
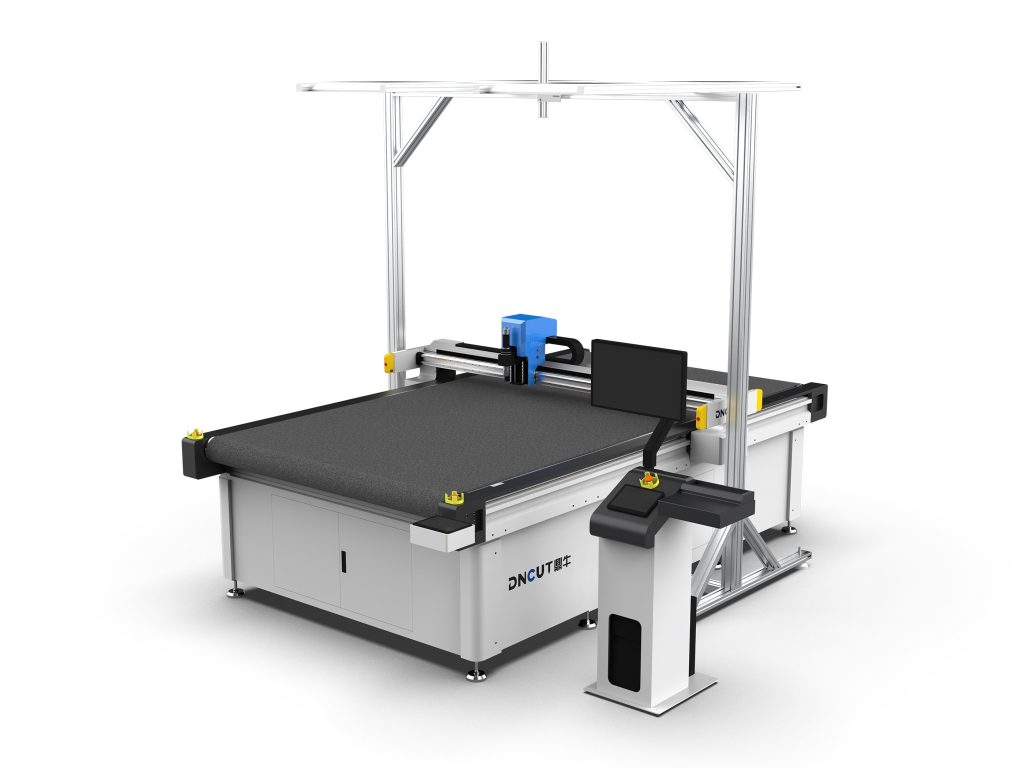
【Máy cắt dao rung】là thiết bị CNC sử dụng lưỡi dao rung tần số cao để cắt vật liệu mềm, được dẫn động bởi hệ thống servo điều khiển đầu dao chuyển động, phù hợp với các vật liệu phi kim loại như xốp EVA, da, vải, độ chính xác cắt thường được kiểm soát trong phạm vi ±0.1mm.
Nguyên nhân phổ biến khiến độ chính xác của máy cắt dao rung giảm
Sau thời gian dài sử dụng, máy cắt dao rung thường gặp vấn đề độ chính xác cắt giảm.Độ chính xác giảm thường biểu hiện ở sai lệch kích thước cắt, vết cắt không vuông góc, độ chính xác định vị lặp lại kém đi, v.v.Theo dữ liệu sửa chữa thực tế, khoảng 70% vấn đề độ chính xác bắt nguồn từ mài mòn bộ phận cơ khí hoặc thiết lập tham số không đúng.
Dưới đây phân tích nguyên nhân từ sáu khía cạnh và cung cấp phương pháp hiệu chuẩn cụ thể.
1. Mài mòn ray dẫn hướng và khối trượt
Ray dẫn hướng và khối trượt là bộ phận cốt lõi đảm bảo độ chính xác chuyển động của đầu cắt.Khi ray dẫn hướng thiếu bôi trơn hoặc có bụi xâm nhập, mài mòn tăng lên, dẫn đến khe hở chuyển động tăng.Triệu chứng điển hình là xuất hiện vân sóng hoặc trôi kích thước khi cắt đường thẳng.Phương pháp kiểm tra: dùng tay đẩy đầu cắt, cảm nhận xem có bị kẹt hoặc lỏng không;
dùng đồng hồ so đo độ thẳng của ray dẫn hướng, sai số phải nhỏ hơn 0.02mm/300mm.Phương pháp hiệu chuẩn: làm sạch ray dẫn hướng và bôi trơn lại (sử dụng mỡ bôi trơn gốc lithium), nếu khối trượt mài mòn nghiêm trọng (khe hở lớn hơn 0.05mm), cần thay khối trượt.Sau khi thay cần điều chỉnh lại lực siết trước của ray dẫn hướng, đảm bảo không có khe hở nhưng chuyển động trơn tru.
2. Lưỡi dao mài mòn hoặc lắp đặt không đúng
Sau khi lưỡi dao rung mài mòn, lực cản cắt tăng lên, khiến lưỡi dao lệch, vết cắt bị xiên.Ngoài ra, khi lắp lưỡi dao không kẹp chặt hoặc có dị vật trong ống kẹp cũng gây giảm độ chính xác.Phương pháp kiểm tra: quan sát vết cắt xem có ba via hoặc cạnh xiên không;dùng kính lúp kiểm tra lượng mài mòn mũi dao, nếu mài mòn vượt quá 0.1mm cần thay.
Phương pháp hiệu chuẩn: khi thay lưỡi dao, làm sạch ống kẹp và đế dao, đảm bảo không có phoi;sử dụng cờ lê lực siết ống kẹp theo mô-men quy định của nhà sản xuất (thường là 2-3N·m).Sau khi lắp, dùng đồng hồ so đo độ đảo hướng tâm của mũi dao, phải nhỏ hơn 0.03mm.
3. Khe hở dây đai truyền động hoặc trục vít me
Đối với máy truyền động bằng dây đai, dây đai chùng sẽ làm tăng khe hở đảo chiều;đối với máy truyền động bằng trục vít me, đai ốc trục vít me mài mòn sẽ tạo khe hở dọc trục.Biểu hiện điển hình là sai lệch đường chéo lớn khi cắt hình vuông.Phương pháp kiểm tra: dùng đồng hồ so tì vào đầu cắt, di chuyển thủ công theo chiều thuận và ngược, đọc giá trị khe hở, nếu lớn hơn 0.
05mm cần điều chỉnh.Phương pháp hiệu chuẩn: với truyền động dây đai, điều chỉnh bánh căng để độ võng dây đai trong khoảng 5-10mm;với truyền động trục vít me, điều chỉnh siết trước đai ốc hoặc thay trục vít me bi.Sau khi điều chỉnh cần bù khe hở đảo chiều, thiết lập giá trị bù trong tham số hệ thống điều khiển (thường là 0.01-0.05mm).
4. Vấn đề động cơ servo và encoder
Bộ mã hóa động cơ servo bị nhiễm bẩn hoặc hư hỏng sẽ dẫn đến phản hồi vị trí sai, gây định vị không chính xác.Ngoài ra, khớp nối giữa động cơ và trục vít me bị lỏng cũng tạo ra sai số.Phương pháp kiểm tra: quan sát động cơ chạy có tiếng lạ không;dùng phần mềm chẩn đoán để xem tín hiệu bộ mã hóa có ổn định không.
Phương pháp hiệu chuẩn: làm sạch bộ mã hóa (dùng cồn khan), nếu hư hỏng thì cần thay thế;kiểm tra vít khớp nối đã siết chặt chưa, nếu cần thì thay khớp nối đàn hồi.Sau khi thay thế cần tự chỉnh định lại tham số servo.
5. Cài đặt tham số cắt không phù hợp
Tần số rung, tốc độ cắt, độ sâu xuống dao và các tham số khác không khớp sẽ làm giảm độ chính xác cắt.Ví dụ, tần số rung quá cao sẽ làm lưỡi dao nóng lên và biến dạng, tần số quá thấp thì lực cản cắt lớn.Phương pháp kiểm tra: đối chiếu bảng tham số công nghệ, xác nhận tham số hiện tại có nằm trong phạm vi khuyến nghị không.
Phương pháp hiệu chuẩn: cắt thử, điều chỉnh tham số từng bước.Lấy ví dụ cắt xốp EVA dày 5mm, tần số rung khuyến nghị là 12000-15000 lần/phút, tốc độ cắt 200-300mm/s, độ sâu xuống dao 0.5-1mm.Thông qua cắt thử để tìm tổ hợp tốt nhất và ghi vào thư viện công nghệ.
6. Mặt bàn làm việc không phẳng hoặc lực hút không đủ
Mặt bàn làm việc không phẳng sẽ khiến khe hở giữa vật liệu và mặt bàn không đồng đều, ảnh hưởng đến độ đồng đều của độ sâu cắt.Lực hút không đủ thì vật liệu sẽ dịch chuyển, gây sai lệch kích thước.Phương pháp kiểm tra: dùng thước thẳng và căn lá để kiểm tra độ phẳng của mặt bàn, sai số phải nhỏ hơn 0.1mm/m²;kiểm tra áp suất hút chân không, phải đạt trên -0.06MPa.
Phương pháp hiệu chuẩn: phay lại mặt bàn (dùng dao phay chuyên dụng, chiều sâu cắt 0.1-0.2mm);kiểm tra đường ống chân không có rò rỉ không, làm sạch lưới lọc, nếu cần thì tăng công suất bơm chân không.
Quy trình hiệu chuẩn hệ thống
Khi độ chính xác giảm, nên tiến hành hiệu chuẩn hệ thống theo các bước sau:
- Bước 1: Làm sạch và kiểm tra: làm sạch triệt để ray dẫn hướng, trục vít me, đế dao, kiểm tra tình trạng mài mòn của các bộ phận.
- Bước 2: Hiệu chuẩn độ chính xác cơ khí: lần lượt điều chỉnh độ thẳng của ray dẫn hướng, khe hở ngược của trục vít me, độ đảo hướng tâm của lưỡi dao.
- Bước 3: Hiệu chuẩn tham số điện: kiểm tra bộ mã hóa động cơ servo, tự chỉnh định tham số, thiết lập bù khe hở ngược.
- Bước 4: Tối ưu hóa tham số công nghệ: thông qua cắt thử để điều chỉnh tần số rung, tốc độ, độ sâu, ghi lại tham số tốt nhất.
- Bước 5: Xác minh và ghi chép: cắt hình mẫu kiểm tra tiêu chuẩn (như hình vuông 100mm×100mm), đo sai lệch kích thước, phải kiểm soát trong phạm vi ±0.1mm. Ghi lại dữ liệu hiệu chuẩn và các bộ phận đã thay thế, lập hồ sơ bảo trì.
Khuyến nghị bảo trì phòng ngừa
Để duy trì độ chính xác lâu dài, khuyến nghị cứ mỗi 500 giờ làm sạch ray dẫn hướng và bôi trơn, mỗi 2000 giờ kiểm tra lưỡi dao và dây đai, mỗi nửa năm hiệu chuẩn độ chính xác cơ khí một lần. Đồng thời, giữ nhiệt độ môi trường ở 20±5℃, độ ẩm 40%-70%, tránh bụi xâm nhập vào các bộ phận truyền động.
Điểm cốt lõi
- Khoảng 70% vấn đề độ chính xác bắt nguồn từ mài mòn bộ phận cơ khí hoặc cài đặt tham số không phù hợp, cần kiểm tra định kỳ khe hở giữa ray dẫn hướng và khối trượt.
- Sai số độ thẳng của ray dẫn hướng phải nhỏ hơn 0.02mm/300mm, khi khe hở khối trượt lớn hơn 0.05mm thì cần thay khối trượt.
- Độ mòn lưỡi dao vượt quá 0,1mm cần thay thế, sau khi lắp đặt độ đảo hướng tâm của mũi dao phải nhỏ hơn 0,03mm.
- Độ võng của dây đai truyền động nên được điều chỉnh đến 5-10mm, giá trị bù khe hở ngược của trục vít me thường là 0,01-0,05mm.
- Cắt xốp EVA dày 5mm khuyến nghị tần số rung 12000-15000 lần/phút, tốc độ 200-300mm/s.
- Sai số độ phẳng của mặt bàn làm việc phải nhỏ hơn 0,1mm/m², áp suất hút chân không cần đạt trên -0,06MPa.
Câu hỏi thường gặp
Những biểu hiện thường gặp khi độ chính xác của máy cắt dao rung giảm sút là gì?
Độ chính xác của máy cắt dao rung giảm sút thường biểu hiện qua sai lệch kích thước cắt, vết cắt không vuông góc, độ chính xác định vị lặp lại kém đi, và xuất hiện vân sóng hoặc trôi kích thước khi cắt đường thẳng.
Làm thế nào để kiểm tra ray dẫn hướng của máy cắt dao rung có cần hiệu chuẩn không?
Dùng tay đẩy đầu cắt để cảm nhận xem có bị kẹt hoặc lỏng không, và dùng đồng hồ so để đo độ thẳng của ray dẫn hướng, sai số phải nhỏ hơn 0,02mm/300mm, nếu vượt quá thì cần vệ sinh bôi trơn hoặc thay thế con trượt.
Cần chú ý gì khi lắp đặt lưỡi dao rung?
Khi lắp đặt lưỡi dao rung cần vệ sinh ống kẹp và đế dao, đảm bảo không có phoi, sử dụng cờ lê lực siết ống kẹp theo 2-3N·m, sau khi lắp đặt độ đảo hướng tâm của mũi dao phải nhỏ hơn 0,03mm.
Thông số khuyến nghị khi cắt xốp EVA dày 5mm là gì?
Cắt xốp EVA dày 5mm khuyến nghị tần số rung 12000-15000 lần/phút, tốc độ cắt 200-300mm/s, độ sâu xuống dao 0,5-1mm, cần tối ưu hóa tổ hợp thông qua cắt thử.
Chu kỳ bảo trì phòng ngừa của máy cắt dao rung là bao lâu?
Máy cắt dao rung khuyến nghị cứ mỗi 500 giờ vệ sinh và bôi trơn ray dẫn hướng, mỗi 2000 giờ kiểm tra lưỡi dao và dây đai, mỗi nửa năm hiệu chuẩn độ chính xác cơ khí một lần, nhiệt độ môi trường duy trì 20±5℃.