
Tổng quan về máy cắt da lông
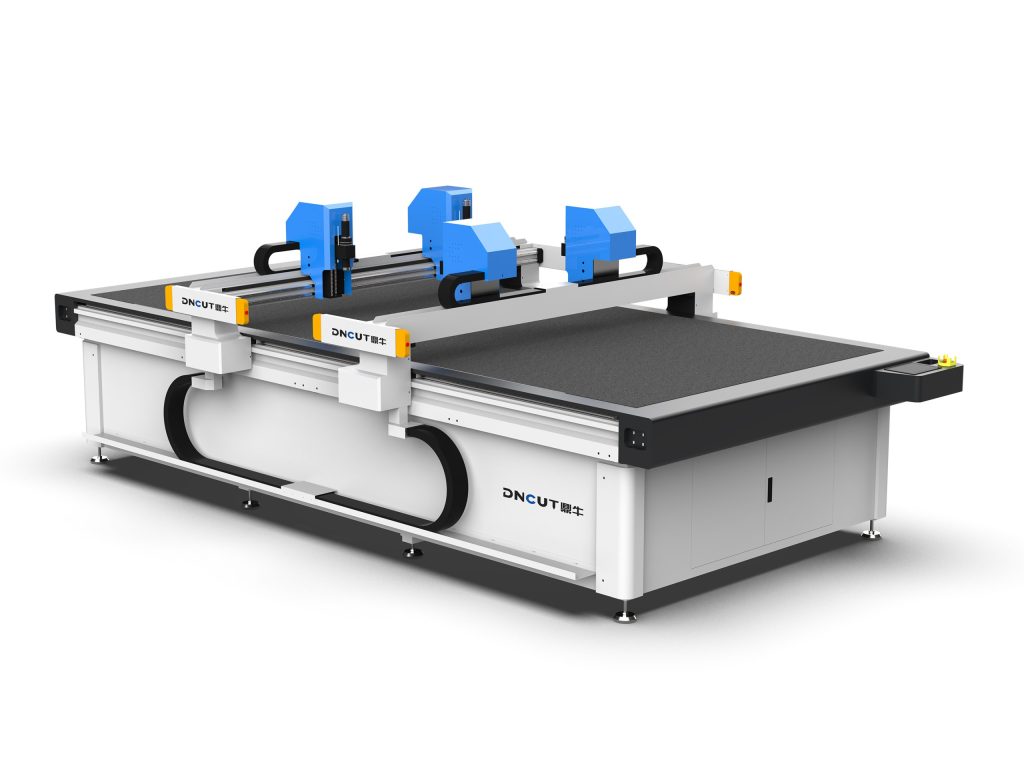
Vật liệu da lông (như len, lông thỏ, da chồn, da lông nhân tạo, v.v.) có đặc điểm mềm, dễ biến dạng, dễ sinh tĩnh điện, dễ rụng lông khi cắt. Phương pháp cắt truyền thống có hiệu suất thấp và độ chính xác kém. Máy cắt dao rung điều khiển số (oscillating knife cutting machine) thực hiện cắt nguội bằng lưỡi dao rung tần số cao, không cần laser nhiệt độ cao, tránh cháy mép và hư hại vật liệu, là lựa chọn lý tưởng để cắt da lông. Bài viết này cung cấp hướng dẫn thực tế từ các khía cạnh: chọn thiết bị, thông số công nghệ, vấn đề thường gặp và bảo trì.
I. Các thông số chọn máy cắt da lông quan trọng
1. Khổ cắt
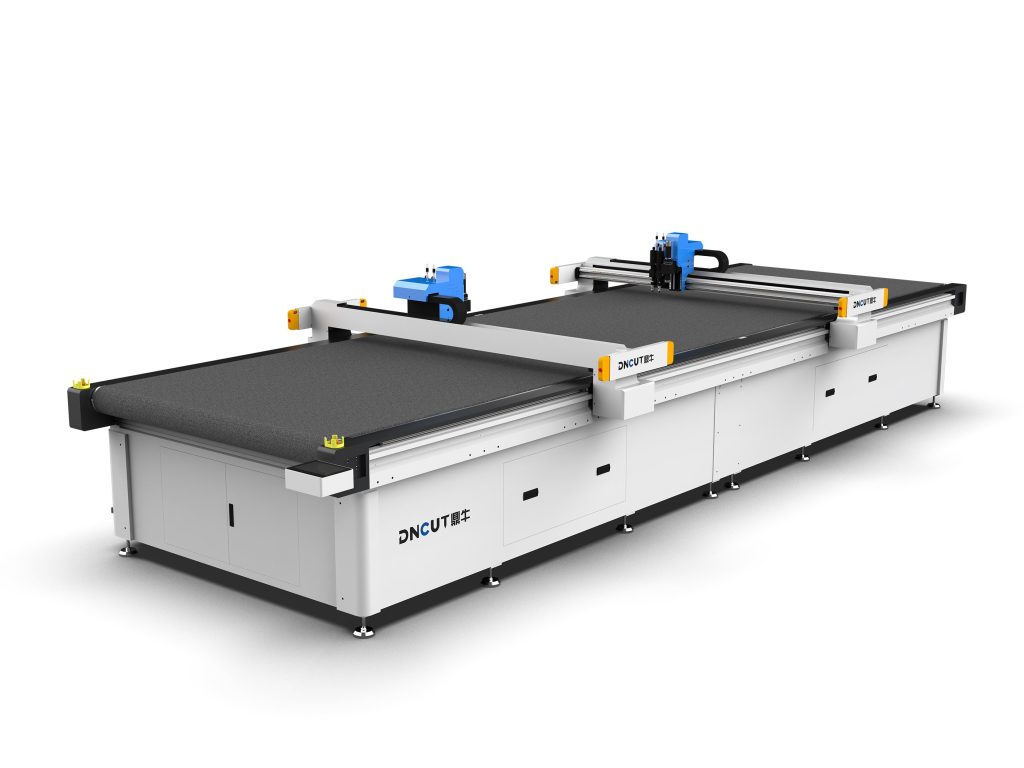
Chọn theo kích thước nguyên liệu da lông thông thường và nhu cầu bố trí. Ví dụ, nguyên liệu da cừu thường rộng 60-80cm, nên chọn thiết bị có khổ cắt hiệu dụng không nhỏ hơn 1600mm×2500mm để bố trí nhiều tấm da trong một lần. Đối với sản xuất lô nhỏ, nhiều chủng loại, có thể chọn máy khổ nhỏ 1200mm×1200mm.
2. Tần số và biên độ dao rung
Tần số dao rung thường từ 8000-12000 lần/phút, biên độ có thể điều chỉnh (0.5-5mm). Khi cắt da lông dày (như lông dài), cần tăng tần số lên trên 10000 lần/phút và tăng biên độ thích hợp (2-3mm) để đảm bảo vết cắt gọn gàng, giảm mép lông. Khi cắt da lông mỏng (như da thỏ), có thể giảm tần số xuống 8000 lần/phút, biên độ 1-2mm, tránh rung quá mức làm vật liệu dịch chuyển.
3. Loại dao
Các loại dao thường dùng:
- Dao rung: Phù hợp với hầu hết da lông, độ thẳng đứng của vết cắt tốt.
- Dao tròn: Phù hợp cắt da lông dày hơn, nhưng vết cắt hơi cong.
- drag knife (dao kéo): Dùng để cắt họa tiết tinh xảo, nhưng dễ kéo da lông, cần kết hợp cố định bằng hút chân không.
Khuyến nghị trang bị tiêu chuẩn dao rung, và dự phòng dao tròn.
4. Hệ thống hút chân không
Da lông mềm dễ dịch chuyển, bắt buộc phải có hệ thống hút chân không. Lực hút khuyến nghị không thấp hơn -0.06MPa, vùng hút nên điều khiển theo khu vực để phù hợp với da lông kích thước khác nhau. Đối với da lông có độ thoáng khí cao, cần dùng đệm hút mật độ cao hoặc phủ màng để tăng hiệu quả hút.
5. Hệ thống điều khiển và phần mềm
Chọn hệ thống điều khiển số hỗ trợ các định dạng CAD phổ biến (DXF, PLT, AI), có chức năng tự động bố trí, tối ưu đường cắt. Phần mềm phải có khả năng thiết lập tốc độ cắt, áp lực dao, cắt vượt, v.v. Khuyến nghị dùng máy có hệ thống định vị thị giác, có thể tự động nhận diện đường viền da lông, nâng cao tỷ lệ sử dụng bố trí.
II. Thiết lập thông số công nghệ cắt da lông
1. Tốc độ cắt
Tốc độ quá nhanh sẽ làm vết cắt xù xì, vật liệu dịch chuyển; quá chậm thì hiệu suất thấp và có thể bị cháy (dù là cắt nguội, nhưng nhiệt ma sát vẫn có thể ảnh hưởng). Khuyến nghị tốc độ ban đầu 300-500mm/s, điều chỉnh theo độ dày và mật độ da lông. Ví dụ, tốc độ cắt da chồn có thể đặt 400mm/s, lông dài đặt 250mm/s.
2. Áp lực dao
Áp lực dao quyết định lực ấn lưỡi dao vào vật liệu. Đối với da lông mỏng (như da thỏ), áp lực dao đặt 0.2-0.3MPa; da lông dày (như len cắt) đặt 0.4-0.6MPa. Áp lực quá lớn dễ làm cắt xuyên lớp vật liệu bên dưới hoặc mài mòn lưỡi dao, quá nhỏ thì không cắt đứt.
3. Thiết lập cắt vượt
Khi cắt hình khép kín, cần đặt lượng cắt vượt (thường 0.5-2mm) để đảm bảo cắt đứt hoàn toàn tại góc. Đối với da lông, lượng cắt vượt không nên quá lớn để tránh làm hỏng vùng lân cận.
4. Cắt nhiều lớp
Da lông có thể cắt chồng nhiều lớp, nhưng cần đảm bảo cố định giữa các lớp. Khuyến nghị dùng băng dính hai mặt hoặc keo xịt cố định giữa các lớp, tổng độ dày không quá 20mm. Tốc độ cắt cần giảm tương ứng 20%-30%.
III. Vấn đề thường gặp và giải pháp
1. Vết cắt xù xì, mép lông
Nguyên nhân: lưỡi dao cùn, tần số rung quá thấp, tốc độ quá nhanh. Giải pháp: thay lưỡi dao định kỳ (khuyến nghị kiểm tra mỗi 8 giờ), tăng tần số rung lên trên 10000 lần/phút, giảm tốc độ cắt xuống dưới 300mm/s.
2. Vật liệu dịch chuyển
Nguyên nhân: lực hút không đủ, áp lực dao quá lớn, tốc độ quá nhanh. Giải pháp: kiểm tra bơm chân không và độ kín đệm hút, tăng lực hút; giảm áp lực dao và tốc độ; đối với chi tiết nhỏ, có thể thêm đồ gá hút phụ trợ.
3. Cắt không đứt
Nguyên nhân: chiều dài nhô lưỡi dao không đủ, áp lực dao quá nhỏ, lượng cắt vượt không đủ. Giải pháp: điều chỉnh chiều dài nhô lưỡi dao (thường nhiều hơn độ dày vật liệu 0.5-1mm), tăng áp lực dao, đặt lượng cắt vượt 1-2mm.
4. Tĩnh điện làm lông bám dính
Da lông dễ sinh tĩnh điện, lông bám trên mặt bàn và ray dẫn hướng. Giải pháp: lắp quạt ion để khử tĩnh điện, vệ sinh mặt bàn định kỳ, dùng đệm hút chống tĩnh điện.
IV. Bảo trì và chăm sóc
1. Vệ sinh hàng ngày
Sau mỗi ca làm việc, dùng máy hút bụi làm sạch lông ở mặt bàn, ray dẫn hướng và khu vực đầu dao. Tránh lông xâm nhập vào ray dẫn hướng và trục vít me gây mài mòn.
2. Thay lưỡi dao
Sau khi lưỡi dao mòn, chất lượng cắt giảm, cần thay kịp thời. Khi thay chú ý hướng lưỡi dao, và hiệu chỉnh độ thẳng đứng giữa lưỡi dao và mặt bàn. Khuyến nghị dự trữ lưỡi dao thường dùng.
3. Bảo trì hệ thống hút
Hàng tuần kiểm tra mức dầu bơm chân không (nếu là bơm dầu), làm sạch lông trên bề mặt đệm hút, kiểm tra đường ống có rò rỉ không. Đệm hút hư hỏng cần thay kịp thời.
4. Bôi trơn hệ thống truyền động
Hàng tháng làm sạch ray dẫn hướng, trục vít me và bôi mỡ bôi trơn. Đối với môi trường gia công da lông, khuyến nghị dùng mỡ bôi trơn chống bụi.
V. Tóm tắt khuyến nghị chọn máy
Khi chọn máy cắt da lông, ưu tiên dòng dao rung, khổ máy xác định theo sản lượng, hệ thống hút phải mạnh và đáng tin cậy, phần mềm cần hỗ trợ tự động bố trí và định vị thị giác. Thông số công nghệ cần điều chỉnh theo loại da lông, và xác định tổ hợp tối ưu qua cắt thử. Bảo trì hàng ngày tập trung vào vệ sinh và quản lý lưỡi dao. Tuân thủ các hướng dẫn trên có thể nâng cao đáng kể chất lượng cắt và hiệu suất sản xuất.