
양모 컷팅의 과제와 장비 선정
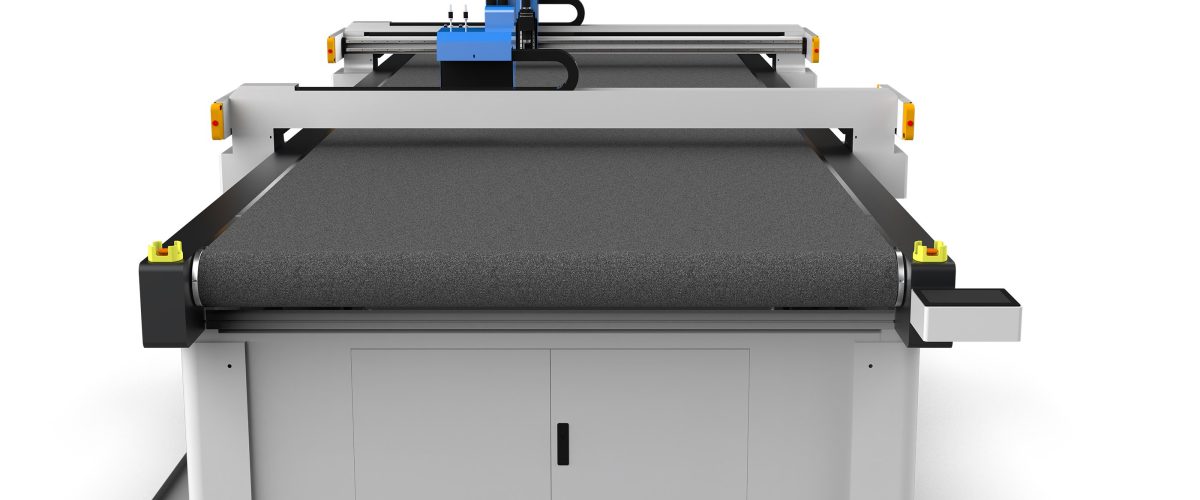
양모(Donna)는 표면에 융모가 있는 가죽 소재로, 신발, 의류 및 자동차 인테리어에 널리 사용됩니다. 절단 시의 어려움은 다음과 같습니다: 융모층이 쉽게 눌려 뭉개지고, 칼날이 쉽게 발열하여 탄 자국이 생기며, 밑면의 진피와 융모층의 연신율이 달라 치수 편차가 발생하기 쉽습니다. 전통적인 프레스나 수작업 재단은 효율이 낮고 정밀도가 떨어지지만, 진동칼 절단기(진동날 절단기라고도 함)는 고주파 미세 진동 칼날을 통해 위 문제를 효과적으로 해결할 수 있습니다. 장비 선정 시 다음 핵심 파라미터에 주의해야 합니다:
- 절단 작업 영역: 일반적인 규격은 1600mm×2500mm, 2100mm×3100mm이며, 원자재 크기와 배치 요구에 따라 선택합니다. 작업 영역이 너무 크면 강성이 저하되고, 너무 작으면 재료가 낭비됩니다.
- 진동 주파수: 분당 8000-12000회의 고주파 모델을 선택하는 것이 좋습니다. 주파수가 높을수록 절단면이 더 매끄러워지지만 재료 두께와 일치해야 합니다.
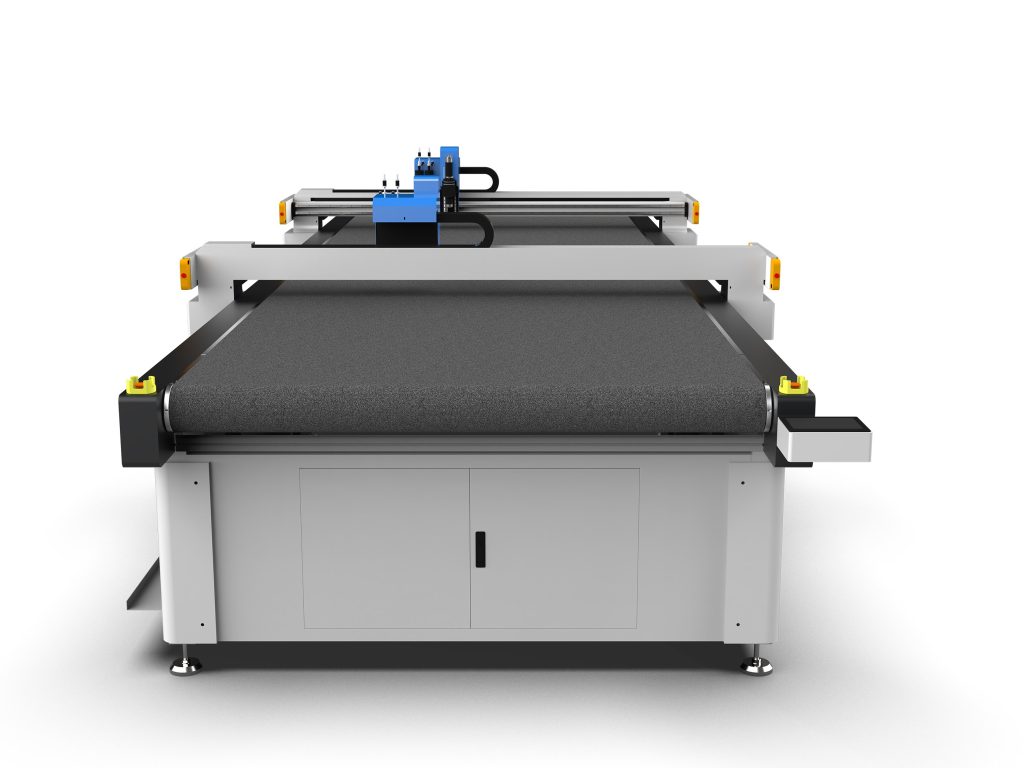
- 칼날 유형: 양모 시어링에는 oscillating knife(각도 15°-20°) 또는 원형 칼날을 권장합니다. 첨도는 정밀 윤곽에 적합하고 원형 칼날은 긴 직선 절단에 적합합니다.
- 흡착 시스템: 절단 과정에서 파일 층이 들리지 않도록 구역별 진공 흡착을 반드시 갖추어야 합니다. 흡착력은 ≥0.06MPa를 권장합니다.
- 전동 방식: 기어 랙 전동 정밀도 ±0.1mm, 대부분의 시나리오에 적합; 리니어 모터 전동 정밀도 ±0.05mm, 고정밀 자동차 내장재에 적합합니다.
또한, 장비는 자동 배치 소프트웨어를 갖추어야 하며, DXF, PLT 등의 형식을 지원하고 파일 방향에 따라 배치를 최적화하여 낭비를 줄일 수 있어야 합니다.
칼날 선택 및 파라미터 설정
양모 컷팅 효과는 대부분 칼날과 파라미터의 매칭에 따라 달라집니다. 다음은 실무에서 정리한 권장 방안입니다:
1. 칼날 선택
- 첨도(15°): 복잡한 곡선, 작은 반경 윤곽(예: 갑피 장식 부품)에 적합합니다. 칼날이 날카롭지만 마모가 빠르므로 200-300미터 절단할 때마다 한 번 점검할 것을 권장합니다.
- 원형 칼날(직경 25mm): 긴 직선, 큰 윤곽 절단에 적합하며 수명이 길지만 회전 반경이 제한됩니다(최소 R5mm).
- 진동 칼날(톱니형): 두꺼운 모우(모 높이 ≥8mm)의 경우 모우가 잡아당겨지는 것을 줄일 수 있지만 절단면이 다소 거칩니다.
2. 주요 파라미터 설정
- 진동 주파수: 얇은 소재(모높이 ≤5mm)는 10000-12000회/분, 두꺼운 소재(모높이 5-10mm)는 8000-10000회/분을 사용합니다. 주파수가 너무 높으면 블레이드가 과열되기 쉽습니다.
- 절단 속도: 직선 구간은 300-500mm/s로 설정할 수 있으며, 곡선 구간은 150-250mm/s로 낮춥니다. 속도가 너무 빠르면 절단면에 버(Burr)가 생깁니다.
- 블레이드 압력: 소재 두께에 따라 조정하며, 일반적으로 0.2-0.5MPa입니다. 블레이드 압력이 너무 크면 파일(Pile)이 눌려 으스러지기 쉽고, 너무 작으면 하층을 완전히 절단하지 못합니다.
- 흡착력: 구역별 흡착, 절단 영역 흡착력 0.04-0.06MPa, 비절단 영역은 에너지 절약을 위해 끌 수 있습니다.
- 블레이드 보정: 첨단 칼은 0.1-0.2mm의 공구 반경 보정을 설정해야 하고, 원형 칼은 0.5-1.0mm 보정을 설정해야 하여 치수 정밀도를 보장합니다.
주의: 첫 절단 전에 반드시 폐자재로 시험 절단하여 절단면이 매끄러운지, 탄 자국이 있는지, 치수가 정확한지 확인하십시오. 배치마다 재료 교체 시 매개변수를 재교정할 것을 권장합니다.
작업 절차 및 팁
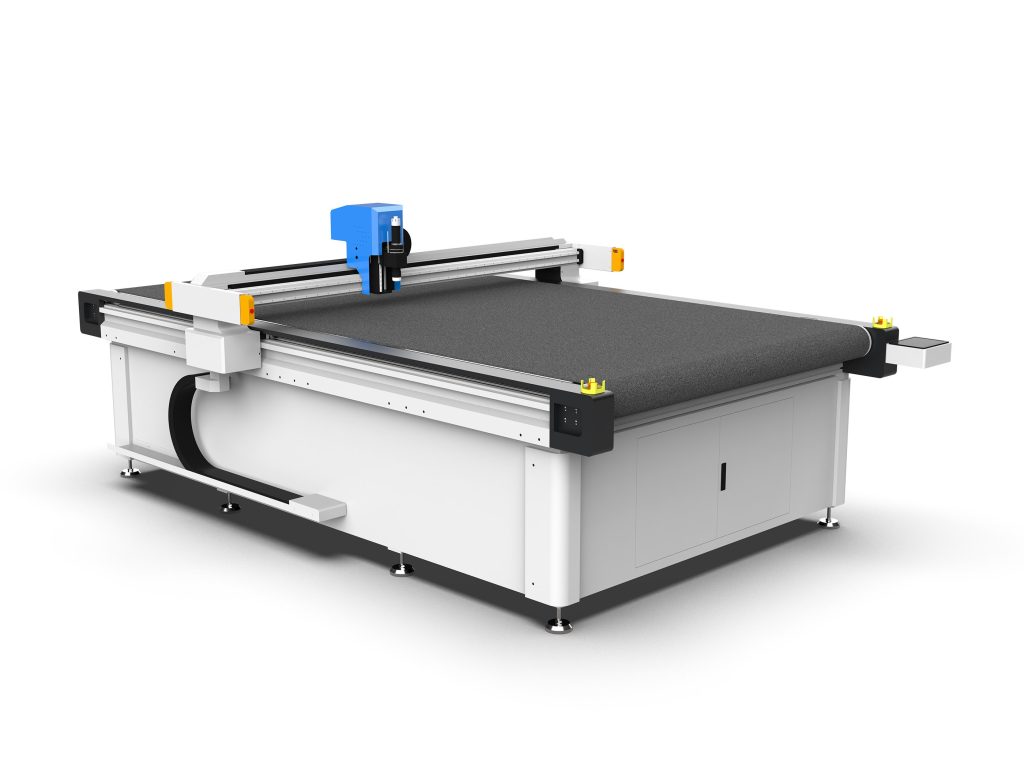
규정된 작업 절차를 준수하면 절단 품질과 장비 수명을 크게 향상시킬 수 있습니다. 다음은 권장 단계입니다:
1. 재료 준비
- 양모컷(Donna)의 함수율을 확인하고 8%-12%로 조절합니다. 너무 습하면 칼에 달라붙기 쉽고, 너무 건조하면 정전기가 발생하여 보풀이 흡착됩니다.
- 재료를 절단 테이블 위에 평평하게 펼치고, 보풀 방향을 일정하게 맞춥니다(일반적으로 결 방향으로 배치).
- 돼지털 브러시로 보풀을 빗어 불순물과 뜬 보풀을 제거하여 절단 시 칼날에 말려들지 않도록 합니다.
2. 배치 및 고정
- 배치 소프트웨어를 사용하여 레이아웃을 최적화하고, 보풀의 방향성을 고려하여 같은 방향으로 배열하면 색차를 줄일 수 있습니다.
- 진공 흡착을 켜서 재료가 테이블에 완전히 밀착되도록 합니다. 통기성이 강한 양모컷의 경우 재료 위에 얇은 PE 필름을 덮어 흡착 효과를 높일 수 있습니다.
3. 절단 과정
- 안쪽 윤곽을 먼저 자르고 바깥쪽 윤곽을 나중에 잘라 재료의 이동을 방지하십시오.
- 두꺼운 재료의 경우 레이어별 절단(각 층 깊이 ≤3mm)을 사용하여 공구 부하를 줄이십시오.
- 절단면 품질을 실시간으로 관찰하고, 보풀이나 탄 자국이 발생하면 즉시 속도나 주파수를 조정하십시오.
4. 재단 및 청소
- 절단 완료 후 흡착을 끄고 부드러운 솔로 테이블 표면의 보풀을 청소하여 잔여물이 다음 절단에 영향을 미치지 않도록 하십시오.
- 정기적으로 전용 세정제로 블레이드를 닦아 보풀과 유지를 제거하십시오.
일반적인 문제 및 해결 방법
고객 피드백에 따르면, 양모 전단 절단에서 흔히 발생하는 문제와 대책은 다음과 같습니다:
- 절단면 버(Burr): 원인은 날의 무딤, 진동 주파수너무 낮음 또는 속도 과다일 수 있습니다. 해결 방법: 날을 교체하고, 주파수를 10000회/분 이상으로 높이며, 속도를 200mm/s 이하로 낮춥니다.
- 탄화 가장자리(연소): 일반적으로 날의 과열로 인해 발생합니다. 진동 주파수가 너무 높은지(12000회/분 초과) 확인하고, 주파수를 낮추며 연속 절단 시간을 줄이고, 필요 시 에어 블로우 냉각 장치를 추가합니다.
- 치수 편차: 공구 보정 설정이 올바른지, 흡착력이 충분한지(권장 ≥0.05MPa), 전동 벨트가 느슨하지 않은지 확인합니다.
- 융모가 압착됨: 칼 압력이 너무 크거나 칼날 각도가 너무 무딥니다. 칼 압력을 0.2-0.3MPa로 조정하고 날카로운 첨단 칼을 사용하십시오.
- 재료 이동: 흡착력 부족 또는 배치 과밀. 흡착 구역을 늘리거나 재료 아래에 통기 펠트를 한 겹 깔아 흡착 균일성을 강화하십시오.
문제가 지속되면 장비 제조사에 연락하여 파라미터 진단을 받고, 필요 시 제어 시스템을 업그레이드(예: 서보 나이프 압력 제어 추가)할 것을 권장합니다.
유지보수 및 안전 규정
올바른 유지보수는 장비 수명을 연장하고 절단 정밀도를 유지합니다. 일상 유지보수 요점:
- 매일: 테이블 표면의 잔털을 청소하고, 칼날 마모를 점검하며(돋보기로 날 끝을 관찰), 흡착 필터망을 청소합니다.
- 매주: 가이드 레일과 랙을 윤활하고(리튬 기반 그리스 사용), 벨트 장력을 점검하며(10mm 눌러 내리는 것이 적절), 원점을 교정합니다.
- 매월: 전기 연결을 점검하고, 제어 캐비닛의 먼지를 청소하며, 비상 정지 버튼 기능을 테스트합니다.
- 칼날 관리: 칼날 사용 기록을 작성하고, 첨단 칼날은 500미터 절단 시마다 또는 버(burr)가 발생할 때 교체하며, 원형 칼날은 1,000미터마다 교체합니다. 보관 시 날 끝을 위로 향하게 하여 충돌을 피합니다.
안전 측면: 작업 시 장갑 착용 금지(말림 방지), 긴 머리는 묶어야 함; 장비 작동 중 절단 영역에 손을 넣지 말 것; 칼날 교체 시 반드시 전원 차단; 흡착 테이블에 소재를 깔지 않은 상태에서 진공을 켜지 말 것(모터 과부하 방지).
위 가이드를 준수하면 양모 시어링 커팅 머신은 ±0.2mm의 절단 정밀도를 안정적으로 구현할 수 있으며, 절단면이 매끄럽고 탄 자국이 없으며, 효율은 수작업 대비 5-8배 향상됩니다. 실제 생산에서는 소재 배치 간 차이에 따라 파라미터를 미세 조정하고 공정 기록을 수립해야 합니다.