
Oluklu Mukavva Numune Kesim Makinesi: Seçimden Verimli Kullanıma Tam Kılavuz
Oluklu mukavva numune kesim makinesi, ambalaj işletmelerinin hızlı numune almasını ve tasarımları doğrulamasını sağlayan temel ekipmandır. Lazer kesim veya geleneksel bıçak kalıplarına kıyasla, CNC oluklu mukavva numune kesim makinesi, salınımlı bıçak veya sürme bıçağı ile oluklu mukavvayı keser, baskı yapar ve çizer; tasarımdan numune kutusuna kadar tüm süreci tek bir makinede tamamlayabilir. Bu makale, pratik uygulamalardan yola çıkarak seçim parametreleri, kullanım noktaları ve bakım önerileri sunarak ekipman değerinizi en üst düzeye çıkarmanıza yardımcı olur.
I. Oluklu Mukavva Numune Kesim Makinesinin Temel Türleri ve Uygun Kullanım Senaryoları
Kesim prensibine göre, oluklu mukavva numune kesim makinesi başlıca üç türe ayrılır:
- Salınımlı bıçaklı kesim makinesi: Bıçak yüksek frekansta salınır (genellikle dakikada 3000-8000 kez), oluklu mukavva, petek mukavva, karton vb. kesmek için uygundur. Kesim kenarları düzgündür, çok katmanlı oluklu mukavvayı (örneğin beş katmanlı, yedi katmanlı) işleyebilir.
- Sürme bıçaklı kesim makinesi: Bıçak sabittir, sürükleyerek keser, ince mukavva veya tek katmanlı oluklu mukavva için uygundur, maliyeti düşüktür ancak kesim kalınlığı sınırlıdır (genellikle 3 mm’yi geçmez).
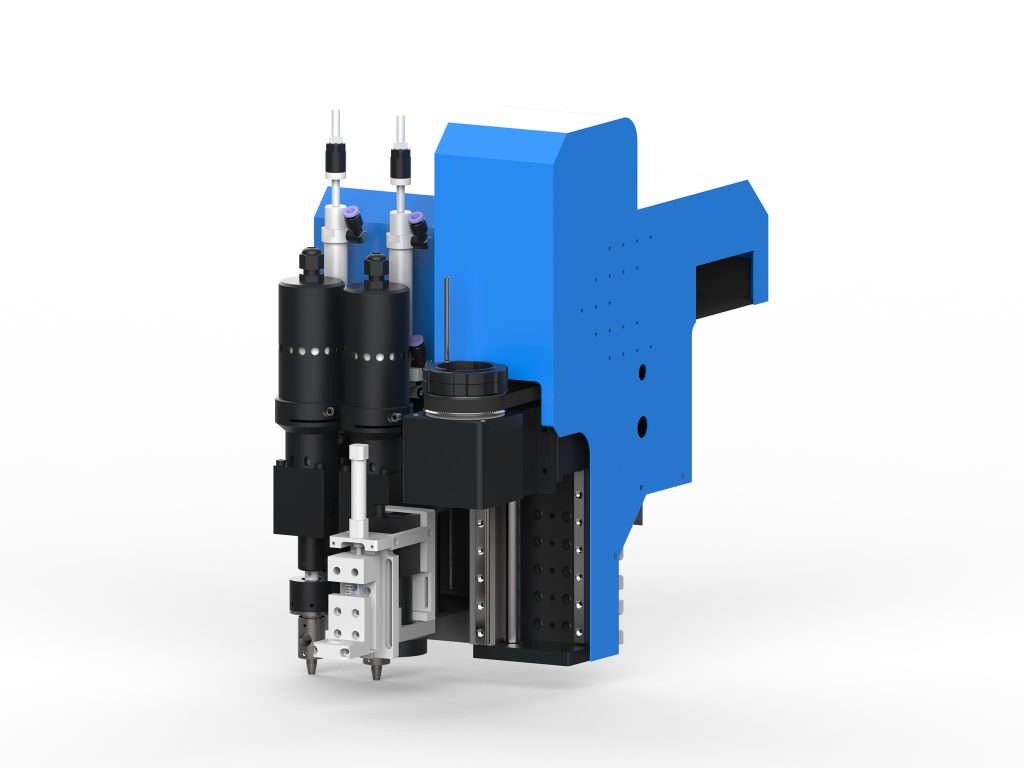
- Çoklu araç kafalı kesim makinesi: Salınımlı bıçak, baskı tekerleği, çizim kalemi, V-oluk bıçağı vb. entegre eder, kesim, baskı ve işaretlemeyi tek seferde tamamlayabilir, karmaşık numune kutusu üretimi için uygundur.
Seçim yaparken malzeme türü, kalınlık ve üretim kapasitesi gereksinimleri dikkate alınmalıdır. Örneğin, sık sık yedi katmanlı oluklu mukavva (kalınlık yaklaşık 7-10 mm) işlenecekse, salınımlı bıçak gücü ≥500 W ve kesim hızı ≥800 mm/s olan bir model seçilmelidir; ağırlıklı olarak tek katmanlı oluklu mukavva kullanılıyorsa, sürme bıçaklı model yeterli olup yatırım maliyeti %30-%40 azaltılabilir.
II. Temel Performans Parametrelerinin Yorumlanması
Oluklu mukavva numune kesim makinesi satın alırken, aşağıdaki parametreler kullanım sonucunu doğrudan etkiler:
- Etkin kesim alanı: Yaygın boyutlar 1300×1000 mm, 1600×1200 mm, 2500×1600 mm’dir. Sık yapılan numune kutularının açılım boyutlarına göre seçin, %10-%20 pay bırakmanız önerilir. Örneğin, maksimum açılım boyutu 1200×900 mm ise, 1300×1000 mm model yeterlidir.
- Kesim hassasiyeti: Genellikle tekrarlı konumlandırma hassasiyeti ile ifade edilir, kaliteli modeller ±0,1 mm’ye ulaşabilir. Yetersiz hassasiyet, baskı hattı ile kesim hattının kaymasına ve numune kutusu şeklinin bozulmasına neden olur.
- Kesim hızı: Boşta hareket hızı ve kesim hızı ayrı belirtilir. Salınımlı bıçak oluklu mukavvayı keserken, gerçek kesim hızı yaklaşık 500-1200 mm/s’dir, aşırı yüksek hız kenarlarda çapak oluşumuna yol açar.
- Vakum emiş gücü: Mukavvanın kesim sırasında sağlam şekilde sabitlenmesini sağlar. 1600×1200 mm tabla için vakum pompası gücü ≥2,2 kW, emiş kuvveti ≥18 kPa olması önerilir.
- Araç kafası sayısı: En az salınımlı bıçak, baskı tekerleği ve çizim kalemi olmak üzere üç araç yapılandırılmalıdır, bu manuel bıçak değiştirme süresini azaltır. Üst düzey modellerde 8’den fazla araç kafası bulunabilir.
III. Kullanım Akışı ve Pratik İpuçları
1. Dosya Hazırlığı ve Düzenleme
CAD veya kutu tasarım yazılımı (ArtiosCAD, Impact gibi) kullanarak bıçak kalıbı çizimini yapın, DXF veya PDF formatında dışa aktarın. Düzenleme yaparken dikkat edilmesi gerekenler:
- Kesim çizgileri ve baskı çizgileri ayrı katmanlara yerleştirilmeli, böylece makine tarafından tanınması kolaylaşır.
- Bitişik numune kutuları arasındaki mesafe ≥10 mm olmalı, kesim girişimini önlemelidir.
- Konumlandırma işaretleri (artı işareti gibi) ekleyin, sonraki kontroller için kolaylık sağlar.
2. Malzeme Yerleştirme ve Emiş
Oluklu mukavvayı tabla üzerine düzgün şekilde yayın, vakum emişini açın, mukavvanın tamamen yapıştığından emin olun. Eğrilmiş mukavva için baskı tekerleği ile yardımcı sabitleme yapılabilir. Mukavva damar yönüne dikkat edin: oluk yönü genellikle baskı hattına diktir, katlama mukavemetini sağlamak için.
3. Araç ve Parametre Ayarları
Mukavva kalınlığına göre bıçak ucu çıkıntı uzunluğunu ayarlayın:
- Üç katmanlı oluklu (kalınlık yaklaşık 3-4 mm): bıçak ucu çıkıntısı 1,5-2 mm, titreşim frekansı 4000-5000 kez/dakika.
- Beş katmanlı oluklu (kalınlık yaklaşık 5-7 mm): bıçak ucu çıkıntısı 2,5-3 mm, titreşim frekansı 5000-6000 kez/dakika, kesim hızı 600-800 mm/s’ye düşürülür.
- Yedi katmanlı oluklu (kalınlık yaklaşık 8-10 mm): bıçak ucu çıkıntısı 3,5-4 mm, titreşim frekansı 6000-7000 kez/dakika, iki aşamalı kesim önerilir, her seferinde derinlik 5 mm’yi geçmemelidir.
Baskı derinliği mukavva kalınlığına göre ayarlanmalı, genellikle mukavva kalınlığının %20-%30’u kadardır. Aşırı derin oluklara zarar verir, aşırı sığ ise katlama düzgün olmaz.
4. Deneme Kesimi ve İlk Parça Onayı
Resmi kesimden önce, atık malzeme ile deneme kesimi yapın ve şunları kontrol edin:
- Kesim kenarları pürüzsüz mü, çapak veya yırtılma yok mu.
- Baskı hatları net mi, katlandığında çatlak oluşmuyor mu.
- Boyut hassasiyeti ±0,5 mm içinde mi (numune kutusu toleransı).
Onayladıktan sonra toplu numune alımına geçin.
IV. Yaygın Sorunlar ve Çözümler
- Kesim kenarlarında çapak: Bıçağın aşınıp aşınmadığını kontrol edin (her 200-300 m² kesimden sonra bıçak değiştirilmesi önerilir) veya kesim hızını %10-%20 azaltın.
- Baskı hattı kayması: Araç kafası kalibrasyonunu kontrol edin, baskı tekerleği ile salınımlı bıçağın aynı koordinat sisteminde olduğundan emin olun; veya mukavvanın kayıp kaymadığını kontrol edin.
- Mukavva tam kesilmiyor: Bıçak ucu çıkıntı uzunluğunu artırın veya titreşim frekansını yükseltin; kalın mukavva için katmanlı kesim yapılabilir.
- Vakum emişi yetersiz: Tabla emiş deliklerini temizleyin, vakum hattında kaçak olup olmadığını kontrol edin veya vakum pompası filtresini değiştirin.
V. Bakım ve Koruma Önerileri
Düzenli bakım, ekipman ömrünü uzatır ve hassasiyeti korur:
- Günlük: Tabla, kılavuz raylar ve araç kafasını temizleyin, kağıt artıklarını temizleyin.
- Haftalık: Bıçak aşınmasını kontrol edin, vakum pompası filtresini temizleyin, kılavuz rayları yağlayın (lityum bazlı gres kullanın).
- Aylık: Araç kafası konumunu kalibre edin, kayış gerginliğini kontrol edin, vakum emiş basıncını test edin.
- Üç aylık: Ciddi aşınmış bıçakları, baskı tekerleklerini değiştirin, elektrik bağlantılarını kontrol edin.
Bakım günlüğü tutmanız önerilir, bıçak değişim döngüsü ve kalibrasyon verilerini kaydedin, ekipman durumunu takip etmeyi kolaylaştırın.
VI. Seçim Satın Alma Kontrol Listesi
Oluklu mukavva numune kesim makinesi satın alırken, aşağıdaki listeye göre değerlendirme yapabilirsiniz:
- Maksimum kesim boyutu mevcut ve gelecek 1-2 yıl ihtiyaçlarını karşılıyor mu?
- Gerekli malzeme kalınlığını (örneğin yedi katmanlı oluklu) destekliyor mu?
- Araç kafası yapılandırması salınımlı bıçak, baskı tekerleği, çizim kalemi içeriyor mu?
- Vakum emiş gücü yeterli mi (≥2,2 kW)?
- Yazılım yaygın tasarım formatlarıyla (DXF, PDF, AI) uyumlu mu?
- Satış sonrası servis yanıt süresi ve yedek parça tedariki zamanında mı?
Tedarikçiden numune makinesi ile deneme kesimi yapmasını ve kendi sık kullandığınız mukavva ile kesim sonucu ve verimliliği test etmesini talep etmeniz önerilir.
Sonuç
Oluklu mukavva numune kesim makinesi, ambalaj numune alma verimliliğini artıran anahtar araçtır. Makul seçim, standart kullanım ve düzenli bakım ile numune alma süresi günlerden saatlere indirilebilir, aynı zamanda numune kutusu kalitesi garanti edilir. Bu kılavuzun, ekipman seçiminiz ve kullanımınız için gerçek yardım sağlamasını umarız.