
Станок для резки акрилового стекла: полное руководство от выбора до технологии
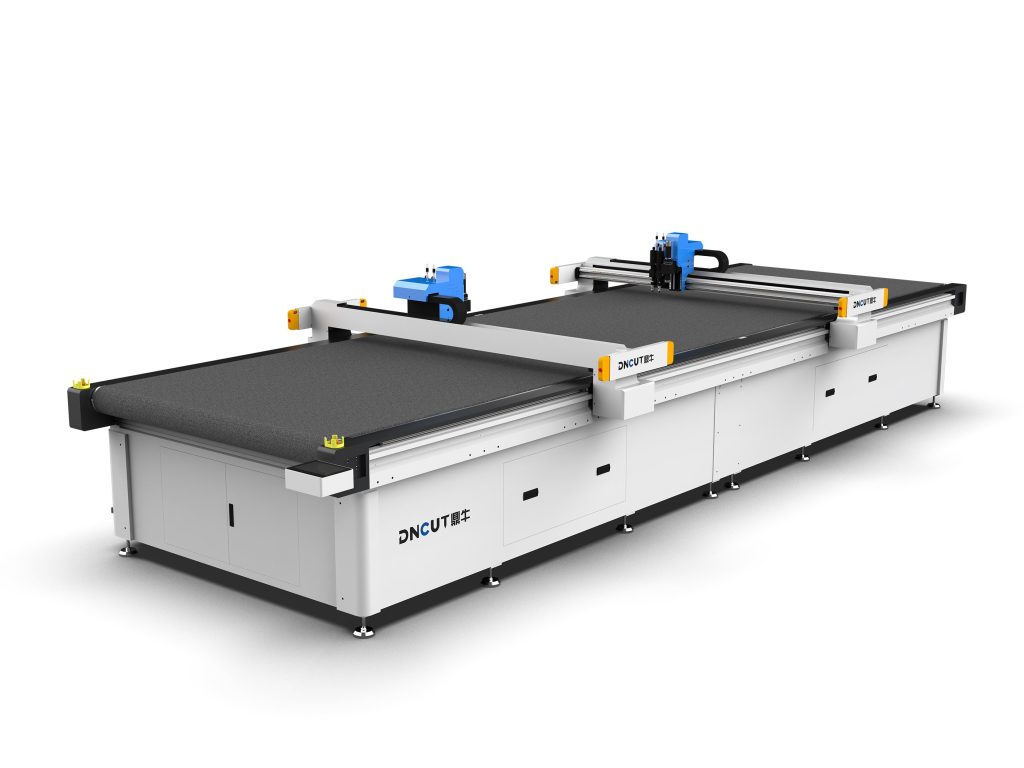
Акриловое стекло (обычно refers to акриловые/ПММА-плиты, ПК-плиты или ПВХ-плиты) благодаря высокой прозрачности, атмосферостойкости и простоте обработки широко применяется в рекламных вывесках, мебели, световых коробах, защитных экранах и других областях. Традиционные методы ручной резки или пиления имеют такие недостатки, как низкая точность, шероховатые края и большие отходы материала. Станок с осциллирующим ножом (также называемый станком для резки акрилового стекла) выполняет холодную резку с помощью лезвия, вибрирующего с высокой частотой, без термического воздействия, без пыли, с гладким срезом, и стал основным оборудованием для обработки акрилового стекла. В данной статье рассматриваются выбор оборудования, технологические параметры, приёмы работы и техническое обслуживание, предоставляется практическое руководство.
I. Основные типы станков для резки акрилового стекла и критерии выбора
1.1 Классификация по принципу резки
- Станок с осциллирующим ножом: лезвие совершает высокочастотные вертикальные колебания (обычно 1000-10000 раз/мин), при резке материал не деформируется и не подгорает. Подходит для акрилового стекла толщиной 0,5-10 мм, хорошая перпендикулярность среза, может комплектоваться различными головками (например, 45°, 30° остроконечный нож).
- Станок с拖-ножом (拖刀切割机): лезвие фиксировано, резка осуществляется механическим волочением, подходит для тонких листов (≤3 мм) и простых фигур, низкая стоимость, но точность несколько ниже.
- Лазерный станок: термическая резка, края желтеют, выделяются токсичные газы, не рекомендуется для прозрачного акрилового стекла, особенно для ПК-плит, склонных к обугливанию.
Для акрилового стекла станок с осциллирующим ножом является предпочтительным, так как холодная резка сохраняет исходную прозрачность материала и не образует дыма и пыли.
1.2 Ключевые параметры выбора
- Эффективная рабочая область резки: выбирается в зависимости от распространённых размеров листов, например, 1300×2500 мм, 1600×3000 мм и т.д. Для обработки крупноформатных рекламных щитов рекомендуется выбирать модели от 1600×3000 мм и более.
- Толщина резки: станок с осциллирующим ножом обычно режет 0,5-10 мм, некоторые тяжёлые модели — до 15 мм. Для толщины более 10 мм рекомендуется использовать ЧПУ-фрезер или пиление.
- Точность позиционирования: повторяемость позиционирования должна быть ≤0,05 мм для обеспечения一致性 при серийной резке.
- Тип передачи: реечная передача (высокая скорость, длинный ход) или зубчатый ремень (высокая точность, низкий шум). Для прецизионной резки акрилового стекла рекомендуется шлифованная рейка + линейные направляющие.
- Система управления:主流 — DSP или PC-based системы, поддерживают форматы HPGL, DXF, PLT, имеют функции автоматической раскладки, возобновления резки с точки останова.
- Вакуумный стол: зональный вакуумный прижим для предотвращения смещения тонких листов во время резки. Для тонких листов 0,5-2 мм требуется вакуумный насос высокого отрицательного давления.
II. Настройка и оптимизация технологических параметров
2.1 Выбор лезвия и угол
- 45° остроконечный нож: универсальный, подходит для прямых линий и простых кривых, толщина резки 0,5-5 мм.
- 30° остроконечный нож: для тонких рисунков, дуг малого радиуса (R≤2 мм), но кончик быстро изнашивается, требуется снижение скорости резки.
- Дисковый нож: подходит для толстых листов (5-10 мм) и длинных прямых резов, снижает сопротивление резанию.
Материал лезвия рекомендуется твердосплавный или быстрорежущая сталь, твёрдость HRC60 и выше, долгий срок службы.
2.2 Частота вибрации и скорость резки
Чем выше частота вибрации, тем глаже срез, но быстрее износ лезвия. Для акриловой плиты 3 мм рекомендуется частота 8000-12000 раз/мин, скорость резки 800-1500 мм/с. Слишком высокая скорость приводит к появлению зубчатых следов на срезе, слишком низкая — к низкой производительности. При практической настройке сначала пробная резка на средней скорости, оценка качества среза, затем постепенная корректировка.
2.3 Давление опускания ножа и компенсация
Давление опускания ножа регулируется в зависимости от толщины листа: для листа 0,5-1 мм давление 0,1-0,2 МПа; для 2-3 мм — 0,2-0,4 МПа; для 5 мм и более — 0,4-0,6 МПа. Чрезмерное давление может привести к изгибу лезвия или растрескиванию материала. Одновременно в программном обеспечении устанавливается компенсация инструмента (обычно 0,05-0,1 мм) для компенсации ширины лезвия.
2.4 Прижим и фиксация
Перед резкой обязательно включить вакуумный прижим, чтобы обеспечить плотное прилегание листа к столу. Для мелких деталей можно добавить вспомогательные прижимные планки или использовать специальные зажимы. Во время резки избегайте нажатия руками на лист во избежание смещения.
III. Порядок работы и решение типичных проблем
3.1 Стандартный порядок работы
- Проверить остроту лезвия и надёжность установки.
- Очистить стол, убедиться в отсутствии стружки.
- Уложить лист на стол, включить прижим, проверить отсутствие коробления.
- Загрузить файл резки, установить параметры (скорость, частота, давление).
- Выполнить пробную резку, проверить качество реза и точность размеров.
- Серийная резка, периодическая выборочная проверка.
- После завершения резки отключить прижим, снять заготовку, очистить стол.
3.2 Типичные проблемы и решения
- Побеление или заусенцы на срезе: затупление лезвия или слишком низкая частота вибрации. Заменить лезвие или повысить частоту до 10000 раз/мин и выше.
- Непрорез: недостаточное давление опускания ножа или недостаточная длина выступания лезвия. Увеличить давление или отрегулировать выступление кончика ножа (обычно 3-5 мм).
- Смещение материала: недостаточная сила прижима или коробление листа. Проверить вакуумный насос, уплотнители или использовать двусторонний скотч для дополнительной фиксации.
- Отклонение размеров резки: люфт передачи или не установлена компенсация инструмента. Откалибровать люфт реечной передачи и правильно установить значение компенсации в программном обеспечении.
- Поломка лезвия: слишком высокая скорость подачи или наличие твёрдых включений. Снизить скорость подачи, очистить поверхность листа.
IV. Техническое обслуживание и правила безопасности
4.1 Ежедневное обслуживание
- Очищать стол и направляющие каждую смену, удалять стружку.
- Еженедельно проверять износ лезвия, своевременно заменять.
- Ежемесячно смазывать линейные направляющие и реечную передачу (литиевая смазка).
- Ежеквартально проверять фильтр вакуумного насоса, очищать или заменять.
- Регулярно калибровать точность оборудования (с помощью теста стандартного круга или квадрата).
4.2 Меры безопасности
- Запрещается работать в перчатках во избежание захвата лезвием.
- При замене лезвия надевать защитные перчатки от порезов, использовать специальный инструмент.
- Во время работы оборудования держать части тела на расстоянии от движущихся частей.
- Обеспечить надёжное заземление во избежание накопления статического электричества.
- При резке ПК-плит обеспечить вентиляцию, избегать вдыхания пыли (хотя при холодной резке пыли очень мало, защита всё же необходима).
V. Примеры применения и анализ эффективности
На примере одного предприятия по производству рекламных вывесок: используется станок с осциллирующим ножом 1600×3000 мм для обработки акриловой плиты 3 мм, скорость резки 1200 мм/с, частота вибрации 10000 раз/мин, срез не требует полировки и может использоваться сразу. По сравнению с традиционным пилением производительность повышена в 3 раза, коэффициент использования материала увеличен на 15%, отсутствует пылевое загрязнение. Срок окупаемости инвестиций в оборудование составляет около 6-12 месяцев.
Резюме: при выборе станка для резки акрилового стекла необходимо комплексно учитывать рабочую область, толщину, точность и систему управления; технологические параметры должны оптимизироваться в зависимости от толщины материала и типа лезвия; ежедневное обслуживание и безопасная работа являются ключом к обеспечению срока службы оборудования и безопасности персонала. Благодаря научному выбору и тонкой настройке станок для резки акрилового стекла способен значительно повысить качество обработки и производительность.