
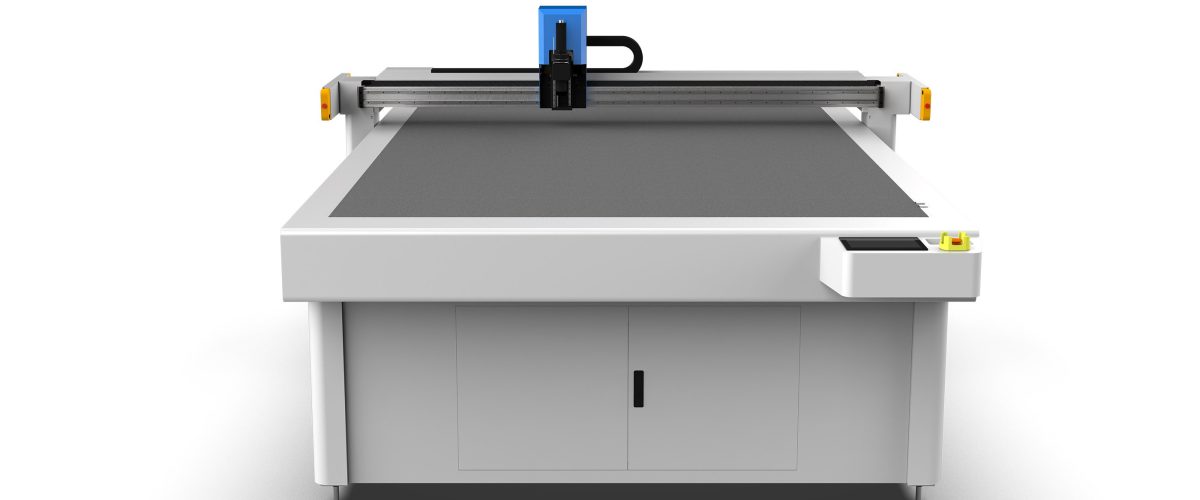
Машина для резки прокладок: типы и принцип работы
Машина для резки прокладок — это оборудование, предназначенное для резки неметаллических материалов, таких как резина, асбест, политетрафторэтилен (PTFE), безасбестовый лист, графит, пробка и другие, в прокладки определённой формы. По принципу резки они делятся на три основных типа:
- Машина с осциллирующим ножом (oscillating knife cutting machine): лезвие вибрирует с высокой частотой (около 20000 раз в минуту), высокая точность резки, подходит для сложных фигур и тонких материалов (толщина ≤10 мм).
- Лазерная машина для резки: использует лазерный луч для плавления или испарения материала, узкий рез, но может образовываться обожжённый край, подходит для таких материалов, как PTFE, толщина обычно ≤5 мм.
- Вырубной станок: штамповка с помощьюИндивидуальныйного штампа, высокая эффективность, подходит для крупносерийного производства простых форм, но стоимость штампа высока.
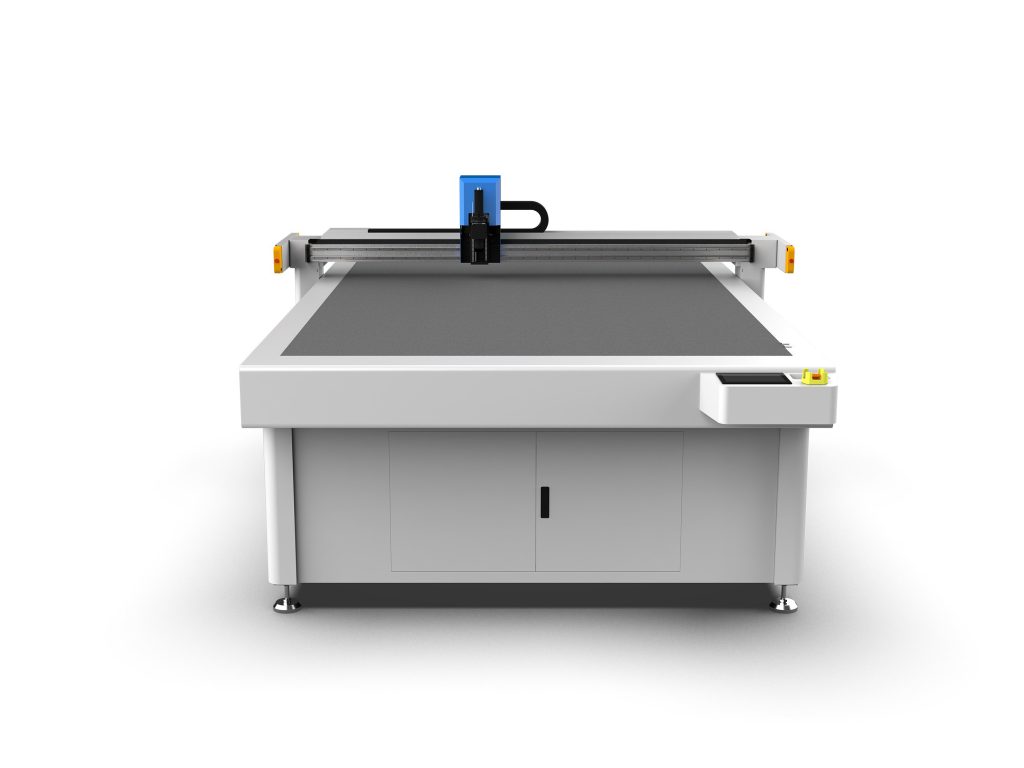
Среди них режущая машина с осциллирующим ножом стала основным выбором благодаря отсутствию необходимости в штампах и адаптации к мелкосерийному многономенклатурному производству. Ее ключевые компоненты включают осциллирующую ножевую головку, сервоприводную систему управления, вакуумный прижимной стол и систему подачи.
Ключевые параметры выбора
1. Толщина и материал резки
Разные материалы предъявляют разные требования к ножу и мощности. Например:
- Резиновые прокладки: толщина 1-20 мм, рекомендуется использовать осциллирующий нож (мощность ≥1,5 кВт) или гидроабразивную резку (но стоимость гидроабразивной резки высока).
- Асбестовый лист: толщина 1-10 мм, для вибрационного ножа требуются твердосплавные лезвия, чтобы избежать разлетания пыли.
- PTFE: толщина 0,5-5 мм, подходит как лазерная резка, так и вибрационный нож, но при лазерной резке необходимо обеспечить вентиляцию.
- Графитовая композитная плита: толщина 1-3 мм, при резке вибрационным ножом необходимо контролировать частоту вибрации, чтобы предотвратить расслоение.
При выборе модели необходимо четко определить часто используемые материалы и диапазон толщины, чтобы гарантировать покрытие возможностей оборудования.
2. Точность и скорость резки
Прокладки обычно требуют допуска размеров в пределах ±0,2 мм. Повторяемость позиционирования станка с осциллирующим ножом достигает ±0,05 мм, а скорость резки в зависимости от материала составляет от 10 до 60 м/мин. Например, при резке резиновой прокладки толщиной 3 мм скорость можно установить на 30 м/мин; при резке ПТФЭ толщиной 1 мм её можно увеличить до 50 м/мин.
3. Размер рабочей поверхности
Выбирайте в зависимости от типовых размеров прокладок. Для небольших прокладок (например, фланцевых прокладок DN50) можно выбрать рабочую поверхность 600×600 мм; для крупных прокладок (например, прокладок теплообменников) требуется 1200×2400 мм или больше. Рабочая поверхность должна быть оснащена зонами вакуумного прижима для надёжной фиксации материала.
4. Программное обеспечение и автоматизация
Современные машины для резки прокладок обычно оснащены программным обеспечением CAD/CAM, поддерживают импорт форматов DXF и DWG и автоматически генерируют траектории резания. Функция автоматической раскладки позволяет повысить коэффициент использования материала на 10%-30%. Кроме того, система автоматической подачи обеспечивает непрерывную резку и снижает необходимость ручного вмешательства.
Приёмы работы и настройка параметров
1. Выбор и замена ножей
К распространённым типам лезвий для осциллирующего ножа относятся:

- Остроконечный нож: для точного контура и тонких материалов.
- Дисковый нож: для толстых материалов (>10 мм) и прямолинейного раскроя.
- Зубчатый нож: для армированных волокном материалов (например, безасбестовых плит), предотвращает вытягивание волокон.
После износа лезвия его следует своевременно заменить; при резке резиновых материалов проверку обычно проводят каждые 8 часов.
2. Оптимизация параметров резки
На примере oscillating knife ключевые параметры включают:
- Частота колебаний: для резиновых материалов рекомендуется 18000-22000 ходов/мин; для PTFE рекомендуется более 25000 ходов/мин.
- Глубина погружения ножа: обычно устанавливается в 1,1–1,2 раза больше толщины материала, чтобы обеспечить полный рез, но не чрезмерно изнашивать поверхность стола.
- Скорость подачи: регулируется в зависимости от твердости материала; для твердых материалов (например, асбестовый лист) скорость снижается до 10-15 м/мин, для мягкой резины может быть увеличена до 40 м/мин.
Рекомендуется сначала выполнить пробный рез, проверить качество кромки с помощью лупы и настроить параметры до отсутствия заусенцев и расслоения.
3. Фиксация материала
Вакуумное притяжение является распространенным способом; необходимо обеспечить хорошую герметизацию рабочей поверхности. Для пористых материалов (например, пробки) можно накрыть слоем пленки перед притяжением. Рекомендуемое отрицательное давление притяжения: от -0,6 до -0,8 бар.
Техническое обслуживание и уход
Регулярное техническое обслуживание продлевает срок службы оборудования:
- Ежедневно очищайте рабочую поверхность и направляющие, удаляйте стружку.
- Еженедельно проверяйте крепёжные винты ножевого блока и натяжение приводного ремня.
- Ежемесячно смазывайте линейные направляющие и ходовые винты (литиевой смазкой).
- Ежеквартально калибруйте датчик начала координат и серводвигатель.
Внимание: при резке пылесодержащих материалов, таких как асбест, необходимо использовать пылеулавливающее устройство и регулярно очищать фильтр.
Частые проблемы и решения
1. Неровный край реза
Возможные причины: износ лезвия, слишком низкая частота колебаний, слишком высокая скорость подачи. Решение: замените лезвие, увеличьте частоту до 20000 раз/мин и выше, снизьте скорость на 20%.
2. Смещение материала
Проверьте, не отказал ли вакуумный прижим, или нет ли масляных загрязнений на поверхности материала. Очистите рабочий стол и убедитесь, что зоны прижима включены.
3. Отклонение размеров реза
Проверьте, не ослаб ли приводной ремень, или нет ли ошибки в настройках компенсации программного обеспечения. Заново откалибруйте оборудование и проверьте значения компенсации траектории инструмента.
Сценарии применения и преимущества
Машина для раскроя прокладок широко применяется при ремонте уплотнений оборудования в нефтехимической, энергетической, судостроительной, фармацевтической и других отраслях. По сравнению с традиционным ручным раскроем, ЧПУ-раскрой позволяет повысить производительность в 5–10 раз, увеличить коэффициент использования материала более чем на 20% и обеспечить однородность прокладок, снижая риск утечек. Для многономенклатурного мелкосерийного производства машина с осциллирующим ножом является оптимальным выбором; для крупносерийных простых форм можно рассмотреть вырубной пресс для снижения затрат.
При выборе рекомендуется привезти образцы часто используемых материалов к производителю для пробной резки, чтобы на месте оценить производительность оборудования и удобство программного обеспечения. Также обратите внимание на возможности послепродажного обслуживания и технической поддержки, чтобы обеспечить долгосрочную стабильную работу оборудования.