
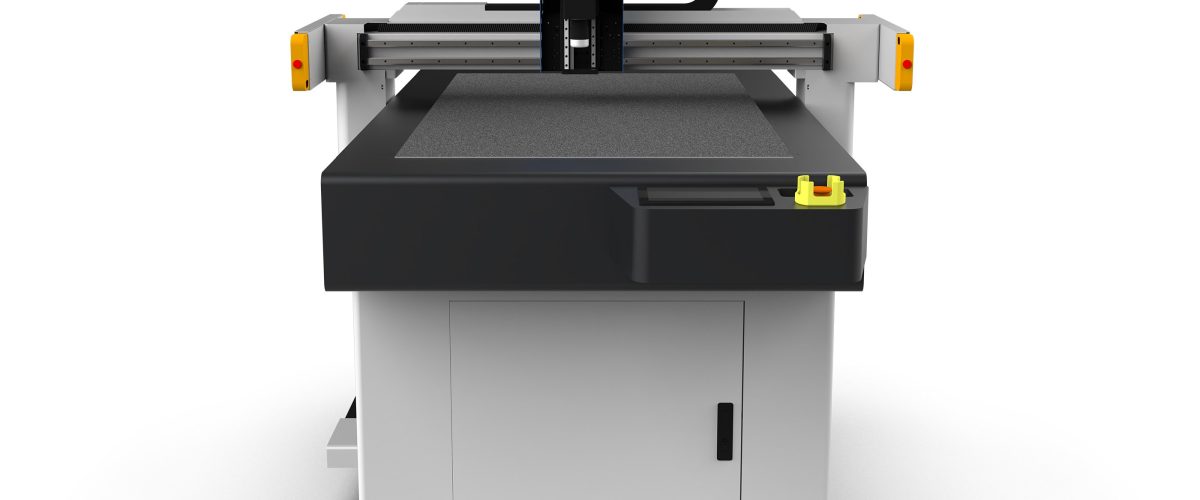
Раскройный станок для углеродного волокна: практическое руководство от выбора до обслуживания
Композитные материалы на основе углеродного волокна все шире применяются в аэрокосмической отрасли, автомобилестроении, производстве спортивного инвентаря и других областях, однако их резка сопряжена с множеством проблем: волокна изнашивают инструмент, при резке образуется мелкая пыль, препрег прилипает к ножу, а кромки реза склонны к расслоению и ворсистости. Традиционная ручная резка или обычные раскройные станки не способны обеспечить требуемую точность и эффективность, поэтому и появились раскройные станки для углеродного волокна. В данной статье на основе реального производственного опыта систематизированы параметры выбора, ключевые моменты эксплуатации и нормы обслуживания раскройных станков для углеродного волокна, что послужит вам справочным материалом при закупке оборудования и управлении производством.
I. Ключевые технические параметры раскройного станка для углеродного волокна
При выборе раскройного станка для углеродного волокна нельзя ориентироваться только на бренд и цену — необходимо обращать внимание на следующие обязательные показатели:
- Точность резки: повторяемость позиционирования должна быть ≤±0,05 мм, точность контура реза ≤±0,1 мм. Для препрегов аэрокосмического класса рекомендуется выбирать высокоточные модели с точностью ±0,03 мм.
- Скорость резки: скорость холостого хода ≥60 м/мин, скорость резки регулируется в диапазоне 5–30 м/мин в зависимости от толщины материала. Высокоскоростные модели позволяют повысить производительность более чем на 30%.
- Эффективная рабочая область резки: распространенные форматы — 1600 мм × 2500 мм, 2000 мм × 3000 мм и др. Выбирать следует исходя из максимальных размеров заготовки и эффективности раскладки, оставляя запас 10%–20%.
- Система ножей: для резки углеродного волокна обычно применяются вибрационный нож, дисковый нож, ультразвуковой нож. Частота вибрационного ножа обычно составляет 10000–20000 ходов/мин, амплитуда регулируется в пределах 0,5–2 мм.
- Система вакуумного прижима: усилие прижима ≥20 кПа, как минимум 4 зоны контроля, что обеспечивает надежную фиксацию тонкослойного препрега.
- Пылеулавливающее устройство: обязательна комплектация высокоэффективным пылесборником с расходом воздуха ≥2000 м³/ч и точностью фильтрации ≤5 мкм для предотвращения вреда для здоровья от пыли углеродного волокна.
II. Ключевые аспекты выбора раскройного станка для углеродного волокна
1. Выбор ножа в зависимости от свойств материала
Препрег углеродного волокна (например, на основе эпоксидной смолы) при комнатной температуре обладает повышенной липкостью и легко прилипает к ножу. Рекомендуется использовать ультразвуковой нож, который за счет высокочастотных колебаний снижает трение и прилипание, обеспечивая ровный рез без заусенцев. Для отвержденных углепластиковых плит необходимо применять твердосплавный дисковый нож с алмазным покрытием или лазерную резку (однако лазер создает зону термического влияния, поэтому требуется осторожность).
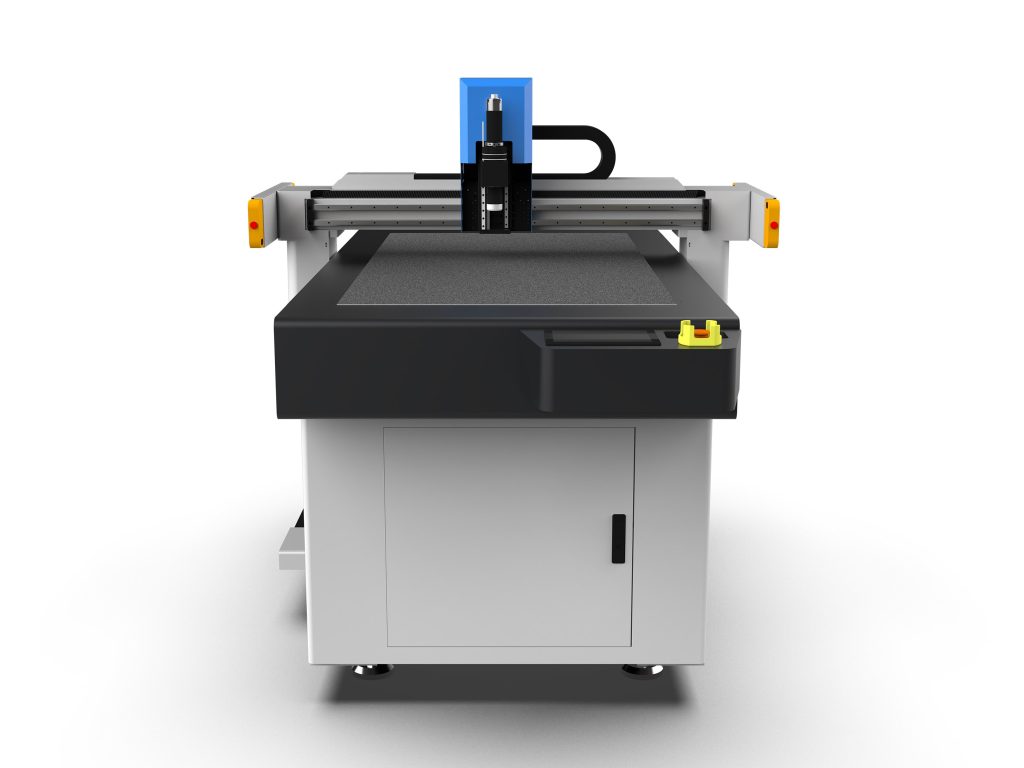
2. Внимание к системе подачи и программному обеспечению для раскладки
Высокоэффективный раскройный станок должен быть оснащен автоматической системой подачи и интеллектуальным ПО для раскладки. Система подачи должна обеспечивать ровность препрега без складок с точностью контроля натяжения ±2 Н. ПО для раскладки должно поддерживать автоматическую оптимизацию траектории, резку с общими кромками и перемычками, что позволяет повысить коэффициент использования материала до 85% и более.
3. Оценка пылеудаления и конфигурации безопасности
Пыль углеродного волокна электропроводна и может вызывать аллергию, поэтому оборудование должно быть оснащено встроенным пылеудалением с отрицательным давлением, концентрация пыли в рабочей зоне должна быть ≤1 мг/м³. Кроме того, оборудование должно иметь световую защиту, кнопку аварийного останова и защитный кожух ножа, соответствуя стандартам безопасности CE.
III. Приемы эксплуатации и настройка параметров
Правильные параметры эксплуатации — залог качества резки. Ниже приведены рекомендуемые параметры для препрега углеродного волокна (толщина одного слоя 0,125 мм, содержание эпоксидной смолы 35%):
- Частота вибрационного ножа: 18000 ходов/мин
- Амплитуда: 1,2 мм
- Скорость резки: 15 м/мин (прямолинейная), 8 м/мин (криволинейная)
- Давление ножа: 0,3 МПа (регулируется в зависимости от количества слоев, при добавлении каждого слоя — увеличение на 0,05 МПа)
- Вакуумный прижим: -25 кПа, с включением по зонам
- Глубина резки: немного больше общей толщины материала (например, для материала толщиной 2 мм устанавливается 2,2 мм), чтобы обеспечить сквозной рез, не повреждая подложку
При эксплуатации обратите внимание:
- Перед резкой очищайте лезвие спиртом для удаления остатков смолы.
- Через каждые 50–100 метров резки проверяйте износ лезвия; углеродное волокно быстро изнашивает кромку, рекомендуется менять или затачивать лезвие каждую смену.
- Для многослойного препрега (например, 8 слоев) применяйте стратегию послойной резки с глубиной 0,3 мм на слой, чтобы избежать расслоения при сквозном резе за один проход.
- После резки своевременно очищайте стол пылесосом, чтобы стружка углеродного волокна не поцарапала материал.
IV. Типичные проблемы и решения
1. Ворсистость кромки, вытягивание волокон
Причина: затупление ножа, слишком низкая частота вибрации или слишком высокая скорость резки. Решение: заменить нож, повысить частоту до 20000 ходов/мин, снизить скорость на 20%.
2. Прилипание препрега к ножу
Причина: слишком высокая температура смолы или отсутствие покрытия на лезвии. Решение: поддерживать температуру в цехе 20±2 °C, использовать лезвия с тефлоновым покрытием или включить ультразвуковое сопровождение.
3. Отклонение размеров при резке
Причина: ненадежный вакуумный прижим вызывает смещение материала, либо износ направляющих. Решение: проверить уплотнители зон прижима, обеспечить вакуум ≥-20 кПа; регулярно смазывать направляющие, проводить калибровку точности раз в полгода.
4. Накопление пыли
Причина: недостаточный расход воздуха пылеудаления или засорение фильтра. Решение: очищать фильтр каждые две недели, ежемесячно проверять герметичность воздуховодов, обеспечивая расход воздуха не ниже 80% от номинального.
V. План технического обслуживания
Срок службы раскройного станка для углеродного волокна зависит от ежедневного обслуживания. Рекомендуется выполнять следующий план:
- Ежедневно: очищать стол, лезвие и пылеприемное отверстие; проверять соответствие вакуумного давления норме.
- Еженедельно: очищать фильтр пылеудаления; проверять износ ножа, при необходимости затачивать; смазывать линейные направляющие.
- Ежемесячно: калибровать точность резки (тест стандартным кругом); проверять натяжение ремней; очищать пыль в электрошкафу.
- Раз в полгода: заменять уплотнители вакуумного прижима; полностью калибровать горизонтальность оборудования; проверять износ кабелей.
Кроме того, рекомендуется заключить с поставщиком годовой договор на обслуживание, чтобы обеспечить своевременную замену ключевых компонентов (например, серводвигателей, вибрационной ножевой головки).
VI. Заключение
Carbon fiber cutting machine is essential equipment for improving the quality and efficiency of composite material cutting. When selecting, priority should be given to three key factors: accuracy, knife system, and dust removal; during operation, parameters should be carefully adjusted and maintenance schedules strictly followed. Only by combining equipment characteristics with technical details can high-quality and cost-effective carbon fiber parts be produced. If you would like to further discuss solutions for cutting specific materials (e.g., aramid or glass fiber), please contact our technical team.