
EVA 소재 특성과 재단 과제
EVA(에틸렌-비닐 아세테이트 공중합체)는 폐쇄 기공 구조의 발포 소재로, 밀도 범위는 일반적으로 0.03-0.3 g/cm³, 경도는 쇼어 C 18-70입니다. 유연하고 탄성이 있으며 압축되기 쉬운 특성은 재단에 세 가지 과제를 안겨줍니다. 첫째, 소재가 힘을 받을 때 변형되기 쉬워 치수 정밀도가 저하됩니다. 둘째, 블레이드 절단 시 마찰열이 발생하여 EVA가 국부적으로 용융되어 칼에 붙습니다. 셋째, 폐쇄 기공 구조로 인해 절단 가장자리에 버(Burr)나 찢김이 발생하기 쉽습니다. 따라서 EVA 재단기는 이러한 특성에 맞춰 특별히 설계되어야 합니다.
EVA 재단기의 주요 유형과 선정
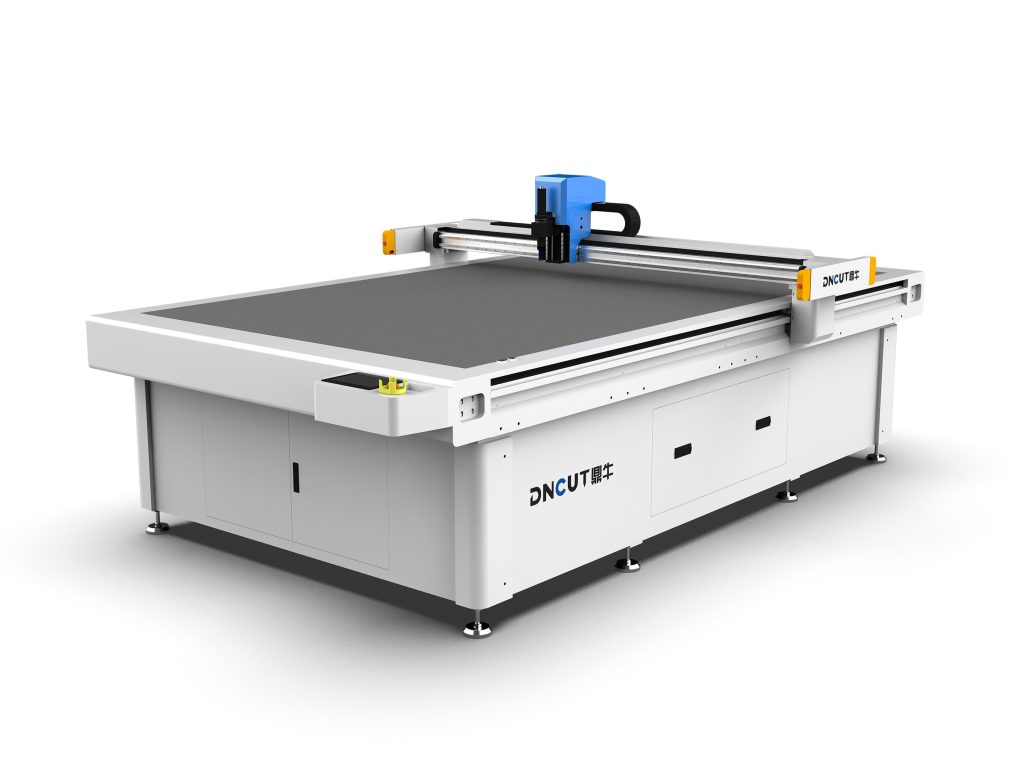
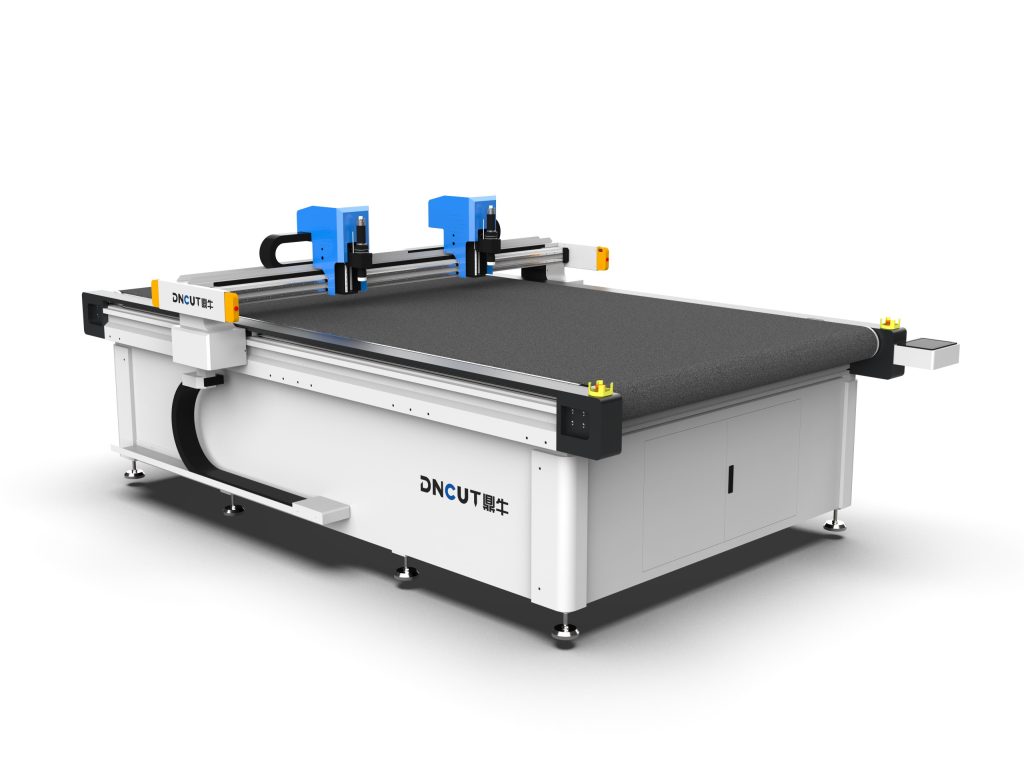
1. Oscillating Knife Cutting Machine
Cutting is performed using an oscillating knife that vibrates at high frequency (8,000–12,000 times per minute), with a blade amplitude of 0.5–2mm. Suitable for EVA sheets ranging from 1–50mm in thickness, the cutting speed can reach up to 60–120m/min. The oscillating knife applies minimal pressure to the material and produces a flat cut surface, making it the mainstream choice for EVA cutting. When selecting, pay attention to the adjustable vibration frequency range, blade cooling system (air-cooling available as optional), and vacuum suction platform’s holding force (recommended ≥-0.08MPa).
2. 레이저 재단기
CO2 레이저(출력 60-150W)를 이용한 용융 절단으로, 절단 폭이 좁고(0.1-0.3mm) 기계적 응력이 없습니다. 그러나 레이저로 EVA를 절단하면 유해 연기(아세트산 가스 포함)가 발생하므로 고효율 배연 정화 시스템을 갖추어야 합니다. 또한 레이저 절단 가장자리는 용융된 가장자리를 형성하여 후속 접착에 영향을 줄 수 있습니다. 두께 ≤10mm의 정밀 절단에 적합하며, 속도는 약 10-30m/min입니다.
3. 초음파 재단기
초음파 진동(20-40kHz)을 통해 블레이드가 소재를 국부적으로 용융시켜 절단과 동시에 가장자리를 봉합하여 가장자리 풀림을 방지합니다. 두께 0.5-5mm의 EVA 시트에 적합하며, 절단 속도는 5-15m/min입니다. 초음파 절단은 다층 EVA 복합 소재에 효과가 뛰어나지만 장비 비용이 높습니다.
4. Circular knife cutting machine
두께 ≤5mm의 EVA 롤재 연속 재단에 적합하며, 블레이드 회전 속도는 200-600rpm이고 장력 제어 시스템과 함께 사용됩니다. 구조가 간단하고 유지보수가 편리하지만 절단면 품질은 일반적이며, 주로 거친 재단이나 정밀도 요구가 높지 않은 경우에 사용됩니다.
제안 사항: 두께가 10mm 이상이고 정밀도가 ±0.2mm 이내로 요구된다면 진동칼을 우선적으로 선택하시고, 박판 정밀 패턴에는 레이저를, 가장자리 접합이 필요하면 초음파를, 대량 롤재 처리에는 원형칼을 선택하십시오.
핵심 공정 파라미터 설정
진동날 파라미터
- 진동 주파수: 박판(≤5mm)은 고주파(10000-12000회/분), 후판(>20mm)은 저주파(8000-9000회/분)를 사용하여 마찰열을 줄입니다.
- 절단 속도: 두께에 반비례하며, 5mm 이하는 80-120m/min으로 설정할 수 있고, 20mm 이상은 30-50m/min을 권장합니다.
- 블레이드 각도: 일반적으로 15°, 22°, 30°를 사용합니다. 박판은 15°로 절단 저항을 줄이고, 후판은 30°로 블레이드 강성을 확보합니다.
- 진공 흡착: 소재 밀도에 따라 조정하며, 저밀도 EVA(0.05g/cm³)는 흡착력 ≥-0.06MPa가 필요하고, 고밀도(0.2g/cm³)는 -0.04MPa까지 낮출 수 있습니다.
레이저 파라미터
- 출력: 두께가 1mm 증가할 때마다 출력을 10-15W 증가시키며, 예를 들어 5mm EVA는 80W를 사용합니다.
- 절단 속도: 출력과 매칭하며, 80W일 때 속도는 약 15m/min입니다.
- 보조 가스: 압축 공기(0.2-0.4MPa)로 분사하여 용융물 부착을 줄입니다.
초음파 파라미터
- 주파수: 20kHz는 후판에, 40kHz는 박판에 사용합니다.
- 진폭: 20-50μm, 두께에 따라 조정합니다.
- 절단 압력: 0.2-0.5MPa, 압력이 너무 크면 소재가 변형됩니다.
일반적인 문제와 해결 방안
1. 절단 가장자리 버(Burr)
원인: 블레이드 미세한 흔들림, 진동 주파수 과도하게 낮음, 소재 수분 함량 과다. 해결: 8시간마다 블레이드의 날카로움을 점검하고 다이아몬드 연마기를 사용하며, 진동 주파수를 10%~20% 증가시키고, 재단 전 EVA를 40℃에서 2시간 건조하여 수분 함량 ≤0.5%로 제어합니다.
2. 소재가 칼에 붙음
원인: 마찰열로 인해 EVA가 연화됨(온도 >60℃). 해결: 절단 속도를 15%-30% 낮추고, 블레이드 공랭을 켜며(기압 0.1-0.2MPa), 표면 코팅 블레이드(예: DLC 코팅)를 사용합니다.
3. 치수 정밀도 초과 오차
원인: 진공 흡착 부족, 블레이드 편향, 이송 기구 미끄러짐. 해결: 흡착 플랫폼 실링 스트립을 점검하여 진공도 ≥-0.08MPa를 확보하고, 블레이드 클램핑 동심도를 조정하며(런아웃 ≤0.02mm), 이송 롤 표면에 고무(쇼어 A50)를 피복합니다.
4. 레이저 절단 연기가 많음
원인: 배기량 부족, 필터 시스템 막힘. 해결: 배기량은 100W 출력당 200m³/h로 배분하고, 2주마다 필터 면을 청소하며, 3개월마다 활성탄을 교체합니다.
유지보수 포인트
- 매일: 테이블 위 부스러기를 청소하고, 블레이드 마모를 점검하며(확대경으로 날을 관찰), 가이드를 윤활합니다(리튬 그리스 사용).
- 매주: 진공 흡착 플랫폼 평탄도를 교정하고(오차 ≤0.1mm), 전동 벨트 장력을 점검합니다(10mm 눌림이 적당).
- 매월: 진동 블레이드를 교체하고(무디지 않더라도 연속 사용 300시간 시 교체 권장), 레이저 렌즈를 세척합니다(무수 에탄올 사용).
- 매분기: 초음파 변환기 임피던스를 점검하고(편차 >10% 시 교체 필요), 서보 모터 엔코더를 교정합니다.
안전 및 환경 주의사항
Dust generated during the EVA cutting process, especially laser cutting fumes, must be purified and controlled to a concentration below 1mg/m³. The equipment must have proper grounding (ground resistance ≤4Ω), an optical grating (light curtain) protection must be installed in the oscillating knife area, and interlocked doors must be installed in the laser area. Operators must wear dust masks (grade KN95 or higher) and anti-static gloves.
맺음말
EVA 재단기의 선정과 공정 최적화는 소재 두께, 정밀도 요구, 생산 효율 및 환경 안전을 종합적으로 고려해야 합니다. 합리적인 기종 선택, 정확한 파라미터 설정 및 규범적인 유지보수를 통해 재단 품질과 장비 수명을 현저히 향상시킬 수 있습니다. 양산 전에 소량 샘플 테스트를 수행하여 최적의 공정 윈도우를 결정할 것을 권장합니다.