
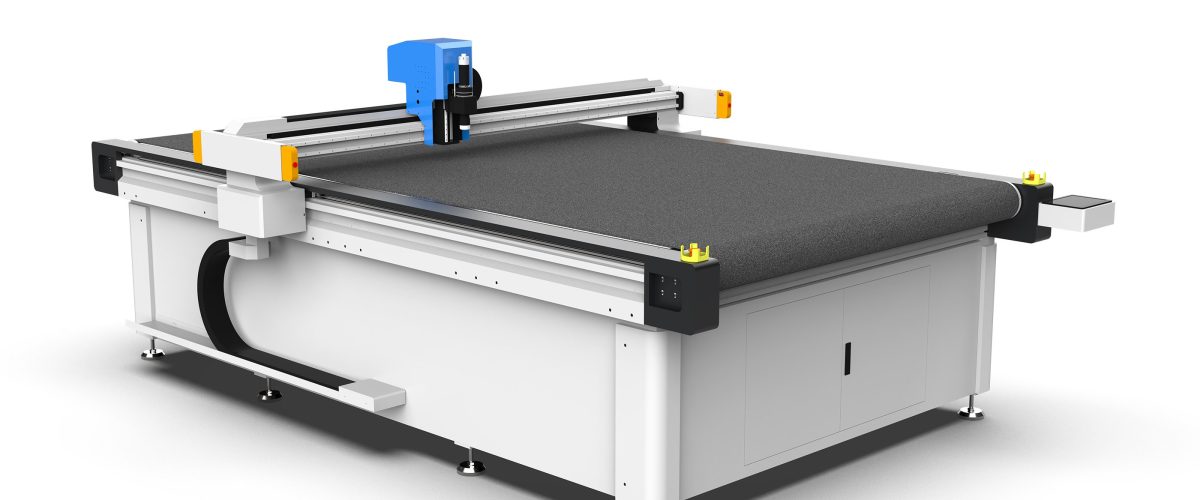
고무 개스킷 절단의 산업적 과제와 장비 선정
Rubber gaskets are widely used in fields such as automobiles, electronics, and pipe sealing. Materials include nitrile rubber (NBR), silicone rubber (VMQ), fluorocarbon rubber (FKM), ethylene propylene diene monomer rubber (EPDM), among others. Traditional die-cutting methods require die manufacturing, resulting in long lead times and high costs, making them economically inefficient for small-batch, diverse-order production. Oscillating knife cutting machines, which perform cold cutting using high-frequency vibrating blades to directly cut according to CAD data without molds, have become the optimal solution for rubber gasket processing.
그러나 고무 소재는 고탄성, 저경도, 변형 용이 등의 특성으로 인해 절단 시 칼날 점착, 절단면 버, 치수 편차 등의 문제가 발생하기 쉽습니다. 잘못된 선정은 효율 저하와 낮은 양품률을 초래합니다. 본 문서는 장비 파라미터, 공정 포인트, 일반적인 문제 등의 측면에서 실무 가이드를 제공합니다.
고무 개스킷 절단기의 핵심 성능 파라미터
장비 구매 시 다음 파라미터에 중점을 두어 고무 개스킷 가공 요구 사항을 충족하는지 확인해야 합니다.
1. 절단 정밀도 및 반복 위치 정밀도
Rubber gaskets typically require dimensional tolerances within ±0.1mm, and in high-precision applications, they must achieve ±0.05mm. To ensure consistent positioning, the equipment’s repeat positioning accuracy must be ≤0.02mm. Models using servo motors with precision ball screws are superior to those using stepper motors.
2. 진동 주파수 및 행정
진동칼은 고주파 상하 진동으로 절단하며, 주파수는 일반적으로 1000-3000회/분, 행정은 조절 가능(0.5-5mm)합니다. 고무 절단 시 주파수 2000-2500회/분, 행정 1-2mm를 권장합니다. 주파수가 너무 낮으면 절단 저항이 커지고 절단면이 거칠어지며, 너무 높으면 (일부 고무의 경우) 재료가 용융될 수 있습니다.
3. 칼날 유형 및 재질
용도에 따라 사용되는 고무 전용 칼날은 다음과 같습니다:
- oscillating knife: 얇은 고무 개스킷(두께 ≤3mm)에 적합하며 절단면이 정밀합니다.
- 진동 원형 칼: 두꺼운 고무(3-10mm)에 적합하며 절단 저항이 작지만 내부 코너 반경이 제한됩니다.
- 공압 칼: 고경도 고무 또는 복합 재료용으로 절단력이 큽니다.
칼날 재질은 초경합금(텅스텐 카바이드)을 권장하며, 내마모성이 좋고 수명이 깁니다. 실리콘 고무 절단 시에는 코팅 칼날(예: 테프론 코팅)을 사용하여 점착을 줄이는 것이 좋습니다.
4. 절단 속도 및 가속도
고무의 절단 속도는 너무 빠르지 않아야 하며, 일반적으로 50-200mm/s로 제어합니다. 속도가 너무 빠르면 절단면이 찢어지거나 치수가 초과될 수 있습니다. 장비는 원호 보간 및 코너 감속 기능을 갖추어 예리한 모서리 품질을 보장해야 합니다. 가속도는 ≥500mm/s²를 권장하여 효율을 높입니다.
5. 흡착 플랫폼 및 진공 구역
고무 재질은 유연하기 때문에 절단 시 단단히 고정되어야 합니다. 진공 흡착 플랫폼은 필수 구성이며, 흡착력은 ≥-80kPa 이상이어야 합니다. 소형 개스킷의 경우 구역 흡착을 사용하여 절단 영역의 진공만 작동시켜 재료 변형을 방지하는 것이 좋습니다. 플랫폼 표면은 평탄하고 경도가 높아야(예: 알루미늄 합금 아노다이징) 긁힘을 방지할 수 있습니다.
6. 칼날 냉각 및 점착 방지 조치
일부 고무(예: 미가황 고무) 절단 시 칼날이 점착되기 쉽습니다. 공기 분사 냉각이 있는 칼 홀더를 선택하거나 미량 윤활(예: 실리콘 오일 스프레이)을 적용할 수 있습니다. 일부 고급 기종은 초음파 칼을 갖추어 고주파 진동으로 마찰을 줄여 점성이 큰 재료에 적합합니다.
고무 개스킷 절단 공정 파라미터 권장 사항
다음 파라미터는 일반적인 고무 재료(경도 50-80 Shore A, 두께 1-5mm)의 진동칼 절단을 기준으로 한 참고 사항입니다.
- 진동 주파수: 2000-2500회/분
- 진동 행정: 1.0-1.5mm
- 절단 속도: 80-150mm/s(직선 구간), 코너에서는 30-50mm/s로 감속
- 칼날 돌출 길이: 재료 두께보다 0.5-1mm 더 길게
- 진공 흡착: -70 ~ -90kPa
- 칼날 각도: Oscillating knife 15°-20° (thin materials), circular knife has no angle
실제 파라미터는 재료 경도, 두께, 장비 성능에 따라 미세 조정해야 합니다. 먼저 시험 절단을 하고 프로젝터 또는 영상 측정기로 치수를 검사하여 점진적으로 최적화하는 것이 좋습니다.
일반적인 절단 문제 및 해결 방안
문제 1: 절단면에 버 또는 찢어짐
원인: Blade clamping loose, vibration frequency too low, cutting speed too fast, material not properly pressed down.
해결: 칼날 교체; 진동 주파수를 2500회/분으로 높임; 절단 속도를 80mm/s로 낮춤; 진공 흡착이 효과적인지 확인하고 압력 롤러 추가.
문제 2: 칼날에 고무 점착
원인: 고무 생고무 함량 높음, 칼날 온도 상승, 냉각 없음.
해결: Use coating blade; turn on air jet cooling; reduce oscillation frequency to minimize frictional heat; apply talc powder to the blade surface (temporary measure).
문제 3: 치수 편차 초과
원인: 재료 반발, 공구 보정 미설정, 플랫폼 불평탄.
해결: CAD에서 공구 반경 보정 추가(일반적으로 0.1-0.2mm); 플랫폼 평면도 ≤0.1mm/m 보장; 고탄성 고무의 경우 절단 속도를 적절히 낮춰 재료 변형 감소.
문제 4: 소형 구멍 절단 변형
원인: 구멍 직경이 칼날 폭보다 작음, 흡착력 부족.
해결: 더 좁은 칼날(예: 0.6mm 폭) 선택; 나선 하강 방식采用; 국부 진공 흡착 증가; 구멍 직경 <2mm인 경우 레이저 또는 펀칭으로 전환 권장.
장비 유지보수 및 관리 포인트
정기 유지보수는 장비 수명을 연장하고 절단 정밀도를 보장합니다.
- 매일: 플랫폼 및 칼 홀더 청소, 칼날 마모 확인(확대경으로 날끝 관찰), 진공 흡착 구멍 청소.
- 매주: 전동 벨트/볼스크류 윤활 확인, 가이드 레일 청소, 원점 교정.
- 매월: 진동 모터 카본 브러시(있는 경우) 확인, 흡착력 테스트, 절단 정밀도 교정(표준 원 절단 테스트).
- 칼날 관리: 칼날 수명 기록 작성, 일반적으로 초경합금 칼날의 고무 절단 수명은 8-12시간(연속 작업)이며, 마모 시 즉시 교체.
선정 제안 및 요약
고무 개스킷 절단기 구매 시 다음 구성을 우선 고려해야 합니다:
- 서보 구동 + 정밀 볼스크류, 반복 위치 정밀도 ≤0.02mm;
- 진동 주파수 조절 범위 1000-3000회/분;
- 진공 흡착 플랫폼에 구역 제어 기능;
- 공구 반경 보정 및 원호 감속 지원;
- 공기 분사 냉각 또는 초음파 칼 선택 가능.
두께 10mm 이상의 고무판의 경우 고압 워터젯 또는 레이저 절단을 권장하며, 고정밀 소형 구멍의 경우 복합 공정을 고려할 수 있습니다. 진동칼 절단기는 중소 배치, 다품종 고무 개스킷 생산에서 현저한优势를 가지며, 합리적인 선정과 공정 최적화로 ±0.1mm의 정밀도를 달성할 수 있고 효율은 금형 절단보다 50% 이상 향상됩니다.
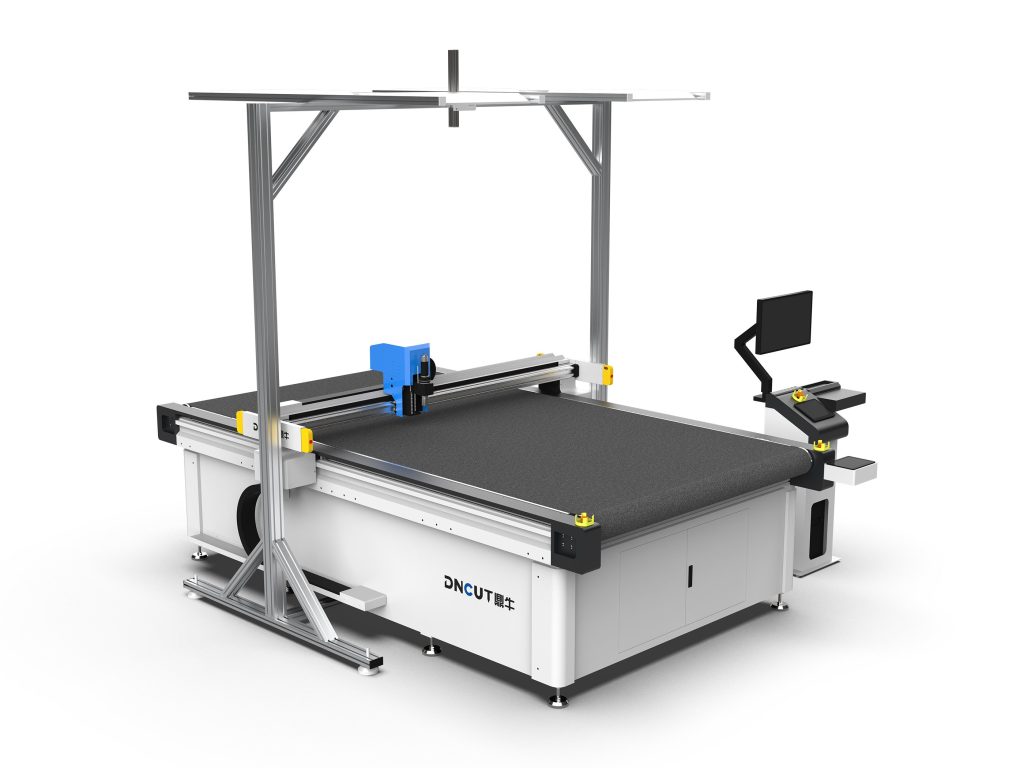
실제 구매 전에 반드시 재료 샘플을 장비 업체에 제공하여 시험 절단을 통해 절단면 품질과 치수 정밀도를 검증해야 합니다. 또한 CCD 비전 위치 결정, 자동 공구 교환 등의 기능 추가 지원 여부 등 장비 확장성을 고려해야 합니다.