
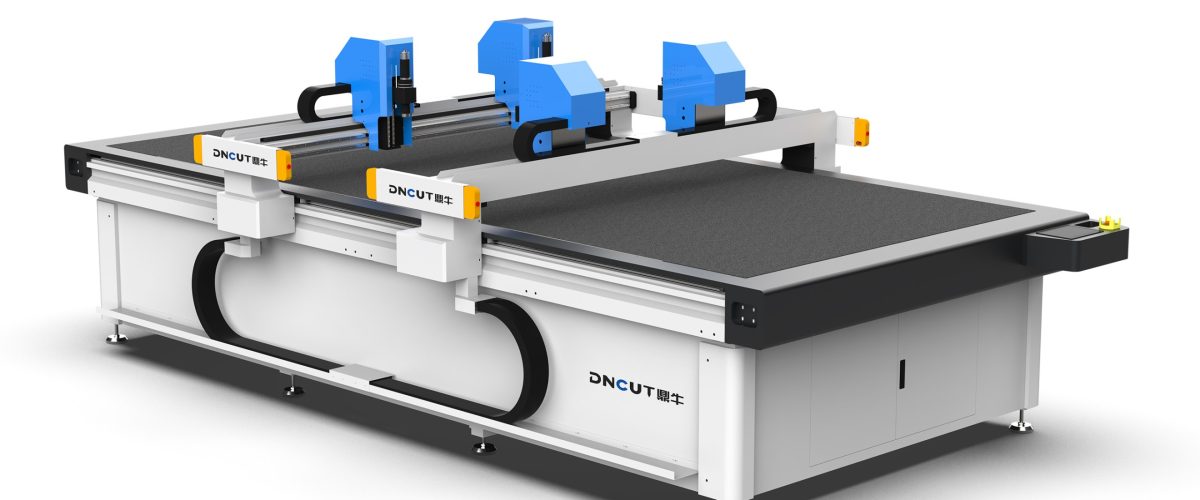
양가죽 절단의 공정 특성과 장비 선정 논리
양가죽은 전형적인 연성 소재로 두께는 보통 0.5-2.0mm 사이이며, 신율이 높고 가장자리가 쉽게 말리며 거친 면의 마찰 계수가 큰 특징이 있습니다. 전통적인 수작업 절단은 샘플과 가위에 의존하여 효율이 낮고 일관성이 떨어집니다. 수치 제어 진동 칼 절단기는 고주파 진동하는 칼날(분당 8000-12000회)을 통해 냉간 절단을 실현하며 열 영향 구역이 없어 양가죽과 같은 열민감성 천연 소재에 특히 적합합니다. 장비 선정 시 세 가지 파라미터에 중점을 두어야 합니다: 절단 정밀도(±0.1mm가 업계 기준), 최대 절단 두께(다층 절단 호환을 위해 ≥25mm 권장) 및 유효 절단 범위(일반적으로 1600×2500mm 또는 2100×3100mm).
핵심 부품: 칼 헤드와 전동 시스템의 매칭
1. 블레이드 유형 선택
양가죽 절단에는 첨두 진동 블레이드(각도 15°-20°)를 권장하며, 블레이드 재질은 초경합금 또는 고속도강입니다. 두께가 1.5mm를 초과하는 양가죽의 경우 원두 블레이드를 선택하여 모면(거친 면)의 당김을 줄일 수 있습니다. 모면이 위로 향한 양가죽을 절단할 때는 공압 누름발(압력 0.2-0.4MPa)을 함께 사용하여 블레이드의 상하 진동에 따라 소재가 이동하는 것을 방지할 것을 권장합니다.
2. 전동 및 가이드 레일
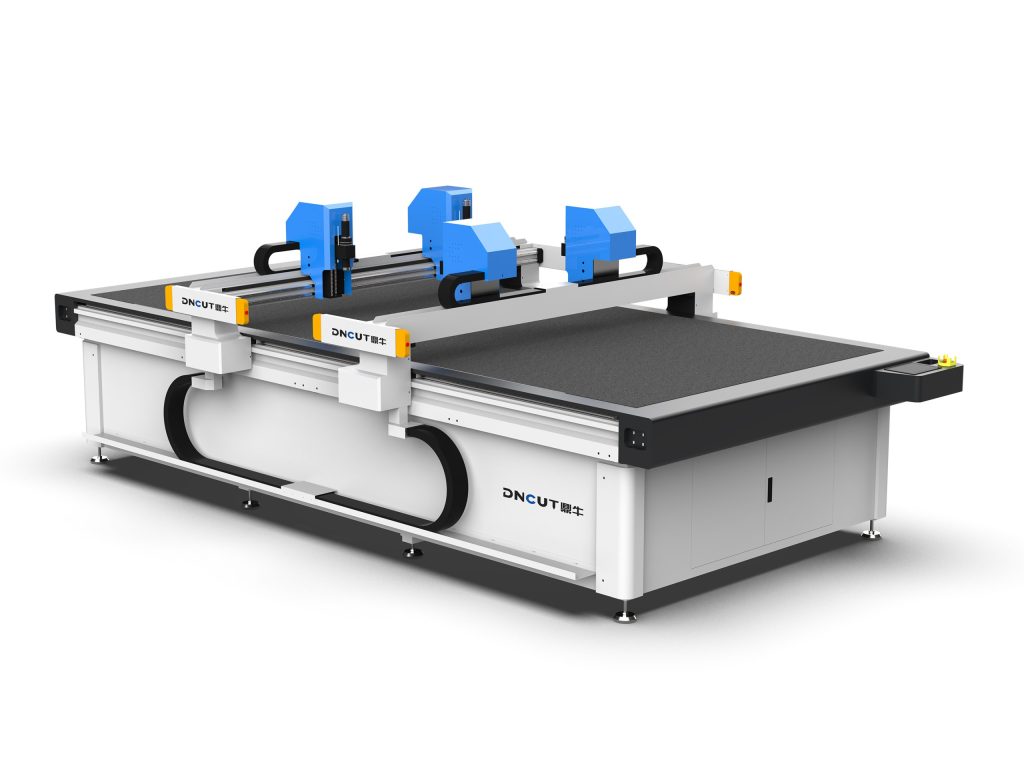
기어 랙 전동 방식(반복 위치 정밀도 ±0.05mm)을 채택한 기종이 양가죽의 고정밀 재단 요구에 더 적합합니다. 벨트 전동은 고속 왕복 운동 중 탄성 변형이 발생하기 쉬워 절단 윤곽 편차를 초래하므로 선택을 피해야 합니다. 가이드 레일에는 자동 윤활 시스템을 갖추어 양가죽 섬유 분진이 레일을 마모시키는 것을 줄여야 합니다.
진공 흡착 시스템: 양가죽 고정의 핵심
양가죽의 통기성은 부위에 따라 다르므로(복부의 통기성이 등부보다 높음) 구역별 제어가 가능한 진공 흡착 테이블을 구성해야 합니다. 진공 펌프 출력 ≥5.5kW, 흡착 부압 ≥-0.06MPa를 권장하며, 재단 조각 크기에 따라 흡착 구역을 개별적으로 켤 수 있도록 구역 밸브(최소 4구역)를 갖추어야 합니다. 실제 작업에서는 양가죽 아래에 통기 펠트(두께 3-5mm, 통기량 200-400L/m²·s)를 깔면 흡착력을 균등하게 하여 국부 과흡착으로 인한 재료 변형을 방지할 수 있습니다. 초박형 양가죽(<0.8mm)의 경우 통기 펠트 위에 PVC 필름(두께 0.05mm) 한 겹을 덮어 흡착 효과를 높일 수 있습니다.

재단 파라미터 설정 및 공정 최적화
1. 기본 파라미터 참고
- 절단 속도: 단층 양가죽은 800-1200mm/s를 권장하며, 다층(3-5층)일 때는 400-600mm/s로 낮춥니다.
- 진동 주파수: 얇은 양가죽(<1mm)은 10000-12000회/분, 두꺼운 양가죽은 8000-9000회/분을 사용합니다.
- 칼 압력: 재료 두께에 따라 조정하며, 일반적으로 0.3-0.6MPa로 절단면에 거스러미나 용융이 없도록 합니다.
- 오버컷: 0.5-1.0mm 오버컷을 설정하여 모서리 부분이 완전히 절단되도록 합니다.
2. 다층 재단의 층간 고정
다층 양가죽 재단 시 층간 미끄러짐이 발생하기 쉽습니다. 각 층 사이에 소량의 수성 임시 고정 접착제(사용량 10-15g/m²)를 분사하거나 양면 테이프로 점접착하는 것을 권장합니다. 재단 완료 후 냉풍건(온도 ≤30℃)으로 절단면을 불어 섬유 엉킴을 줄입니다.
일반적인 문제 및 해결 방안
1. 절단면 거스러미 또는 섬유 잡아당김
원인: 블레이드 무딤(200시간 초과 사용 및 미교체) 또는 진동 주파수 과소. 대책: 블레이드 수명 대장을 구축하여 150-200시간마다 교체하고, 진동 주파수를 10%-15% 높입니다.
2. 재단편 치수 편차
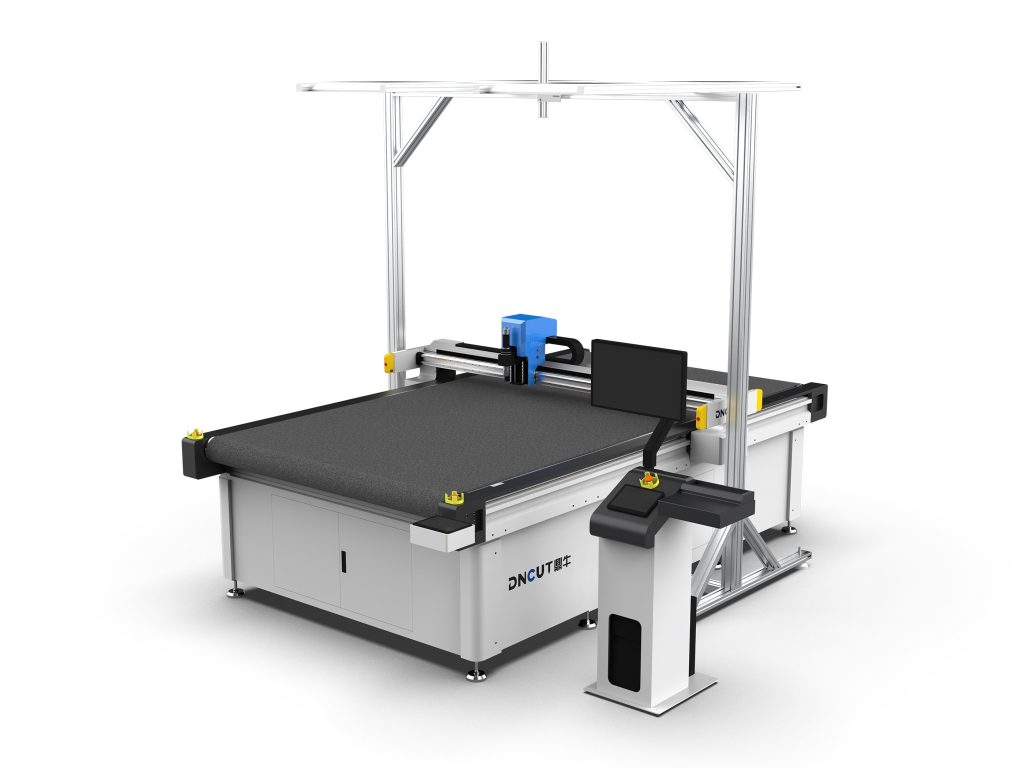
원인: 진공 흡착력 부족 또는 통기성 펠트 노화. 대책: 진공 펌프의 부압이 -0.06MPa에 도달하는지 확인, 3개월마다 통기성 펠트 교체, X/Y축 보정값 캘리브레이션(보통 ±0.1mm).
3. 재료 가장자리 말림
원인: 절단 속도가 너무 빨라 블레이드가 측면으로 압착함. 대책: 절단 속도를 600mm/s 이하로 낮추기, 배열 시 마이크로 연결(0.3-0.5mm)을 추가하여 재단편 가장자리를 고정하고 절단 후 수동으로 분리.
장비 유지보수 및 안전 규정
- 매일: 테이블 표면의 양가죽 섬유 분진 청소, 블레이드 고정 나사 점검(토크 2.5N·m).
- 매주: 압축 공기(0.4MPa)로 가이드 레일과 랙을 불어 청소하고 리튬 기반 그리스를 도포하십시오.
- 매월: 진공 배관의 밀봉 상태를 점검하고 필터 카트리지(정밀도 5μm)를 교체하십시오.
- 안전: 장비는 반드시 접지해야 하며(저항 ≤4Ω), 작동 중에는 손을 절단 영역에 넣지 마십시오. 비상 정지 버튼과 광커튼 보호 장치(응답 시간 ≤20ms)를 갖추십시오.
선정 제안 및 비용 분석
일일 생산량 500-1000장의 양가죽 재단 조각을 생산하는 중소기업의 경우, 1600×2500mm 작업대, 5.5kW 진공 펌프, 기어-랙 전동, 구역 흡착을 갖춘 진동 칼날 절단기를 추천하며, 시장 가격은 약 12-18만 위안입니다. 여러 겹(5겹 이상)을 절단하거나 대형 작업대(2100×3100mm)가 필요한 경우 예산을 25-35만 위안으로 늘려야 합니다. 레이저 절단(가장자리 탄화, 심한 냄새) 및 워터젯 절단(Donna)과 비교할 때, 진동 칼날 절단기는 양가죽 가공에서 뚜렷한 장점을 가지며, 운영 비용은 레이저의 1/3에 불과합니다(주요 소모품은 칼날이며, 단가는 30-50위안/장).
실제 구매 전에는 양가죽 샘플(배 부위와 등 부위 등 서로 다른 부위 포함)을 지참하여 장비 제조사에서 시험 절단 테스트를 진행할 것을 권장하며, 다음 사항을 중점적으로 검증해야 합니다: 최소 절단 원 지름(≤3mm여야 함), 첨각 절단 효과(30° 첨각에서 파단 없음), 그리고 4시간 연속 운전 시 정밀도 안정성(편차 ≤0.15mm).