
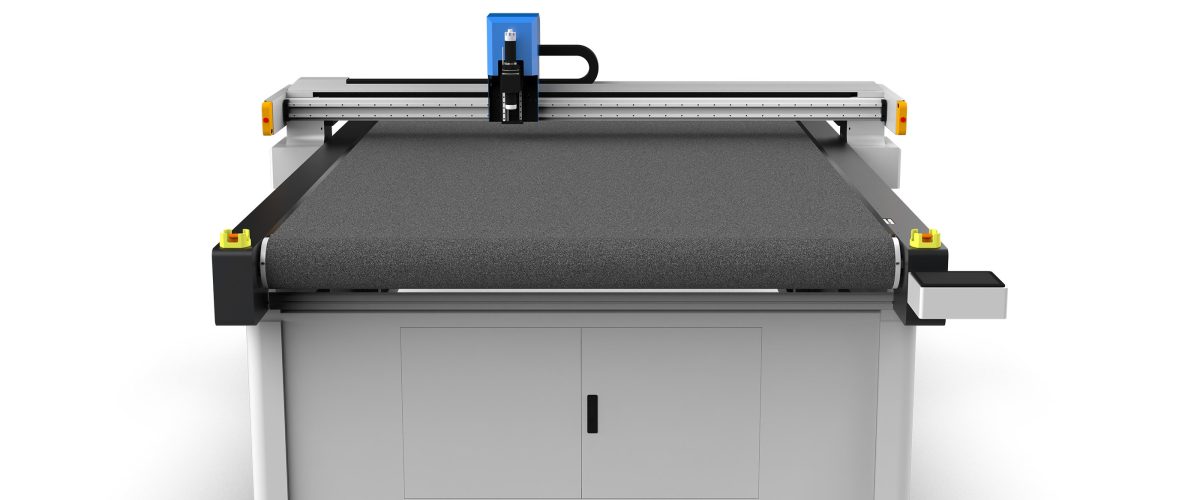
신발 소재 재단기: 제화 산업의 지능형 재단 솔루션
신발 제조 산업에서 신발 재료 절단은 제품 품질과 생산 효율에 영향을 미치는 핵심 공정입니다. 전통적인 수작업 절단이나 금형 펀칭 방식은 정밀도가 낮고, 판 교체가 느리며, 재료 낭비가 큰 문제가 있습니다. 유연 소재 절단 기술의 발전에 따라, CNC 진동 칼 절단기(즉, 신발 재료 절단기)는 신발 밑창, 갑피, 안감, 중창 등 부품 가공의 주류 장비가 되었습니다. 본 문서는 신발 재료 절단기의 기술적 특징, 선정 파라미터, 공정 응용 및 유지보수 요점을 심층적으로 논의하여 신발 제조 기업에 실용적인 참고 자료를 제공합니다.
I. Main Types and Operating Principles of Shoe Material Cutting Machines
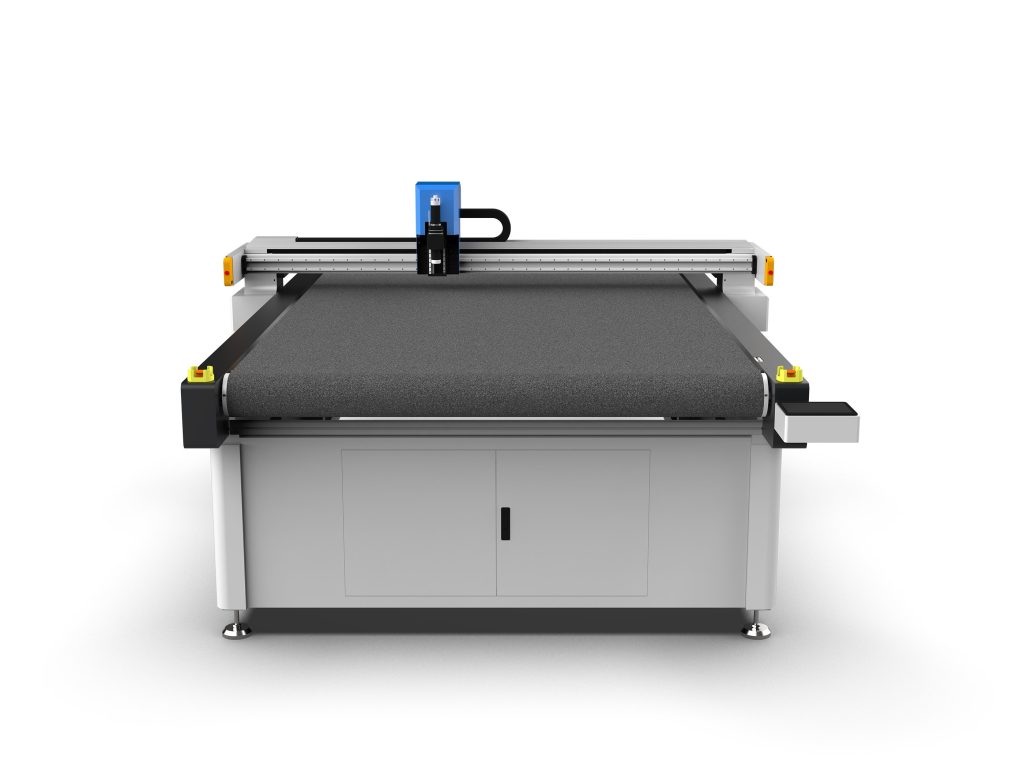
신발 재료 절단기는 주로 진동 칼날 절단 기술을 사용하며, 고주파로 진동하는 칼날을 통해 유연한 재료를 냉간 절단합니다. 절단 헤드 구조에 따라 일반적인 유형은 다음과 같습니다:
- 단일 헤드 절단기: 소량 다품종 생산에 적합하며, 공구 교체가 유연하고 투자 비용이 낮습니다.
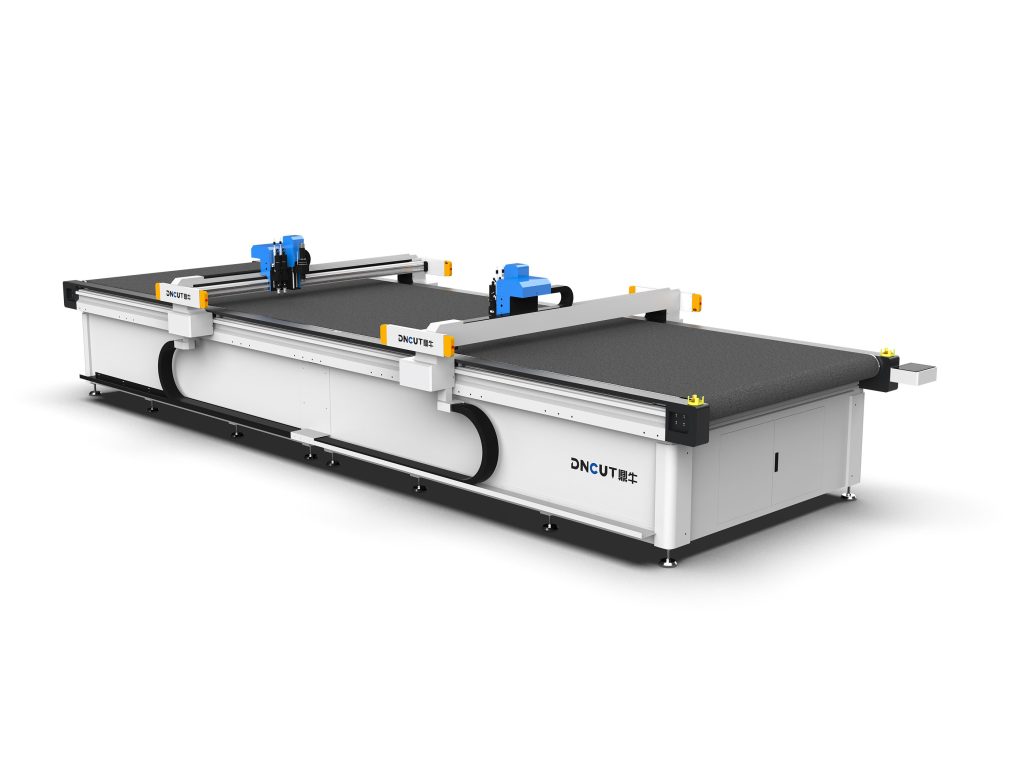
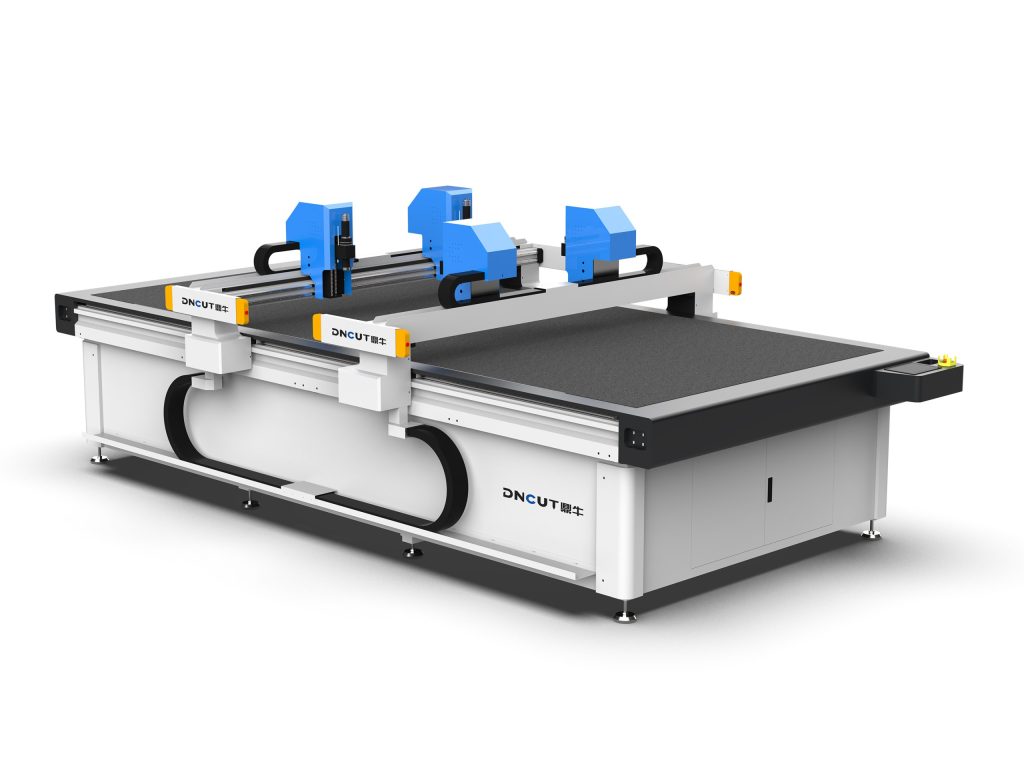
- 멀티 헤드 절단기: 2~4개의 독립 헤드를 갖추어 서로 다른 패턴을 동시에 절단하거나 레이어별로 절단할 수 있어 효율이 크게 향상되며 대량 주문에 적합합니다.
- 프로젝션 위치 지정 기능이 있는 절단기: 프로젝터를 통합하여 절단 경로를 소재 표면에 투사함으로써 수동 정렬과 마킹 절단이 용이하며, 특히 가죽과 같은 천연 소재에 적합합니다.
작동 원리: CAD/CAM 소프트웨어가 설계도를 절단 경로로 변환하고, 제어 시스템이 커팅 헤드를 X/Y 방향으로 구동하며, 블레이드는 분당 수천 회의 고주파로 상하 진동하여 가죽, 메쉬, EVA, TPU 등의 소재를 손쉽게 절단하며, 절단면이 깔끔하고 탄 자국이 없습니다.
2. 주요 성능 파라미터 및 선정 포인트
신발 소재 재단기를 구매할 때는 다음 파라미터에 특히 주의해야 합니다:
1. 절단 정밀도 및 반복 위치 정밀도
고정밀 기종의 반복 위치 정밀도는 ±0.05mm, 절단 정밀도는 ±0.1mm에 달하여 신발 부품의 치수 일관성을 보장하고 후속 재봉 오차를 줄입니다. 고급 운동화의 경우 정밀도 ±0.05mm 이내의 장비를 선택하는 것이 좋습니다.
2. 절단 속도 및 가속도
절단 속도는 일반적으로 X/Y축 이동 속도로 측정되며, 우수한 기종은 1200mm/s 이상, 가속도는 0.5G-1G에 달합니다. 고속 기종은 생산 능력을 향상시킬 수 있지만, 속도가 너무 빠르면 절단면이 거칠어지는 것을 방지하기 위해 재료의 절단 공정 파라미터와 일치해야 합니다.
3. 절단 두께 및 재료 적응성
진동칼 절단 두께는 일반적으로 0.5-10mm(재료 경도에 따라 다름)이며, 가죽, PU, 메쉬, EVA, 스펀지, TPU, 탄소섬유 등을 처리할 수 있습니다. 두께가 10mm를 초과하는 EVA 중창의 경우 고출력 진동칼을 선택하거나 펀칭 공정으로 전환해야 합니다.
4. 작업대 크기
일반적인 작업대 크기는 1600mm×2500mm, 1800mm×3000mm 등이며, 최대 신발 부품 크기와 배치 방식에 따라 선택해야 합니다. 네스팅 배치를 사용하는 경우 재료 낭비를 줄이기 위해 대형 작업 영역을 선택하는 것이 좋습니다.
5. 진공 흡착 시스템
진공 흡착은 절단 과정에서 재료가 고정되도록 보장하며, 흡착력은 조절 가능해야 하여 다양한 통기성 재료(예: 메쉬는 낮은 흡착력, 가죽은 높은 흡착력 필요)에 적응할 수 있어야 합니다. 구역별 흡착 기능은 에너지를 더욱 절약할 수 있습니다.
6. 소프트웨어 및 자동화 기능
DXF, PLT, AI 등 일반적인 CAD 형식을 지원해야 하며, 자동 배치, 경로 최적화, 지능형 편차 보정 등의 기능을 갖추어야 합니다. 프로젝션 포지셔닝 시스템은 정렬 시간을 크게 줄일 수 있으며, 특히 가죽 재단에 적합합니다.
3. 신발 재료 절단 공정 적용 사례
1. 갑피 절단
갑피 재료는 대부분 다층 복합재(가죽+스펀지+메쉬)로, 절단 시 블레이드 진동 주파수와 이송 속도를 제어하여 층간 분리나 절단면 용융을 방지해야 합니다. 권장 파라미터: 진동 주파수 3000-5000회/분, 이송 속도 200-400mm/s, 날카로운 새 블레이드 사용.
2. 밑창 절단
EVA, TPU, 고무 등 신발 밑창 소재는 경도가 높아 큰 진폭의 진동 칼날(진폭 1-2mm)과 내마모성 칼날을 선택해야 합니다. 절단 속도는 100-200mm/s로 적절히 낮추고, 수냉 또는 공냉 시스템을 켜서 칼날 과열을 방지합니다.
3. 안감과 중창 절단
안감 소재는 얇아 고속 절단(500-800mm/s)이 가능하며, 낮은 흡착력으로 소재 변형을 방지합니다. 중창 소재(예: PHYLON)는 절단 깊이 제어에 주의하여 바닥층을 관통하지 않도록 해야 합니다.
4. 절단 효율과 품질을 높이는 실용 팁
- 배치 최적화: 자동 배치 소프트웨어를 활용하여 부품을 회전·중첩하면 소재 활용률을 5%-15% 높일 수 있습니다.
- 레이어 절단: 다층 소재의 경우 먼저 상단 레이어를 절단한 후 하단 레이어를 절단하는 전략을 사용하여 레이어 간 당김을 줄입니다.
- 블레이드 관리: 블레이드 수명 기록을 수립하고, 주기적으로 날 끝 마모를 점검하며, 일반적으로 가죽 절단 시 8시간마다 블레이드를 교체합니다.
- 진공 흡착 조절: 재료의 통기성에 따라 흡착력을 조정하며, 메시 소재는 흡착력이 너무 크면 변형될 수 있으므로 낮은 흡착력과 테이프 고정을 함께 사용할 것을 권장합니다.
- 정기 교정: 매월 한 번 테이블 수평도와 커터 헤드 수직도를 교정하여 절단 정밀도를 안정적으로 유지하십시오.
5. 유지보수 및 일반적인 문제 해결
일상 유지보수
- 매일 가이드 레일과 랙을 청소하여 분진과 재료 부스러기를 제거하십시오.
- 매주 블레이드 클램핑 장치와 진동 기구를 점검하여 느슨함이 없는지 확인하십시오.
- 매월 직선 가이드 레일과 리드 스크루에 전용 그리스를 사용하여 윤활하십시오.
- 분기별로 진공 펌프 필터를 점검하고 적시에 교체하십시오.
일반적인 문제 및 대책
- 절단면 거침: 블레이드 마모 여부를 확인하고, 절단 속도를 적절히 낮추며 진동 주파수를 높이십시오.
- 재료 이동: 진공 흡착력을 높이거나 클램프를 사용하여 고정하세요.
- 절단 치수 편차: 칼날 수직도와 테이블 수평도를 교정하고, 전동 벨트 장력을 점검하세요.
- 칼날 파손: 절단 경로가 너무 급한지 확인하고, 이송 속도를 낮추며, 인성이 더 좋은 칼날을 선택하세요.
6. 결론
신발 재료 절단기는 신발 제조 기업이 자동화·유연화 생산을 실현하는 핵심 장비로서, 그 선정과 적용은 제품 품질과 비용에 직접적인 영향을 미칩니다. 기업은 자사의 재료 특성, 주문 구조 및 정밀도 요구에 따라 적합한 기종과 구성을 선택해야 하며, 일상적인 유지보수와 공정 최적화에 힘써 장비 성능을 충분히 발휘해야 합니다. 지능형 절단 기술이 지속적으로 발전함에 따라 신발 재료 절단기는 더 높은 정밀도, 더 높은 효율, 더 지능화된 방향으로 발전하고 있으며, 신발 제조 산업에 지속적인 가치 향상을 가져다주고 있습니다.