
직물 절단 장비의 핵심 유형과 작동 원리
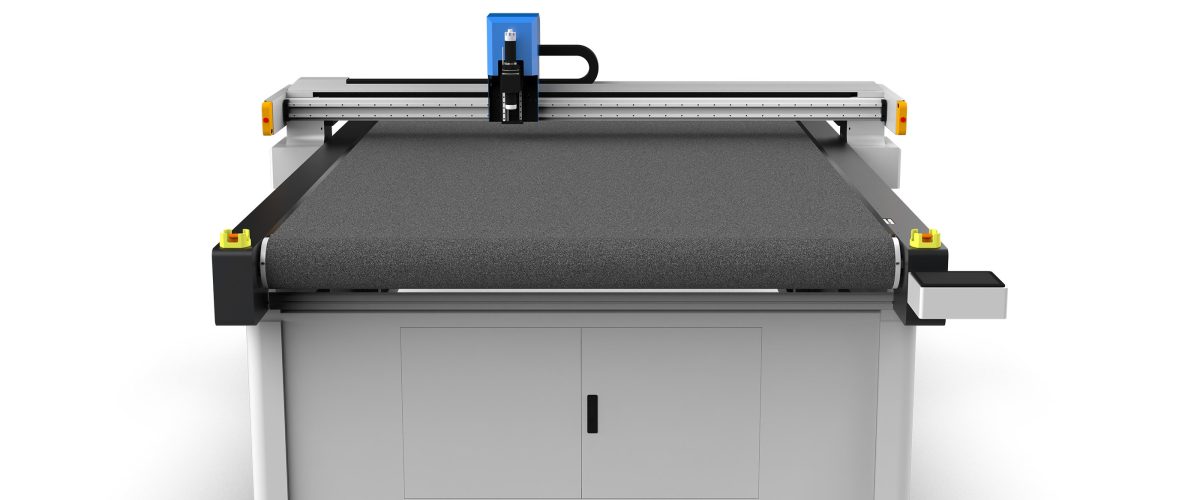
직물 절단 장비는 크게 기계식 칼날 절단과 레이저 절단 두 가지로 나뉩니다. 기계식 칼날 절단 중에서는 진동 칼날 절단이 가장 일반적이며, 그 원리는 고속으로 상하 진동하는 칼날(주파수는 보통 2000-5000회/분)을 통해 직물을 냉간 절단하는 방식으로, 면, 마, 화학섬유, 가죽 등 다양한 소재에 적합합니다. 레이저 절단은 고에너지 레이저 빔(출력은 보통 60-150W)을 이용해 소재를 용융 또는 기화시키며, 정밀한 패턴과 복잡한 윤곽에 적합하지만 열영향부가 발생하여 일부 직물(예: 폴리에스터 함유)의 경우 가장자리가 노랗게 변할 수 있습니다.
또한, 원형 칼날 절단기(직선 대량 재단에 적합)와 초음파 절단(고주파 진동으로 재료를 국부적으로 용융시켜 열가소성 재료에 적합)이 있습니다. 선택 시에는 재료 특성, 절단 정밀도 및 생산량을 종합적으로 고려해야 합니다.
주요 선정 파라미터 및 성능 지표
원단 절단 장비를 구매할 때는 다음 파라미터에 중점을 두어야 합니다:
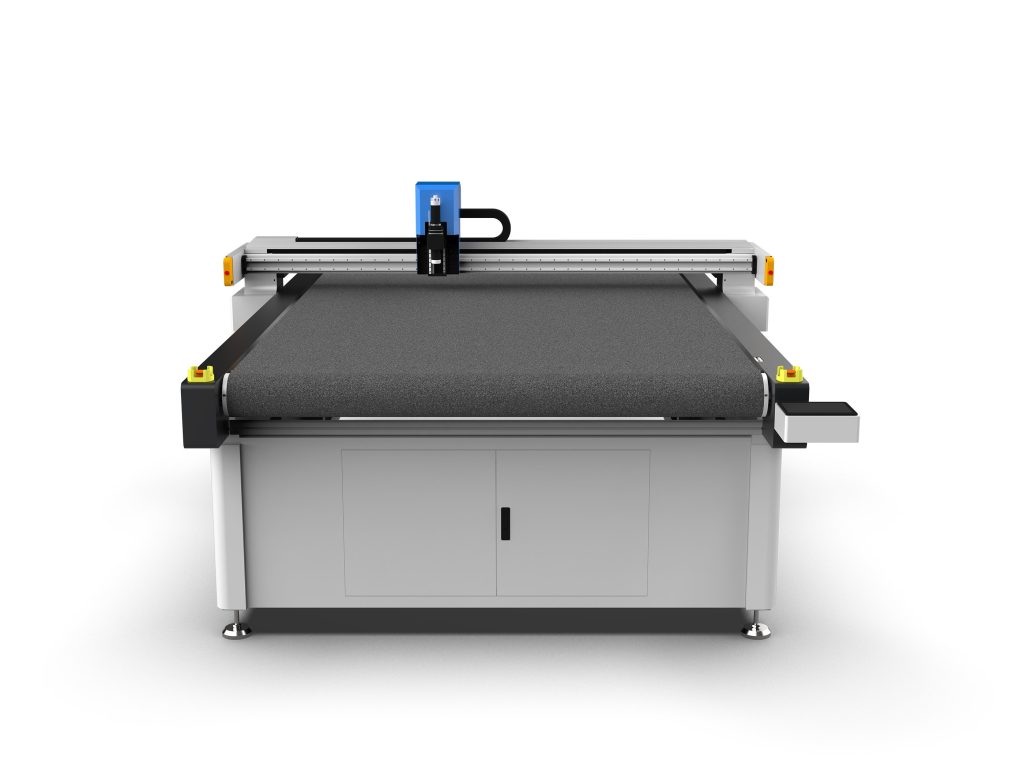
- 절단 두께: 진동 칼은 일반적으로 1-50mm(재료 밀도에 따라)까지 절단할 수 있으며, 레이저 절단은 일반적으로 20mm를 초과하지 않습니다. 여러 겹의 원단(예: 의류 재단)을 절단해야 하는 경우 자동 공급 시스템이 장착된 진동 칼 장비를 선택해야 합니다.
- 절단 정밀도: 반복 위치 정밀도는 ≤0.1mm여야 하며, 레이저 절단은 ±0.05mm에 도달할 수 있습니다. 패턴이 복잡한 자동차 내장 원단의 경우 고정밀 서보 제어 시스템을 선택하는 것이 좋습니다.
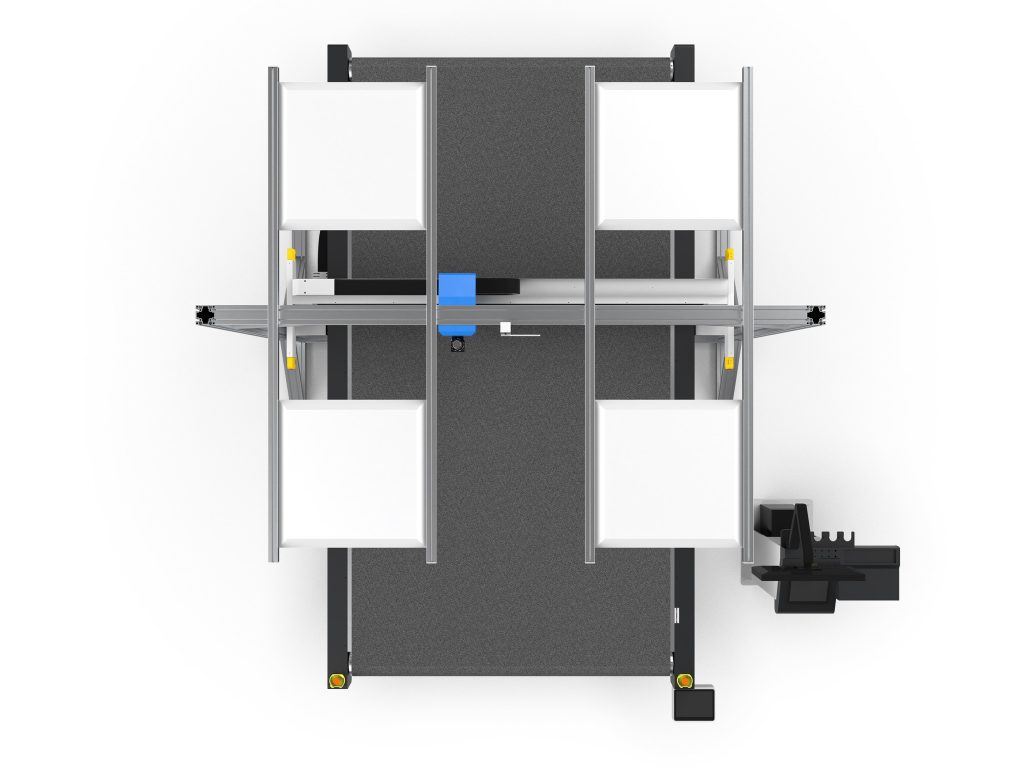
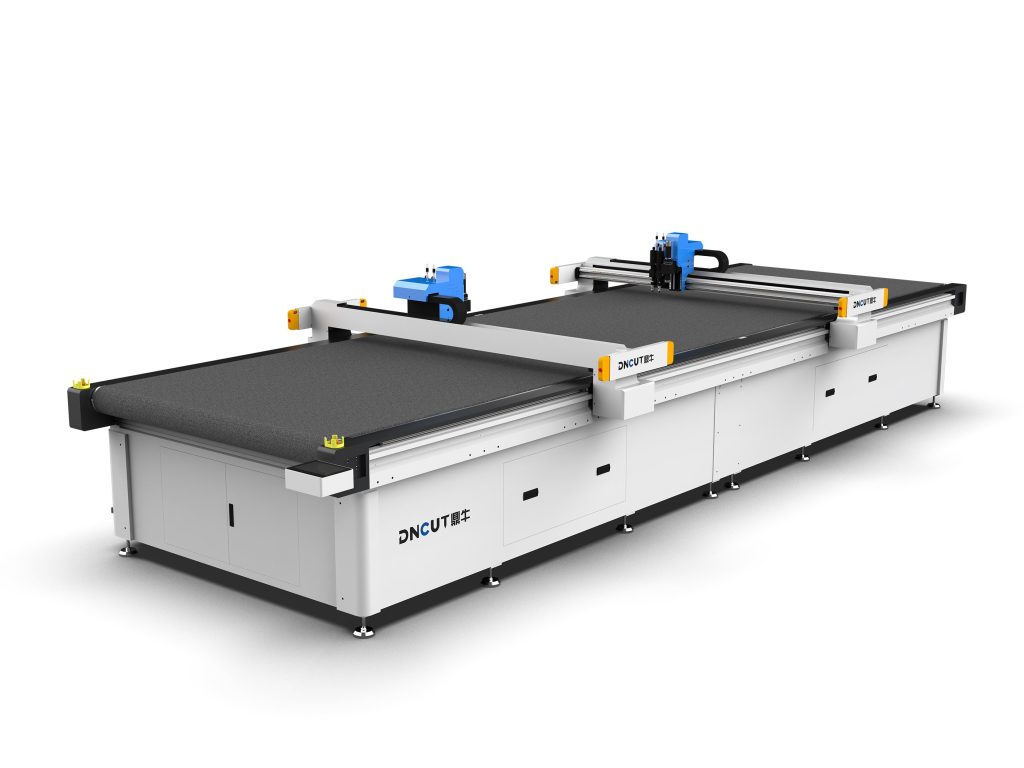
- 작업대 크기: 일반적인 규격으로는 1600×2500mm, 2000×3000mm 등이 있으며, 최대 원단 폭에 따라 선택해야 합니다. 롤 원단을 절단하는 경우 자동 공급 랙을 구성해야 합니다.
- 절단 속도: 진동칼의 최대 속도는 1200mm/s에 달할 수 있으며, 레이저 절단은 1000mm/s에 달할 수 있지만 실제 속도는 재료 두께와 패턴 복잡도의 영향을 받습니다.
- 제어 시스템: CAD/CAM 소프트웨어 가져오기(예: DXF, PLT 형식)를 지원하는 CNC 시스템을 우선 선택하고, 재료를 절약할 수 있는 자동 배열 기능을 갖추어야 합니다.
- 흡입 고정 장치: 얇은 원단(예: 실크, 부직포)의 경우 구역별 진공 흡착 테이블이 반드시 갖추어져야 하며, 절단 과정에서 소재가 이동하지 않도록 보장합니다.
다양한 원단의 절단 공정 요점
면마류 직물
면마 원단은 올이 풀리기 쉬우므로 톱니 칼날(파형 날)을 사용한 진동 절단을 권장하며, 섬유 늘어짐을 줄일 수 있습니다. 절단 속도는 800-1000mm/s로 제어하고, 진공 흡착 압력은 0.4-0.6MPa로 설정하십시오. 레이저 절단을 사용하는 경우 가장자리 탄화에 주의해야 하며, 보조 가스 분사(예: 질소)를 추가하여 탄화를 줄일 수 있습니다.
화학섬유 및 혼방 원단
화학섬유 소재의 융점은 대부분 200-260℃이며, 레이저 절단 시 열영향부가 뚜렷하므로 저출력 다중 절단(예: 30W 출력, 2-3회 반복)을 사용하여 변색을 줄이는 것이 좋습니다. 진동 칼 절단은 열영향이 없지만 칼날의 예리함에 주의해야 하며, 2-3시간 절단할 때마다 칼날을 교체하거나 연마해야 합니다.
가죽 및 인조가죽
가죽 절단에는 일반적으로 진동칼 또는 원형칼이 사용되며, 두께는 최대 10mm까지 가능합니다. 천연가죽의 경우 자동 대칭 기능이 있는 장비를 사용하여 밑감을 관통하지 않도록 하는 것이 좋습니다. 레이저로 가죽을 절단하면 자극적인 냄새가 발생하므로 배연 시스템을 갖추어야 합니다.
부직포 및 산업용 여과포
부직포는 보풀이 쉽게 일어나므로 초음파 절단 또는 열절단 칼(온도 200-300℃)을 사용한 가장자리 봉합을 권장합니다. 진동칼 절단 시에는 속도를 600mm/s로 낮추고 전용 날카로운 날을 사용해야 합니다.
작업 흐름 및 효율 향상 팁
표준 작업 흐름: 재료 고정→절단 파일 가져오기→매개변수 설정→시험 절단→대량 절단→하차. 효율을 높이는 핵심 포인트:
- 자동 배치: 소프트웨어를 활용한 최적 배치로 재료 활용률을 5%-15% 향상시킬 수 있습니다. 예를 들어 의류 재단 조각의 경우 중첩 배치를 사용하면 낭비를 줄일 수 있습니다.
- 다층 절단: 진동 칼날은 한 번에 여러 층(예: 면직물 10겹)을 절단할 수 있지만, 각 층 사이에 얇은 종이를 넣어 분리하여 접착을 방지해야 합니다. 층 수가 너무 많으면 정밀도에 영향을 미치므로 15겹을 넘지 않는 것이 좋습니다.
- 연속 공급: 자동 공급대와 수거대를 구성하여 롤 재료의 연속 절단을 실현하고 상하차 시간을 줄입니다. 공급 정밀도는 ±0.5mm에 도달해야 합니다.
- 공구 관리: 블레이드 수명 기록을 작성하고 재료의 마모성에 따라 교체 주기를 설정합니다(예: 탄소 섬유 천 절단 시 4시간마다 교체). 코팅 블레이드(예: TiN 코팅)를 사용하면 수명을 30% 연장할 수 있습니다.
일상 유지보수 및 일반적인 고장 해결
장비 유지보수는 절단 품질과 수명에 직접적인 영향을 미칩니다:
- 매일: 테이블 흡착 구멍을 청소하고, 블레이드가 느슨한지 확인하며, 가이드 레일의 파편을 제거합니다.
- 매주: 리니어 가이드와 리드 스크류에 윤활유를 도포하고(리튬 기반 그리스 사용), 공압 필터의 배수를 점검합니다.
- 매월: 절단 정밀도를 교정하고(표준 원 테스트 사용), 벨트 장력을 점검합니다(처짐 ≤5mm).
일반적인 고장: 절단 가장자리 불균일 — 블레이드 마모 또는 진공 흡착 부족 여부를 확인하십시오. 치수 편차 — 서보 모터를 재교정하거나 동기 벨트를 점검하십시오. 레이저 절단 황변 — 출력을 낮추고 절단 속도를 높이거나 송풍 압력을 높이십시오.
안전 규정 및 환경 보호 요구사항
브布 절단 장비를 작동할 때는 반드시 다음을 준수해야 합니다:
- 방진 장갑과 보안경을 착용하고, 긴 머리는 묶으며, 회전 부품 조작 시 장갑 착용을 금지합니다.
- 레이저 장비는 완전 밀폐형 보호 커버와 인터록 장치를 갖추어 레이저 누출량이 1mW 미만이 되도록 해야 합니다.
- 화학섬유 소재를 절단할 때는 배연 시스템을 켜고 작업장 환기를 유지하십시오(환기 횟수 ≥6회/시간).
- 장비 접지 저항 ≤4Ω, 비상 정지 버튼 기능을 정기적으로 점검하십시오.
환경 보호 측면에서 레이저 절단으로 발생하는 배기가스는 활성탄 필터를 거친 후 배출해야 합니다; 진동刀 절단의 자투리는 분류하여 재활용할 수 있습니다.
선정 제안 및 비용 분석
생산 요구에 따라 선택하세요: 소량 다품종(예: 맞춤 의류)에는 1600×2500mm 진동칼 장비가 적합하며 가격은 약 8-15만 위안입니다; 대량 단일 품종(예: 자동차 인테리어)은 레이저 절단기를 고려할 수 있으며 가격은 20-50만 위안이지만 운영 비용이 높습니다(전력 소모 약 3-5kW). 진동칼 장비는 운영 비용이 낮아(블레이드와 전력 소모만 발생) 대부분의 원단 절단 시나리오에 적합합니다. 장기 사용 비용을 낮추기 위해 자동 배치 및 원격 진단 기능을 갖춘 브랜드를 우선 선택하는 것이 좋습니다.