
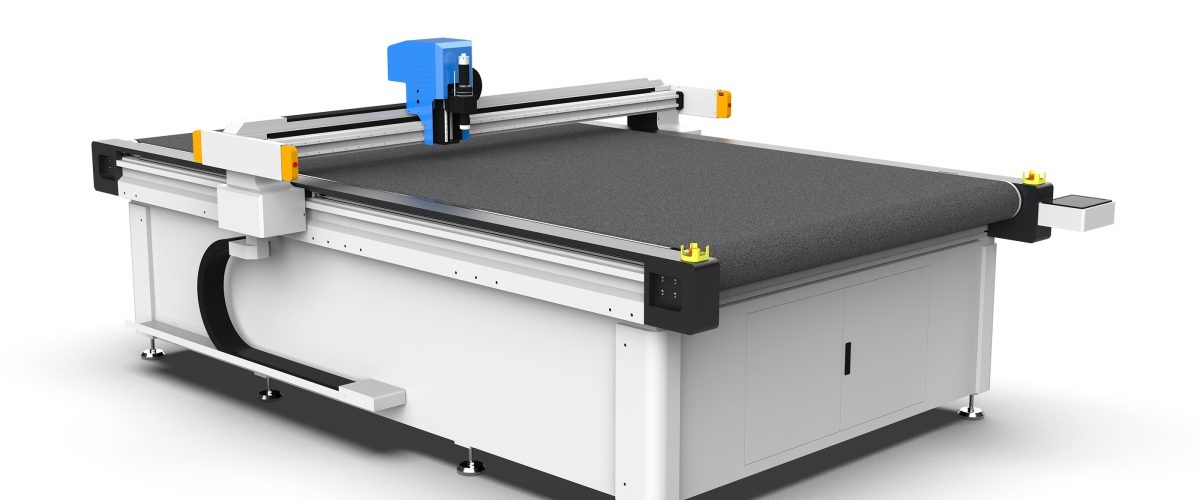
모피 절단기 개요
모피 소재(Donna)는 부드럽고 변형되기 쉬우며 정전기가 발생하기 쉽고 절단 시 털이 빠지기 쉬운 특성이 있어 전통적인 재단 방식은 효율이 낮고 정밀도가 떨어집니다. 수치제어 진동칼 절단기(oscillating knife cutting machine)는 고주파 진동하는 칼날로 냉간 절단하여 레이저 고온이 필요 없고 탄 자국과 소재 손상을 방지하므로 모피 절단에 이상적인 선택입니다. 본문은 장비 선정, 공정 파라미터, 일반적인 문제 및 유지보수 측면에서 실용적인 가이드를 제공합니다.
1. 모피 절단기의 핵심 선정 파라미터
1. 절단 작업 영역
일반적인 모피 원료 치수와 배치 요구에 따라 선택합니다. 예를 들어 양가죽 원료는 보통 폭 60-80cm이므로 유효 절단 작업 영역이 1600mm×2500mm 이상인 장비를 선택하여 한 번에 여러 장의 가죽을 배치할 수 있도록 권장합니다. 소량·다품종 생산의 경우 1200mm×1200mm의 소형 작업 영역 모델을 선택할 수 있습니다.
2. 진동칼 주파수와 진폭
진동칼 주파수는 보통 분당 8000-12000회이며 진폭은 조절 가능(0.5-5mm)합니다. 두꺼운 모피(예: 장모 벨벳)를 절단할 때는 주파수를 10000회/분 이상으로 높이고 진폭을 적절히增大(2-3mm)하여 절단면이 가지런하고 털 가장자리가 줄어들도록 해야 합니다. 얇은 모피(예: 토끼가죽)를 절단할 때는 주파수를 8000회/분으로 낮추고 진폭을 1-2mm로 하여 과도한 진동으로 소재가 이동하는 것을 방지합니다.
3. 칼날 유형
일반적인 칼날은 다음과 같습니다:
- 진동칼: 대부분의 모피에 적합하며 절단면 수직도가 좋습니다.
- 원형칼: 비교적 두꺼운 모피 절단에 적합하지만 절단면이 약간 곡선입니다.
- 드래그 나이프(drag knife): 정밀 패턴 절단에 사용되지만 모피를 잡아당기기 쉬우므로 흡착 고정과 함께 사용해야 합니다.
진동칼을 기본으로 하고 원형칼을 예비로 갖추는 것을 권장합니다.
4. 흡착 시스템
모피는 부드럽고 이동하기 쉬우므로 반드시 진공 흡착 시스템을 갖추어야 합니다. 흡착력은 -0.06MPa 이상을 권장하며 흡착 영역은 구역별로 제어되어 다양한 크기의 가죽에 대응해야 합니다. 통기성이 강한 모피의 경우 고밀도 흡착 패드나 덮개 필름을 사용하여 흡착 효과를 높여야 합니다.
5. 제어 시스템과 소프트웨어
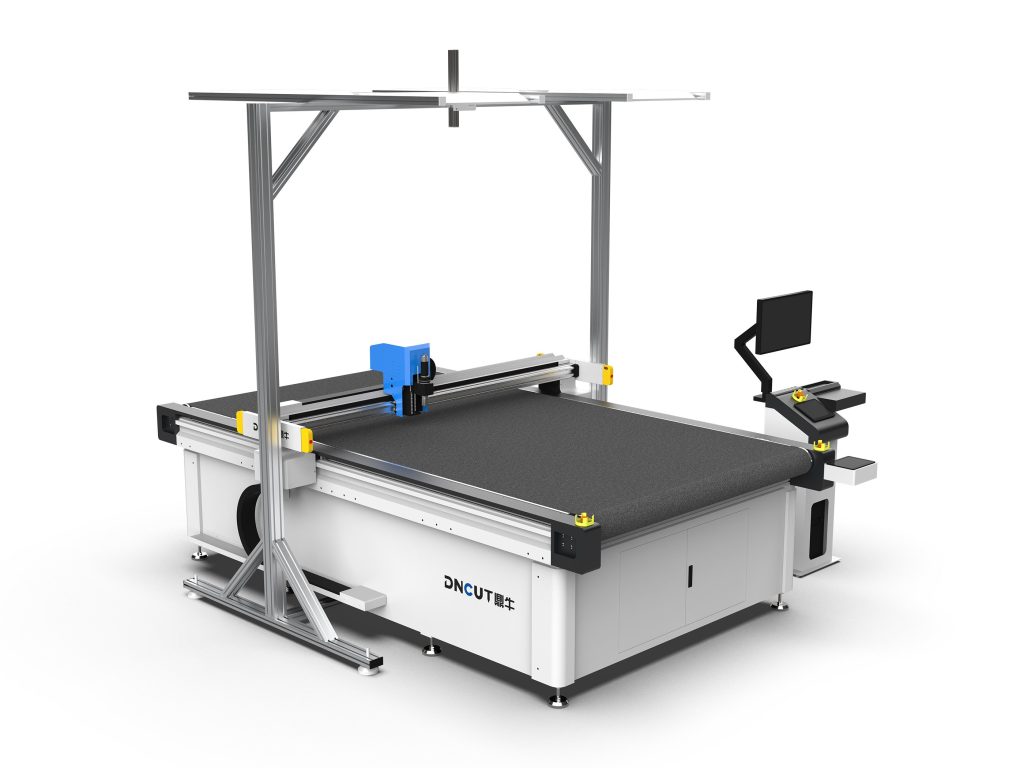
일반적인 CAD 형식(DXF, PLT, AI)을 지원하는 수치제어 시스템을 선택하고 자동 배치, 경로 최적화 기능을 갖추어야 합니다. 소프트웨어는 절단 속도, 칼 압력, 오버컷 등의 파라미터를 설정할 수 있어야 합니다. 비전 위치 결정 시스템이 장착된 모델을 사용하면 가죽 윤곽을 자동으로 인식하여 배치 활용률을 높일 수 있습니다.
2. 모피 절단 공정 파라미터 설정
1. 절단 속도
속도가 너무 빠르면 절단면이 거칠어지고 소재가 이동하며, 너무 느리면 효율이 낮고 (냉간 절단이지만 마찰열이 영향을 줄 수 있음) 탈 수 있습니다. 초기 속도는 300-500mm/s로 설정하고 모피 두께와 밀도에 따라 조정할 것을 권장합니다. 예를 들어 밍크 절단 속도는 400mm/s, 장모 벨벳은 250mm/s로 설정할 수 있습니다.
2. 칼 압력
칼 압력은 칼날이 소재를 눌러 누르는 힘을 결정합니다. 얇은 모피(예: 토끼가죽)의 경우 칼 압력을 0.2-0.3MPa로, 두꺼운 모피(예: 양모 시어링)의 경우 0.4-0.6MPa로 설정합니다. 칼 압력이 너무 크면 하층 소재가 관통되거나 칼날이 마모되기 쉽고, 너무 작으면 절단되지 않습니다.
3. 오버컷 설정
닫힌 도형을 절단할 때는 오버컷 양(보통 0.5-2mm)을 설정하여 모서리 부분이 완전히 절단되도록 해야 합니다. 모피의 경우 오버컷 양이 너무 크면 인접 영역이 손상될 수 있으므로 적절히 해야 합니다.
4. 다층 절단
모피는 다층으로 겹쳐 재단할 수 있지만 층 간 고정을 보장해야 합니다. 각 층 사이를 양면 테이프나 스프레이 접착제로 고정하고 총 두께가 20mm를 초과하지 않도록 권장합니다. 절단 속도는 그에 따라 20%-30% 낮춰야 합니다.
3. 일반적인 문제와 해결 방안
1. 절단면이 거칠고 털 가장자리 발생
원인: 칼날 무딤, 진동 주파수过低, 속도 과다. 해결 방안: 칼날을 정기적으로 교체(8시간마다 점검 권장), 진동 주파수를 10000회/분 이상으로 높이고 절단 속도를 300mm/s 이하로 낮춥니다.
2. 소재 이동
원인: 흡착력 부족, 칼 압력 과다, 속도 과다. 해결 방안: 진공 펌프와 흡착 패드 밀봉성을 점검하고 흡착력을 높입니다. 칼 압력과 속도를 낮춥니다. 소형 부품의 경우 보조 흡착 클램프를 추가할 수 있습니다.
3. 절단이 관통되지 않음
원인: 칼날 돌출 길이 부족, 칼 압력过小, 오버컷 양 부족. 해결 방안: 칼날 돌출 길이를 조정(보통 소재 두께보다 0.5-1mm 더 길게), 칼 압력을 높이고 오버컷 양을 1-2mm로 설정합니다.
4. 정전기로 인한 털 부스러기 흡착
모피는 정전기가 발생하기 쉬워 털 부스러기가 테이블과 가이드 레일에 흡착됩니다. 해결 방안: 이온 팬을 설치하여 정전기를 제거하고, 테이블을 정기적으로 청소하며, 정전기 방지 흡착 패드를 사용합니다.
4. 유지보수
1. 일상 청소
매 교대 근무 종료 후 진공청소기로 테이블, 가이드 레일 및 칼 헤드 영역의 털 부스러기를 청소합니다. 털 부스러기가 가이드 레일과 리드 스크루에 들어가 마모를 일으키는 것을 방지합니다.
2. 칼날 교체
칼날이 마모되면 절단 품질이 저하되므로 적시에 교체해야 합니다. 교체 시 칼날 방향에 주의하고 칼날과 테이블의 수직도를 교정합니다. 상용 칼날을 비축할 것을 권장합니다.
3. 흡착 시스템 유지보수
매주 진공 펌프 오일 레벨(오일 펌프인 경우)을 점검하고 흡착 패드 표면의 털 부스러기를 청소하며 배관 누기 여부를 점검합니다. 흡착 패드가 파손되면 즉시 교체해야 합니다.
4. 전동 시스템 윤활
매월 가이드 레일과 리드 스크루를 청소하고 그리스를 주입합니다. 모피 가공 환경의 경우 방진형 그리스를 사용할 것을 권장합니다.
5. 선정 권장 사항 요약
모피 절단기를 선택할 때는 진동칼 모델을 우선 고려하고 작업 영역은 생산량에 따라 결정하며 흡착 시스템은 반드시 강력하고 신뢰할 수 있어야 하고 소프트웨어는 자동 배치와 비전 위치 결정을 지원해야 합니다. 공정 파라미터는 모피 종류에 따라 조정하고 시험 절단을 통해 최적 조합을 결정해야 합니다. 일상 유지보수의 중점은 청소와 칼날 관리입니다. 위 가이드를 따르면 절단 품질과 생산 효율을 현저히 향상시킬 수 있습니다.