
보온 절단기: 선정부터 운용까지의 완전 가이드
건축 보온, 콜드체인 물류, 에어컨 설치 등의 산업에서 보온재(유리면, 암면, 고무발포, 폴리우레탄 폼 등)의 절단 품질은 시공 효율과 보온 효과에 직접적인 영향을 미칩니다. 전통적인 수작업 절단은 정밀도가 낮고 분진이 많으며 효율이 떨어지는 문제가 있는 반면, 전문 보온 절단기는 수치제어 진동날, 공압날 또는 초음파 기술을 통해 고정밀, 무분진의 신속한 절단을 실현할 수 있습니다. 본 글은 실제 생산 경험을 바탕으로 보온 절단기의 선정 파라미터, 운용 기술 및 유지보수 요점을 체계적으로 정리하여 현명한 의사결정을 돕습니다.
1. 보온 절단기의 핵심 유형과 적용 시나리오
절단 원리에 따라 주류 장비는 세 가지로 분류됩니다:
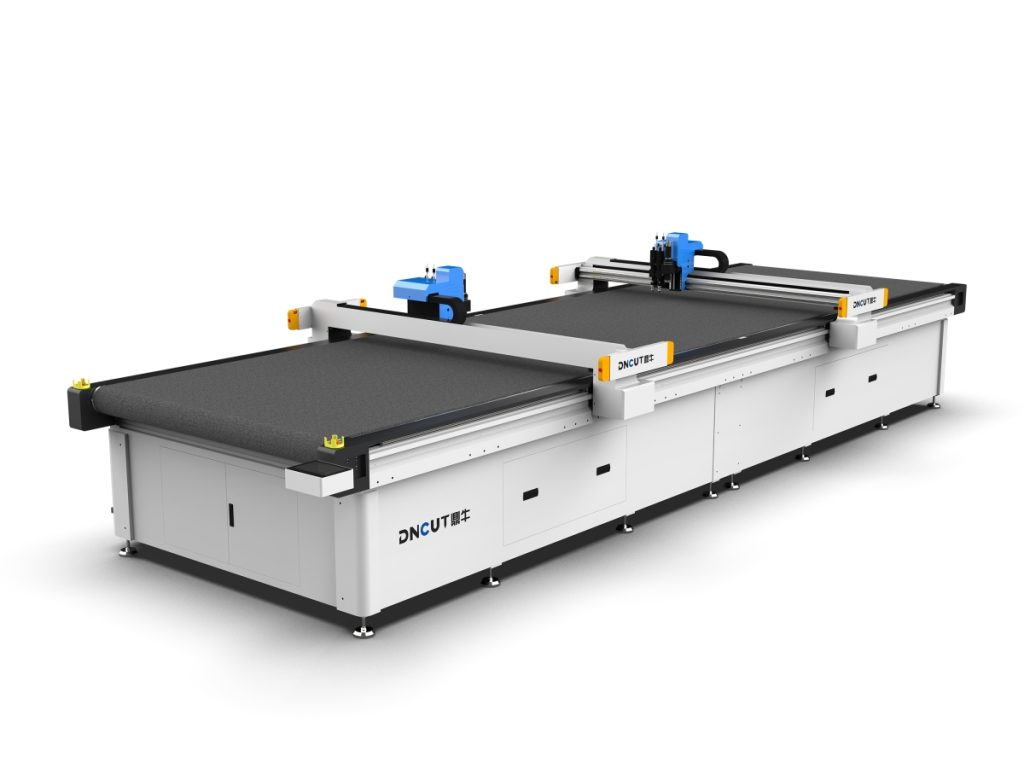
- 수치제어 진동날 절단기: 날이 고주파로 왕복 운동하며(주파수는 보통 3000-8000회/분), 유리면, 암면, 고무발포 스펀지 등 연질 보온재 절단에 적합합니다. 절단 두께는 100mm까지 가능하며 정밀도는 ±0.5mm입니다. 대표 기종으로 DNCUT 시리즈가 있으며 자동 이송 시스템을 갖추어 배치 가공에 적합합니다.
- 공압날 절단기: 압축공기로 날을 구동하며 절단력이 커서 비교적 단단한 폴리우레탄 폼(밀도 ≥40kg/m³)과 페놀 폼에 적합합니다. 절단 속도는 20m/min까지 가능하나 절단면이 다소 거칩니다.
- 초음파 절단기: 고주파 진동(20-40kHz)으로 재료를 국부적으로 용융 분리하여 절단면이 매끄럽고 버가 없으며, 특히 고무발포 보온관과 정밀 밀봉재에 적합합니다. 다만 장비 비용이 높고 절단 두께는 일반적으로 30mm를 초과하지 않습니다.
선택 시 재료 종류, 두께, 생산량 및 예산을 종합적으로 판단해야 합니다. 예를 들어 유리면 롤 펠트의 대량 재단에는 수치제어 진동날이 최우선이며, 에어컨 보온관의 정길이 절단에는 초음파 또는 공압날이 더 적합합니다.
2. 핵심 선정 파라미터: 가격만 보지 마세요
보온 절단기 구매 시 다음 파라미터가 사용 효과와 투자 회수에 직접적인 영향을 미칩니다:
- 절단 두께와 폭: 자주 사용하는 재료의 최대 두께(예: 유리면 50-100mm)와 최대 폭(예: 1.2m 또는 1.5m)을 명확히 하고, 장비는 여유를 두어야 합니다. 주의: 절단 두께가 증가하면 진동날 주파수를 상응하여 낮춰야 하며, 그렇지 않으면 날이 과열되기 쉽습니다.
- 절단 정밀도: 반복 위치 정밀도는 ≤±0.2mm, 절단 정밀도는 ≤±0.5mm여야 합니다. 접합 요구가 높은 보온판의 경우 정밀도가 부족하면 틈새가 과대해져 보온 성능에 영향을 미칩니다.
- 제어 시스템: CAD 가져오기 기능이 있는 수치제어 시스템을 우선 선택하여 DXF 파일로 절단 경로를 직접 생성할 수 있도록 지원해야 합니다. 서보 모터 구동은 스테핑 모터보다 안정적이며, 특히 장시간 연속 작업에 적합합니다.
- 집진 장치: 유리면, 암면 절단 시 다량의 분진이 발생하므로 반드시 음압 집진 인터페이스(풍량 ≥2000m³/h)와 집진백을 갖추어야 합니다. 집진 장치가 없는 장비는 환경을 오염시킬 뿐만 아니라 기계 마모를 가속화합니다.
- 테이블 재질: 펠트 테이블은 연질 재료에 적합하고 흡착력이 강합니다. 경질 플라스틱 테이블은 경질 폼에 적합합니다. 일부 고급 기종은 허니컴 알루미늄 테이블을 채택하여 평탄도와 통기성을 모두 고려합니다.
한 에어컨 보온재 가공 공장의 예: 구매한 DNCUT-1625 진동날 절단기(유효 절단 면적 1600×2500mm, 최대 두께 80mm, 자동 이송 및 집진 시스템 장착)로 생산 효율이 3배 향상되고 재료 이용률이 75%에서 92%로 증가했습니다.
3. 운용 기술: 절단 품질과 효율 향상
1. 날 선택과 교체
Common blade types for oscillating knives are: pointed blades (suitable for precise contours), circular blades (suitable for fast straight cuts), and toothed blades (suitable for hard foam). For cutting glass surfaces, pointed blades are recommended, with a blade angle of 30°. Inspect blade wear every 8–10 hours of cutting, and replace immediately if burrs appear on the cut surface or cutting resistance increases. Always turn off power and use the dedicated wrench when replacing blades to prevent damage.
2. 파라미터 설정
50mm 두께 유리면 절단을 예로: 진동 주파수 5000회/분, 이송 속도 8-12m/min, 날 진폭 3mm로 설정합니다. 고무발포 스펀지 절단 시 주파수를 7000회/분까지 높이고 이송 속도는 15m/min으로 할 수 있습니다. 주의: 이송 속도가 너무 빠르면 절단면이 기울어지고, 너무 느리면 재료가 용융되어 접착됩니다. 첫 절단 시에는 폐자재로 시험 절단하여 절단면 품질을 관찰한 후 미세 조정할 것을 권장합니다.
3. 재료 고정과 이송
진공 흡착 테이블 사용 시 재료가 평평하게 밀착되도록 하고 진공 압력은 ≥-0.06MPa로 유지하십시오. 롤재의 경우 자동 이송대를 사용하고 장력을 일정하게 유지하여 재료가 주름지지 않도록 해야 합니다. 소형 부품 절단 시 재료 아래에 얇은 스펀지를 깔아 흡착력을 높일 수 있습니다.
4. 일반적인 문제 처리
- 절단면에 버 발생: 날 마모 여부를 점검하거나 이송 속도를 10%-20% 낮춥니다.
- 재료 용융 접착: 고무발포 재료에서 주로 발생하며, 진동 주파수를 낮추거나 이송 속도를 높이고, 초음파 절단으로 전환할 수도 있습니다.
- 절단 치수 편차: 동기 벨트 장력를 점검하거나 원점을 재교정합니다. 장기 사용 후 가이드 레일 윤활 부족도 편차를 유발할 수 있습니다.
4. 유지보수: 장비 수명 연장의 핵심
보온 절단기의 일상 유지보수는 고장률과 절단 정밀도에 직접적인 영향을 미칩니다:
- 매일: 테이블 부스러기 청소, 집진백 용량 점검, 가이드 레일 표면 분진 청소.
- 매주: 직선 가이드 레일과 리드 스크루에 리튬 그리스 주입, 날 고정 나사 풀림 점검, 전기 제어함 냉각 팬 필터 청소.
- 매월: 동기 벨트 마모 상태 점검(균열 또는 느슨함 발생 시 교체 필요), 절단 원점 교정, 비상 정지 버튼 기능 테스트.
- 매분기: 집진 필터 교체, 서보 모터 케이블 손상 여부 점검, 전동 기어에 그리스 주입.
특별 주의: 유리면 절단 후 반드시 압축공기를 사용하여 날 클램핑 부위의 섬유 잔여물을 제거해야 하며, 그렇지 않으면 날의 운동 정밀도에 영향을 미칠 수 있습니다. 한 고객이 이 항목을 소홀히 하여 날이 편차가 발생하여 절단 정밀도가 ±1.5mm로 저하되었고, 날 좌대 교체 후에야 복구되었습니다.
5. 안전 규범: 간과할 수 없는 세부 사항
보온재 절단은 고속 운동 부품과 분진을 수반하므로 안전 운용이 매우 중요합니다:
- 운용자는 반드시 방진 마스크(KN95 등급), 보안경 및 절단 방지 장갑을 착용해야 합니다.
- 장비 작동 중에는 절단 영역에 손을 넣는 것을 엄금하며, 재료 조정 시 반드시 정지해야 합니다.
- The dust collection system should be integrated with the equipment and automatically start simultaneously during cutting.
- 접지선을 정기적으로 점검하여 정전기 축적으로 인한 화재를 방지하십시오(특히 폴리우레탄 폼 절단 시).
- 장비 주변에 1미터 이상의 안전 통로를 유지하고 잡동사니가 쌓이지 않도록 하십시오.
6. 선정 제안과 비용 분석
생산 규모에 따라 다음과 같이 제안합니다:
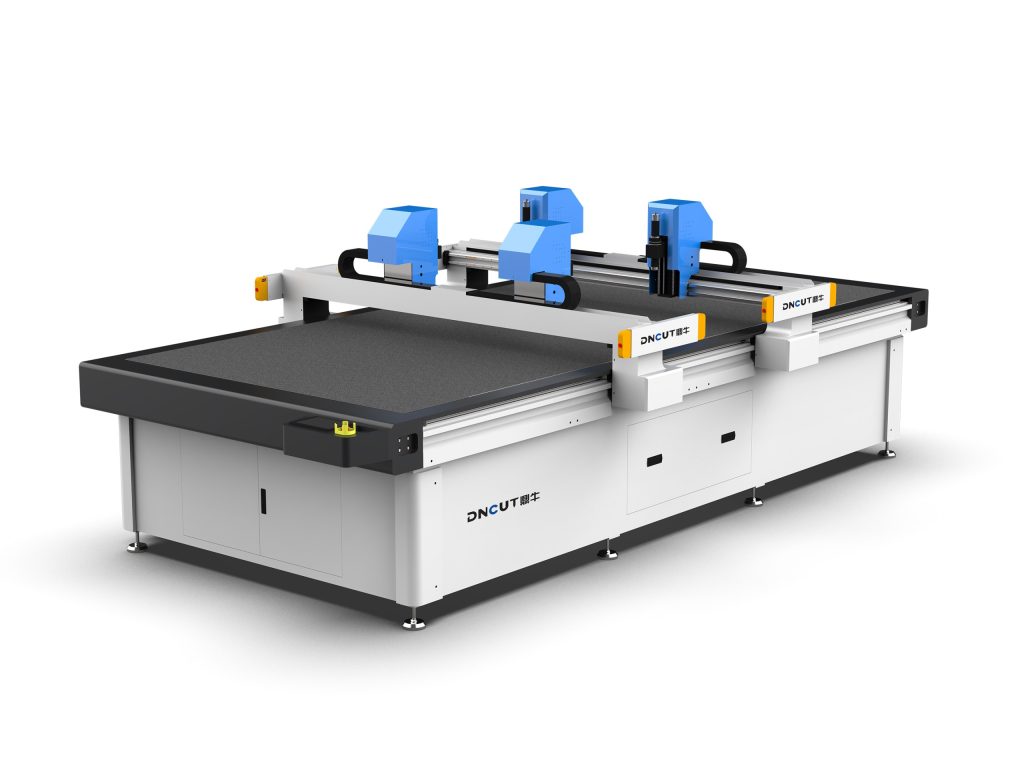
- 소형 가공점(일 생산량 <500개): 경제형 수치제어 진동날 절단기를 선택하고, 폭 1300×2500mm, 출력 3kW, 가격은 약 5-8만 위안입니다. 집진 효과와 애프터서비스 대응 속도를 중점적으로 고려하십시오.
- 중형 공장(일 생산량 500-2000개): 자동 이송 및 듀얼 스테이션 교대 절단 시스템을 구성하고, 폭 1600×2500mm, 출력 5.5kW, 가격은 약 12-18만 위안입니다. 원격 진단 기능이 있는 시스템을 선택하여 다운타임을 줄일 것을 권장합니다.
- 대형 기업(일 생산량 >2000개): 다중 날 헤드 또는 롤재 연속 절단 생산 라인을 고려하고, 자동 배치 소프트웨어를 통합하며, 가격은 30만 위안 이상입니다. 투자 회수 기간은 보통 1-2년이며, 주로 인건비와 재료 절감을 통해 실현됩니다.
한 보온재 공장의 예: 수작업 절단은 1인당 하루 200개 생산, 절단기(운용자 1명 포함)는 하루 1500개 생산, 인건비 80% 절감, 재료 이용률 15% 향상, 장비 투자 18만 위안으로 10개월 만에 비용을 회수했습니다.
7. 미래 트렌드: 지능화와 유연화
인더스트리 4.0의 추진과 함께 보온 절단기는 지능화 방향으로 발전하고 있습니다:
- 비전 인식 자동 편차 보정: 카메라로 재료 가장자리를 인식하고 절단 경로를 자동 조정하여 수동 대도구 의존을 줄입니다.
- 사물인터넷 원격 유지보수: 장비가 운행 데이터를 실시간 업로드하여 제조사가 원격으로 고장을 진단하고 유지보수를 사전 예고할 수 있습니다.
- 유연 재료 전용 날 헤드: 에어로겔 펠트 등 신형 보온재를 위해 저손상 절단 날 헤드를 개발하여 섬유 비산을 줄입니다.
장비 업그레이드를 계획하는 기업은 개방형 데이터 인터페이스를 갖춘 기종을 우선 선택하여 향후 MES 시스템에 연동할 수 있도록 하는 것이 좋습니다.
맺음말
보온 절단기는 단순한 “재단 도구”가 아니라 보온 공사 품질과 효율을 향상시키는 핵심 장비입니다. 선정 시 파라미터 매칭부터 운용 중 세부 제어, 일상 유지보수의 지속까지 각 단계가 최종 산출물에 영향을 미칩니다. 사용자는 구매 전에 재료 샘플을 제조사에 제공하여 시험 절단을 의뢰하고 장비 운행 상태를 현장 방문하여 확인할 것을 권장합니다. 올바른 장비를 선택하고 잘 활용해야만 치열한 시장에서 우위를 확보할 수 있습니다.