
Fiber cutting machine: guida completa dalla selezione alla produzione efficiente
Nei settori dei materiali compositi, tessile, interni automobilistici e aerospaziale, la qualità del taglio dei materiali fibrosi influisce direttamente sulle prestazioni del prodotto e sull’utilizzo del materiale. I metodi tradizionali di taglio manuale o fustellatura difficilmente riescono a soddisfare le esigenze produttive di varietà multiple e lotti ridotti, mentre la cutting machine CNC per fibre, grazie alla tecnologia oscillating knife, realizza un taglio di materiali flessibili ad alta precisione ed efficienza. Questo articolo affronta la selezione delle attrezzature, i parametri chiave, le pratiche operative e la manutenzione, fornendo riferimenti concreti e applicabili.
I. Tipi principali di fiber cutting machine e scenari applicativi
In base al principio di taglio, la fiber cutting machine si suddivide principalmente in tipologie a lama oscillante, laser, ultrasuoni e lama circolare. L’adattabilità delle diverse tecnologie ai materiali fibrosi presenta differenze significative:
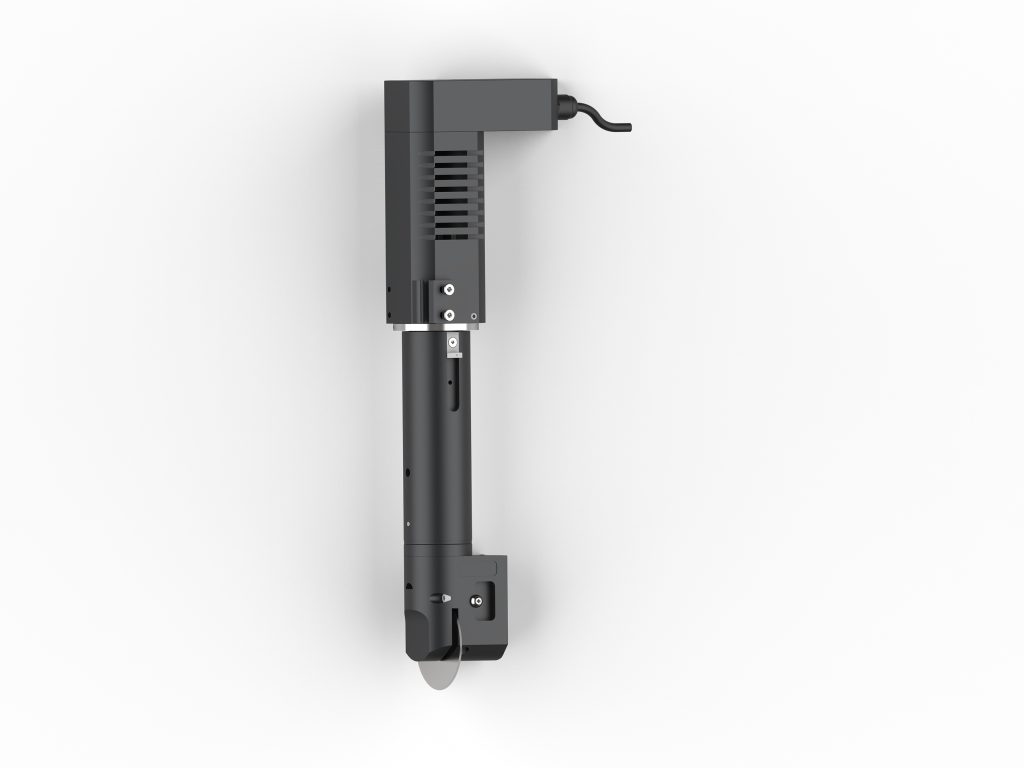
- Macchina da taglio a lama oscillante: taglio tramite lama che oscilla verticalmente ad alta frequenza, adatta a fibra di carbonio, fibra di vetro, aramide, prepreg, tessuto non tessuto, ecc. Bordi di taglio netti, senza zona termicamente alterata, particolarmente indicata per il taglio multistrato sovrapposto (fino a 10-20 strati, a seconda dello spessore del materiale).
- Macchina da taglio laser: utilizza un fascio laser ad alta energia per fondere o vaporizzare il materiale, veloce, ma provoca danni termici alle fibre, causando carbonizzazione dei bordi, non adatta a fibre termicamente sensibili (come aramide, alcuni prepreg termoplastici).
- Macchina da taglio a ultrasuoni: mediante vibrazione ultrasonica provoca la fusione localizzata e la separazione del materiale, con buon effetto di sigillatura dei bordi, adatta a fibre termoplastiche, ma con limitazioni di spessore (solitamente ≤5mm).
- Macchina da taglio a lama circolare: adatta per il taglio longitudinale continuo di materiali in rotolo, ad alta efficienza, ma non in grado di eseguire tagli di contorni complessi.
Per il taglio di fibre in più varietà e forme complesse, la macchina da taglio a lama oscillante è la scelta con le migliori prestazioni complessive. Le apparecchiature a lama oscillante fornite da dncut utilizzano un sistema di controllo servo, con precisione di taglio fino a ±0,1 mm e precisione di ripetizione del posizionamento di ±0,05 mm.
II. I 6 parametri tecnici da considerare obbligatoriamente in fase di selezione
Quando si acquista una macchina da taglio per fibre, non si deve guardare solo al prezzo e alla marca: i seguenti parametri determinano direttamente se l’apparecchiatura può soddisfare le vostre esigenze produttive:
1. Spessore e numero di strati di taglio
La capacità di taglio della lama oscillante dipende dall’ampiezza della lama e dalle caratteristiche del materiale. Ad esempio, quando si taglia prepreg in fibra di carbonio (spessore di uno strato 0,2 mm), è possibile tagliare 10-15 strati in una sola passata; quando si taglia tessuto in fibra di vetro (0,5 mm), si consiglia di non superare gli 8 strati. Nella tabella dei parametri della macchina deve essere indicato chiaramente lo spessore massimo di taglio (ad esempio 20 mm) e il numero consigliato di strati sovrapposti da tagliare. Se è necessario tagliare compositi di grosso spessore (ad esempio vetroresina superiore a 30 mm), è necessario scegliere una lama oscillante pesante con ampia ampiezza (≥8 mm).
2. Precisione di taglio e precisione di ripetizione del posizionamento
Il taglio delle fibre richiede una precisione elevata, soprattutto per i componenti strutturali nel settore aerospaziale. Generalmente, la precisione di taglio della macchina deve essere ≤±0,2 mm e la precisione di ripetibilità di posizionamento ≤±0,1 mm. Le macchine ad alta precisione utilizzano cremagliere e pignoni di qualità rettificata e guide lineari, abbinate a un controllo ad anello chiuso con servomotori. Ad esempio, la serie ad alta precisione di dncut utilizza servoazionamenti a doppia azione sugli assi X/Y, con una risposta dinamica rapida, adatta al taglio ad alta velocità di curve complesse.
3. Velocità massima di taglio
La velocità di taglio dipende dal tipo di materiale, dallo spessore e dalla complessità del profilo. La velocità tipica di taglio della lama oscillante è di 100-2000 mm/s. Per tessuti in fibra sottili (come tessuto non tessuto da 0,1 mm), la velocità può raggiungere i 1500 mm/s; per prepreg spessi, si consiglia di mantenerla tra 300-600 mm/s per garantire la qualità del bordo. La macchina deve supportare l’impostazione della velocità a segmenti, con riduzione automatica della velocità in corrispondenza degli angoli.
4. Dimensioni del piano di lavoro
Scegliere il piano in base alle dimensioni comuni dei pezzi tagliati. Ad esempio, per il taglio di componenti interni automobilistici si utilizza comunemente un piano da 1600 mm×2500 mm; per piccoli particolari aerospaziali si può usare 1200 mm×1200 mm. Se si tagliano materiali in rotolo, è necessario configurare un sistema di alimentazione automatica; la lunghezza del piano può essere estesa oltre 3000 mm.
5. Sistema di lame e utensili
Le lame comunemente usate per il taglio delle fibre includono: lama oscillante (uso generale), lama circolare (per strati spessi o materiali ad alta densità), lama trainata (per materiali sottili), lama punzonatrice (per foratura). La macchina deve disporre della funzione di cambio utensile automatico (capacità del magazzino utensili ≥8) per ridurre i tempi di cambio utensile. Inoltre, occorre prestare attenzione alla durata delle lame: nel taglio della fibra di carbonio, la durata delle inserti in metallo duro è di circa 800-1200 metri di lunghezza di taglio; si consiglia di tenere lame di ricambio.
6. Aspirazione sottovuoto e controllo a zone
I materiali fibrosi sono leggeri e sottili e tendono a spostarsi durante il taglio, quindi è indispensabile un sistema di aspirazione sottovuoto. La forza di aspirazione deve essere ≥0,06 MPa e il piano di lavoro deve essere suddiviso in più zone a controllo indipendente (ad esempio 8 zone), in modo da attivare solo la zona corrispondente quando si tagliano pezzi piccoli, risparmiando energia ed evitando che un’aspirazione troppo forte deformi il materiale.
III. Tecniche operative: 5 metodi per migliorare la qualità e l’efficienza di taglio
1. Disposizione ragionevole e ottimizzazione del percorso
Utilizzando software CAD/CAM per il nesting automatico, il tasso di utilizzo del materiale può aumentare del 5%-15%. Il percorso di taglio deve seguire il principio “prima interno poi esterno, prima piccolo poi grande”, per evitare spostamenti dovuti al rilascio di tensione del materiale durante il taglio. Per il taglio a più strati sovrapposti, si consiglia di utilizzare il metodo “a ponte” per collegare gli strati, evitando che i pezzi piccoli si disperdano.
2. Abbinamento dei parametri: velocità, ampiezza e utensile
Diversi materiali fibrosi richiedono diverse combinazioni di parametri. Ad esempio:
- Preimpregnato in fibra di carbonio (0,2 mm/strato, 10 strati): frequenza di vibrazione 1800 volte/min, ampiezza 6 mm, velocità di taglio 400 mm/s, utilizzo di lama oscillante a punta fine.
- Vetroresina (0,5 mm/strato, 5 strati): frequenza di vibrazione 1500 volte/min, ampiezza 8 mm, velocità di taglio 600 mm/s, utilizzare lama circolare o lama oscillante.
- Tessuto non tessuto in aramidico (0,3 mm/strato, 3 strati): frequenza di vibrazione 2000 volte/min, ampiezza 4 mm, velocità di taglio 800 mm/s, utilizzare lama trainata.
Si consiglia di eseguire un taglio di prova prima della produzione effettiva, osservare la qualità del bordo (bave, delaminazione) e regolare finemente i parametri.
3. Uso razionale dell’aspirazione sottovuoto
Per i materiali fibrosi porosi (come il tessuto in fibra di vetro), l’aspirazione sottovuoto può causare la penetrazione del materiale, compromettendo la precisione di taglio. È possibile posizionare uno strato di membrana traspirante sotto il materiale, oppure utilizzare l’aspirazione a zone riducendo la forza di aspirazione. Per il prepreg, una forza di aspirazione eccessiva può far aderire il materiale al piano di lavoro; si consiglia di utilizzare una forza di aspirazione media (0,04-0,05 MPa).
4. Monitoraggio dell’usura degli utensili e sostituzione
Controllare regolarmente l’usura degli utensili; se sul bordo di taglio compaiono sbavature o la resistenza al taglio aumenta, è necessario sostituirli tempestivamente. Si consiglia di ispezionare la lama ogni 500-800 metri di taglio; le lame in metallo duro possono essere riaffilate 2-3 volte. Utilizzare un sistema di gestione della durata degli utensili per registrare la lunghezza di taglio di ciascuna lama e ricordare automaticamente la sostituzione.
5. Controllo ambientale
I materiali in fibra sono sensibili all’umidità e alla temperatura, in particolare i prepreg in fibra di carbonio. Si consiglia di controllare la temperatura del reparto a 20±3 °C e l’umidità relativa a 50±10%. L’attrezzatura deve essere adeguatamente messa a terra per evitare che l’elettricità statica provochi l’adsorbimento di polvere da parte del materiale.
IV. Manutenzione: la chiave per prolungare la vita utile dell’attrezzatura
La macchina da taglio per fibre è un’apparecchiatura di precisione e la manutenzione quotidiana non può essere trascurata. Di seguito è riportato l’elenco di manutenzione settimanale e mensile:
Manutenzione settimanale
- Pulire il piano di lavoro e i fori di aspirazione sottovuoto per rimuovere la polvere di fibre.
- Verificare che le lame siano installate saldamente e che non presentino scheggiature.
- Rimuovere la polvere dalle guide e dalle cremagliere e applicare grasso lubrificante specifico.
- Controllare il filtro del circuito pneumatico e scaricare l’acqua.
Manutenzione mensile
- Controllare se i cavi di collegamento del servomotore e del driver sono allentati.
- Calibrare l’origine e il parallelismo dell’apparecchiatura (utilizzando un comparatore, errore ≤0,05 mm).
- Controllare il livello dell’olio della pompa a vuoto e la tensione della cinghia.
- Aggiornare il software di controllo e il backup dei parametri.
Inoltre, ogni sei mesi è necessario sostituire il grasso lubrificante delle guide e l’olio della pompa a vuoto, e far controllare il sistema elettrico da personale specializzato.
V. Domande frequenti e soluzioni
Problema 1: Bave o delaminazione sul bordo di taglio
Causa: usura dell’utensile, velocità troppo elevata o ampiezza insufficiente. Soluzione: sostituire la lama, ridurre la velocità di taglio del 10%-20%, aumentare l’ampiezza di 1-2 mm.
Problema 2: Deviazione delle dimensioni di taglio
Causa: aspirazione sotto vuoto insufficiente che provoca lo spostamento del materiale, oppure usura delle guide. Soluzione: verificare l’impostazione delle zone di aspirazione, pulire i fori di aspirazione; controllare la rettilineità delle guide e, se necessario, sostituire i pattini.
Problema 3: Sollevamento del materiale durante il taglio
Causa: rilascio delle tensioni interne del materiale o forza di aspirazione non uniforme. Soluzione: utilizzare il nesting con ponti, aumentare le zone di aspirazione oppure coprire il materiale con una lamina sottile.
VI. Conclusione
La selezione della taglierina per fibre richiede una valutazione complessiva delle caratteristiche del materiale, dello spessore di taglio, dei requisiti di precisione e dell’efficienza produttiva. La tecnologia a lama oscillante, grazie all’assenza di danni termici, all’elevata precisione e all’adattabilità al taglio multistrato, è diventata la scelta predominante nella lavorazione dei materiali fibrosi. Attraverso un’impostazione ragionevole dei parametri, una manutenzione standardizzata e un’ottimizzazione continua del processo, è possibile migliorare significativamente la qualità del taglio e ridurre gli sprechi di materiale. dncut offre taglierine per fibre in diverse specifiche e può fornire soluzioni personalizzate in base alle vostre esigenze specifiche. Per ulteriori consulenze tecniche, non esitate a contattare il nostro team di ingegneri.