
Máy cắt sợi: Hướng dẫn đầy đủ từ chọn máy đến sản xuất hiệu quả
Trong các ngành như vật liệu composite, dệt may, nội thất ô tô và hàng không vũ trụ, chất lượng cắt vật liệu sợi ảnh hưởng trực tiếp đến hiệu suất sản phẩm và tỷ lệ sử dụng vật liệu. Phương pháp cắt thủ công hoặc dập khuôn truyền thống khó đáp ứng nhu cầu sản xuất đa dạng chủng loại, số lượng nhỏ, trong khi máy cắt sợi CNC thông qua công nghệ oscillating knife (dao rung) đã đạt được việc cắt vật liệu mềm với độ chính xác cao và hiệu quả cao. Bài viết này sẽ tập trung vào việc chọn thiết bị, các thông số quan trọng, thực tiễn vận hành và bảo trì, cung cấp tài liệu tham khảo có thể áp dụng thực tế.
I. Các loại máy cắt sợi chính và kịch bản ứng dụng
Theo nguyên lý cắt, máy cắt sợi chủ yếu được chia thành các loại dao rung, laser, siêu âm và dao tròn. Các công nghệ khác nhau có sự khác biệt đáng kể về khả năng thích ứng với vật liệu sợi:
- Máy cắt dao rung động: Cắt bằng lưỡi dao rung lên xuống tần số cao, phù hợp với sợi carbon, sợi thủy tinh, sợi aramid, vải prepreg, vải không dệt, v.v. Cạnh cắt gọn gàng, không có vùng ảnh hưởng nhiệt, đặc biệt phù hợp để cắt xếp lớp nhiều lớp (có thể đạt 10-20 lớp, tùy thuộc vào độ dày vật liệu).
- Máy cắt laser: Sử dụng chùm tia laser năng lượng cao để nóng chảy hoặc hóa hơi vật liệu, tốc độ nhanh, nhưng sẽ gây hư hại nhiệt cho sợi, dẫn đến cacbon hóa cạnh, không phù hợp với sợi nhạy cảm với nhiệt (như sợi aramid, một số vải prepreg nhựa nhiệt dẻo).
- Máy cắt siêu âm: Thông qua rung động siêu âm làm vật liệu nóng chảy cục bộ và tách ra, hiệu quả niêm phong cạnh tốt, phù hợp với sợi nhựa nhiệt dẻo, nhưng có giới hạn về độ dày (thường ≤5mm).
- Máy cắt dao tròn: Phù hợp để cắt dọc vật liệu cuộn liên tục, hiệu suất cao, nhưng không thể thực hiện cắt đường viền phức tạp.
Đối với việc cắt sợi với nhiều chủng loại và hình dạng phức tạp, máy cắt dao dao động là lựa chọn tối ưu về hiệu suất tổng hợp. Thiết bị dao dao động do dncut cung cấp sử dụng hệ thống điều khiển servo, độ chính xác cắt đạt ±0.1mm, độ chính xác định vị lặp lại ±0.05mm.
II. 6 thông số kỹ thuật phải chú ý khi chọn mua
Khi mua máy cắt sợi, không chỉ nhìn vào giá cả và thương hiệu, các thông số dưới đây quyết định trực tiếp liệu thiết bị có đáp ứng nhu cầu sản xuất của bạn hay không:
1. Độ dày cắt và số lớp
Khả năng cắt của dao rung phụ thuộc vào biên độ dao và đặc tính vật liệu. Ví dụ, khi cắt vải tráng phủ sợi carbon (độ dày một lớp 0,2mm), có thể cắt 10-15 lớp mỗi lần; khi cắt vải sợi thủy tinh (0,5mm), khuyến nghị không quá 8 lớp. Bảng thông số thiết bị phải nêu rõ độ dày cắt tối đa (như 20mm) và số lớp xếp chồng khuyến nghị. Nếu bạn cần cắt vật liệu composite dày (như FRP trên 30mm), cần chọn dao rung hạng nặng có biên độ lớn (≥8mm).
2. Độ chính xác cắt và độ chính xác định vị lặp lại
Việc cắt sợi đòi hỏi độ chính xác cao, đặc biệt là các chi tiết kết cấu trong lĩnh vực hàng không vũ trụ. Thông thường, độ chính xác cắt của thiết bị phải ≤±0.2mm, độ chính xác định vị lặp lại ≤±0.1mm. Thiết bị độ chính xác cao sử dụng thanh răng và ray dẫn hướng cấp mài, kết hợp với điều khiển vòng kín động cơ servo. Ví dụ, dòng sản phẩm độ chính xác cao của dncut sử dụng servo dẫn động kép trên trục X/Y, đáp ứng động nhanh, phù hợp để cắt đường cong phức tạp ở tốc độ cao.
3. Tốc độ cắt tối đa
Tốc độ cắt bị ảnh hưởng bởi loại vật liệu, độ dày và độ phức tạp của đường viền. Tốc độ cắt điển hình của dao dao động là 100-2000mm/s. Đối với vải sợi mỏng (như vải không dệt 0.1mm), tốc độ có thể đạt 1500mm/s; đối với vật liệu pre-preg dày, nên kiểm soát trong khoảng 300-600mm/s để đảm bảo chất lượng mép cắt. Thiết bị nên hỗ trợ cài đặt tốc độ theo từng đoạn, tự động giảm tốc tại các góc cua.
4. Kích thước mặt bàn làm việc
Chọn mặt bàn theo kích thước chi tiết cắt thông thường. Ví dụ, cắt chi tiết nội thất ô tô thường dùng mặt bàn 1600mm×2500mm; chi tiết nhỏ hàng không vũ trụ có thể dùng 1200mm×1200mm. Nếu cắt vật liệu dạng cuộn, cần cấu hình hệ thống cấp liệu tự động, chiều dài mặt bàn có thể mở rộng đến trên 3000mm.
5. Hệ thống dao và công cụ
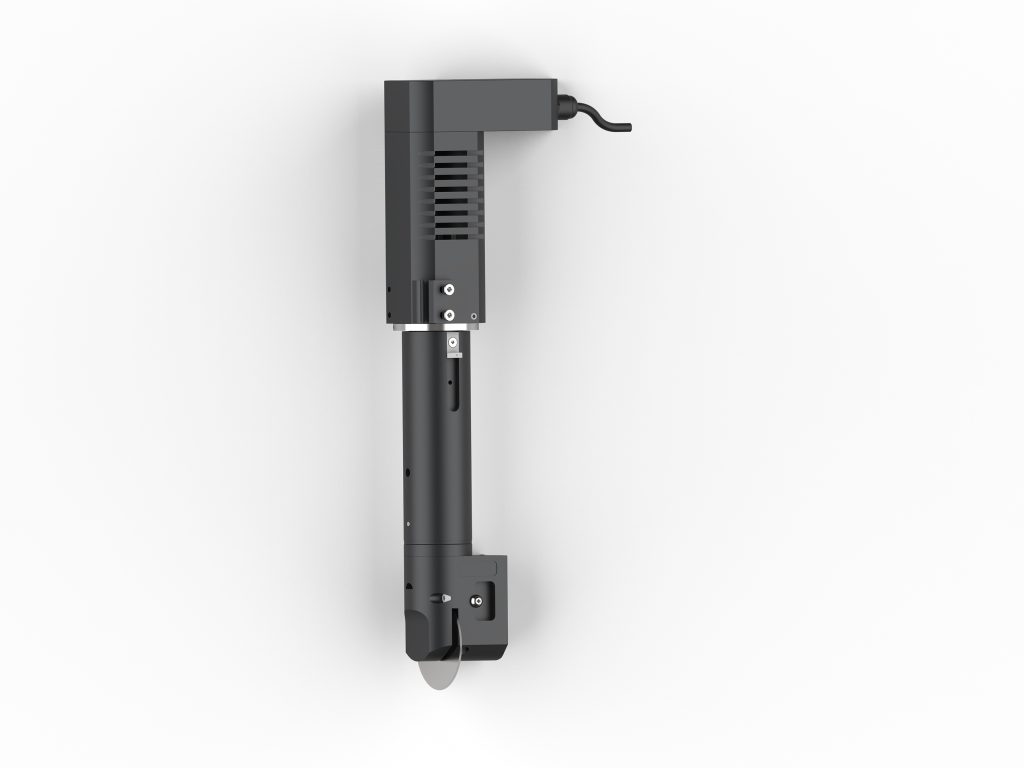
Các loại dao thường dùng để cắt sợi bao gồm: dao rung (đa dụng), dao tròn (dùng cho lớp dày hoặc vật liệu mật độ cao), dao kéo (dùng cho vật liệu mỏng), dao đột lỗ (đục lỗ). Thiết bị nên có chức năng thay dao tự động (dung lượng kho dao ≥8) để giảm thời gian thay dao. Ngoài ra, cần chú ý đến tuổi thọ dao: khi cắt sợi carbon, tuổi thọ của lưỡi dao hợp kim cứng khoảng 800-1200 mét chiều dài cắt, nên dự phòng dao.
6. Hút chân không và điều khiển phân vùng
Vật liệu sợi mỏng nhẹ, dễ bị dịch chuyển khi cắt, bắt buộc phải trang bị hệ thống hút chân không. Lực hút phải ≥0,06MPa, và bàn làm việc được chia thành nhiều vùng điều khiển độc lập (như 8 vùng), để khi cắt miếng nhỏ chỉ cần mở vùng tương ứng, tiết kiệm năng lượng và tránh lực hút quá mạnh làm biến dạng vật liệu.
III. Kỹ thuật vận hành: 5 phương pháp nâng cao chất lượng và hiệu quả cắt
1. Bố trí hợp lý và tối ưu hóa đường cắt
Sử dụng phần mềm CAD/CAM để tự động sắp xếp, tỷ lệ sử dụng vật liệu có thể tăng 5%-15%. Đường cắt nên tuân theo nguyên tắc “trong trước ngoài sau, nhỏ trước lớn sau”, tránh vật liệu bị dịch chuyển do giải phóng ứng suất trong quá trình cắt. Đối với cắt nhiều lớp chồng, nên áp dụng phương pháp “cầu nối” để kết nối các lớp, ngăn các mảnh nhỏ bị rơi vãi.
2. Khớp thông số: Tốc độ, biên độ và dao cắt
Các vật liệu sợi khác nhau cần các tổ hợp thông số khác nhau. Ví dụ:
- Vật liệu prepreg sợi carbon (0.2mm/lớp, 10 lớp): tần số rung 1800 lần/phút, biên độ 6mm, tốc độ cắt 400mm/s, sử dụng dao rung đầu nhọn.
- Vải sợi thủy tinh (0.5mm/lớp, 5 lớp): tần số rung 1500 lần/phút, biên độ 8mm, tốc độ cắt 600mm/s, sử dụng dao tròn hoặc dao rung.
- Vải không dệt aramid (0.3mm/lớp, 3 lớp): tần số rung 2000 lần/phút, biên độ 4mm, tốc độ cắt 800mm/s, sử dụng dao kéo.
Khuyến nghị thử cắt trước khi sản xuất chính thức, quan sát chất lượng mép (ba via, phân lớp) và tinh chỉnh thông số.
3. Sử dụng hợp lý hút chân không
Đối với vật liệu sợi xốp (như vải sợi thủy tinh), hút chân không có thể khiến vật liệu bị hút xuyên qua, ảnh hưởng đến độ chính xác cắt. Có thể lót một lớp màng thoáng khí bên dưới vật liệu, hoặc sử dụng hút phân vùng và giảm lực hút. Đối với pre-preg, lực hút quá lớn sẽ khiến vật liệu dính vào mặt bàn, khuyến nghị sử dụng lực hút trung bình (0.04-0.05MPa).
4. Giám sát mài mòn dao và thay thế
Kiểm tra mài mòn dao định kỳ, nếu xuất hiện ba via ở mép cắt hoặc lực cản cắt tăng, cần thay thế kịp thời. Khuyến nghị kiểm tra lưỡi dao sau mỗi 500-800 mét cắt, lưỡi dao hợp kim cứng có thể mài lại 2-3 lần. Sử dụng hệ thống quản lý tuổi thọ dao, ghi lại chiều dài cắt của mỗi dao, tự động nhắc nhở thay thế.
5. Kiểm soát môi trường
Vật liệu sợi rất nhạy cảm với độ ẩm và nhiệt độ, đặc biệt là vải sợi carbon tẩm trước. Khuyến nghị kiểm soát nhiệt độ xưởng ở mức 20±3℃, độ ẩm tương đối 50±10%. Thiết bị phải được nối đất tốt để tránh tĩnh điện khiến vật liệu hút bụi.
IV. Bảo trì bảo dưỡng: Chìa khóa kéo dài tuổi thọ thiết bị
Máy cắt vật liệu sợi là thiết bị chính xác, công tác bảo dưỡng hàng ngày không thể xem nhẹ. Dưới đây là danh sách bảo trì hàng tuần và hàng tháng:
Bảo trì hàng tuần
- Vệ sinh mặt bàn làm việc và lỗ hút chân không, loại bỏ bụi sợi.
- Kiểm tra dao lắp đặt có chắc chắn không, lưỡi dao có bị mẻ không.
- Dọn bụi trên ray dẫn hướng và thanh răng, bôi mỡ bôi trơn chuyên dụng.
- Kiểm tra bộ lọc khí, xả nước.
Bảo trì hàng tháng
- Kiểm tra xem dây kết nối động cơ servo và bộ điều khiển có bị lỏng không.
- Hiệu chuẩn điểm gốc và độ song song của thiết bị (sử dụng đồng hồ so, sai số ≤0.05mm).
- Kiểm tra mức dầu và độ căng dây đai của bơm chân không.
- Cập nhật phần mềm điều khiển và sao lưu thông số.
Ngoài ra, cứ mỗi sáu tháng nên thay mỡ bôi trơn thanh dẫn hướng và dầu bơm chân không một lần, đồng thời mời nhân viên chuyên môn kiểm tra hệ thống điện.
Năm, Các vấn đề thường gặp và giải pháp
Vấn đề 1: Xuất hiện ba via hoặc phân lớp ở mép cắt
Nguyên nhân: Dao mòn, tốc độ quá nhanh hoặc biên độ không đủ. Giải pháp: Thay lưỡi dao, giảm tốc độ cắt 10%-20%, tăng biên độ 1-2mm.
Vấn đề 2: Sai lệch kích thước cắt
Nguyên nhân: Lực hút chân không không đủ khiến vật liệu bị xê dịch, hoặc ray dẫn hướng bị mài mòn. Giải pháp: Kiểm tra cài đặt vùng hút, vệ sinh lỗ hút; kiểm tra độ thẳng của ray dẫn hướng, thay khối trượt nếu cần.
Vấn đề 3: Vật liệu bị cong vênh trong quá trình cắt
Nguyên nhân: Ứng suất bên trong vật liệu được giải phóng hoặc lực hút không đều. Giải pháp: Sử dụng bố trí cầu nối, tăng vùng hút, hoặc phủ một tấm mỏng lên trên vật liệu.
Sáu, Tổng kết
Việc lựa chọn máy cắt sợi cần xem xét toàn diện các đặc tính vật liệu, độ dày cắt, yêu cầu độ chính xác và hiệu suất sản xuất. Công nghệ dao dao động (oscillating knife) với ưu điểm không gây tổn thương nhiệt, độ chính xác cao và thích ứng với cắt nhiều lớp, đã trở thành lựa chọn chủ đạo trong gia công vật liệu sợi. Thông qua việc thiết lập thông số hợp lý, bảo trì bảo dưỡng theo tiêu chuẩn và tối ưu hóa quy trình liên tục, bạn có thể nâng cao đáng kể chất lượng cắt và giảm lãng phí vật liệu. dncut cung cấp nhiều loại máy cắt sợi với các thông số kỹ thuật khác nhau, và có thể tùy chỉnh giải pháp theo nhu cầu cụ thể của bạn. Nếu cần tư vấn kỹ thuật thêm, vui lòng liên hệ với đội ngũ kỹ sư của chúng tôi.