
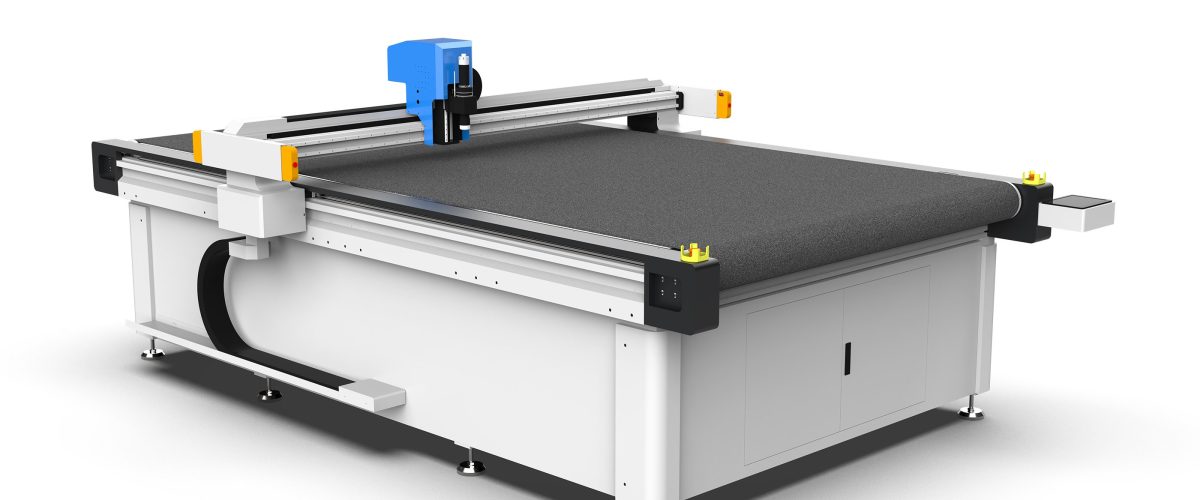
Macchina da taglio per lastre di cristallo: guida completa dalla selezione al processo
Le lastre di cristallo (generalmente lastre in acrilico/PMMA, PC o PVC) sono ampiamente utilizzate in insegne pubblicitarie, mobili, light box e schermi protettivi grazie alla loro elevata trasparenza, resistenza agli agenti atmosferici e facilità di lavorazione. I metodi tradizionali di taglio manuale o segatura presentano problemi come bassa precisione, bordi ruvidi e grande spreco di materiale. La macchina da taglio a lama oscillante (detta anche macchina da taglio per lastre di cristallo) esegue un taglio a freddo tramite una lama a vibrazione ad alta frequenza, senza effetti termici, senza polvere e con tagli lisci, ed è diventata l’attrezzatura principale per la lavorazione delle lastre di cristallo. Questo articolo tratta la selezione delle apparecchiature, i parametri di processo, le tecniche operative e la manutenzione, fornendo indicazioni pratiche e applicabili.
I. Tipi principali di macchine da taglio per lastre di cristallo e criteri di selezione
1.1 Classificazione per principio di taglio
- Macchina da taglio a lama oscillante: la lama oscilla verticalmente ad alta frequenza migliaia di volte al minuto (solitamente 1000-10000 volte/minuto); durante il taglio il materiale non si deforma e non si brucia. Adatta per lastre di cristallo di spessore 0,5-10 mm, con buona verticalità del taglio, può essere abbinata a varie teste di taglio (come lame a punta da 45°, 30°).
- Macchina da taglio a trascinamento: lama fissa, taglio tramite trascinamento meccanico, adatta per lastre sottili (≤3 mm) e forme semplici, costo contenuto ma precisione leggermente inferiore.
- Macchina da taglio laser: taglio a caldo, i bordi ingialliscono e producono gas tossici, non raccomandata per lastre di cristallo trasparenti, soprattutto per le lastre in PC che tendono a carbonizzarsi.
Per le lastre di cristallo, la macchina da taglio a lama oscillante è la prima scelta, poiché la sua caratteristica di taglio a freddo preserva la trasparenza originale del materiale e non produce fumo né polvere.
1.2 Parametri chiave di selezione
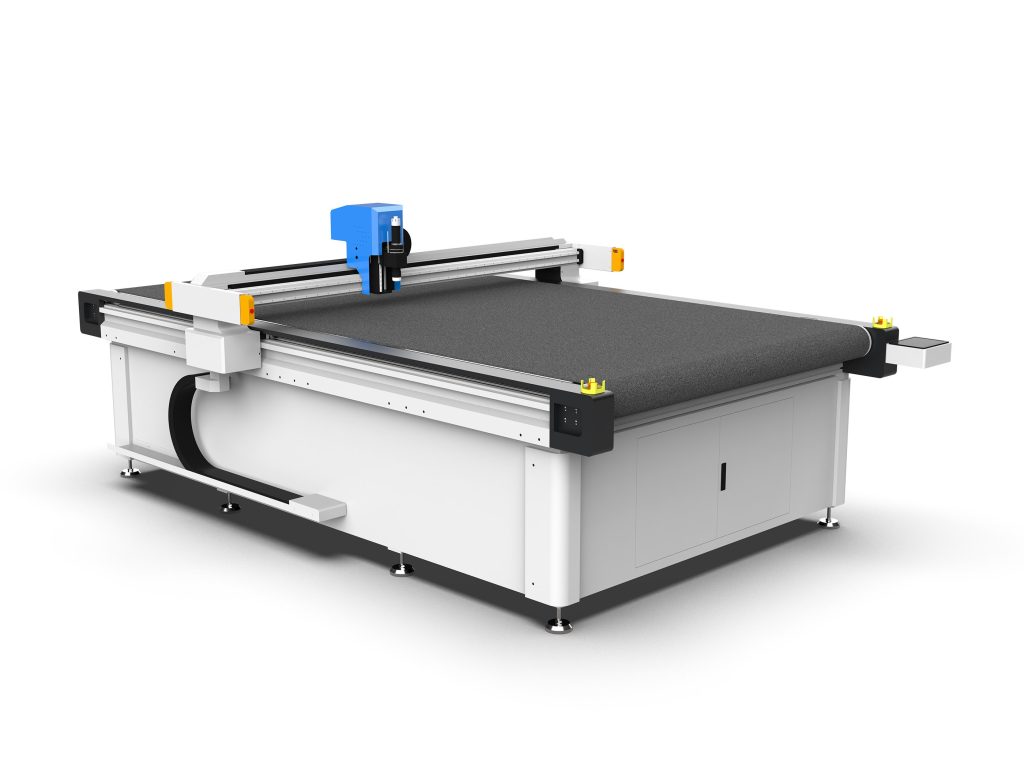
- Area di lavoro effettiva: scegliere in base alle dimensioni comuni delle lastre, come 1300×2500 mm, 1600×3000 mm, ecc. Per la lavorazione di pannelli pubblicitari di grande formato, si consigliano modelli da 1600×3000 mm o superiori.
- Spessore di taglio: la macchina da taglio a lama oscillante può normalmente tagliare 0,5-10 mm, alcuni modelli pesanti fino a 15 mm. Oltre 10 mm si consiglia di passare a fresatrici CNC o segatura.
- Precisione di posizionamento: la precisione di ripetizione del posizionamento deve essere ≤0,05 mm per garantire la coerenza del taglio in serie.
- Sistema di trasmissione: cremagliera e pignone (alta velocità, lunga corsa) o cinghia sincrona (alta precisione, basso rumore). Per il taglio di precisione delle lastre di cristallo si consiglia cremagliera e pignone rettificati + guide lineari.
- Sistema di controllo: i più diffusi sono sistemi DSP o basati su PC, supportano formati HPGL, DXF, PLT, con funzioni di impaginazione automatica e ripresa del taglio da punto di interruzione.
- Piano aspirante: aspirazione sottovuoto a zone, per garantire che le lastre sottili non si spostino durante il taglio. Per lastre sottili da 0,5-2 mm è necessaria una pompa del vuoto ad alta depressione.
II. Impostazione e ottimizzazione dei parametri di processo
2.1 Scelta della lama e angolo
- Lama a punta da 45°: tipo universale, adatta per linee rette e curve semplici, spessore di taglio 0,5-5 mm.
- Lama a punta da 30°: per motivi fini, archi di piccolo raggio (R≤2 mm), ma la punta si usura facilmente, è necessario ridurre la velocità di taglio.
- Lama circolare: adatta per lastre spesse (5-10 mm) e tagli rettilinei lunghi, riduce la resistenza di taglio.
Per il materiale della lama si consiglia metallo duro o acciaio rapido, con durezza superiore a HRC60, per una lunga durata.
2.2 Frequenza di vibrazione e velocità di taglio
Maggiore è la frequenza di vibrazione, più liscio è il taglio, ma l’usura della lama aumenta. Per lastre in acrilico da 3 mm si consiglia una frequenza di 8000-12000 volte/minuto e una velocità di taglio di 800-1500 mm/s. Una velocità troppo elevata provoca striature a dente di sega sul taglio, mentre una velocità troppo bassa riduce l’efficienza. In fase di regolazione pratica, eseguire prima un taglio di prova a velocità media, osservare la qualità della superficie di taglio, quindi regolare gradualmente.
2.3 Pressione di discesa della lama e compensazione
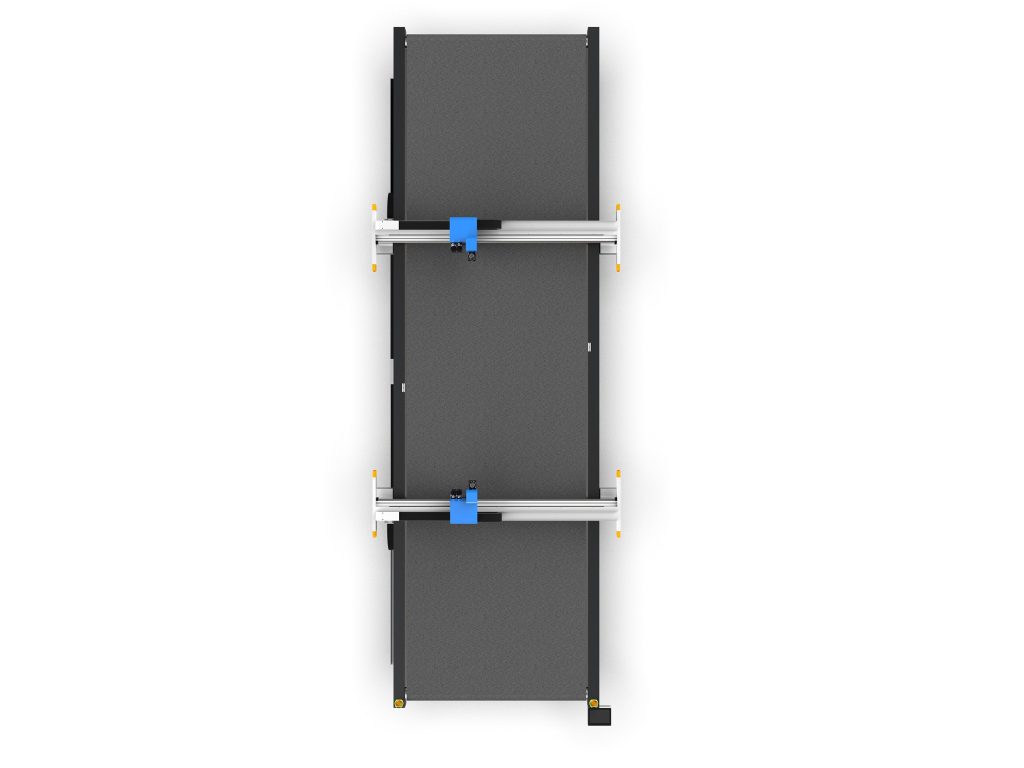
La pressione di discesa della lama deve essere regolata in base allo spessore della lastra: per lastre da 0,5-1 mm, pressione 0,1-0,2 MPa; per lastre da 2-3 mm, 0,2-0,4 MPa; per spessori superiori a 5 mm, 0,4-0,6 MPa. Una pressione eccessiva può facilmente causare la flessione della lama o la rottura del materiale. Allo stesso tempo, impostare nel software la compensazione dell’utensile (solitamente 0,05-0,1 mm) per compensare la larghezza della lama.
2.4 Aspirazione e fissaggio
Prima del taglio è indispensabile attivare l’aspirazione sottovuoto per garantire che la lastra aderisca perfettamente al piano. Per pezzi di piccole dimensioni è possibile aggiungere listelli di pressione ausiliari o utilizzare morsetti dedicati. Durante il taglio evitare di premere la lastra con le mani per prevenire spostamenti.

III. Procedura operativa e soluzione dei problemi comuni
3.1 Procedura operativa standard
- Verificare che la lama sia affilata e installata saldamente.
- Pulire il piano per garantire l’assenza di residui.
- Appoggiare la lastra sul piano, attivare l’aspirazione e verificare che non sia imbarcata.
- Importare il file di taglio e impostare i parametri (velocità, frequenza, pressione).
- Eseguire un taglio di prova e verificare la qualità del taglio e la precisione dimensionale.
- Eseguire il taglio in serie con controlli a campione periodici.
- Al termine del taglio, disattivare l’aspirazione, rimuovere il pezzo e pulire il piano.
3.2 Problemi comuni e soluzioni
- Taglio biancastro o sbavature: lama usurata o frequenza di vibrazione troppo bassa. Sostituire la lama o aumentare la frequenza a oltre 10000 volte/minuto.
- Taglio incompleto: pressione di discesa della lama insufficiente o lunghezza di sporgenza della lama insufficiente. Aumentare la pressione o regolare la sporgenza della punta (solitamente 3-5 mm).
- Spostamento del materiale: forza di aspirazione insufficiente o lastra imbarcata. Controllare la pompa del vuoto, le guarnizioni di tenuta o utilizzare nastro biadesivo come supporto.
- Deviazione dimensionale del taglio: gioco di trasmissione o compensazione dell’utensile non impostata. Calibrare il gioco della cremagliera e del pignone e impostare correttamente il valore di compensazione nel software.
- Rottura della lama: velocità di avanzamento troppo elevata o presenza di impurità dure. Ridurre la velocità di avanzamento e pulire la superficie della lastra.
IV. Manutenzione e norme di sicurezza
4.1 Manutenzione ordinaria
- Pulire il piano e le guide ogni turno, rimuovendo i trucioli.
- Controllare settimanalmente l’usura della lama e sostituirla tempestivamente.
- Lubrificare mensilmente le guide lineari e la cremagliera con pignone (utilizzando grasso al litio).
- Controllare trimestralmente il filtro della pompa del vuoto, pulirlo o sostituirlo.
- Calibrare periodicamente la precisione dell’apparecchiatura (utilizzando test con cerchio o rettangolo standard).
4.2 Avvertenze di sicurezza
- Durante l’operazione è vietato indossare guanti, per evitare che vengano trascinati dalla lama.
- Indossare guanti antitaglio durante la sostituzione della lama e utilizzare utensili dedicati.
- Durante il funzionamento dell’apparecchiatura, tenere tutte le parti del corpo lontane dagli organi in movimento.
- Assicurare una buona messa a terra per evitare l’accumulo di cariche elettrostatiche.
- Durante il taglio di lastre in PC, prestare attenzione alla ventilazione per evitare l’inalazione di polvere (sebbene il taglio a freddo produca pochissima polvere, è comunque necessaria protezione).
V. Casi applicativi e analisi dei benefici
Prendendo come esempio un’azienda di insegne pubblicitarie, con una macchina da taglio a lama oscillante da 1600×3000 mm per la lavorazione di lastre in acrilico da 3 mm, velocità di taglio 1200 mm/s, frequenza di vibrazione 10000 volte/minuto, il taglio è utilizzabile direttamente senza lucidatura. Rispetto alla segatura tradizionale, l’efficienza è aumentata di 3 volte, il tasso di utilizzo del materiale è migliorato del 15% e non vi è inquinamento da polvere. Il periodo di ammortamento dell’investimento è di circa 6-12 mesi.
In sintesi: la selezione della macchina da taglio per lastre di cristallo deve considerare complessivamente area di lavoro, spessore, precisione e sistema di controllo; i parametri di processo devono essere ottimizzati in base allo spessore del materiale e al tipo di lama; la manutenzione ordinaria e le operazioni di sicurezza sono fondamentali per garantire la durata dell’apparecchiatura e la sicurezza del personale. Attraverso una selezione scientifica e una messa a punto accurata, la macchina da taglio per lastre di cristallo può migliorare significativamente la qualità della lavorazione e l’efficienza produttiva.