
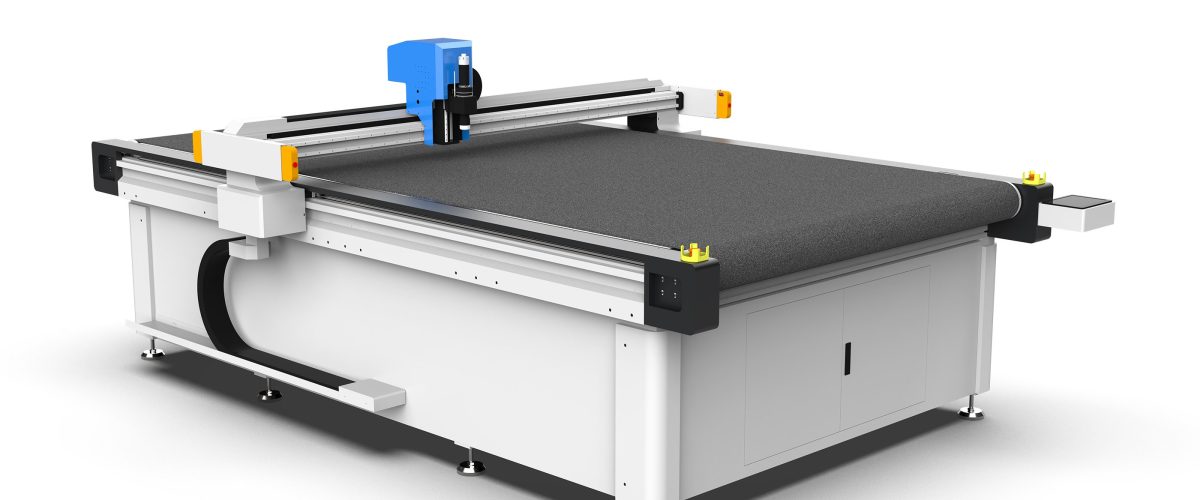
Caratteristiche del materiale EVA e sfide di taglio
L’EVA (copolimero etilene-acetato di vinile) è un materiale espanso a celle chiuse, con densità generalmente compresa tra 0,03 e 0,3 g/cm³ e durezza shore C 18-70. Le sue caratteristiche di morbidezza, elasticità e facilità di compressione comportano tre grandi sfide per il taglio: primo, il materiale si deforma facilmente sotto sforzo, causando una diminuzione della precisione dimensionale; secondo, l’attrito durante il taglio della lama genera calore, che provoca la fusione locale dell’EVA e l’adesione alla lama; terzo, la struttura a celle chiuse tende a produrre bave o strappi sui bordi di taglio. Pertanto, le macchine da taglio EVA devono essere progettate specificamente per queste caratteristiche.
Principali tipi di macchine da taglio EVA e selezione
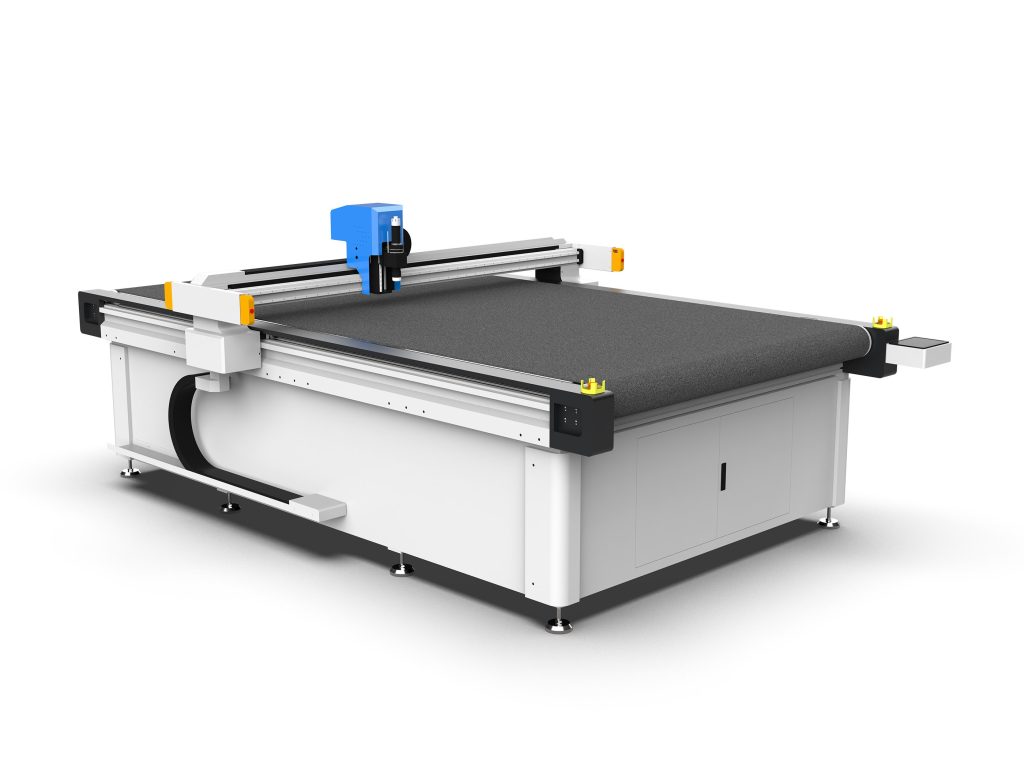
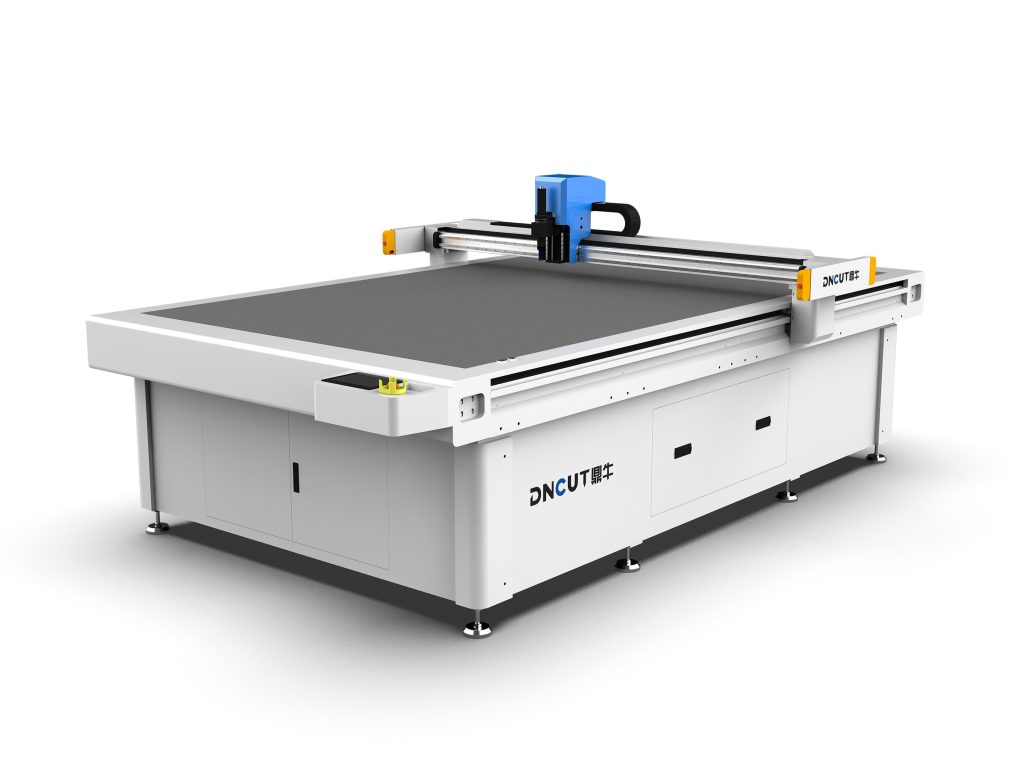
1. Macchina da taglio a lama oscillante
Utilizza una lama a vibrazione ad alta frequenza (8000-12000 volte al minuto) per il taglio, con un’ampiezza di oscillazione della lama di 0,5-2 mm. Adatta per fogli EVA di spessore da 1 a 50 mm, con velocità di taglio fino a 60-120 m/min. La lama oscillante esercita una pressione ridotta sul materiale e produce tagli netti, ed è la scelta principale per il taglio dell’EVA. In fase di selezione è necessario prestare attenzione all’intervallo regolabile della frequenza di vibrazione, al sistema di raffreddamento della lama (raffreddamento ad aria opzionale) e alla forza di aspirazione del piano a vuoto (consigliata ≥-0,08 MPa).
2. Macchina da taglio laser
Utilizza un laser CO2 (potenza 60-150 W) per il taglio a fusione, con taglio stretto (0,1-0,3 mm) e senza sollecitazioni meccaniche. Tuttavia, il taglio laser dell’EVA produce fumi nocivi (contenenti gas acetici), che richiedono un sistema di aspirazione e purificazione ad alta efficienza. Inoltre, il taglio laser forma bordi fusi che possono influire sull’incollaggio successivo. Adatto per tagli di precisione con spessore ≤10 mm, velocità di circa 10-30 m/min.
3. Macchina da taglio a ultrasuoni
Tramite vibrazione ultrasonica (20-40 kHz) la lama fonde localmente il materiale, sigillando il bordo durante il taglio per evitare che i bordi si sfilaccino. Adatta per fogli EVA di spessore 0,5-5 mm, con velocità di taglio di 5-15 m/min. Il taglio a ultrasuoni è particolarmente efficace sui materiali compositi EVA multistrato, ma il costo dell’attrezzatura è più elevato.
4. Macchina da taglio a lama circolare
Adatta per il taglio continuo di rotoli EVA di spessore ≤5 mm, con velocità della lama di 200-600 rpm, abbinata a un sistema di controllo della tensione. Struttura semplice e manutenzione agevole, ma la qualità del taglio è nella media, utilizzata principalmente per tagli grossolani o dove la precisione non è critica.
Consigli per la selezione: per spessori >10 mm e precisione entro ±0,2 mm preferire la lama oscillante; per fogli sottili con motivi fini scegliere il laser; per la necessità di sigillare i bordi scegliere gli ultrasuoni; per grandi quantità di rotoli scegliere la lama circolare.
Impostazione dei parametri chiave di processo
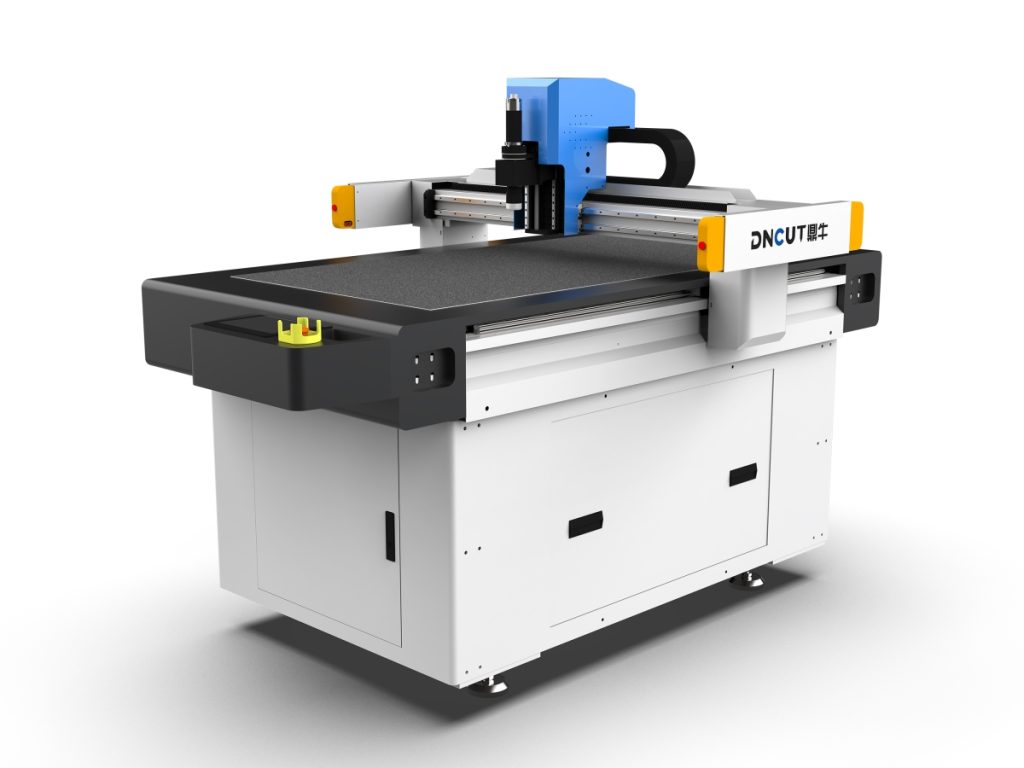
Parametri della lama oscillante
- Frequenza di vibrazione: per materiali sottili (≤5 mm) usare alta frequenza (10000-12000 volte/min), per materiali spessi (>20 mm) usare bassa frequenza (8000-9000 volte/min) per ridurre il calore da attrito.
- Velocità di taglio: inversamente proporzionale allo spessore, sotto 5 mm si possono impostare 80-120 m/min, sopra 20 mm si consigliano 30-50 m/min.
- Angolo della lama: comunemente 15°, 22°, 30°. Per materiali sottili usare 15° per ridurre la resistenza al taglio, per materiali spessi usare 30° per garantire la rigidità della lama.
- Aspirazione a vuoto: regolare in base alla densità del materiale, EVA a bassa densità (0,05 g/cm³) richiede forza di aspirazione ≥-0,06 MPa, alta densità (0,2 g/cm³) può scendere a -0,04 MPa.
Parametri laser
- Potenza: per ogni 1 mm di aumento dello spessore, aumentare la potenza di 10-15 W, ad esempio 5 mm di EVA con 80 W.
- Velocità di taglio: abbinata alla potenza, a 80 W la velocità è di circa 15 m/min.
- Gas ausiliario: aria compressa (0,2-0,4 MPa) per soffiaggio, riduce l’adesione dei materiali fusi.
Parametri ultrasuoni
- Frequenza: 20 kHz per materiali spessi, 40 kHz per materiali sottili.
- Ampiezza: 20-50 μm, regolata in base allo spessore.
- Pressione di taglio: 0,2-0,5 MPa, una pressione eccessiva causa la deformazione del materiale.
Problemi comuni e soluzioni
1. Bave sul bordo di taglio
Causa: lama usurata, frequenza di vibrazione troppo bassa, contenuto di umidità del materiale troppo elevato. Soluzione: controllare l’affilatura della lama ogni 8 ore, utilizzare un affilatore diamantato; aumentare la frequenza di vibrazione del 10%-20%; prima del taglio asciugare l’EVA a 40°C per 2 ore, controllando che il contenuto di umidità sia ≤0,5%.
2. Adesione del materiale alla lama
Causa: il calore da attrito provoca l’ammorbidimento dell’EVA (temperatura >60°C). Soluzione: ridurre la velocità di taglio del 15%-30%; attivare il raffreddamento ad aria della lama (pressione 0,1-0,2 MPa); utilizzare lame con rivestimento superficiale (ad esempio rivestimento DLC).
3. Precisione dimensionale fuori tolleranza
Causa: aspirazione a vuoto insufficiente, oscillazione della lama, slittamento del meccanismo di avanzamento. Soluzione: controllare le guarnizioni di tenuta del piano di aspirazione, assicurando un vuoto ≥-0,08 MPa; regolare la concentricità del bloccaggio della lama (oscillazione ≤0,02 mm); rivestire i rulli di avanzamento con gomma (durezza Shore A50).
4. Fumi abbondanti nel taglio laser
Causa: portata di aspirazione insufficiente, sistema di filtrazione intasato. Soluzione: portata di aspirazione di 200 m³/h per ogni 100 W di potenza; pulire il filtro in cotone ogni due settimane, sostituire il carbone attivo ogni tre mesi.
Punti chiave della manutenzione
- Giornalmente: pulire i residui dal piano, controllare l’usura della lama (osservare il filo con una lente d’ingrandimento), lubrificare le guide (usare grasso al litio).
- Settimanalmente: calibrare la planarità del piano di aspirazione a vuoto (errore ≤0,1 mm), controllare la tensione della cinghia di trasmissione (una pressione di 10 mm è adeguata).
- Mensilmente: sostituire la lama oscillante (anche se non usurata, si consiglia la sostituzione dopo 300 ore di uso continuo), pulire le lenti laser (con etanolo anidro).
- Trimestralmente: controllare l’impedenza del trasduttore a ultrasuoni (sostituire se la deviazione è >10%), calibrare l’encoder del motore servo.
Note di sicurezza e ambiente
La polvere generata durante il taglio dell’EVA (in particolare i fumi del taglio laser) deve essere trattata con purificazione, con concentrazione di polvere controllata al di sotto di 1 mg/m³. L’apparecchiatura deve essere adeguatamente messa a terra (resistenza di terra ≤4 Ω), nell’area della lama oscillante installare protezioni a barriera luminosa, nell’area laser prevedere porte interbloccate. Gli operatori devono indossare mascherine antipolvere (livello KN95) e guanti antistatici.
Conclusione
La selezione e l’ottimizzazione del processo delle macchine da taglio EVA richiedono una considerazione globale dello spessore del materiale, dei requisiti di precisione, dell’efficienza produttiva e della sicurezza ambientale. Scegliendo razionalmente il modello, impostando con precisione i parametri ed eseguendo una manutenzione regolare, è possibile migliorare significativamente la qualità del taglio e la durata dell’apparecchiatura. Si consiglia di eseguire test su campioni prima della produzione in serie per determinare la finestra di processo ottimale.