
Machine de découpe pour impression numérique : guide complet de la sélection au contrôle du processus
La technologie d’impression numérique est largement utilisée dans l’habillement, la literie, les matériaux publicitaires, etc., et la découpe, en tant qu’opération en aval, affecte directement la qualité du produit fini et l’efficacité de production. La découpe manuelle traditionnelle ou les tables de coupe ordinaires ont du mal à répondre aux exigences de haute précision et à la diversité des motifs des tissus imprimés numériquement, d’où l’émergence de la machine de découpe pour impression numérique. Cet article fournit des conseils techniques pratiques sous quatre aspects : sélection de l’équipement, paramètres clés, contrôle du processus et problèmes courants.
I. Types principaux et points clés de sélection de la machine de découpe pour impression numérique
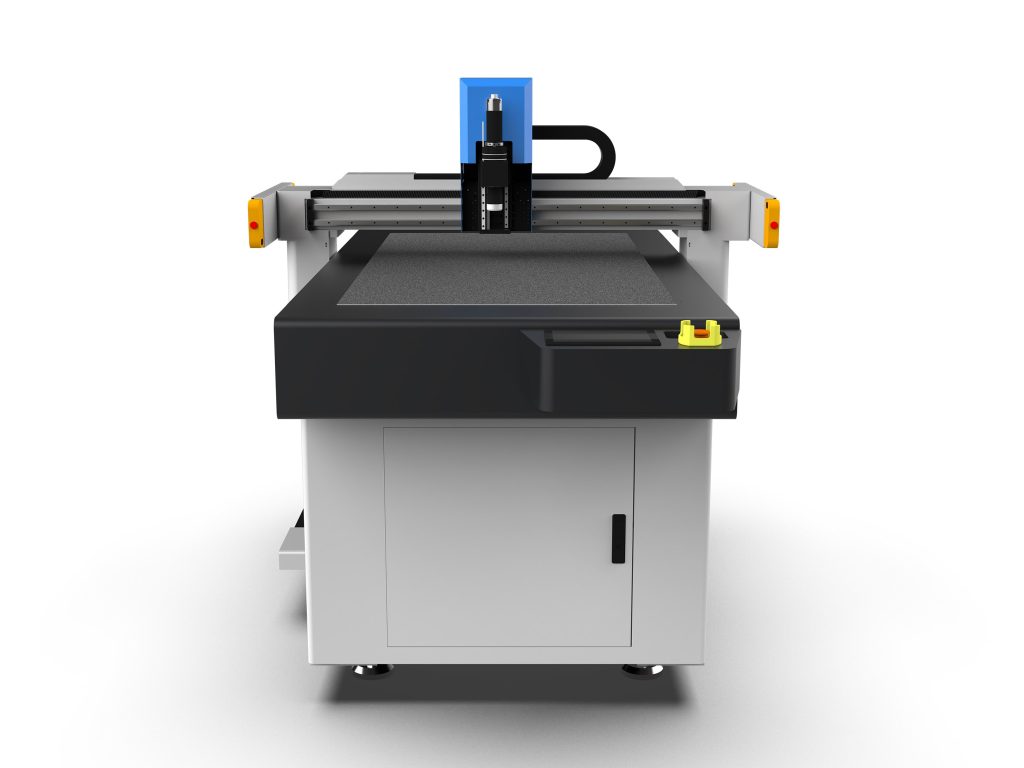
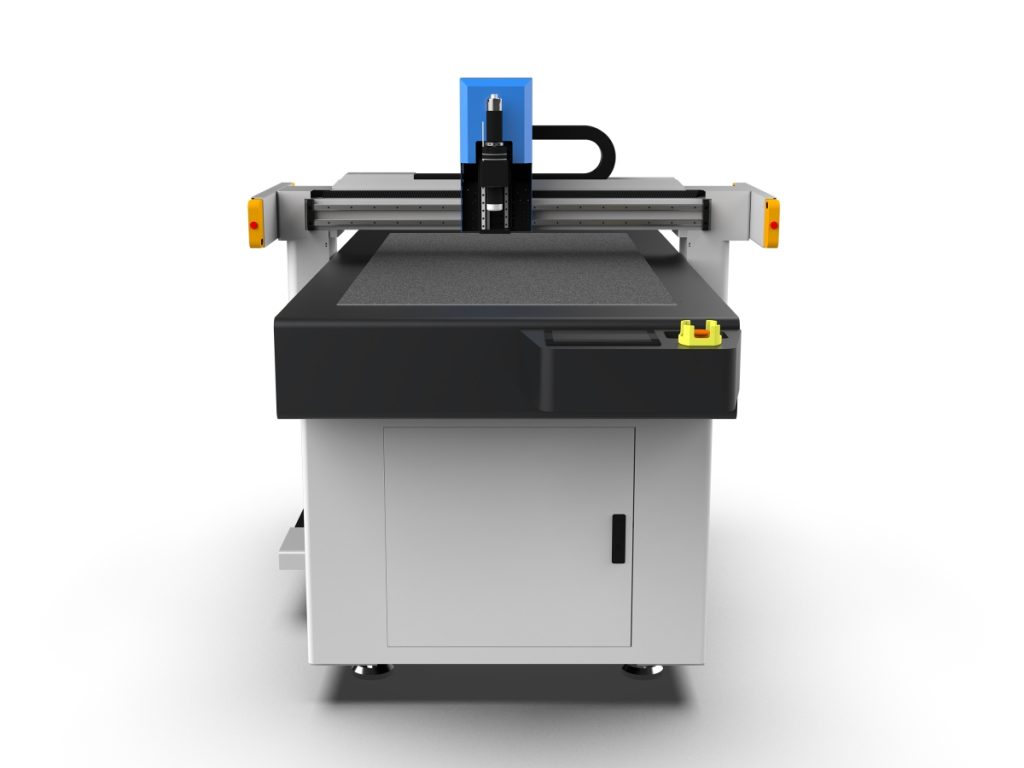
La machine de découpe pour impression numérique se divise principalement en deux catégories : la machine de découpe laser et la machine de découpe à lame oscillante. La machine de découpe laser utilise un faisceau laser à haute énergie pour fondre ou vaporiser le matériau ; elle convient aux tissus synthétiques, films, etc., et les bords de coupe sont automatiquement scellés, mais elle génère de la fumée et des bords brûlés, avec de moins bons résultats sur les fibres naturelles (coton, lin). La machine de découpe à lame oscillante effectue une découpe à froid au moyen d’une lame à haute fréquence de vibration ; elle convient à presque tous les matériaux souples, y compris le coton, le lin, la soie, la laine, le cuir, les composites, etc., sans bords brûlés ni fumée, et constitue le choix dominant pour les tissus imprimés numériquement.
Lors de la sélection, il faut considérer les facteurs suivants :
- Type de matériau : pour les fibres naturelles comme le coton et le lin, privilégier la lame oscillante ; pour les tissus synthétiques, le laser peut être envisagé, mais il faut évaluer l’acceptabilité des bords brûlés ; pour les matériaux enduits ou composites, la lame oscillante est recommandée.
- Précision de découpe : les motifs imprimés numériquement exigent une grande précision de repérage, généralement inférieure à ±0,1 mm. La machine de découpe à lame oscillante, grâce au contrôle servo et à des rails de haute précision, peut atteindre une précision de répétition de positionnement de ±0,05 mm.
- Efficacité de production : choisir une découpe mono-tête ou multi-têtes selon les besoins de capacité. La vitesse de découpe d’une lame oscillante mono-tête peut atteindre 60-120 m/min (selon l’épaisseur du matériau), et les multi-têtes peuvent multiplier ce chiffre.
- Degré d’automatisation : les fonctions d’alimentation automatique, de placement automatique, de reconnaissance visuelle et de repérage peuvent réduire considérablement l’intervention manuelle et conviennent à la production de grande série.
- Compatibilité logicielle : l’équipement doit prendre en charge les formats CAO courants (DXF, PLT, AI, etc.) et pouvoir s’interfacer de manière transparente avec le logiciel RIP de la machine d’impression numérique, afin que les données d’impression et de découpe proviennent de la même source.
II. Interprétation des paramètres de performance clés
Lors de l’achat d’une machine de découpe pour impression numérique, les paramètres suivants doivent être particulièrement surveillés :
1. Précision de coupe et précision de répétition de positionnement
La précision de coupe désigne l’écart entre la trajectoire de coupe réelle et la trajectoire conçue, généralement exigée à ±0,1 mm ; la précision de répétition de positionnement désigne l’écart lors du retour multiple à la même position, qui doit être ≤ ±0,05 mm. Une haute précision est la base pour garantir un repérage précis des motifs imprimés.
2. Vitesse de coupe maximale et accélération
La vitesse de coupe influence l’efficacité, mais doit correspondre aux caractéristiques du matériau. Par exemple, pour couper du coton de 2 mm d’épaisseur, la vitesse de la lame oscillante peut être réglée à 80 m/min ; pour couper un tissu pelucheux de 10 mm, la vitesse doit être réduite en dessous de 30 m/min pour éviter une coupe incomplète. L’accélération influence la précision dans les angles ; une accélération élevée (par exemple supérieure à 1 g) peut réduire la perte d’efficacité due à la décélération.
3. Épaisseur de coupe
L’épaisseur de coupe maximale de la machine de découpe à lame oscillante est généralement de 20-50 mm (selon la compressibilité du matériau), tandis que celle de la machine de découpe laser ne dépasse généralement pas 10 mm. Il faut choisir en fonction du matériau le plus épais et prévoir une marge.
4. Dimensions de la surface de travail
Les largeurs de table courantes sont de 1,6 m, 2,0 m, 2,5 m, et la longueur peut être personnalisée. Il faut les faire correspondre à la laize du tissu et à la méthode de placement. Par exemple, pour un tissu de 1,8 m de laize, il est recommandé de choisir une table de 2,0 m pour laisser une bordure d’aspiration sous vide.
5. Système d’aspiration sous vide
L’aspiration sous vide garantit que le tissu ne se déplace pas pendant la découpe. La force d’aspiration est généralement exprimée en degré de vide, exigé ≥ -0,06 MPa. Pour les tissus très perméables à l’air (comme les tissus tricotés), il faut un contrôle zoné de l’aspiration ou l’utilisation d’un film de couverture.
6. Système de reconnaissance visuelle
Pour les produits exigeant un repérage précis des motifs imprimés (comme les T-shirts à impression positionnée), il faut équiper un système de reconnaissance visuelle CCD, qui compense automatiquement la déformation en identifiant les points de repère sur le tissu, avec une précision de repérage pouvant atteindre ±0,2 mm.
III. Points clés du contrôle du processus
Une sélection correcte de l’équipement n’est que la première étape ; le contrôle du processus détermine la qualité finale. Les points suivants doivent être strictement appliqués en production :
1. Prétraitement du tissu
Avant la découpe, les tissus imprimés numériquement doivent subir une relaxation et une stabilisation suffisantes, en particulier les fibres naturelles comme le coton et le lin. Il est recommandé de disposer le tissu à plat 24 heures avant la découpe dans un environnement à température et humidité constantes (température 20 ± 2 °C, humidité 65 ± 5 %) afin d’uniformiser le taux d’humidité et de réduire la déformation après découpe. Pour les tissus élastiques, un pré-rétrécissement peut être effectué.
2. Optimisation du placement et des trajectoires
Utiliser un logiciel professionnel de placement (comme Optitex, Lectra, etc.) pour un placement automatique afin d’améliorer le taux d’utilisation du tissu. La trajectoire de coupe doit suivre le principe « d’abord l’intérieur puis l’extérieur, d’abord le petit puis le grand » pour réduire les déplacements du tissu. Pour les pièces coupées exigeant un repérage précis des motifs, il faut ajouter des marques de repérage lors du placement.
3. Choix et maintenance des lames
Les types de lames couramment utilisées pour la lame oscillante comprennent : la lame pointue (pour les motifs fins), la lame circulaire (pour les longues coupes droites), la lame dentelée (pour les tissus enduits antidérapants). L’usure de la lame entraîne un effilochage des bords de coupe et des écarts dimensionnels ; il faut donc la vérifier régulièrement. Il est recommandé de changer la lame tous les 800 à 1 000 mètres coupés ou dès l’apparition de bords effilochés. En parallèle, nettoyer régulièrement le porte-lame et les rails pour garantir la stabilité de la fréquence de vibration.
4. Réglage des paramètres
Ajuster la fréquence de vibration, la vitesse de coupe, la profondeur de pénétration de la lame et la force d’aspiration sous vide en fonction du matériau. Par exemple :
- Coton (épaisseur 0,5 mm) : fréquence de vibration 18 000 coups/minute, vitesse 60 m/min, profondeur de pénétration 0,8 mm, vide -0,05 MPa.
- Tissu polyester (épaisseur 1 mm) : fréquence de vibration 20 000 coups/minute, vitesse 80 m/min, profondeur de pénétration 1,2 mm, vide -0,06 MPa.
- Cuir (épaisseur 2 mm) : fréquence de vibration 15 000 coups/minute, vitesse 40 m/min, profondeur de pénétration 2,5 mm, vide -0,07 MPa.
Ces paramètres doivent être ajustés finement en fonction de l’équipement et du matériau réels ; il est recommandé d’effectuer d’abord une découpe d’essai pour confirmer le résultat.
5. Post-traitement après découpe
Une fois la découpe terminée, retirer rapidement les pièces coupées pour éviter toute déformation due à une aspiration prolongée. Pour les tissus sujets à l’effilochage (comme la soie), appliquer un liquide anti-effilochage sur les bords de coupe ou utiliser un procédé de coupe à chaud. Les pièces coupées doivent être classées et stockées par numéro pour éviter toute confusion.
IV. Problèmes courants et solutions
En production réelle, la machine de découpe pour impression numérique peut rencontrer les problèmes suivants :
1. Bords de coupe effilochés ou s’effilochant
Causes : lame émoussée, fréquence de vibration trop basse, vitesse de coupe trop élevée. Solutions : changer la lame, augmenter la fréquence de vibration (par exemple de 15 000 à 18 000 coups/minute), réduire la vitesse de coupe de 10 % à 20 %.
2. Écart dimensionnel des pièces coupées
Causes : retrait insuffisant du tissu, force d’aspiration sous vide insuffisante, compensation de trajectoire d’outil non réglée. Solutions : renforcer le prétraitement du tissu, vérifier la pompe à vide et les joints d’étanchéité, régler la compensation du rayon d’outil dans le logiciel (généralement 0,1-0,2 mm).
3. Repérage imprécis des motifs
Causes : système de reconnaissance visuelle non calibré, déformation du tissu, marques de placement erronées. Solutions : calibrer régulièrement la caméra, ajouter des points de repérage sur le tissu, utiliser le logiciel pour la compensation de déformation.
4. Coupe incomplète ou dommage de la bande de base
Causes : profondeur de pénétration de la lame mal réglée, usure de la bande de base. Solutions : ajuster la profondeur de pénétration (généralement épaisseur du matériau + 0,1-0,2 mm), vérifier et remplacer régulièrement la bande de base (recommandé tous les 3 à 6 mois ou selon l’usure).
V. Maintenance et normes de sécurité
Pour garantir un fonctionnement stable à long terme de l’équipement, il faut établir un système de maintenance quotidienne :
- Quotidien : nettoyer la table, vérifier que la lame n’est pas desserrée, éliminer les débris des orifices d’aspiration sous vide.
- Hebdomadaire : vérifier la lubrification des rails, ajouter de la graisse spéciale ; nettoyer la lentille de vision.
- Mensuel : vérifier la tension de la courroie d’entraînement, calibrer la précision de coupe ; tester si le degré de vide est conforme.
- Trimestriel : remplacer les lames et bandes de base fortement usées ; nettoyer complètement la poussière de l’armoire électrique.
En matière de sécurité, l’équipement doit être correctement mis à la terre, il est interdit de pénétrer les mains dans la zone de coupe pendant le fonctionnement, et les modèles laser doivent être équipés d’un système d’évacuation des fumées et porter des lunettes de protection.
Conclusion
La machine de découpe pour impression numérique est un équipement clé pour améliorer l’efficacité de production et la qualité des produits. Lors de la sélection, il faut prendre en compte de manière globale les caractéristiques du matériau, les exigences de précision et la capacité de production ; en utilisation, se concentrer sur l’optimisation des paramètres de processus et la maintenance quotidienne. Grâce à une sélection scientifique et à un contrôle rigoureux du processus, il est possible de tirer pleinement parti des performances de l’équipement, de réduire les pertes et de parvenir à une production efficace et de haute qualité.