
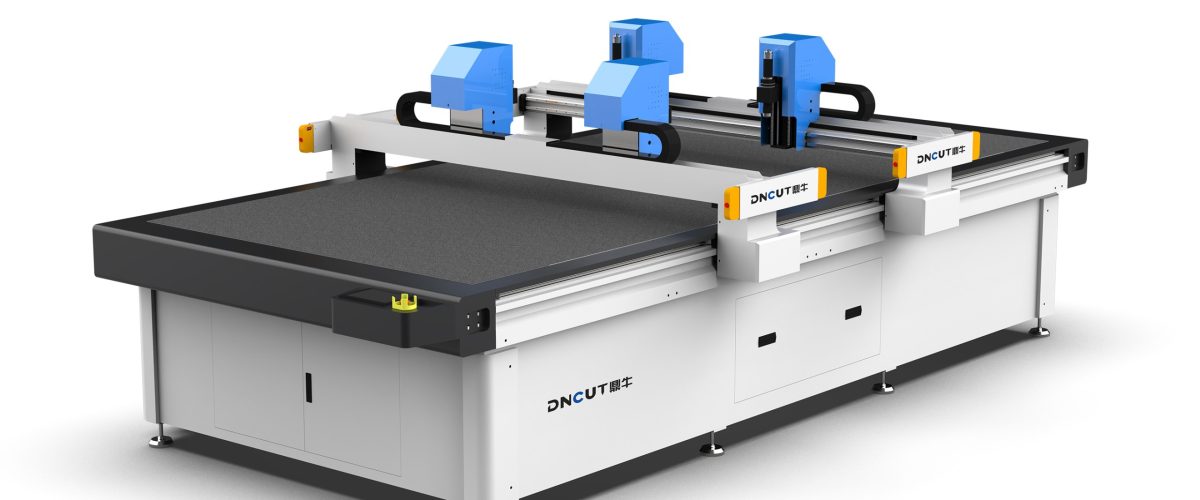
Découpeuse de prototypes de boîtes d’emballage : analyse du processus complet, de la sélection à l’application efficace
Dans l’industrie de l’impression d’emballage, l’étape du prototypage influence directement la vitesse de conclusion des commandes et la satisfaction des clients. La découpe manuelle traditionnelle repose sur des formes de découpe et la gravure à la main ; un prototype de boîte d’emballage complexe nécessite souvent 2 à 3 heures, et la précision est difficile à garantir. La découpeuse de prototypes de boîtes d’emballage (également appelée prototypeuse de boîtes, cutting machine à plat) réalise une fabrication rapide et précise des prototypes grâce au contrôle numérique, et est devenue un équipement clé pour les entreprises d’emballage souhaitant renforcer leur compétitivité. Cet article, partant de l’application réelle, explique systématiquement la sélection de l’équipement, les paramètres d’utilisation, les problèmes courants et les points essentiels de maintenance.
I. Types principaux et scénarios d’application de la découpeuse de prototypes de boîtes d’emballage
Selon le principe de coupe et la structure, les équipements courants se divisent en trois catégories :
- Cutting machine à oscillating knife : la lame vibre à haute fréquence (fréquence généralement de 8000 à 15000 fois/minute), adaptée au carton ondulé, au carton compact et au carton gris. L’épaisseur de coupe peut atteindre 15 mm (carton gris), la perpendicularité des bords est bonne ; c’est le modèle principal pour le prototypage de boîtes d’emballage.
- Cutting machine laser : adaptée à la découpe précise de carton compact mince (≤2 mm), avec un trait de coupe fin (0,1-0,2 mm), mais les bords présentent un jaunissement par carbonisation, et l’efficacité de coupe du carton gris est faible ; elle est surtout utilisée pour les doublures de boîtes haut de gamme.
- Cutting machine à lame circulaire : coupe par lame rotative, adaptée aux matériaux souples comme les films PET et PP, mais la coupe du carton rigide produit facilement des bavures.
Pour le prototypage de boîtes d’emballage, la cutting machine à oscillating knife est le premier choix. Ses avantages : elle peut couper de nombreux matériaux (carton compact, carton ondulé, carton gris, PVC, adhésif), réaliser sans changer d’outil le rainage, les lignes pointillées, la coupe partielle et autres procédés, et son logiciel est compatible avec les principaux fichiers de conception de boîtes (tels qu’ArtiosCAD, AutoCAD).
II. Interprétation des paramètres clés et conseils de sélection
Lors de l’achat, il faut se concentrer sur les paramètres suivants pour éviter d’être induit en erreur par une communication vague :
- Surface de coupe utile : les spécifications courantes sont 600×400 mm, 900×600 mm, 1200×800 mm. Il est recommandé de choisir ≥900×600 mm, ce qui couvre le format A3 et la plupart des patrons développés de boîtes d’emballage. Pour des boîtes de présentation de grande taille, il faut choisir 1300×1000 mm ou plus.
- Précision de coupe : la repeat positioning accuracy doit être ≤0,05 mm, la précision de coupe réelle ≤0,1 mm. Une précision insuffisante entraîne un décalage des lignes de rainage et une déformation de la boîte après pliage.
- Vitesse de coupe : la vitesse à vide peut atteindre plus de 1000 mm/s, mais la vitesse de coupe réelle dépend du matériau. Pour le carton ondulé, elle est généralement de 300 à 500 mm/s, pour le carton gris de 200 à 300 mm/s. Attention : les équipements annoncés « à grande vitesse » mais à faible accélération n’ont pas une efficacité réelle élevée.
- Configuration des outils : au minimum, une oscillating knife, une molette de rainage, une lame pointillée et une lame de coupe partielle. Les modèles haut de gamme disposent d’un système de changement d’outil automatique (par exemple 6 postes), ce qui réduit les interventions manuelles.
- Aspiration sous vide : force d’aspiration ≥-60 kPa, pour garantir que le papier mince ne se déplace pas. Pour le carton ondulé, une aspiration par zones permet d’économiser l’énergie.
- Fonctions logicielles : doivent prendre en charge l’import direct de DXF, AI, PDF, et disposer de la capacité de reconnaître automatiquement les lignes de coupe, les lignes de rainage et les calques de lignes pointillées. Certains logiciels peuvent générer automatiquement des types de boîtes (conception paramétrique), ce qui améliore considérablement l’efficacité.
Conseils de sélection : pour les petites et moyennes imprimeries d’emballage ou les studios de design, privilégier un modèle à oscillating knife de 900×600 mm, avec un budget d’environ 80 000 à 150 000 yuans ; pour les grandes entreprises ou les scénarios de prototypage à haute fréquence, on peut choisir un modèle de 1300×1000 mm avec changement d’outil automatique et positionnement visuel CCD, avec un budget de 200 000 à 400 000 yuans.
III. Techniques d’utilisation : comment garantir la qualité et l’efficacité du prototypage
1. Traitement des fichiers et optimisation des trajectoires
Les fichiers de conception doivent être divisés par couleur en calques : lignes de coupe (rouge), lignes de rainage (bleu), lignes pointillées (vert), coupe partielle (jaune). Après importation dans le logiciel, vérifier si les lignes sont fermées et ne se chevauchent pas. Utiliser la fonction « optimisation des trajectoires » pour réduire les déplacements à vide, ce qui peut améliorer l’efficacité de plus de 20 %. Pour le carton ondulé, les lignes de coupe doivent être plus courtes de 0,2 à 0,3 mm que les lignes de rainage, afin d’éviter l’éclatement de la surface du papier lors du pliage.
2. Réglage des outils et des paramètres
Coupe de carton compact à l’oscillating knife : angle de pointe de 30°, fréquence de vibration de 10 000 fois/minute, profondeur de pénétration de 0,5 mm (0,1 mm de plus que l’épaisseur du papier), vitesse de 400 mm/s. Coupe de carton gris : angle de pointe de 45°, fréquence de 12 000 fois/minute, profondeur de 1,2 mm (épaisseur du papier 1,0 mm), vitesse de 250 mm/s. Rainage : pression de la molette de rainage de 0,3 à 0,5 MPa, vitesse de 500 mm/s, largeur de la ligne de rainage de 1,0 à 1,5 mm (ajustée selon l’épaisseur du papier).
3. Fixation et aspiration du matériau
Pour le papier mince (≤0,5 mm), il faut activer l’aspiration sur toute la surface et recouvrir d’un film perméable à l’air (par exemple un film d’aspiration importé des États-Unis) pour éviter le froissement de la surface du papier. Pour le carton ondulé, une force d’aspiration de -40 kPa suffit ; une aspiration trop forte écrase facilement les ondulations. Pour les petits échantillons, on peut utiliser du ruban de masquage pour aider à fixer les bords.
4. Contrôle de la première pièce et uniformité de la série
Une fois la première pièce terminée, mesurer au pied à coulisse les dimensions clés (longueur, largeur, hauteur de la boîte) ; l’erreur doit être ≤0,2 mm. Test de pliage : plier à 180° au niveau de la ligne de rainage sans fissure. En cas de bavures, vérifier si la lame est usée (il faut généralement remplacer la lame après la coupe de 200 à 300 feuilles de carton compact).
IV. Problèmes courants et solutions
- Bords de coupe rugueux : lame usée ou fréquence de vibration trop basse. Remplacer la lame et augmenter la fréquence à plus de 12 000 fois/minute.
- Éclatement au pliage de la ligne de rainage : pression de rainage excessive ou molette de rainage trop étroite. Réduire la pression à 0,3 MPa et remplacer par une molette de rainage de 1,5 mm de large. Pour le carton gris, on peut d’abord effectuer une coupe partielle puis le rainage.
- Déplacement du matériau : force d’aspiration insuffisante ou poussière sur la surface du papier. Nettoyer la table d’aspiration, vérifier l’étanchéité de la pompe à vide et, si nécessaire, ajouter des zones d’aspiration.
- Coupe non traversante : profondeur de pénétration insuffisante ou angle de pointe trop grand. Augmenter la profondeur de 0,1 mm et utiliser une pointe de 30°.
- Erreur de reconnaissance logicielle : couleurs de lignes non standard ou calques désorganisés. Utiliser uniformément les couleurs standard RGB et fusionner les lignes superposées dans le CAD.
V. Maintenance et gestion des consommables
Chaque jour avant la mise en route, vérifier que la lame n’est pas desserrée, nettoyer les rails et appliquer de la graisse au lithium. Chaque semaine, nettoyer les débris sur la table d’aspiration sous vide et vérifier l’état des tuyaux d’air. Chaque mois, calibrer une fois le capteur d’origine et le décalage d’outil (couper une croix avec un fichier de test standard, mesurer l’écart et le compenser).
Côté consommables : la durée de vie d’une lame d’oscillating knife est d’environ 200 à 500 feuilles (selon le matériau), celle d’une molette de rainage d’environ 1000 rainages. Il est recommandé de toujours disposer de 2 à 3 jeux de lames et d’enregistrer les dates de remplacement. La plaque de coupe (tapis en feutre) doit être remplacée tous les 3 à 6 mois, sinon cela affecte l’effet d’aspiration et l’uniformité de la profondeur de coupe.
VI. Analyse du retour sur investissement
Prenons l’exemple d’une découpeuse de prototypes à oscillating knife à 100 000 yuans : elle peut réaliser chaque jour 30 à 50 prototypes de boîtes d’emballage (traitement de fichiers et coupe compris), alors que la découpe manuelle n’en produit que 5 à 8. En facturant chaque prototype de 50 à 100 yuans, le revenu journalier est de 1500 à 5000 yuans ; après déduction de la main-d’œuvre et des consommables, la période de récupération de l’investissement est d’environ 3 à 6 mois. Plus important encore, un prototypage rapide améliore sensiblement le taux de conversion des commandes clients et réduit les pertes de reprise dues aux erreurs de prototypes.
En résumé : la sélection d’une découpeuse de prototypes de boîtes d’emballage doit être étroitement liée au type de matériau, aux exigences de précision et aux besoins de capacité. En cours d’utilisation, il faut accorder de l’importance à la séparation des calques des fichiers, à l’adéquation des paramètres et au contrôle de la première pièce ; avec une maintenance régulière, on obtient un prototypage efficace et précis. Pour les entreprises d’emballage, cet équipement n’est pas seulement un outil, mais aussi une arme pour raccourcir les délais de livraison et gagner des commandes.