
Máquina de corte para estampado digital: guía completa desde la selección hasta el control del proceso
La tecnología de estampado digital se ha aplicado ampliamente en campos como la confección, textiles para el hogar y materiales publicitarios, y el corte, como proceso posterior, afecta directamente la calidad del producto final y la eficiencia de producción. El corte manual tradicional o las máquinas de corte convencionales difícilmente pueden satisfacer los altos requisitos de precisión y la diversidad de patrones de las telas con estampado digital, por lo que surge la máquina de corte para estampado digital. Este artículo proporciona orientación técnica práctica desde cuatro aspectos: selección de equipos, parámetros clave, control del proceso y problemas comunes.
I. Tipos principales y puntos clave de selección de la máquina de corte para estampado digital
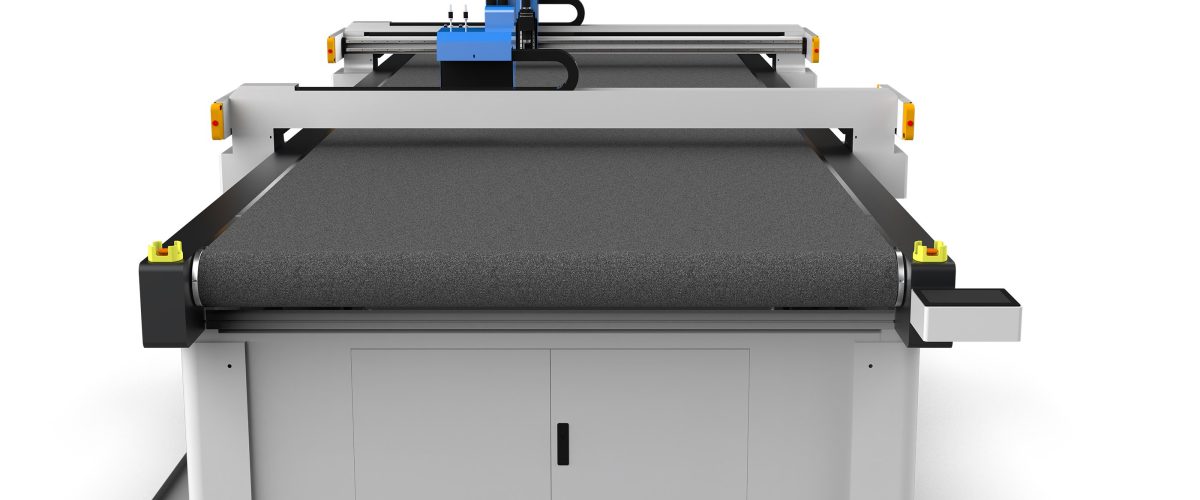
Las máquinas de corte para estampación digital se dividen principalmente en dos categorías: máquinas de corte por láser y máquinas de corte por cuchilla oscilante. La máquina de corte por láser utiliza un haz láser de alta energía para fundir o vaporizar el material, es adecuada para telas químicas, películas, etc., y el borde de corte se sella automáticamente, pero genera humo y bordes quemados, y su efecto es deficiente en fibras naturales (algodón, lino). La máquina de corte por cuchilla oscilante realiza un corte en frío mediante una cuchilla de vibración de alta frecuencia, es adecuada para casi todos los materiales flexibles, incluidos algodón, lino, seda, lana, cuero, materiales compuestos, etc., sin bordes quemados ni humo, y es la opción principal para telas de estampación digital.
Al seleccionar el modelo se deben considerar los siguientes factores:
- Tipo de material: Para fibras naturales como algodón y lino se prefiere la cuchilla oscilante; para telas químicas se puede considerar el láser, pero se debe evaluar la aceptación de los bordes quemados; para materiales con recubrimiento o compuestos se recomienda la cuchilla oscilante.
- Precisión de corte: Los patrones de impresión digital tienen altos requisitos de precisión de alineación, normalmente deben alcanzar dentro de ±0.1mm. La cortadora de cuchilla oscilante puede lograr una precisión de posicionamiento repetitivo de ±0.05mm mediante control servo y guías de alta precisión.
- Eficiencia de producción: Seleccione corte de cabezal único o múltiple según los requisitos de capacidad. La velocidad de corte de la cuchilla oscilante de cabezal único puede alcanzar 60-120m/min (según el grosor del material), y los cabezales múltiples pueden multiplicar la mejora.
- Grado de automatización: Funciones como alimentación automática, diseño automático y alineación por reconocimiento visual pueden reducir significativamente la intervención manual, adecuadas para producción en grandes lotes.
- Compatibilidad de software: el equipo debe admitir formatos CAD convencionales (DXF, PLT, AI, etc.) y poder integrarse perfectamente con el software RIP de las impresoras digitales, logrando que los datos de impresión y corte provengan de la misma fuente.
II. Interpretación de los parámetros clave de rendimiento
Al seleccionar una cortadora para impresión digital, se deben tener en cuenta los siguientes parámetros:
1. Precisión de corte y precisión de posicionamiento repetido
La precisión de corte se refiere a la desviación entre la trayectoria de corte real y la trayectoria de diseño, generalmente se requiere ±0,1 mm; la precisión de posicionamiento repetido se refiere a la desviación al regresar varias veces a la misma posición, y debe ser ≤±0,05 mm. La alta precisión es la base para garantizar la alineación exacta de los patrones impresos.
2. Velocidad máxima de corte y aceleración
La velocidad de corte afecta la eficiencia, pero debe coincidir con las características del material. Por ejemplo, al cortar tela de algodón de 2 mm de espesor, la velocidad de la cuchilla oscilante se puede configurar en 80 m/min; al cortar tela de felpa de 10 mm de espesor, la velocidad debe reducirse por debajo de 30 m/min para evitar un corte incompleto. La aceleración afecta la precisión en las esquinas; una aceleración alta (por ejemplo, superior a 1 g) puede reducir la pérdida de eficiencia causada por la desaceleración.

3. Espesor de corte
El grosor máximo de corte de una máquina de corte por cuchilla oscilante suele ser de 20-50 mm (según la compresibilidad del material), mientras que una máquina de corte por láser generalmente no supera los 10 mm. Es necesario seleccionar según el material más grueso y dejar un margen.
4. Dimensiones de la superficie de trabajo
Los anchos de mesa comunes son 1,6 m, 2,0 m y 2,5 m, y la longitud se puede personalizar. Debe coincidir con el ancho del tejido y el método de disposición. Por ejemplo, para un tejido con un ancho de 1,8 m se recomienda elegir una mesa de 2,0 m, dejando un borde para la sujeción por vacío.
5. Sistema de sujeción por vacío
La sujeción por vacío garantiza que el tejido no se desplace durante el corte. La fuerza de sujeción suele expresarse mediante el grado de vacío, con un requisito de ≥-0,06 MPa. Para tejidos con alta permeabilidad al aire (como tejido de punto), se requiere control zonal de la sujeción o el uso de una película de cobertura.
6. Sistema de reconocimiento visual
Para productos con altos requisitos de alineación de patrones impresos (como camisetas con estampado posicionado), es necesario equipar un sistema de reconocimiento visual CCD, que mediante la identificación de puntos de marca en la tela compensa automáticamente la deformación, alcanzando una precisión de alineación de ±0.2mm.
III. Puntos clave del control del proceso
La selección correcta del equipo es solo el primer paso; el control del proceso determina la calidad final. Los siguientes puntos clave deben implementarse estrictamente en la producción:
1. Pretratamiento de la tela
Las telas con estampado digital deben someterse a un encogimiento y estabilización completos antes del corte, especialmente las fibras naturales como algodón y lino. Se recomienda extender la tela en un ambiente de temperatura y humedad constantes (temperatura 20±2℃, humedad 65±5%) 24 horas antes del corte, para uniformizar el contenido de humedad y reducir la deformación posterior al corte. Para telas elásticas, se puede realizar un preencogimiento.
2. Disposición y optimización de rutas
Utilice software profesional de disposición (como Optitex, Lectra, etc.) para realizar la disposición automática y mejorar la utilización de la tela. La ruta de corte debe seguir el principio de “primero interior, luego exterior; primero pequeño, luego grande” para reducir el movimiento de la tela. Para las piezas de corte con altos requisitos de alineación de patrones, se deben agregar marcas de alineación durante la disposición.
3. Selección y mantenimiento de cuchillas
Los tipos de cuchillas comúnmente utilizadas en la cuchilla oscilante incluyen: cuchilla puntiaguda (adecuada para patrones finos), cuchilla circular (adecuada para cortes largos y rectos), cuchilla dentada (adecuada para telas recubiertas antideslizantes). El desgaste de la cuchilla provoca el levantamiento de pelusa en el borde de corte y desviaciones dimensionales, por lo que se requiere inspección periódica. Se recomienda cambiar la cuchilla cada 800-1000 metros de corte o cuando aparezcan bordes con pelusa. Al mismo tiempo, limpie periódicamente el portaherramientas y las guías para garantizar una frecuencia de oscilación estable.
4. Configuración de parámetros
Ajuste la frecuencia de vibración, la velocidad de corte, la profundidad de penetración de la cuchilla y la fuerza de succión al vacío según el material. Por ejemplo:
- Tela de algodón (espesor 0,5 mm): frecuencia de vibración 18000 veces/min, velocidad 60 m/min, profundidad de penetración de la cuchilla 0,8 mm, grado de vacío -0,05 MPa.
- Tela de poliéster (espesor 1 mm): frecuencia de vibración 20000 veces/min, velocidad 80 m/min, profundidad de penetración de la cuchilla 1,2 mm, grado de vacío -0,06 MPa.
- Cuero (espesor 2 mm): frecuencia de vibración 15000 veces/min, velocidad 40 m/min, profundidad de penetración de la cuchilla 2,5 mm, grado de vacío -0,07 MPa.
Los parámetros anteriores deben ajustarse finamente según el equipo y el material reales; se recomienda realizar primero un corte de prueba con una muestra para confirmar el resultado.
5. Postprocesamiento de corte
Una vez finalizado el corte, las piezas cortadas deben retirarse oportunamente para evitar deformaciones por succión prolongada. Para telas propensas a deshilacharse (como la seda), se puede aplicar líquido anti-des hilachado en los bordes cortados o utilizar el proceso de corte en caliente. Las piezas cortadas deben almacenarse clasificadas por número para evitar confusiones.
IV. Problemas comunes y soluciones
En la producción real, la máquina de corte de impresión digital puede encontrar los siguientes problemas:
1. Bordes de corte con rebabas o deshilachados
Causa: desgaste de la cuchilla, frecuencia de vibración demasiado baja, velocidad de corte demasiado alta. Solución: reemplazar la cuchilla, aumentar la frecuencia de vibración (por ejemplo, de 15000 veces/min a 18000 veces/min), reducir la velocidad de corte en un 10%-20%.
2. Desviación en las dimensiones de las piezas cortadas
Causa: retracción insuficiente de la tela, fuerza de succión por vacío insuficiente, compensación de la trayectoria de la herramienta no configurada. Solución: reforzar el pretratamiento de la tela, verificar la bomba de vacío y las tiras selladoras, configurar la compensación del radio de la herramienta en el software (normalmente 0,1-0,2 mm).
3. Alineación imprecisa del patrón
Causa: sistema de reconocimiento visual no calibrado, deformación de la tela, marcas de alineación incorrectas. Solución: calibrar periódicamente la cámara, añadir puntos de marca de alineación en la tela, utilizar el software para la compensación de deformación.
4. Corte incompleto o daño a la cinta base
Causas: profundidad de corte mal ajustada, desgaste de la cinta base. Solución: ajustar la profundidad de corte (generalmente espesor del material + 0.1-0.2 mm), revisar y reemplazar periódicamente la cinta base (se recomienda cada 3-6 meses o según el desgaste).
V. Mantenimiento y normas de seguridad
Para garantizar el funcionamiento estable del equipo a largo plazo, es necesario establecer un sistema de mantenimiento diario:
- Diariamente: limpiar la superficie de la mesa, verificar si la cuchilla está floja, limpiar los residuos de los orificios de succión por vacío.
- Semanalmente: verificar la lubricación de las guías, reponer grasa lubricante especial; limpiar la lente de visión.
- Cada mes: verificar la tensión de la correa de transmisión, calibrar la precisión de corte; probar si el nivel de vacío cumple con el estándar.
- Cada trimestre: reemplazar las cuchillas y la cinta inferior con desgaste severo; limpiar a fondo el polvo del gabinete eléctrico.
En cuanto a la seguridad, el equipo debe tener una buena conexión a tierra, durante la operación está prohibido introducir las manos en la zona de corte, los modelos láser deben estar equipados con sistema de extracción de humos y usar gafas de protección.
Conclusión
La máquina de corte para impresión digital es un equipo clave para mejorar la eficiencia de producción y la calidad del producto. Al seleccionar el modelo se deben considerar integralmente las características del material, los requisitos de precisión y la capacidad de producción; durante el uso, prestar atención a la optimización de los parámetros del proceso y al mantenimiento diario. Mediante una selección científica y un control fino del proceso, se puede aprovechar plenamente el rendimiento del equipo, reducir las pérdidas y lograr una producción eficiente y de alta calidad.