
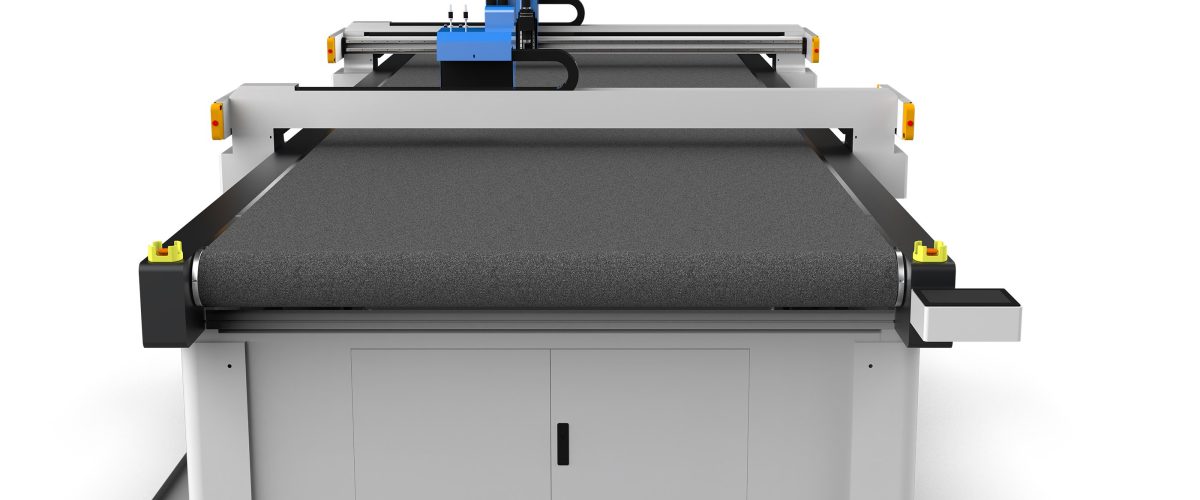
Digitaldruck-Schneidemaschine: Ein vollständiger Leitfaden von der Auswahl bis zur Prozesskontrolle
Die Digitaldrucktechnologie ist bereits in Bereichen wie Bekleidung, Heimtextilien und Werbematerialien weit verbreitet, und das Schneiden als nachgelagerter Prozess beeinflusst direkt die Produktqualität und Produktionseffizienz. Traditionelles manuelles Schneiden oder gewöhnliche Schneidetische können den hohen Präzisionsanforderungen und vielfältigen Mustern von Digitaldruckstoffen kaum gerecht werden, daher wurde die Digitaldruck-Schneidemaschine entwickelt. Dieser Artikel bietet praktische technische Anleitung aus vier Aspekten: Geräteauswahl, Schlüsselparameter, Prozesskontrolle und häufige Probleme.
I. Kerntypen und Auswahlkriterien von Digitaldruck-Schneidemaschinen
Digitale Bedruckstoff-Zuschneidemaschinen werden hauptsächlich in zwei Kategorien unterteilt: Laserschneidemaschinen und Oscillating-Knife-Schneidemaschinen. Laserschneidemaschinen nutzen einen hochenergetischen Laserstrahl, um Materialien zu schmelzen oder zu verdampfen, und eignen sich für Chemiefasergewebe, Folien usw. Die Schnittkanten werden automatisch versiegelt, jedoch entstehen Rauch und Brandkanten, und die Wirkung auf Naturfasern (Baumwolle, Leinen) ist schlechter. Oscillating-Knife-Schneidemaschinen führen einen Kalt Schnitt mit hochfrequent schwingenden Klingen durch und eignen sich für nahezu alle flexiblen Materialien, einschließlich Baumwolle, Leinen, Seide, Wolle, Leder, Verbundwerkstoffe usw., ohne Brandkanten und ohne Rauch, und sind die Hauptwahl für digital bedruckte Stoffe.
Bei der Auswahl sind folgende Faktoren zu berücksichtigen:
- Materialtyp: Für Naturfasern wie Baumwolle und Leinen ist das Oscillating Knife zu bevorzugen; für Chemiefasergewebe kann ein Laser in Betracht gezogen werden, jedoch muss die Akzeptanz von Brandkanten bewertet werden; bei beschichteten oder Verbundmaterialien wird das Oscillating Knife empfohlen.
- Schnittpräzision: Digitaldruckmuster erfordern eine hohe Positioniergenauigkeit, die in der Regel innerhalb von ±0,1 mm liegen muss. Oscillating-Knife-Schneidemaschinen können durch Servosteuerung und hochpräzise Führungsschienen eine Wiederholpositioniergenauigkeit von ±0,05 mm erreichen.
- Produktionseffizienz: Je nach Kapazitätsbedarf ist ein Einzelkopf- oder Mehrkopfschneiden zu wählen. Die Schneidgeschwindigkeit einer Oscillating-Knife-Maschine mit Einzelkopf kann 60-120 m/min erreichen (abhängig von der Materialdicke), während Mehrkopfsysteme die Leistung vervielfachen können.
- Automatisierungsgrad: Funktionen wie automatische Materialzuführung, automatisches Nesting und visuelle Erkennungspositionierung können manuelle Eingriffe deutlich reduzieren und eignen sich für die Großserienproduktion.
- Softwarekompatibilität: Das Gerät sollte gängige CAD-Formate (DXF, PLT, AI usw.) unterstützen und sich nahtlos mit der RIP-Software von Digitaldruckmaschinen verbinden lassen, um eine einheitliche Datenquelle für Druck- und Schneiddaten zu gewährleisten.
II. Interpretation der wichtigsten Leistungsparameter
Beim Kauf einer Digitaldruck-Schneidemaschine sind folgende Parameter besonders zu beachten:
1. Schnittgenauigkeit und Wiederholpositioniergenauigkeit
Die Schnittgenauigkeit bezeichnet die Abweichung zwischen dem tatsächlichen Schneidpfad und dem Konstruktionspfad und liegt üblicherweise bei ±0,1 mm; die Wiederholpositioniergenauigkeit bezeichnet die Abweichung bei mehrfachem Anfahren derselben Position und sollte ≤±0,05 mm betragen. Hohe Präzision ist die Grundlage für eine genaue Ausrichtung der Druckmuster.
2. Maximale Schnittgeschwindigkeit und Beschleunigung
Die Schnittgeschwindigkeit beeinflusst die Effizienz, muss jedoch auf die Materialeigenschaften abgestimmt sein. Beispielsweise kann beim Schneiden von Baumwollgewebe mit einer Dicke von 2 mm die Geschwindigkeit des oszillierenden Messers auf 80 m/min eingestellt werden; beim Schneiden von Plüschstoff mit 10 mm muss die Geschwindigkeit auf unter 30 m/min reduziert werden, um unvollständige Schnitte zu vermeiden. Die Beschleunigung beeinflusst die Präzision an Ecken; eine hohe Beschleunigung (z. B. über 1 g) kann den Effizienzverlust durch Verzögerung verringern.

3. Schnittdicke
Die maximale Schnittdicke einer Oscillating-Knife-Schneidemaschine beträgt in der Regel 20-50 mm (abhängig von der Kompressibilität des Materials), eine Laserschneidemaschine überschreitet im Allgemeinen nicht 10 mm. Die Auswahl muss auf dem dicksten Material basieren und eine Reserve berücksichtigen.
4. Arbeitsfläche
Übliche Arbeitsflächenbreiten sind 1,6 m, 2,0 m und 2,5 m, die Länge ist anpassbar. Sie muss auf die Stoffbreite und das Layout-Verfahren abgestimmt sein. Beispielsweise empfiehlt sich für einen Stoff mit 1,8 m Breite eine Arbeitsfläche von 2,0 m, um einen Rand für die Vakuumansaugung freizuhalten.
5. Vakuumansaugsystem
Die Vakuumansaugung stellt sicher, dass der Stoff während des Schneidens nicht verrutscht. Die Ansaugkraft wird üblicherweise als Vakuumgrad angegeben und muss ≥-0,06 MPa betragen. Bei stark luftdurchlässigen Stoffen (z. B. Strickwaren) ist eine zonenweise Steuerung der Ansaugung oder die Verwendung einer Abdeckfolie erforderlich.
6. Visuelles Erkennungssystem
Für Produkte mit hohen Anforderungen an die Passgenauigkeit von Druckmotiven (z. B. T-Shirts mit positioniertem Druck) muss ein CCD-Vision-Erkennungssystem ausgestattet werden, das durch Erkennung der Markierungspunkte auf dem Stoff Verformungen automatisch kompensiert; die Positioniergenauigkeit kann ±0,2 mm erreichen.
III. Wesentliche Punkte der Prozesskontrolle
Die richtige Geräteauswahl ist nur der erste Schritt; die Prozesskontrolle bestimmt die Endqualität. Die folgenden Punkte müssen in der Produktion strikt umgesetzt werden:
1. Vorbehandlung des Stoffes
Digital bedruckte Stoffe müssen vor dem Zuschnitt ausreichend schrumpfen und sich stabilisieren, insbesondere Naturfasern wie Baumwolle und Leinen. Es wird empfohlen, den Stoff 24 Stunden vor dem Zuschnitt in einer Umgebung mit konstanter Temperatur und konstanter Luftfeuchtigkeit (Temperatur 20 ± 2 °C, Luftfeuchtigkeit 65 ± 5 %) flach auszulegen, um einen gleichmäßigen Feuchtigkeitsgehalt zu erreichen und Verformungen nach dem Zuschnitt zu reduzieren. Bei elastischen Stoffen kann eine Vorschrumpfbehandlung durchgeführt werden.
2. Layout und Pfadoptimierung
Verwenden Sie professionelle Layout-Software (wie Optitex, Lectra usw.) für automatisches Layout, um die Stoffausnutzung zu verbessern. Der Schneidpfad sollte dem Prinzip „zuerst innen, dann außen; zuerst klein, dann groß“ folgen, um Stoffbewegungen zu reduzieren. Für Zuschnitte mit hohen Anforderungen an die Musterausrichtung müssen beim Layout Ausrichtungsmarkierungen hinzugefügt werden.
3. Messerauswahl und -wartung
Häufig verwendete Klingentypen für das oszillierende Messer sind: Spitzmesser (für feine Muster), Rundmesser (für lange gerade Schnitte), Sägezahnmesser (für beschichtete Gewebe zur Rutschhemmung). Abgenutzte Klingen führen zu ausgefransten Schnittkanten und Maßabweichungen und müssen regelmäßig überprüft werden. Es wird empfohlen, die Klinge alle 800-1000 Meter Schnittlänge oder bei Auftreten von Fransensäumen zu wechseln. Reinigen Sie außerdem regelmäßig den Messerhalter und die Führungsschienen, um eine stabile Schwingungsfrequenz zu gewährleisten.
4. Parametereinstellungen
Passen Sie die Schwingungsfrequenz, die Schnittgeschwindigkeit, die Eintauchtiefe des Messers und die Vakuumsaugkraft entsprechend dem Material an. Zum Beispiel:
- Baumwollstoff (Dicke 0,5 mm): Schwingungsfrequenz 18000 Mal/Minute, Geschwindigkeit 60 m/min, Eintauchtiefe des Messers 0,8 mm, Vakuum -0,05 MPa.
- Polyestergewebe (Dicke 1 mm): Schwingungsfrequenz 20000 Mal/Minute, Geschwindigkeit 80 m/min, Eintauchtiefe des Messers 1,2 mm, Vakuum -0,06 MPa.
- Leder (Dicke 2 mm): Schwingungsfrequenz 15000 Mal/Minute, Geschwindigkeit 40 m/min, Eintauchtiefe des Messers 2,5 mm, Vakuum -0,07 MPa.
Die oben genannten Parameter müssen entsprechend der tatsächlichen Ausrüstung und dem Material feinjustiert werden. Es wird empfohlen, zunächst ein Probemuster zu schneiden, um die Wirkung zu bestätigen.
5. Nachbearbeitung nach dem Schneiden
Nach Abschluss des Schneidens sollten die Zuschnitte rechtzeitig entnommen werden, um Verformungen durch langes Ansaugen zu vermeiden. Bei zu Ausfransen neigenden Stoffen (wie Seide) kann an den Schnittkanten ein Anti-Ausfransen-Mittel aufgetragen oder ein Heißschneideverfahren eingesetzt werden. Die Zuschnitte sollten nach Nummer sortiert und klassifiziert gelagert werden, um Verwechslungen zu vermeiden.
IV. Häufige Probleme und Lösungen
In der praktischen Produktion können bei Digitaldruck-Schneidemaschinen folgende Probleme auftreten:
1. Ausgefranste oder auslaufende Schnittkanten
Ursache: Klingenstumpfheit, zu niedrige Schwingungsfrequenz, zu hohe Schnittgeschwindigkeit. Lösung: Klinge austauschen, Schwingungsfrequenz erhöhen (z. B. von 15000 Hüben/Minute auf 18000 Hübe/Minute), Schnittgeschwindigkeit um 10 %–20 % reduzieren.
2. Maßabweichung der Zuschnitte
Ursache: unzureichende Schrumpfung des Stoffes, unzureichende Vakuumansaugkraft, keine Werkzeugwegkompensation eingestellt. Lösung: Stoffvorbehandlung verstärken, Vakuumpumpe und Dichtungsleisten prüfen, Werkzeugradiuskompensation in der Software einstellen (üblicherweise 0,1–0,2 mm).
3. Ungenaue Musterausrichtung
Ursache: Bilderkennungssystem nicht kalibriert, Stoffverformung, fehlerhafte Layout-Markierungen. Lösung: Kamera regelmäßig kalibrieren, Ausrichtungsmarkierungspunkte auf dem Stoff anbringen, Verformungskompensation mit der Software durchführen.
4. Schnitt nicht durch oder Beschädigung des Untergurts
Ursache: Unsachgemäß eingestellte Eintauchtiefe des Messers, Verschleiß des Untergurts. Lösung: Eintauchtiefe des Messers anpassen (in der Regel Materialdicke + 0,1–0,2 mm), Untergurt regelmäßig prüfen und austauschen (empfohlen alle 3–6 Monate oder je nach Verschleißzustand).
V. Wartung und Sicherheitsvorschriften
Um einen langfristig stabilen Betrieb des Geräts zu gewährleisten, ist ein tägliches Wartungssystem einzurichten:
- Täglich: Tischplatte reinigen, prüfen, ob die Klinge locker ist, Verunreinigungen in den Vakuumansaugöffnungen entfernen.
- Wöchentlich: Schmierzustand der Führungsschienen prüfen, spezielles Schmierfett nachfüllen; optische Linse reinigen.
- Monatlich: Prüfen Sie die Spannung des Antriebsriemens und kalibrieren Sie die Schnittgenauigkeit; testen Sie, ob das Vakuum den Standard erreicht.
- Vierteljährlich: Ersetzen Sie stark abgenutzte Klingen und Unterbänder; reinigen Sie den elektrischen Schaltschrank umfassend von Staub.
In Bezug auf die Sicherheit muss das Gerät gut geerdet sein. Während des Betriebs ist es verboten, die Hände in den Schneidbereich zu bringen. Lasermodelle müssen mit einer Rauchabsauganlage ausgestattet sein und es ist eine Schutzbrille zu tragen.
Fazit
Die Digitaldruck-Schneidemaschine ist ein Schlüsselgerät zur Steigerung der Produktionseffizienz und Produktqualität. Bei der Auswahl sind Materialeigenschaften, Genauigkeitsanforderungen und Produktionskapazität umfassend zu berücksichtigen; im Betrieb ist auf die Optimierung der Prozessparameter und die tägliche Wartung zu achten. Durch eine wissenschaftliche Auswahl und eine präzise Prozesskontrolle können die Geräteleistung voll ausgeschöpft, Verluste reduziert und eine effiziente sowie hochwertige Produktion erreicht werden.