
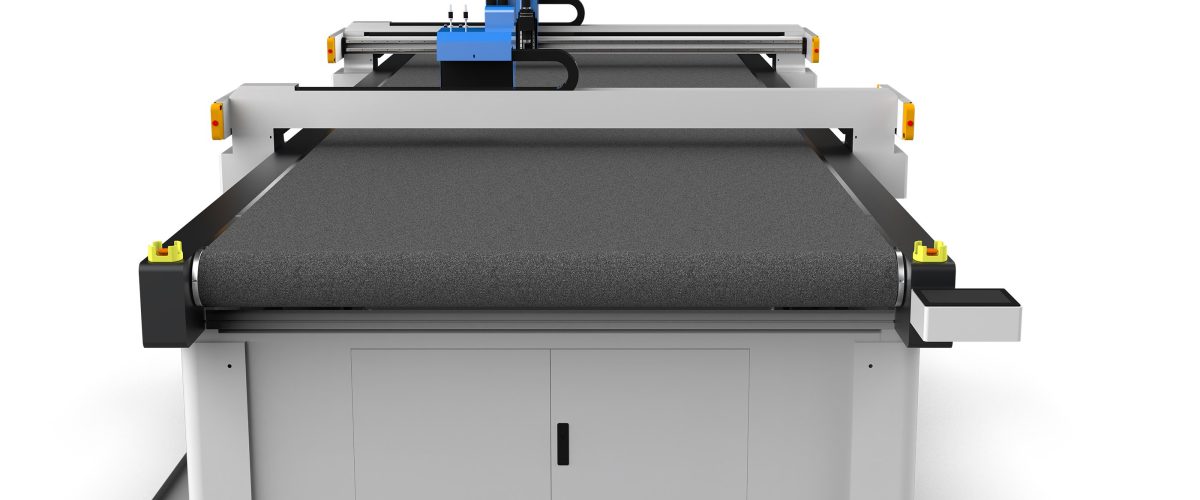
Dijital baskı kesim makinesi: Seçimden proses kontrolüne eksiksiz kılavuz
Dijital baskı teknolojisi giyim, ev tekstili, reklam malzemeleri ve diğer alanlarda yaygın olarak kullanılmaktadır ve sonraki işlem olarak kesim, bitmiş ürün kalitesini ve üretim verimliliğini doğrudan etkiler. Geleneksel el kesimi veya sıradan kesim makineleri, dijital baskılı kumaşların yüksek hassasiyet gereksinimlerini ve çeşitli desenlerini karşılamakta zorlanır; bu nedenle dijital baskı kesim makinesi ortaya çıkmıştır. Bu makale, ekipman seçimi, temel parametreler, proses kontrolü ve yaygın sorunlar olmak üzere dört açıdan pratik teknik rehberlik sunar.
I. Dijital baskı kesim makinelerinin temel türleri ve seçim noktaları
Dijital baskı kesim makineleri temel olarak iki türe ayrılır: lazer kesim makineleri ve oscillating knife kesim makineleri. Lazer kesim makineleri, yüksek enerjili lazer ışını kullanarak malzemeyi eritir veya buharlaştırır; sentetik kumaşlar, filmler vb. için uygundur, kesim kenarları otomatik olarak kapatılır, ancak duman ve yanık kenar oluşur, doğal liflerde (pamuk, keten) etkisi daha zayıftır. Oscillating knife kesim makineleri, yüksek frekanslı titreşimli bıçakla soğuk kesim yapar; pamuk, keten, ipek, yün, deri, kompozit malzemeler dahil neredeyse tüm esnek malzemeler için uygundur, yanık kenar ve duman oluşmaz, dijital baskı kumaşları için ana akım tercihtir.
Model seçiminde aşağıdaki faktörler dikkate alınmalıdır:
- Malzeme türü: Pamuk, keten gibi doğal lifler için oscillating knife tercih edilir; sentetik kumaşlar için lazer düşünülebilir, ancak yanık kenar kabul edilebilirliği değerlendirilmelidir; kaplamalı veya kompozit malzemeler için oscillating knife önerilir.
- Kesim hassasiyeti: Dijital baskı desenlerinin hizalanma hassasiyeti yüksek gereksinimler taşır, genellikle ±0,1 mm içinde olması gerekir. Salınımlı bıçaklı kesim makinesi, servo kontrol ve yüksek hassasiyetli kılavuz raylar sayesinde ±0,05 mm tekrarlı konumlandırma hassasiyeti elde edebilir.
- Üretim verimliliği: Üretim kapasitesi ihtiyacına göre tek kafalı veya çok kafalı kesim seçilmelidir. Tek kafalı salınımlı bıçaklı kesim hızı 60-120 m/dk’ya ulaşabilir (malzeme kalınlığına bağlı olarak), çok kafalı seçenekte bu hız katlanarak artar.
- Otomasyon seviyesi: Otomatik besleme, otomatik dizgi, görsel tanıma ile hizalama gibi işlevler manuel müdahaleyi önemli ölçüde azaltarak büyük hacimli üretim için uygun hale getirir.
- Yazılım uyumluluğu: Cihaz, yaygın CAD formatlarını (DXF, PLT, AI vb.) desteklemeli ve dijital baskı makinesinin RIP yazılımıyla sorunsuz entegre olarak baskı ve kesim verilerinin aynı kaynaktan gelmesini sağlamalıdır.
II. Temel Performans Parametrelerinin Yorumlanması
Dijital baskı kesim makinesi seçerken aşağıdaki parametrelere özellikle dikkat edilmelidir:
1. Kesim hassasiyeti ve tekrarlı konumlandırma hassasiyeti
Kesim hassasiyeti, gerçek kesim yolunun tasarım yolundan sapmasını ifade eder ve genellikle ±0,1 mm gereklidir; tekrarlı konumlandırma hassasiyeti, aynı konuma birden fazla dönüşteki sapmayı ifade eder ve ≤±0,05 mm olmalıdır. Yüksek hassasiyet, baskı desenlerinin doğru hizalanmasını sağlamanın temelidir.
2. Maksimum kesim hızı ve ivme
Kesme hızı verimliliği etkiler, ancak malzeme özellikleriyle eşleşmesi gerekir. Örneğin, 2 mm kalınlığında pamuklu kumaş keserken, salınımlı bıçak hızı 80 m/dk olarak ayarlanabilir; 10 mm peluş kumaş keserken, kesimin tam olmamasını önlemek için hız 30 m/dk’nın altına düşürülmelidir. İvme, köşelerdeki hassasiyeti etkiler; yüksek ivme (örneğin 1g’nin üzerinde) yavaşlamadan kaynaklanan verimlilik kaybını azaltabilir.

3. Kesim kalınlığı
Oscillating knife cutting machine’in maksimum kesme kalınlığı genellikle 20-50mm’dir (malzeme sıkıştırılabilirliğine bağlı olarak), lazer cutting machine genellikle 10mm’yi geçmez. En kalın malzemeye göre seçim yapılmalı ve pay bırakılmalıdır.
4. Çalışma tezgahı ölçüleri
Yaygın tezgah genişlikleri 1,6 m, 2,0 m, 2,5 m olup uzunluk özelleştirilebilir. Kumaş eni ve yerleşim düzeniyle eşleşmesi gerekir. Örneğin, eni 1,8 m olan kumaşlar için 2,0 m tezgah seçilmesi ve vakumlu emme kenarı için pay bırakılması önerilir.
5. Vakum emiş sistemi
Vakum emme, kumaşın kesim işlemi sırasında kaymamasını sağlar. Emme gücü genellikle vakum derecesi ile ifade edilir ve ≥-0.06MPa olması gerekir. Hava geçirgenliği yüksek kumaşlar (örneğin örgü kumaşlar) için bölgesel emme kontrolü veya örtü filmi kullanılması gerekir.
6. Görsel tanıma sistemi
Yüksek baskı deseni hizalama gereksinimleri olan ürünler için (örneğin konumlandırılmış baskılı tişörtler), CCD görsel tanıma sistemi ile donatılmalıdır; bu sistem kumaş üzerindeki işaret noktalarını tanıyarak deformasyonu otomatik olarak telafi eder ve hizalama hassasiyeti ±0.2mm’ye ulaşabilir.
III. Süreç Kontrol Noktaları
Doğru ekipman seçimi sadece ilk adımdır; nihai kaliteyi süreç kontrolü belirler. Aşağıdaki noktalar üretimde titizlikle uygulanmalıdır:
1. Kumaş Ön İşlemi
Dijital baskılı kumaşlar kesimden önce tamamen çekmeli ve şekillendirilmelidir, özellikle pamuk, keten gibi doğal lifler için. Kesimden 24 saat önce kumaşın sabit sıcaklık ve nem ortamında (sıcaklık 20±2℃, nem 65±5%) serilmesi önerilir; böylece nem oranı homojen hale gelir ve kesim sonrası deformasyon azalır. Esnek kumaşlar için ön çekme işlemi yapılabilir.
2. Düzenleme ve yol optimizasyonu
Kumaş kullanım oranını artırmak için profesyonel düzenleme yazılımı (Optitex, Lectra vb.) ile otomatik düzenleme yapın. Kesim yolu “önce iç sonra dış, önce küçük sonra büyük” ilkesine uygun olmalı ve kumaş hareketini azaltmalıdır. Desen hizalaması yüksek gerektiren kesim parçaları için düzenleme sırasında hizalama işaretleri eklenmelidir.
3. Bıçak seçimi ve bakımı
Oscillating knife için yaygın bıçak tipleri: sivri bıçak (ince desenler için uygun), yuvarlak bıçak (uzun düz kesimler için uygun), tırtıklı bıçak (kaplamalı kumaşlarda kaymayı önlemek için uygun). Bıçak aşındığında kesim kenarlarında tüylenme ve ölçü sapması oluşur, düzenli olarak kontrol edilmelidir. Her 800-1000 metre kesimden sonra veya kenar tüylenmesi görüldüğünde bıçağın değiştirilmesi önerilir. Aynı zamanda bıçak yuvası ve kılavuz ray düzenli olarak temizlenmeli, titreşim frekansının stabil olması sağlanmalıdır.
4. Parametre ayarları
Malzemeye göre titreşim frekansını, kesme hızını, bıçak dalma derinliğini ve vakum emiş gücünü ayarlayın. Örneğin:
- Pamuklu kumaş (kalınlık 0,5 mm): titreşim frekansı 18000 kez/dakika, hız 60 m/min, bıçak dalma derinliği 0,8 mm, vakum -0,05 MPa.
- Polyester kumaş (kalınlık 1 mm): titreşim frekansı 20000 kez/dakika, hız 80 m/min, bıçak dalma derinliği 1,2 mm, vakum -0,06 MPa.
- Deri (kalınlık 2 mm): titreşim frekansı 15000 kez/dakika, hız 40 m/min, bıçak dalma derinliği 2,5 mm, vakum -0,07 MPa.
Yukarıdaki parametrelerin gerçek ekipman ve malzemeye göre ince ayarlanması gerekir; önce numune kesilerek sonucun doğrulanması önerilir.
5. Kesim sonrası işlemler
Kesim tamamlandıktan sonra, uzun süreli vakum nedeniyle deformasyonu önlemek için kesilen parçalar zamanında alınmalıdır. Kolayca dağılan kumaşlar (örneğin ipek) için kesim kenarlarına dağılma önleyici sıvı uygulanabilir veya sıcak kesim yöntemi kullanılabilir. Kesilen parçalar karışıklığı önlemek için numaralarına göre sınıflandırılarak saklanmalıdır.
IV. Yaygın sorunlar ve çözümleri
Gerçek üretimde, dijital baskı kesim makinesi aşağıdaki sorunlarla karşılaşabilir:
1. Kesim kenarında tüylenme veya saçaklanma
Neden: bıçak körelmesi, titreşim frekansının çok düşük olması, kesme hızının çok yüksek olması. Çözüm: bıçağı değiştirin, titreşim frekansını artırın (örneğin dakikada 15000 defadan dakikada 18000 defaya çıkarın), kesme hızını %10-%20 azaltın.
2. Kesilen parça boyut sapması
Neden: kumaş çekmesinin yeterince giderilmemesi, vakum emiş gücünün yetersiz olması, takım yolu telafisinin ayarlanmamış olması. Çözüm: kumaş ön işlemini güçlendirin, vakum pompasını ve sızdırmazlık şeridini kontrol edin, yazılımda takım yarıçapı telafisini ayarlayın (genellikle 0,1-0,2mm).
3. Desen hizalama hassasiyetsizliği
Neden: görsel tanıma sisteminin kalibre edilmemiş olması, kumaş deformasyonu, yerleşim işaretleme hatası. Çözüm: kamerayı düzenli olarak kalibre edin, kumaş üzerine hizalama işaret noktaları ekleyin, deformasyon telafisi için yazılımı kullanın.
4. Kesim derinliğinin yetersiz olması veya alt bandın hasar görmesi
Neden: Bıçak dalma derinliğinin yanlış ayarlanması, alt bandın aşınması. Çözüm: Bıçak dalma derinliğini ayarlayın (genellikle malzeme kalınlığı +0,1-0,2 mm), alt bandı düzenli olarak kontrol edin ve değiştirin (her 3-6 ayda bir veya aşınma durumuna göre önerilir).
Beş, Bakım ve Güvenlik Kuralları
Ekipmanın uzun süreli stabil çalışmasını sağlamak için günlük bakım sistemi oluşturulmalıdır:
- Her gün: Tezgahı temizleyin, bıçağın gevşek olup olmadığını kontrol edin, vakum emme deliklerindeki yabancı maddeleri temizleyin.
- Her hafta: Kılavuz ray yağlama durumunu kontrol edin, özel gres ekleyin; görsel kamera lensini temizleyin.
- Aylık: Tahrik kayışı gerginliğini kontrol edin, kesim hassasiyetini kalibre edin; vakum derecesinin standartlara uygun olup olmadığını test edin.
- Üç aylık: Aşınmış bıçakları ve alt bandı değiştirin; elektrik panosunun tozunu tamamen temizleyin.
Güvenlik açısından, ekipman iyi topraklanmalı, çalışma sırasında ellerin kesim alanına girmesi yasaktır, lazer modelleri duman tahliye sistemi ile donatılmalı ve koruyucu gözlük takılmalıdır.
Sonuç
Dijital baskı kesim makinesi, üretim verimliliğini ve ürün kalitesini artıran kilit ekipmandır. Model seçiminde malzeme özellikleri, hassasiyet gereksinimleri ve üretim kapasitesi kapsamlı şekilde değerlendirilmelidir; kullanım sırasında proses parametrelerinin optimizasyonuna ve günlük bakıma önem verilmelidir. Bilimsel model seçimi ve ince proses kontrolü sayesinde ekipman performansı tam olarak kullanılabilir, kayıplar azaltılabilir ve yüksek verimli, yüksek kaliteli üretim gerçekleştirilebilir.