
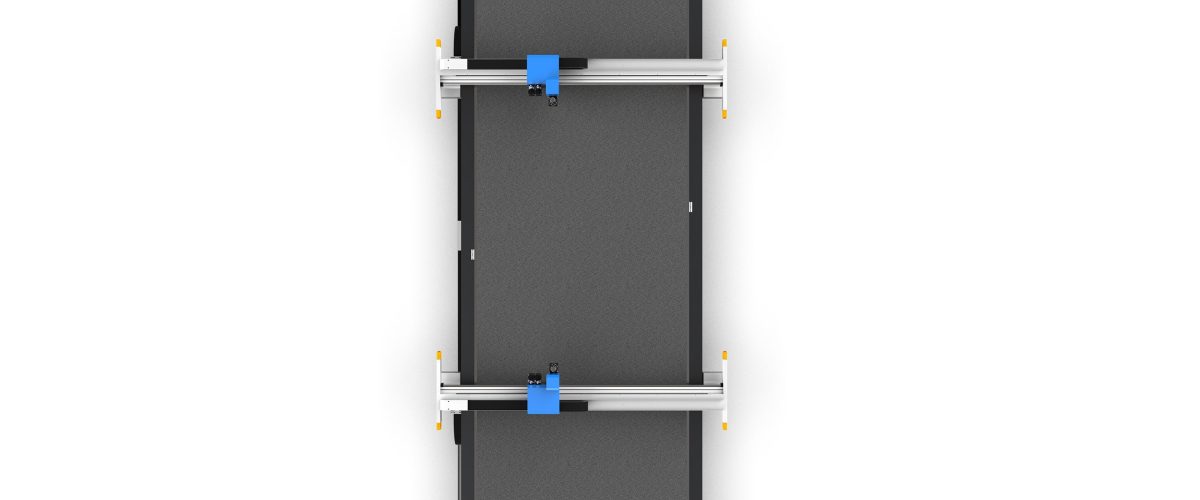
ماكينة قص الألياف: دليل كامل من الاختيار إلى الاستخدام عالي الكفاءة
تتزايد استخدامات المواد الليفية (مثل ألياف الكربون والألياف الزجاجية والأراميد وغيرها) في مجالات الطيران والفضاء والسيارات ومعدات الرياضة، وتتطلب عمليات قصها دقة وكفاءة عاليتين. وتُعد ماكينة القص بالسكين المتذبذب (ماكينة قص الألياف) من المعدات السائدة لقص المواد الليفية بفضل مزاياها التي تشمل عدم وجود تأثير حراري، وحواف قطع منتظمة، وإمكانية القص متعدد الطبقات. ينطلق هذا المقال من التطبيق العملي ليقدم بشكل منهجي نقاط اختيار ماكينة قص الألياف والمعلمات الرئيسية وتقنيات التشغيل وطرق الصيانة، ليكون مرجعاً لإنتاجك.
أولاً: المزايا الأساسية لماكينة قص الألياف وسيناريوهات استخدامها
مقارنةً بالقص بالليزر والقص بنفث الماء، تتمتع ماكينة القص بالسكين المتذبذب بمزايا فريدة في معالجة المواد الليفية:
- بدون ضرر حراري: يؤدي القص بالليزر إلى احتراق حواف الألياف وتفحمها مما يؤثر على خصائص المادة؛ أما السكين المتذبذب فهو قص بارد، وحواف القطع منتظمة دون احتراق.
- قص متعدد الطبقات عالي الكفاءة: يمكن قص عدة طبقات من القماش الليفي دفعة واحدة (عادةً 5-20 طبقة حسب سماكة المادة)، مما يرفع كفاءة الإنتاج بشكل كبير.
- توافق واسع مع المواد: مناسب للبريغريغ المسبق التشريب بألياف الكربون، والقماش الليفي الزجاجي، وقماش الأراميد، والبولي إيثيلين فائق الوزن الجزيئي (UHMWPE) وغيرها.
- دقة عالية: مع التحديد البصري CCD، يمكن أن تصل دقة القص إلى ±0.1 مم، مما يلبي متطلبات المجالات الراقية كالطيران والفضاء.
تشمل سيناريوهات التطبيق النموذجية: قص مواد مركبات الطيران والفضاء، وقص قطع الألياف للديكورات الداخلية والخارجية للسيارات، وقص البريغريغ المسبق التشريب لمعدات الرياضة (كإطارات الدراجات والمضارب)، وقص القماش الزجاجي لشفرات طاقة الرياح وغيرها.
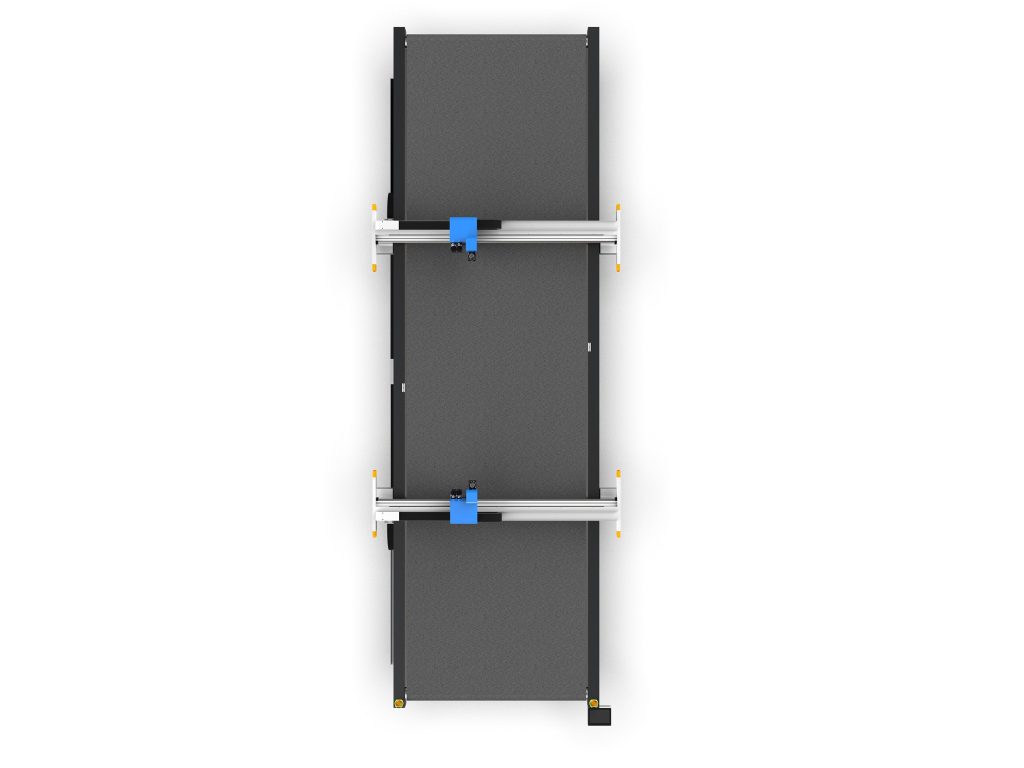
ثانياً: المعلمات الرئيسية للاختيار وتوصيات التكوين
1. نوع رأس القص واختيار السكين
تُجهَّز ماكينة قص الألياف عادةً بعدة أنواع من رؤوس القص:
- السكين المتذبذب: مناسب لمعظم المواد الليفية، ويحقق القص عبر الاهتزاز الرأسي عالي التردد (عادةً 3000-6000 مرة في الدقيقة)، وجودة حواف القطع جيدة.
- السكين الدائري: مناسب لقص المواد الليفية الأكثر سماكة وصلابة، كألواح الألياف الزجاجية المصفحة.
- السكين المسحوب: يُستخدم لقص المواد الرقيقة أو العينات، وتكلفته منخفضة لكن كفاءته أقل.
- سكين التثقيب: يُستخدم للثقب أو التعليم.
يُنصح باختيار نظام تغيير السكين التلقائي للتكيف مع الإنتاج المختلط لمواد مختلفة. ويُوصى بمادة السكين من الكربيد الصلب أو الطلاء السيراميكي لمقاومة تآكل أفضل.
2. دقة القص ودقة التموضع المتكرر
الدقة هي المؤشر الأساسي لماكينة قص الألياف. يُشترط عادةً دقة قص ±0.1 مم، ودقة تموضع متكرر ±0.05 مم. وتشمل العوامل المؤثرة على الدقة:
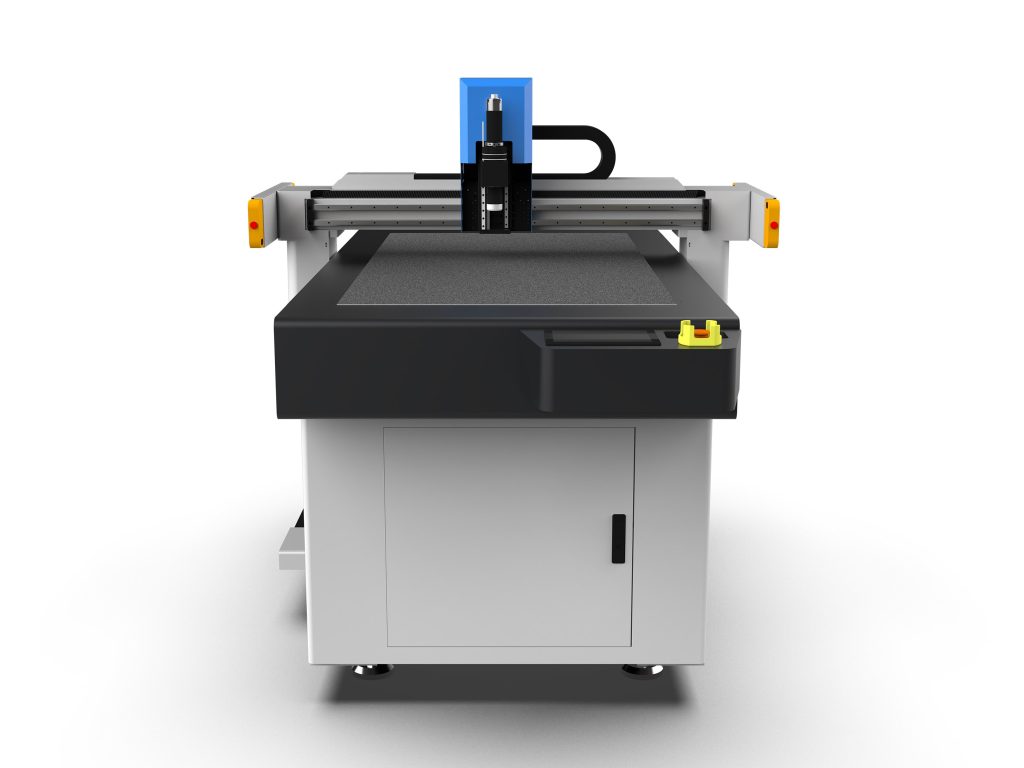
- الهيكل الميكانيكي: اعتماد هيكل بوابة مع نقل بترس وجريدة مسننة بمستوى تجليخ لضمان الاستقرار طويل الأمد.
- نظام التحكم: محرك سيرفو مع مُشفّر عالي الدقة وتحكم بحلقة مغلقة.
- استواء سطح الطاولة: يجب أن يضمن سطح الشفط الفراغي استواءً ضمن ±0.2 مم.
3. نظام الشفط الفراغي
معظم المواد الليفية أقمشة طرية، ويجب تثبيتها بإحكام أثناء القص. ويجب أن يتوفر في نظام الشفط الفراغي:
- التحكم بالمناطق: تقسيم الطاولة إلى عدة مناطق فراغية تُفتح بشكل مستقل حسب منطقة القص، لتوفير الطاقة وتعزيز قوة الشفط.
- مروحة ضغط سلبي عالي: يجب أن يصل الفراغ إلى -0.08 ميجاباسكال أو أكثر لضمان عدم انزلاق المواد الرقيقة.
- لوح منفذ للهواء: استخدام لباد منفذ أو لوح مسامي دقيق لتوزيع قوة الشفط بالتساوي.
4. التعرف البصري والترتيب التلقائي
بالنسبة للمواد الليفية ذات الأنماط أو التي تتطلب قصاً متوافقاً (كالبريغريغ المسبق التشريب ذي العلامات)، يمكن لنظام CCD البصري التعرف تلقائياً على المحيط وتعويض التشوه، مما يرفع معدل استخدام المادة. يُنصح باختيار كاميرا بدقة 5 ميجابكسل أو أكثر مع إضاءة مخصصة.
5. البرمجيات والأتمتة
يجب أن تُجهَّز ماكينة القص ببرنامج ترتيب ذكي يدعم استيراد صيغ DXF وPLT وغيرها، ويحسّن مسارات الترتيب تلقائياً لتقليل الحركات الفارغة. كما يدعم التعرف بالباركود/RFID لتحقيق تتبع بيانات الإنتاج.
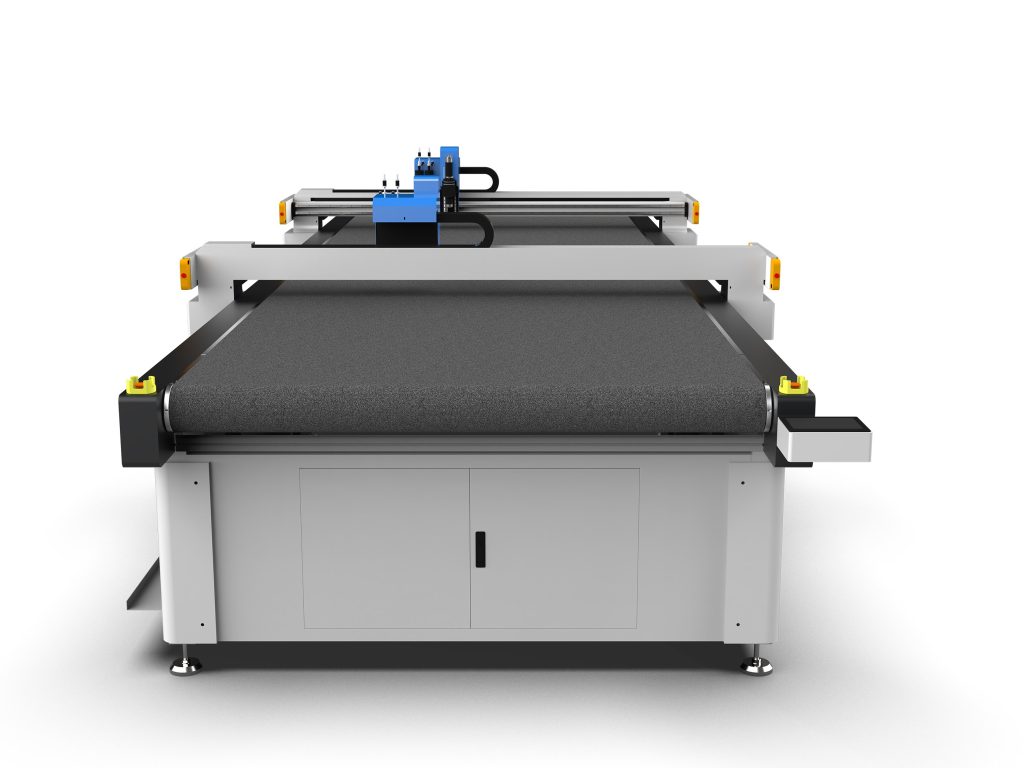
ثالثاً: تقنيات التشغيل ورفع الكفاءة
1. المعالجة المسبقة للمواد والطبقات
يجب فرد القماش الليفي بشكل مستوٍ قبل القص لتجنب التجاعيد. عند القص متعدد الطبقات، تُثبَّت كل طبقة بالأخرى بغشاء لاصق رقيق أو بالشفط الكهروستاتيكي لمنع الانزلاق بين الطبقات. بعد الترصيف يُضغط بأسطوانة لإخراج الهواء.
2. تحسين معلمات القص
تتطلب المواد الليفية المختلفة ضبط سرعة القص وتردد السكين:
- البريغريغ المسبق التشريب بألياف الكربون (سماكة 0.2 مم): يُنصح بسرعة قص 30-50 م/دقيقة وتردد تذبذب 4000 مرة/دقيقة.
- القماش الليفي الزجاجي (سماكة 0.5 مم): سرعة قص 20-30 م/دقيقة وتردد تذبذب 3500 مرة/دقيقة.
- قماش الأراميد (سماكة 0.3 مم): سرعة قص 25-40 م/دقيقة وتردد تذبذب 4500 مرة/دقيقة.
يجب ضبط المعلمات الفعلية بدقة حسب محتوى الراتنج في المادة ودرجة الحرارة والرطوبة. يُنصح بقص عينة صغيرة أولاً ومراقبة جودة حواف القطع (بدون شعيرات زائدة أو انفصال طبقات) قبل الإنتاج بالجملة.
3. إدارة عمر السكين
إنشاء سجل لتآكل السكين، وفحص حالة تآكل الحد كل مسافة قص معينة (ككل 500 متر لألياف الكربون). الاستبدال أو السن الفوري بعد التآكل لتجنب تدهور جودة حواف القطع. عمر سكين الكربيد الصلب عادةً 1.5 ضعف عمر السكين السيراميكي.
4. المشكلات الشائعة والحلول
- شعيرات زائدة على حواف القطع: فحص حدة السكين وكفاية تردد التذبذب؛ خفض سرعة القص بشكل مناسب.
- انزلاق المادة: فحص كفاية قوة الشفط الفراغي وصحة فتح المناطق؛ إضافة لوح منفذ للهواء.
- عدم اكتمال القص: زيادة مقدار ضغط السكين أو استبداله بسكين أحد؛ فحص استواء سطح الطاولة.
رابعاً: الصيانة وقواعد السلامة
1. الصيانة اليومية
- تنظيف سطح الطاولة والأدلة والجريدة المسننة كل وردية لإزالة غبار الألياف.
- فحص أنابيب الفراغ أسبوعياً للتأكد من عدم وجود تسرب، وتنظيف المرشحات.
- تزييت الأدلة والبراغي شهرياً، وفحص شد الأحزمة.
- معايرة عمودية رأس القص واستواء سطح الطاولة كل ربع سنة.
2. ملاحظات السلامة
- يُمنع إدخال اليدين إلى منطقة القص أثناء التشغيل، ويجب تجهيز المعدات بحاجز ضوئي للسلامة وزر إيقاف طارئ.
- عند قص ألياف الكربون يجب ارتداء كمامة واقية من الغبار لتجنب استنشاق غبار الألياف.
- فحص الخطوط الكهربائية بانتظام لمنع حدوث قصر.
خامساً: الخاتمة
يتطلب اختيار ماكينة قص الألياف النظر الشامل في خصائص المادة ومتطلبات الطاقة الإنتاجية ومتطلبات الدقة. التكوين المعقول والتشغيل والصيانة الصحيحان يمكن أن يحسنا جودة القص وكفاءته بشكل ملحوظ. يُنصح بتقديم عينات من المواد لإجراء قص تجريبي قبل الشراء للتحقق من الأداء الفعلي للمعدات. لأي استشارة فنية إضافية، يسعدنا تواصلكم مع فريق مهندسينا.