
ماكينة قص دواسات السجاد الحلزوني: دليل كامل من الاختيار إلى الإنتاج عالي الكفاءة
تتميز دواسات السجاد الحلزوني بمقاومة التآكل وسهولة التنظيف وراحة الملمس، ولذلك تُستخدم على نطاق واسع في التصميم الداخلي للسيارات والمنازل. ومع ذلك، كان قص المواد الحلزونية (عادةً PVC أو TPE حلزوني، مع طبقة خلفية مركبة من القماش غير المنسوج أو المطاط) يمثل دائمًا تحديًا: فقوالب القطع التقليدية تتطلب وقتًا طويلًا وتكلفة عالية، والقص اليدوي غير دقيق وغير فعال. ماكينة القص بالسكين التذبذبي، بفضل مرونتها ودقتها، أصبحت المعدات السائدة لمعالجة دواسات السجاد الحلزوني. يقدم هذا المقال دليلًا تقنيًا عمليًا من أربعة جوانب: اختيار المعدات، معلمات العملية، تقنيات التشغيل، والصيانة.
أولاً: معايير الاختيار الأساسية لماكينة قص دواسات السجاد الحلزوني
عند شراء ماكينة قص دواسات السجاد الحلزوني، لا يجب النظر إلى السعر فقط، بل يجب التركيز على المعايير التالية لضمان قدرة المعدات على معالجة المواد الحلزونية بشكل مستقر على المدى الطويل.
1. نوع رأس القص والقدرة
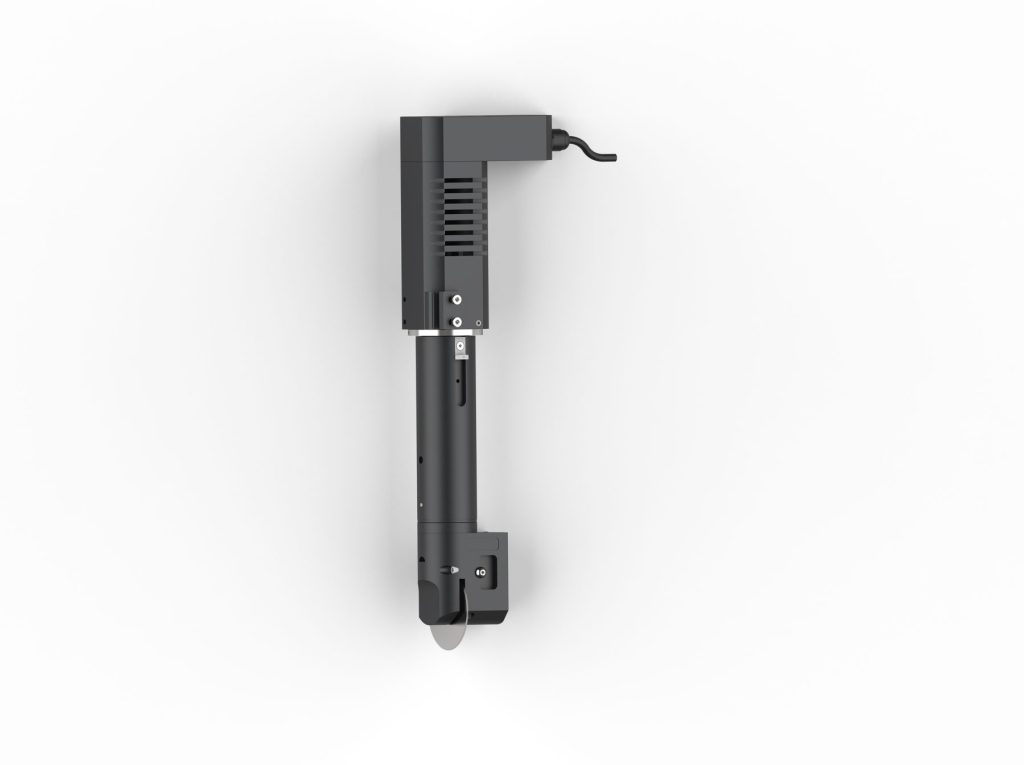
عادةً ما يتم قص دواسات السجاد الحلزوني باستخدام سكين تذبذبي (يُعرف أيضًا بالسكين الاهتزازي)، حيث تتحرك الشفرة لأعلى ولأسفل بتردد عالٍ (عادةً 10000-20000 مرة/دقيقة)، مما يطبق قوة قص على المادة بدلاً من الضغط، وبالتالي تكون حواف القص نظيفة دون تمزق أو انصهار للحواف الحلزونية. بالنسبة للدواسات الحلزونية بسمك 10-25 مم، يُنصح باختيار رأس قص بقدرة لا تقل عن 1.5 كيلو واط لضمان قوة اختراق كافية أثناء القص عالي السرعة.
2. مساحة العمل الفعالة
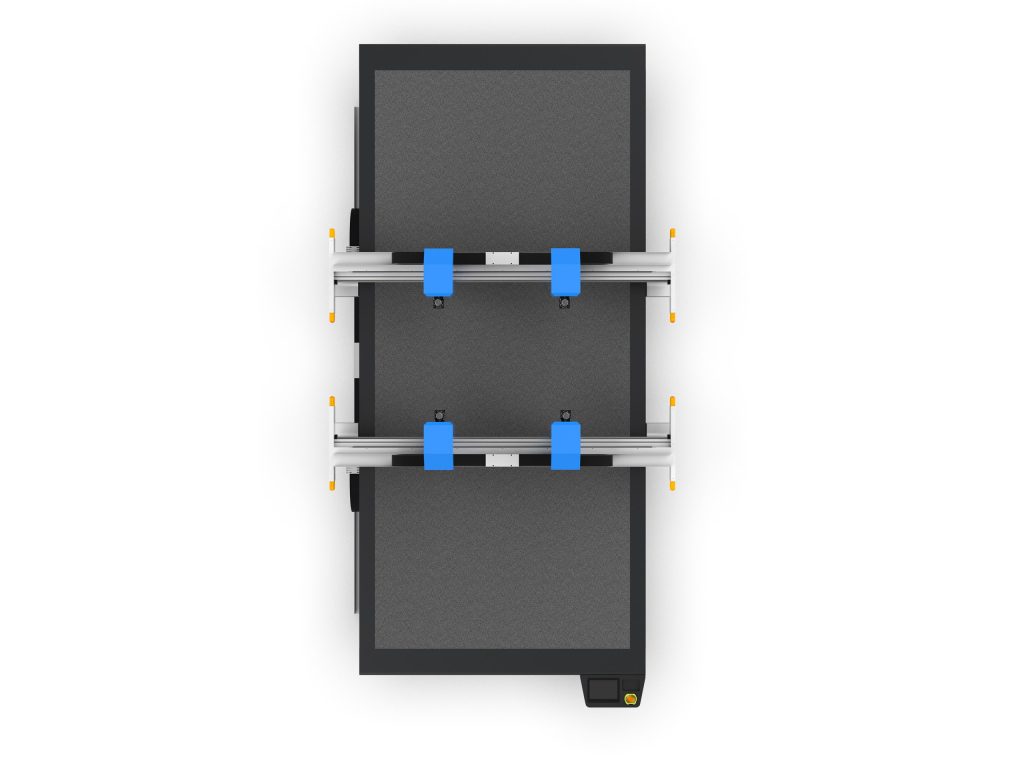
بناءً على أحجام الدواسات الشائعة (مثل دواسة مفردة بحد أقصى حوالي 800 مم × 600 مم)، يُنصح باختيار جهاز بمساحة عمل لا تقل عن 1600 مم × 2500 مم، لتمكين قص عدة دواسات في ترتيب واحد وزيادة استغلال المواد. إذا كنت تنتج سجادًا أرضيًا كبيرًا (مثل 1200 مم × 1800 مم)، فستحتاج إلى طراز بمساحة عمل أكبر، مثل 2100 مم × 3100 مم.
3. نظام النقل والدقة
يتطلب قص دواسات السجاد الحلزوني دقة عالية (خاصة في محيط الحواف ومواقع فتحات التثبيت)، ويُفضل اختيار طراز يستخدم نقل الجريدة المسننة والترس، مع دقة تكرار تحديد المواقع ضمن ±0.1 مم. أيضًا، يجب الانتباه إلى قدرة محركات السيرفو للمحورين X و Y لضمان عدم فقدان الخطوات عند قص المواد السميكة والثقيلة.
4. طريقة الشفط والتثبيت
المواد الحلزونية مسامية وناعمة، وتميل إلى التحرك أثناء القص. لذلك، يجب أن تكون المعدات مجهزة بـطاولة شفط فراغي، ويجب أن تتوافق قدرة مضخة التفريغ مع مساحة الطاولة (عادةً لا تقل عن 5.5 كيلو واط). وظيفة الشفط المنفصل مفيدة أيضًا، حيث يمكن تشغيل التفريغ في المنطقة المقابلة وفقًا لمنطقة القص الفعلية، مما يوفر الطاقة ويزيد من تركيز قوة الشفط.
5. الشفرات ومخزن الأدوات
بالنسبة للمواد الحلزونية، يُنصح باستخدام سكين مموج أو سكين مدبب. السكين المموج مناسب لقص السجاد الحلزوني السميك لتقليل مقاومة القص؛ السكين المدبب مناسب للمحيطات الدقيقة. إذا كانت المعدات مجهزة بنظام تغيير الأدوات التلقائي (مخزن الأدوات)، فيمكن تقليل وقت تغيير الأدوات بشكل كبير وتحسين كفاءة الإنتاج. يُنصح باختيار مادة الشفرة من الكربيد الصلب لعمر أطول.
ثانيًا: إعدادات معلمات عملية قص دواسات السجاد الحلزوني
الإعدادات المعقولة للمعلمات هي مفتاح ضمان جودة القص وكفاءته. تعتمد المعلمات التالية على خبرة معالجة دواسات السجاد الحلزوني الشائعة (سمك 15 مم، طبقة خلفية مركبة من القماش غير المنسوج)، ويجب تعديلها قليلاً وفقًا لدفعة المواد وحالة المعدات عند الاستخدام الفعلي.
1. سرعة القص
يُقترح ضبط السرعة الأولية على 800-1200 مم/ثانية. السرعة العالية جدًا تؤدي إلى ظهور نتوءات على حواف القص أو عدم القص بالكامل؛ السرعة المنخفضة جدًا تؤثر على الكفاءة وقد تؤدي إلى انصهار حواف المواد بسبب حرارة الاحتكاك. بالنسبة للسجاد الحلزوني بسمك يزيد عن 20 مم، يُنصح بتقليل السرعة إلى 600-800 مم/ثانية.
2. تردد اهتزاز الشفرة
يُضبط تردد الاهتزاز عادةً على 12000-15000 مرة/دقيقة. كلما زاد التردد، أصبحت حواف القص أكثر نعومة، ولكن تآكل الشفرة يكون أسرع. بالنسبة للسجاد الحلزوني العادي، يكفي 12000 مرة/دقيقة؛ وإذا كان قص دواسات ذات أنماط معقدة، يمكن زيادته إلى 15000 مرة/دقيقة لضمان وضوح التفاصيل.
3. عمق القص وضغط الشفرة
يجب أن يكون عمق القص أكبر قليلاً من السماكة الإجمالية للمادة (على سبيل المثال، إذا كان سمك المادة 15 مم، يُضبط عمق القص على 16-17 مم)، لضمان القص الكامل دون اختراق طاولة الشفط. يجب تعديل ضغط الشفرة (هوائي أو كهربائي) وفقًا لكثافة المادة، وعادةً ما يُضبط على 0.3-0.5 ميجا باسكال، بحيث لا تتحرك المادة أثناء القص ولا تنحني الشفرة.
4. درجة التفريغ الفراغي
يُفضل الحفاظ على درجة التفريغ عند -0.6 إلى -0.8 بار. قوة الشفط غير الكافية تؤدي إلى تحرك المواد أثناء القص، مما يسبب انحرافات في الأبعاد؛ وقوة الشفط المفرطة قد تؤدي إلى ضغط المواد بشكل مفرط، مما يؤثر على اتساق عمق القص. بالنسبة للسجاد الحلزوني شديد المسامية، يمكن تغطية سطح المادة بطبقة رقيقة من فيلم PET للمساعدة في الشفط.
ثالثًا: تقنيات التشغيل وحل المشكلات الشائعة
1. تحسين الترتيب
استخدم برنامج القص (مثل CAD/CAM أو برنامج الترتيب المخصص) لإجراء الترتيب التلقائي، وحاول ترتيب محيطات الدواسات بشكل متداخل لتقليل النفايات. بالنسبة للدواسات المتماثلة يمينًا ويسارًا، يمكن استخدام الترتيب المعكوس لزيادة استغلال المواد. عادةً، يمكن لتحسين الترتيب رفع استغلال المواد من 70% إلى أكثر من 85%.
2. ترتيب القص
يُفضل قص الفتحات الداخلية أولاً (مثل فتحات مشابك التثبيت)، ثم قص المحيط الخارجي. بهذه الطريقة، يمكن استخدام تكامل المادة للحفاظ على استقرار الشفط، وتجنب ارتخاء المادة بعد قص المحيط الخارجي مما يؤدي إلى انخفاض دقة قص الفتحات الداخلية.
3. المشكلات الشائعة والحلول
- حواف خشنة: تحقق من تآكل الشفرة، وزد تردد الاهتزاز أو قلل سرعة القص بشكل مناسب.
- عدم القص بالكامل: زد عمق القص أو ضغط الشفرة، وتحقق من تركيب الشفرة بشكل صحيح.
- تحرك المواد: زد درجة التفريغ، وتحقق من سلامة حشوات إحكام طاولة الشفط، أو استخدم شريط لاصق للتثبيت المساعد.
- كسر الشفرة: قلل سرعة القص، وتحقق مما إذا كانت الشفرة بارزة جدًا، أو إذا كانت المواد تحتوي على شوائب صلبة.
رابعًا: الصيانة ومعايير السلامة
الصيانة الدورية هي أساس ضمان التشغيل المستقر طويل الأمد للمعدات. يُنصح بتنظيف الطاولة والقضبان في كل وردية، وفحص تآكل الشفرة أسبوعيًا (عادةً يجب استبدالها أو شحذها بعد 8-12 ساعة من القص المستمر)، وفحص حالة تشحيم تروس النقل شهريًا. يجب تنظيف مرشح مضخة التفريغ بانتظام لمنع انسدادها بنفايات السجاد الحلزوني. من ناحية السلامة، يُمنع منعًا باتًا دخول اليدين إلى منطقة القص أثناء التشغيل، ويجب أن تكون المعدات مجهزة بزر إيقاف الطوارئ وحماية بالحاجز الضوئي (اختياري).
باختصار، يتطلب اختيار ماكينة قص دواسات السجاد الحلزوني النظر الشامل في خصائص المواد وحجم الإنتاج ومتطلبات الدقة، بينما تعد معلمات العملية المعقولة والتشغيل القياسي مفتاح تحقيق فعالية المعدات. نأمل أن يقدم هذا الدليل مساعدة عملية لإنتاجك.