
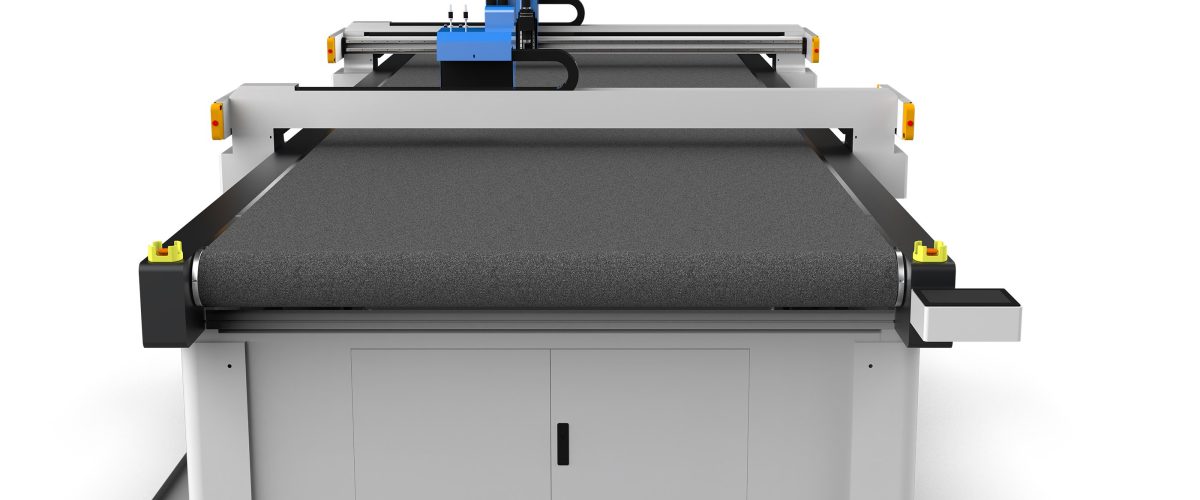
Máy cắt in kỹ thuật số: Hướng dẫn đầy đủ từ chọn máy đến kiểm soát quy trình
Công nghệ in kỹ thuật số đã được ứng dụng rộng rãi trong các lĩnh vực như may mặc, dệt may gia đình, vật liệu quảng cáo, và cắt là công đoạn sau in, ảnh hưởng trực tiếp đến chất lượng thành phẩm và hiệu quả sản xuất. Cắt thủ công truyền thống hoặc máy cắt thông thường khó đáp ứng yêu cầu độ chính xác cao và đa dạng họa tiết của vải in kỹ thuật số, do đó máy cắt in kỹ thuật số ra đời. Bài viết này cung cấp hướng dẫn kỹ thuật thực tiễn từ bốn khía cạnh: chọn thiết bị, thông số then chốt, kiểm soát quy trình và các vấn đề thường gặp.
I. Các loại máy cắt in kỹ thuật số chính và điểm chọn máy
Máy cắt in kỹ thuật số chủ yếu được chia thành hai loại: máy cắt laser và máy cắt dao rung. Máy cắt laser sử dụng chùm tia laser năng lượng cao để nóng chảy hoặc hóa hơi vật liệu, phù hợp với vải sợi hóa học, màng mỏng, v.v., mép cắt tự động hàn kín, nhưng sẽ sinh ra khói bụi và mép cháy, hiệu quả kém đối với sợi tự nhiên (cotton, lanh). Máy cắt dao rung thực hiện cắt nguội thông qua lưỡi dao rung tần số cao, phù hợp với hầu hết các vật liệu mềm, bao gồm cotton, lanh, lụa, len, da, vật liệu composite, v.v., không có mép cháy, không có khói bụi, là lựa chọn chính cho vải in kỹ thuật số.
Khi chọn loại cần xem xét các yếu tố sau:
- Loại vật liệu: Sợi tự nhiên như cotton, lanh ưu tiên dao rung; vải sợi hóa học có thể xem xét laser, nhưng cần đánh giá mức độ chấp nhận mép cháy; vật liệu có lớp phủ hoặc composite khuyến nghị dùng dao rung.
- Độ chính xác cắt: Hoa văn in kỹ thuật số yêu cầu độ chính xác căn chỉnh cao, thường cần đạt trong phạm vi ±0.1mm. Máy cắt dao dao động có thể đạt độ chính xác định vị lặp lại ±0.05mm thông qua điều khiển servo và ray dẫn hướng độ chính xác cao.
- Hiệu quả sản xuất: Chọn cắt một đầu hoặc nhiều đầu tùy theo nhu cầu công suất. Tốc độ cắt của dao dao động một đầu có thể đạt 60-120m/phút (tùy thuộc vào độ dày vật liệu), nhiều đầu có thể tăng gấp bội.
- Mức độ tự động hóa: Các chức năng như cấp liệu tự động, xếp chỗ tự động, nhận diện thị giác căn chỉnh có thể giảm đáng kể sự can thiệp thủ công, phù hợp cho sản xuất hàng loạt lớn.
- Tương thích phần mềm: Thiết bị phải hỗ trợ các định dạng CAD phổ biến (DXF, PLT, AI, v.v.) và có thể kết nối liền mạch với phần mềm RIP của máy in kỹ thuật số, đảm bảo dữ liệu in và dữ liệu cắt cùng nguồn.
II. Giải thích các thông số hiệu suất chính
Khi chọn mua máy cắt in kỹ thuật số, cần chú trọng các thông số sau:
1. Độ chính xác cắt và độ chính xác định vị lặp lại
Độ chính xác cắt là độ lệch giữa đường cắt thực tế và đường thiết kế, thường yêu cầu ±0,1mm; độ chính xác định vị lặp lại là độ lệch khi quay lại cùng một vị trí nhiều lần, phải ≤±0,05mm. Độ chính xác cao là nền tảng để đảm bảo căn chỉnh chính xác họa tiết in.
2. Tốc độ cắt tối đa và gia tốc
Tốc độ cắt ảnh hưởng đến hiệu suất, nhưng cần được điều chỉnh phù hợp với đặc tính của vật liệu. Ví dụ, khi cắt vải cotton có độ dày 2mm, tốc độ của dao động có thể được đặt là 80m/phút; khi cắt vải lông có độ dày 10mm, tốc độ cần giảm xuống dưới 30m/phút để tránh cắt không xuyên. Gia tốc ảnh hưởng đến độ chính xác tại các góc cạnh, gia tốc cao (như trên 1g) có thể giảm thiểu tổn thất hiệu suất do giảm tốc gây ra.

3. Độ dày cắt
Độ dày cắt tối đa của máy cắt dao rung thường là 20-50mm (tùy thuộc vào độ nén của vật liệu), máy cắt laser thường không vượt quá 10mm. Cần chọn theo vật liệu dày nhất và để lại dung sai.
4. Kích thước mặt bàn làm việc
Chiều rộng mặt bàn phổ biến là 1.6m, 2.0m, 2.5m, chiều dài có thể tùy chỉnh. Cần phù hợp với khổ vải và phương thức xếp bản. Ví dụ, vải có khổ 1.8m nên chọn mặt bàn 2.0m, chừa mép cho hút chân không.
5. Hệ thống hút chân không
Hút chân không đảm bảo vải không bị xê dịch trong quá trình cắt. Lực hút thường được biểu thị bằng độ chân không, yêu cầu ≥-0.06MPa. Đối với vải có độ thoáng khí cao (như vải dệt kim), cần kiểm soát hút theo vùng hoặc sử dụng màng phủ.
6. Hệ thống nhận diện thị giác
Đối với các sản phẩm có yêu cầu cao về căn chỉnh họa tiết in (như áo thun in định vị), cần trang bị hệ thống nhận diện thị giác CCD, tự động bù biến dạng thông qua nhận diện các điểm đánh dấu trên vải, độ chính xác căn chỉnh có thể đạt ±0.2mm.
III. Các điểm kiểm soát quy trình
Lựa chọn thiết bị đúng chỉ là bước đầu tiên, kiểm soát quy trình quyết định chất lượng cuối cùng. Các điểm sau cần được thực hiện nghiêm ngặt trong sản xuất:
1. Tiền xử lý vải
Vải in kỹ thuật số cần được co rút và định hình đầy đủ trước khi cắt, đặc biệt là các loại sợi tự nhiên như cotton, lanh. Khuyến nghị trải phẳng vải trong môi trường nhiệt độ và độ ẩm không đổi (nhiệt độ 20±2℃, độ ẩm 65±5%) 24 giờ trước khi cắt, để độ ẩm phân bố đều, giảm biến dạng sau khi cắt. Đối với vải đàn hồi, có thể thực hiện xử lý co rút trước.
2. Sắp xếp và tối ưu hóa đường cắt
Sử dụng phần mềm sắp xếp chuyên nghiệp (như Optitex, Lectra, Lực Khắc, v.v.) để tự động sắp xếp, nâng cao tỷ lệ sử dụng vải. Đường cắt nên tuân theo nguyên tắc “trong trước ngoài sau, nhỏ trước lớn sau” để giảm việc di chuyển vải. Đối với các chi tiết cắt yêu cầu căn chỉnh hoa văn cao, cần thêm dấu căn chỉnh khi sắp xếp.
3. Lựa chọn và bảo trì dao
Các loại lưỡi dao thường dùng cho dao dao động bao gồm: dao nhọn (phù hợp với hoa văn tinh xảo), dao tròn (phù hợp với cắt thẳng dài), dao răng cưa (phù hợp với vải phủ chống trượt). Lưỡi dao sau khi mài mòn sẽ khiến mép cắt bị xơ, sai lệch kích thước, cần kiểm tra định kỳ. Khuyến nghị thay lưỡi dao sau mỗi 800-1000 mét cắt hoặc khi xuất hiện xơ mép. Đồng thời, vệ sinh đế dao và ray dẫn hướng định kỳ để đảm bảo tần số dao động ổn định.
4. Cài đặt thông số
Điều chỉnh tần số rung, tốc độ cắt, độ sâu cắt và lực hút chân không theo vật liệu. Ví dụ:
- Vải cotton (độ dày 0,5mm): tần số rung 18000 lần/phút, tốc độ 60m/phút, độ sâu cắt 0,8mm, độ chân không -0,05MPa.
- Vải polyester (độ dày 1mm): tần số rung 20000 lần/phút, tốc độ 80m/phút, độ sâu cắt 1,2mm, độ chân không -0,06MPa.
- Da (độ dày 2mm): tần số rung 15000 lần/phút, tốc độ 40m/phút, độ sâu cắt 2,5mm, độ chân không -0,07MPa.
Các thông số trên cần được tinh chỉnh theo thiết bị và vật liệu thực tế, nên cắt thử mẫu trước để xác nhận hiệu quả.
5. Xử lý sau cắt
Sau khi cắt xong, cần kịp thời lấy các miếng cắt ra, tránh hút giữ lâu dẫn đến biến dạng. Đối với các loại vải dễ bị tưa mép (như lụa), có thể phủ dung dịch chống tưa mép lên mép cắt hoặc áp dụng công nghệ cắt nhiệt. Các miếng cắt nên được phân loại và lưu trữ theo số hiệu để tránh nhầm lẫn.
IV. Các vấn đề thường gặp và giải pháp
Trong sản xuất thực tế, máy cắt in kỹ thuật số có thể gặp các vấn đề sau:
1. Mép cắt bị xơ hoặc tưa cạnh
Nguyên nhân: lưỡi dao bị cùn, tần số rung quá thấp, tốc độ cắt quá nhanh. Giải pháp: thay lưỡi dao, tăng tần số rung (ví dụ từ 15000 lần/phút lên 18000 lần/phút), giảm tốc độ cắt 10%-20%.
2. Sai lệch kích thước chi tiết cắt
Nguyên nhân: vải chưa co hồi đủ, lực hút chân không không đủ, chưa thiết lập bù đường chạy dao. Giải pháp: tăng cường xử lý trước vải, kiểm tra bơm chân không và thanh niêm phong, thiết lập bù bán kính dao trong phần mềm (thường 0,1-0,2mm).
3. Căn chỉnh hoa văn không chính xác
Nguyên nhân: hệ thống nhận diện thị giác chưa được hiệu chuẩn, vải bị biến dạng, đánh dấu xếp bản sai. Giải pháp: hiệu chuẩn camera định kỳ, thêm điểm đánh dấu căn chỉnh trên vải, sử dụng phần mềm để bù biến dạng.
4. Cắt không xuyên hoặc làm hỏng đai đáy
Nguyên nhân: Độ sâu hạ dao không đúng, đai đáy bị mòn. Giải pháp: Điều chỉnh độ sâu hạ dao (thường là độ dày vật liệu + 0,1-0,2mm), kiểm tra định kỳ và thay đai đáy (khuyến nghị mỗi 3-6 tháng hoặc tùy theo tình trạng mài mòn).
Năm. Bảo trì và quy định an toàn
Để đảm bảo thiết bị vận hành ổn định lâu dài, cần thiết lập chế độ bảo trì hàng ngày:
- Hàng ngày: Vệ sinh mặt bàn, kiểm tra lưỡi dao có bị lỏng không, dọn sạch tạp chất trong lỗ hút chân không.
- Hàng tuần: Kiểm tra tình trạng bôi trơn thanh dẫn hướng, bổ sung mỡ bôi trơn chuyên dụng; vệ sinh ống kính thị giác.
- Hàng tháng: Kiểm tra độ căng của dây đai truyền động, hiệu chuẩn độ chính xác cắt; kiểm tra độ chân không có đạt tiêu chuẩn hay không.
- Hàng quý: Thay thế lưỡi dao và dây đai đáy bị mòn nghiêm trọng; vệ sinh toàn diện bụi trong tủ điện.
Về mặt an toàn, thiết bị cần được nối đất tốt, nghiêm cấm đưa tay vào khu vực cắt trong quá trình vận hành, máy laser cần được trang bị hệ thống hút khói và đeo kính bảo hộ.
Kết luận
Máy cắt in kỹ thuật số là thiết bị quan trọng để nâng cao hiệu quả sản xuất và chất lượng sản phẩm. Khi chọn mua cần xem xét tổng hợp đặc tính vật liệu, yêu cầu độ chính xác và năng suất, trong quá trình sử dụng chú trọng tối ưu hóa thông số công nghệ và bảo trì hàng ngày. Thông qua lựa chọn khoa học và kiểm soát công nghệ tinh tế, có thể phát huy tối đa hiệu suất thiết bị, giảm tổn thất, đạt được sản xuất hiệu quả cao và chất lượng cao.