
Wasserplatten-Schneidemaschine: Ein vollständiger Leitfaden von der Auswahl bis zum Verfahren
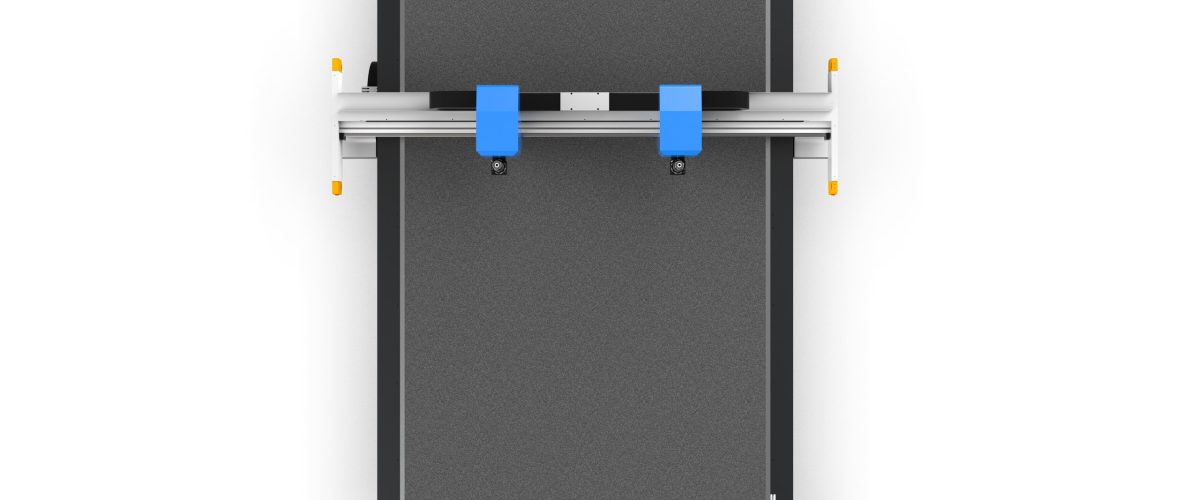
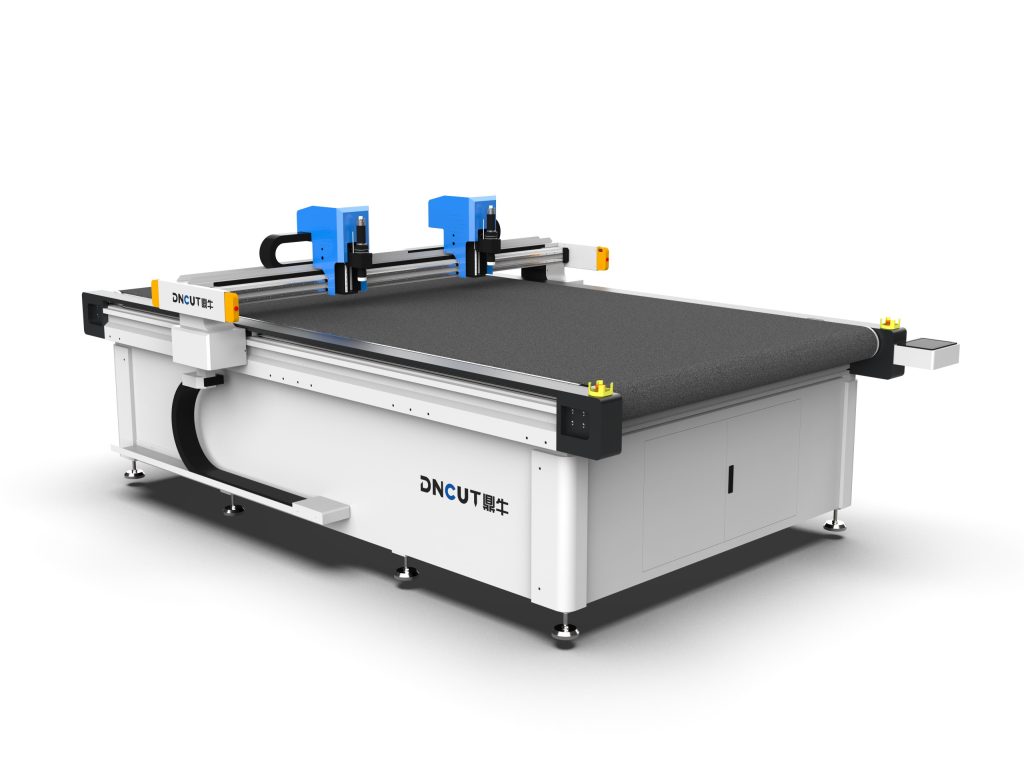
Kristallplatten (in der Regel Acryl-/PMMA-Platten, PC-Platten oder PVC-Platten) werden aufgrund ihrer hohen Transparenz, Witterungsbeständigkeit und einfachen Verarbeitbarkeit häufig in den Bereichen Werbeschilder, Möbel, Leuchtkästen und Schutzabdeckungen eingesetzt. Herkömmliche manuelle Schneid- oder Sägeverfahren weisen Probleme wie geringe Präzision, raue Kanten und hohen Materialverschnitt auf. Die Oscillating-Knife-Schneidemaschine (auch als Kristallplatten-Schneidemaschine bezeichnet) führt durch hochfrequent schwingende Klingen einen Kaltschnitt durch – ohne Wärmeeinfluss, ohne Staub und mit glatter Schnittkante – und hat sich damit als gängige Ausrüstung für die Kristallplattenbearbeitung etabliert. Dieser Artikel behandelt Geräteauswahl, Prozessparameter, Bedientechniken sowie Wartung und Pflege und bietet praxisnahe, umsetzbare Anleitungen.
I. Kerntypen von Kristallplatten-Schneidemaschinen und Auswahlkriterien
1.1 Klassifizierung nach Schneidprinzip
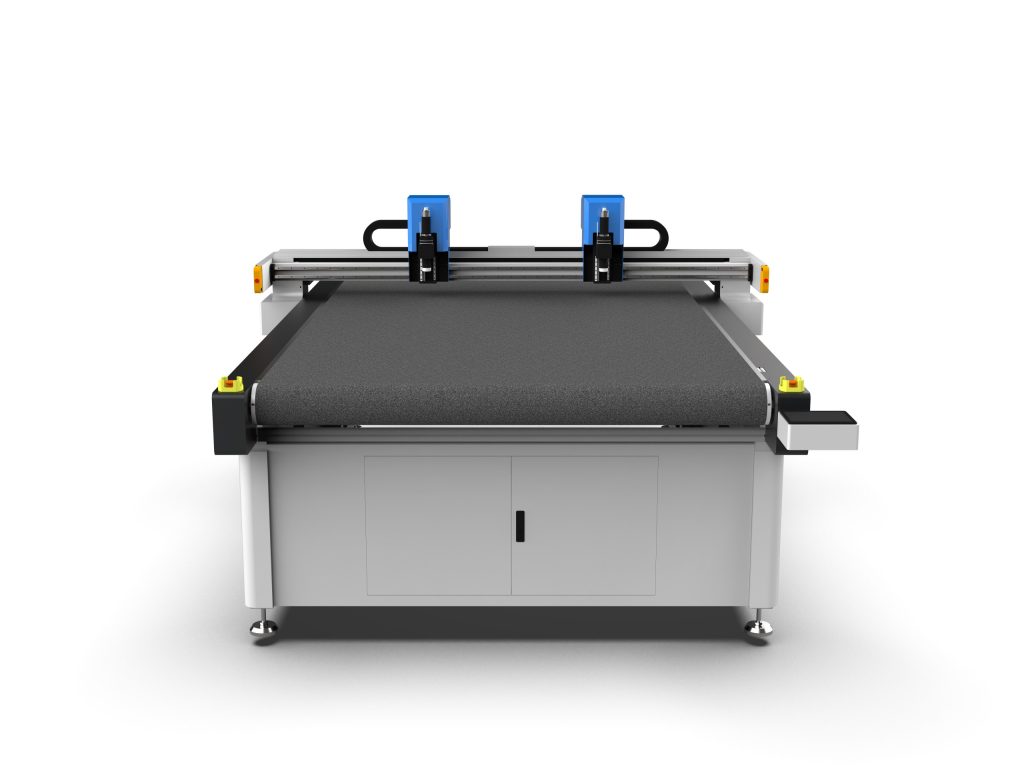
- Oszillationsmesserschneidemaschine: Die Klinge schwingt mit hoher Frequenz von mehreren tausend Mal pro Minute auf und ab (üblicherweise 1000-10000 Mal/Minute). Beim Schneiden verformt sich das Material nicht und es entsteht keine Verbrennung. Geeignet für Kristallplatten mit einer Dicke von 0,5-10 mm, gute Rechtwinkligkeit der Schnittkante, kann mit verschiedenen Klingenköpfen kombiniert werden (z. B. 45°, 30° Spitzmesser).
- Drag-Messer-Schneidemaschine: Die Klinge ist fixiert und schneidet durch mechanisches Ziehen. Geeignet für dünne Platten (≤3 mm) und einfache Formen, kostengünstig, aber etwas weniger präzise.
- Laserschneidemaschine: Thermisches Schneiden, die Kanten vergilben und es entstehen giftige Gase. Nicht empfohlen für transparente Kristallplatten, insbesondere bei PC-Platten besteht die Gefahr der Karbonisierung.
Für Kristallplatten ist die Oszillationsmesser-Schneidemaschine die erste Wahl, da ihre KaltSchneideeigenschaften die ursprüngliche Transparenz des Materials bewahren und keinen Rauch erzeugen.
1.2 Wichtige Auswahlparameter
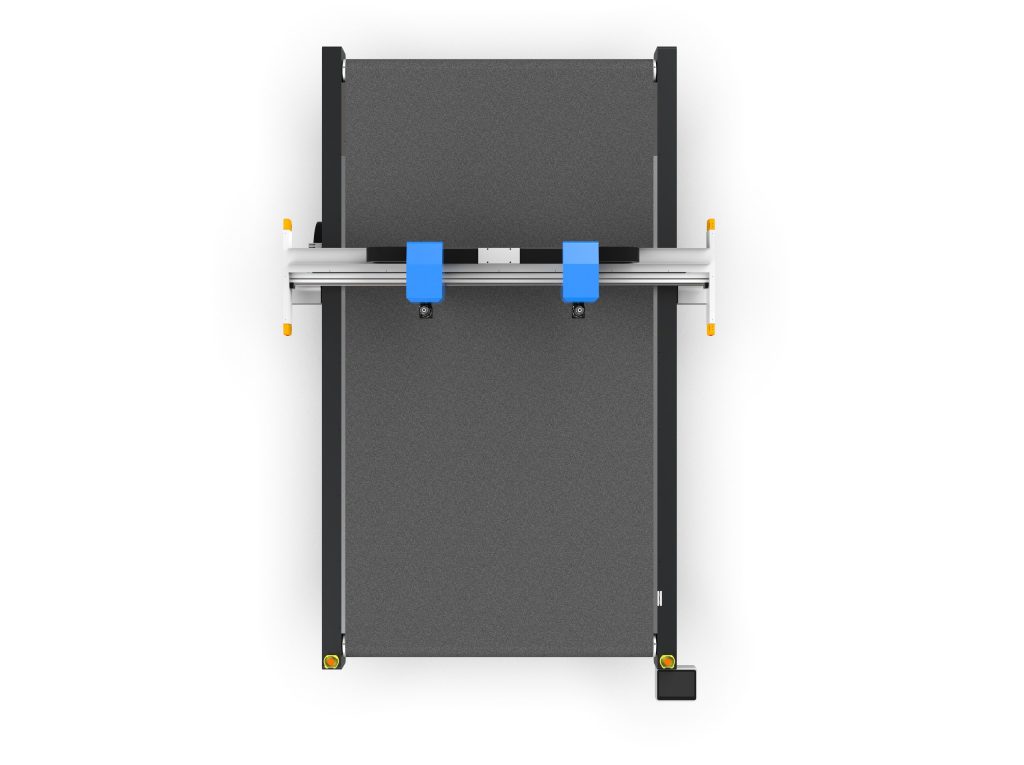
- Effektive Schneidfläche: Wählen Sie entsprechend den gängigen Plattenformaten, z. B. 1300×2500 mm, 1600×3000 mm usw. Für die Bearbeitung großformatiger Werbeplatten wird ein Modell ab 1600×3000 mm empfohlen.
- Schnittdicke: Eine Schneidemaschine mit oszillierendem Messer kann in der Regel 0,5–10 mm schneiden, einige Schwerlastmodelle bis zu 15 mm. Bei mehr als 10 mm wird der Einsatz einer CNC-Fräsmaschine oder einer Säge empfohlen.
- Positioniergenauigkeit: Die Wiederholpositioniergenauigkeit sollte ≤0,05 mm betragen, um eine gleichbleibende Schnittqualität in der Serienfertigung zu gewährleisten.
- Antriebsart: Zahnstange und Ritzel (hohe Geschwindigkeit, lange Verfahrwege) oder Zahnriemen (hohe Genauigkeit, geringe Geräuschentwicklung). Für das präzise Schneiden von Kristallplatten werden geschliffene Zahnstangen und Ritzel + Linearführungen empfohlen.
- Steuerungssystem: Üblich sind DSP- oder PC-basierte Systeme, die die Formate HPGL, DXF und PLT unterstützen und über Funktionen wie automatisches Nesting und Fortsetzen des Schnitts nach Unterbrechung verfügen.
- Vakuumtisch: Zonenweise Vakuumabsaugung, damit dünne Platten während des Schneidens nicht verrutschen. Für 0,5–2 mm dünne Platten ist eine Vakuumpumpe mit hohem Unterdruck erforderlich.
II. Prozessparametereinstellung und -optimierung
2.1 Klingenauswahl und -winkel
- 45°-Spitzklinge: Universaltyp, geeignet für Geraden und einfache Kurven, Schnittdicke 0,5-5 mm.
- 30°-Spitzklinge: Für feine Muster und kleine Radiusbögen (R≤2 mm), aber die Klingenspitze nutzt sich leicht ab, Schnittgeschwindigkeit muss reduziert werden.
- Rundklinge: Geeignet für dicke Platten (5-10 mm) und lange Geradschnitte, reduziert den Schnittwiderstand.
Als Klingenmaterial wird Hartmetall oder Schnellarbeitsstahl empfohlen, Härte HRC60 oder höher, lange Lebensdauer.
2.2 Schwingungsfrequenz und Schnittgeschwindigkeit
Je höher die Schwingungsfrequenz, desto glatter die Schnittkante, aber der Klingenverschleiß beschleunigt sich. Für 3 mm Acrylplatte wird eine Frequenz von 8000-12000 Mal/Minute und eine Schnittgeschwindigkeit von 800-1500 mm/s empfohlen. Bei zu hoher Geschwindigkeit entstehen Sägezahnmuster an der Schnittkante, bei zu niedriger ist die Effizienz gering. Bei der praktischen Einstellung zunächst mit mittlerer Geschwindigkeit einen Probeschnitt durchführen, die Schnittflächenqualität beobachten und dann schrittweise anpassen.
2.3 Messerdruck und Kompensation
Der Messerdruck muss je nach Plattendicke angepasst werden: bei 0,5-1 mm dicken Platten beträgt der Druck 0,1-0,2 MPa; bei 2-3 mm dicken Platten 0,2-0,4 MPa; bei über 5 mm 0,4-0,6 MPa. Ein zu hoher Druck kann leicht zum Verbiegen der Klinge oder zum Reißen des Materials führen. Gleichzeitig ist in der Software eine Messerkompensation (üblicherweise 0,05-0,1 mm) einzustellen, um die Klingenbreite auszugleichen.
2.4 Ansaugen und Fixieren
Vor dem Schneiden muss unbedingt die Vakuumansaugung eingeschaltet werden, um sicherzustellen, dass die Platte eng auf dem Tisch aufliegt. Bei kleinen Werkstücken können zusätzliche Andrückleisten hinzugefügt oder spezielle Spannvorrichtungen verwendet werden. Während des Schneidvorgangs sollte vermieden werden, die Platte mit der Hand anzudrücken, um ein Verrutschen zu verhindern.
III. Betriebsablauf und Lösung häufiger Probleme
3.1 Standard-Betriebsablauf
- Prüfen Sie, ob die Klinge scharf und fest montiert ist.
- Reinigen Sie die Tischfläche und stellen Sie sicher, dass keine Späne vorhanden sind.
- Legen Sie die Platte flach auf die Tischfläche, schalten Sie die Absaugung ein und prüfen Sie, ob sie verzogen ist.
- Importieren Sie die Schneiddatei und stellen Sie die Parameter ein (Geschwindigkeit, Frequenz, Druck).
- Führen Sie einen Probeschnitt durch und prüfen Sie die Schnittqualität und Maßgenauigkeit.
- Führen Sie den Serienschnitt durch und entnehmen Sie regelmäßig Stichproben.
- Schalten Sie nach Abschluss des Schneidens die Absaugung aus, entnehmen Sie das Werkstück und reinigen Sie die Tischfläche.
3.2 Häufige Probleme und Gegenmaßnahmen
- Weiße Schnittkanten oder Gratbildung: Die Klinge ist stumpf oder die Schwingfrequenz zu niedrig. Klinge wechseln oder Frequenz auf über 10000 Hübe/Minute erhöhen.
- Nicht durchgeschnitten: Der Messerdruck ist zu gering oder die Klingenüberstandslänge reicht nicht aus. Druck erhöhen oder den Klingenüberstand anpassen (üblicherweise 3-5 mm Überstand).
- Materialverschiebung: Die Saugkraft ist unzureichend oder die Platte ist verzogen. Vakuumpumpe und Dichtungsleisten prüfen oder mit doppelseitigem Klebeband zusätzlich fixieren.
- Maßabweichung beim Schneiden: Getriebespiel oder fehlende Werkzeugkompensation. Zahnstangengetriebe-Spiel kalibrieren und den Kompensationswert in der Software korrekt einstellen.
- Klingenbruch: Die Vorschubgeschwindigkeit ist zu hoch oder es treffen harte Verunreinigungen auf. Vorschubgeschwindigkeit reduzieren und die Plattenoberfläche reinigen.
Vier. Wartung und Sicherheitsvorschriften
4.1 Tägliche Wartung
- Reinigen Sie jede Schicht die Tischplatte und Führungsschienen und entfernen Sie Späne.
- Prüfen Sie wöchentlich den Klingenverschleiß und tauschen Sie sie rechtzeitig aus.
- Schmieren Sie monatlich die Linearführungsschienen und Zahnstangen (mit Lithiumfett).
- Prüfen Sie vierteljährlich den Vakuumpumpenfilter und reinigen oder ersetzen Sie ihn.
- Kalibrieren Sie regelmäßig die Gerätegenauigkeit (mit Standardkreis- oder Rahmentest).
4.2 Sicherheitshinweise
- Beim Betrieb dürfen keine Handschuhe getragen werden, um ein Hineinziehen durch die Klinge zu verhindern.
- Beim Klingenwechsel schnittfeste Handschuhe tragen und Spezialwerkzeuge verwenden.
- Während das Gerät läuft, alle Körperteile von beweglichen Teilen fernhalten.
- Für eine gute Erdung sorgen, um elektrostatische Aufladung zu vermeiden.
- Beim Schneiden von PC-Platten auf ausreichende Belüftung achten, um das Einatmen von Staub zu vermeiden (obwohl beim Kaltschneiden nur sehr wenig Staub entsteht, ist dennoch Schutz erforderlich).
Fünf. Anwendungsfälle und Nutzenanalyse
Am Beispiel eines Werbeschilder-Unternehmens: Eine Oszillationsmesserschneidemaschine mit 1600×3000 mm Arbeitsbereich bearbeitet 3 mm Acrylglasplatten mit einer Schneidgeschwindigkeit von 1200 mm/s und einer Schwingungsfrequenz von 10.000 Hüben/Minute; die Schnittkante ist ohne Nachpolieren direkt verwendbar. Im Vergleich zum herkömmlichen Sägeschnitt steigt die Effizienz um das Dreifache, die Materialausnutzung erhöht sich um 15 %, und es entsteht keine Staubverschmutzung. Die Amortisationszeit der Geräteinvestition beträgt etwa 6–12 Monate.
Zusammenfassung: Bei der Auswahl einer Kristallplatten-Schneidemaschine sind Arbeitsbereich, Dicke, Genauigkeit und Steuerungssystem umfassend zu berücksichtigen; die Prozessparameter müssen entsprechend der Materialdicke und dem Klingentyp optimiert werden; tägliche Wartung und sichere Bedienung sind entscheidend für die Lebensdauer des Geräts und die Sicherheit des Personals. Durch wissenschaftliche Auswahl und Feinabstimmung kann die Kristallplatten-Schneidemaschine die Bearbeitungsqualität und Produktionseffizienz deutlich steigern.