
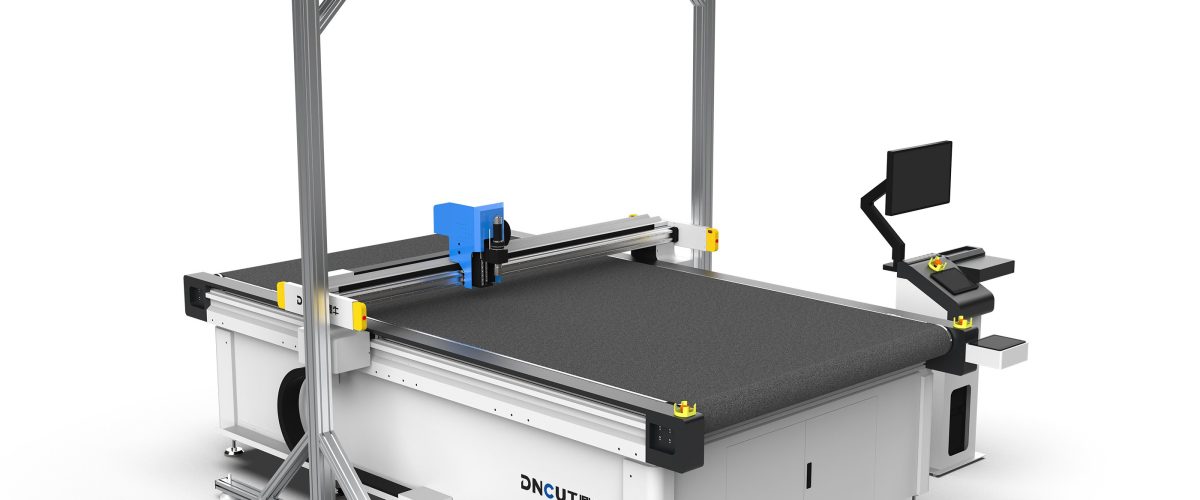
Machine de découpe de joints : types et principes de fonctionnement
La machine de découpe de joints est un équipement utilisé pour découper des matériaux non métalliques tels que le caoutchouc, l’amiante, le polytétrafluoroéthylène (PTFE), les plaques sans amiante, le graphite et le liège en joints de formes spécifiques. Selon le principe de découpe, on distingue principalement trois catégories :
- Machine de découpe à lame oscillante : la lame vibre à haute fréquence (environ 20 000 fois par minute), offrant une précision de découpe élevée, adaptée aux formes complexes et aux matériaux minces (épaisseur ≤ 10 mm).
- Machine de découpe laser : utilise un faisceau laser pour fondre ou vaporiser le matériau ; le trait de coupe est étroit, mais peut produire des bords brûlés ; adaptée au PTFE et matériaux similaires, épaisseur généralement ≤ 5 mm.
- Machine de découpe à l’emporte-pièce : découpe par poinçonnage avec un outil de découpe sur mesure, rendement élevé, adaptée aux formes simples en grande série, mais coût de moule élevé.
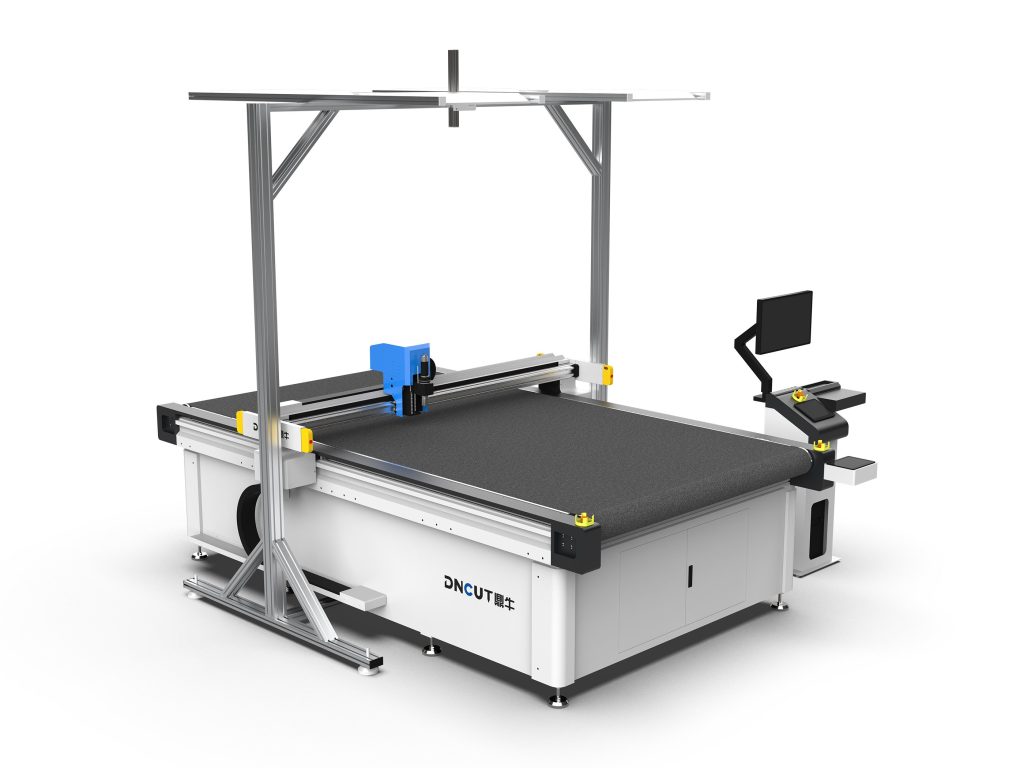
Parmi celles-ci, la machine de découpe à lame oscillante est devenue le choix dominant car elle ne nécessite pas de moule et s’adapte aux petites séries et à la grande variété. Ses composants essentiels comprennent la tête de coupe oscillante, le système de commande servo, la plateforme à aspiration sous vide et le système d’alimentation.
Paramètres clés de sélection
1. Épaisseur de coupe et matériau
Les différents matériaux exigent des lames et des puissances différentes. Par exemple :
- Joints en caoutchouc : épaisseur 1-20 mm, il est recommandé d’utiliser une lame oscillante (puissance ≥ 1,5 kW) ou un jet d’eau haute pression (mais le coût du jet d’eau est élevé).
- Plaques d’amiante : épaisseur 1-10 mm, la lame oscillante doit être équipée de lames en carbure cémenté pour éviter la dispersion de poussière.
- PTFE : épaisseur 0,5-5 mm, la découpe laser ou la lame oscillante conviennent, mais le laser nécessite une ventilation appropriée.
- Plaques composites graphite : épaisseur 1-3 mm, lors de la découpe à la lame oscillante, il faut contrôler la fréquence de vibration pour éviter le délaminage.
Lors de la sélection, il est nécessaire de préciser les matériaux courants et la plage d’épaisseur pour garantir la couverture des capacités de l’équipement.
2. Précision et vitesse de découpe
Les joints exigent généralement une tolérance dimensionnelle inférieure à ± 0,2 mm. La précision de répétition de positionnement de la machine de découpe à lame oscillante peut atteindre ± 0,05 mm, et la vitesse de découpe varie de 10 à 60 m/min selon le matériau. Par exemple, pour découper un joint en caoutchouc de 3 mm d’épaisseur, la vitesse peut être réglée à 30 m/min ; pour découper du PTFE de 1 mm d’épaisseur, elle peut être augmentée à 50 m/min.
3. Dimensions de la surface de travail
À choisir en fonction des dimensions courantes des joints. Pour les petits joints (comme les joints de bride DN50), une surface de 600 × 600 mm est possible ; pour les grands joints (comme les joints d’échangeur de chaleur), une surface de 1 200 × 2 400 mm ou plus est nécessaire. La surface doit être équipée de zones d’aspiration sous vide pour garantir la fixation du matériau.
4. Logiciel et automatisation
Les machines de découpe de joints modernes sont généralement équipées d’un logiciel CAO/FAO, prenant en charge l’importation des formats DXF et DWG, et générant automatiquement les trajectoires de découpe. La fonction d’imbrication automatique permet d’améliorer le taux d’utilisation du matériau de 10 % à 30 %. De plus, le système d’alimentation automatique permet une découpe continue et réduit l’intervention manuelle.
Techniques d’utilisation et réglage des paramètres
1. Choix et remplacement des lames
Les types de lames couramment utilisés pour la lame oscillante comprennent :

- Lame pointue : pour les contours fins et les matériaux minces.
- Lame circulaire : pour les matériaux épais (> 10 mm) et les coupes droites.
- Lame dentelée : pour les matériaux renforcés de fibres (comme les plaques sans amiante), pour éviter l’effilochage.
Les lames usées doivent être remplacées en temps utile ; en général, lors de la découpe de caoutchouc, vérifier toutes les 8 heures.
2. Optimisation des paramètres de découpe
En prenant la lame oscillante comme exemple, les paramètres clés comprennent :
- Fréquence de vibration : pour le caoutchouc, il est recommandé de 18 000 à 22 000 fois/minute ; pour le PTFE, il est recommandé de 25 000 fois/minute ou plus.
- Profondeur de pénétration : généralement réglée à 1,1-1,2 fois l’épaisseur du matériau, pour garantir la coupe complète sans user excessivement la surface de travail.
- Vitesse d’avance : à ajuster selon la dureté du matériau ; pour les matériaux durs (comme les plaques d’amiante), réduire la vitesse à 10-15 m/min ; pour le caoutchouc souple, elle peut être augmentée à 40 m/min.
Il est recommandé de procéder d’abord à une découpe d’essai, de vérifier la qualité du bord de coupe à la loupe, et d’ajuster les paramètres jusqu’à l’absence de bavures et de délaminage.
3. Fixation du matériau
L’aspiration sous vide est la méthode courante ; il faut garantir une bonne étanchéité de la surface de travail. Pour les matériaux poreux (comme le liège), on peut recouvrir d’un film avant l’aspiration. La dépression d’aspiration recommandée est de -0,6 à -0,8 bar.
Maintenance et entretien
Une maintenance régulière permet de prolonger la durée de vie de l’équipement :
- Nettoyer quotidiennement la surface de travail et les rails, éliminer les copeaux.
- Vérifier chaque semaine le serrage des vis de la tête de coupe et la tension de la courroie de transmission.
- Lubrifier mensuellement les rails linéaires et les vis à billes (avec de la graisse au lithium).
- Étalonner trimestriellement les capteurs d’origine et les servomoteurs.
Attention : lors de la découpe de matériaux poussiéreux comme l’amiante, il est nécessaire d’équiper d’un dispositif de dépoussiérage et de nettoyer régulièrement les filtres.
Problèmes courants et solutions
1. Bord de coupe non lisse
Causes possibles : usure de la lame, fréquence de vibration trop basse, vitesse d’avance trop élevée. Solutions : remplacer la lame, augmenter la fréquence à plus de 20 000 fois/minute, réduire la vitesse de 20 %.
2. Déplacement du matériau
Vérifier si l’aspiration sous vide a échoué ou si la surface du matériau est tachée d’huile. Nettoyer la surface de travail et s’assurer que les zones d’aspiration sont activées.
3. Écart dimensionnel de découpe
Vérifier si la courroie de transmission est détendue ou si le réglage de compensation du logiciel est erroné. Réétalonner l’équipement et vérifier la valeur de compensation de la trajectoire de l’outil.
Scénarios d’application et bénéfices
La machine de découpe de joints est largement utilisée dans la maintenance d’étanchéité des équipements des industries pétrochimique, électrique, navale et pharmaceutique. Par rapport à la découpe manuelle traditionnelle, la découpe numérique permet d’améliorer l’efficacité de 5 à 10 fois, d’augmenter le taux d’utilisation du matériau de plus de 20 %, et de garantir la cohérence des joints, réduisant ainsi le risque de fuite. Pour la production en petites séries et grande variété, la machine de découpe à lame oscillante est le meilleur choix ; pour les formes simples en grande série, la machine de découpe à l’emporte-pièce peut être envisagée pour réduire les coûts.
Lors de l’achat, il est recommandé d’apporter des échantillons des matériaux courants chez le fabricant pour des essais de découpe, et d’examiner sur place les performances de l’équipement et la facilité d’utilisation du logiciel. Il convient également de s’intéresser à la capacité de service après-vente et de support technique pour garantir un fonctionnement stable de l’équipement à long terme.