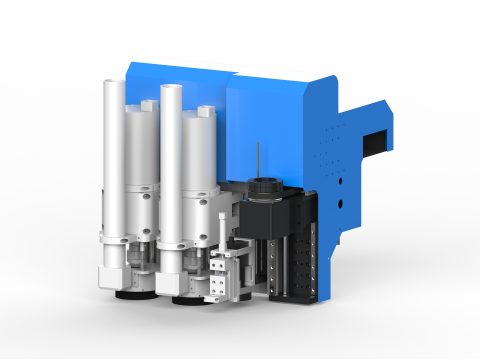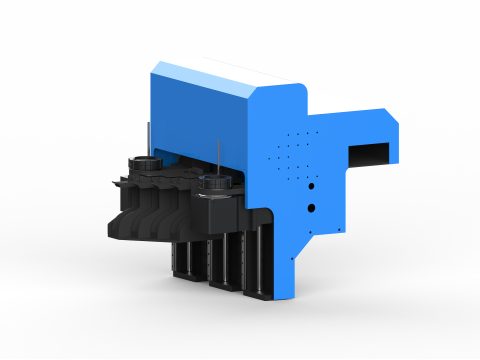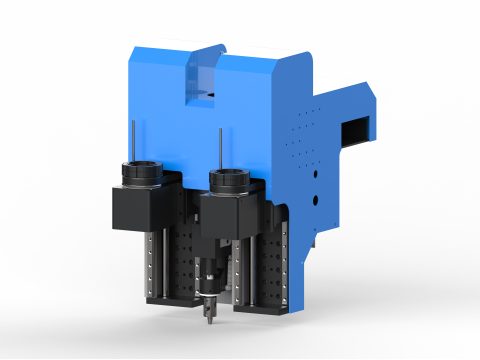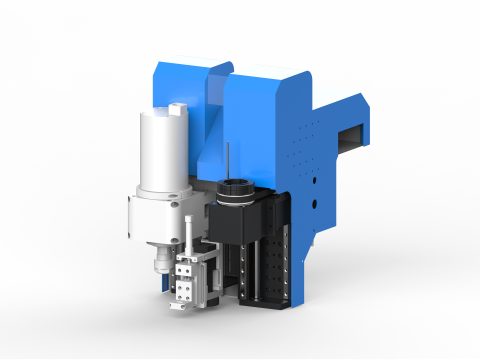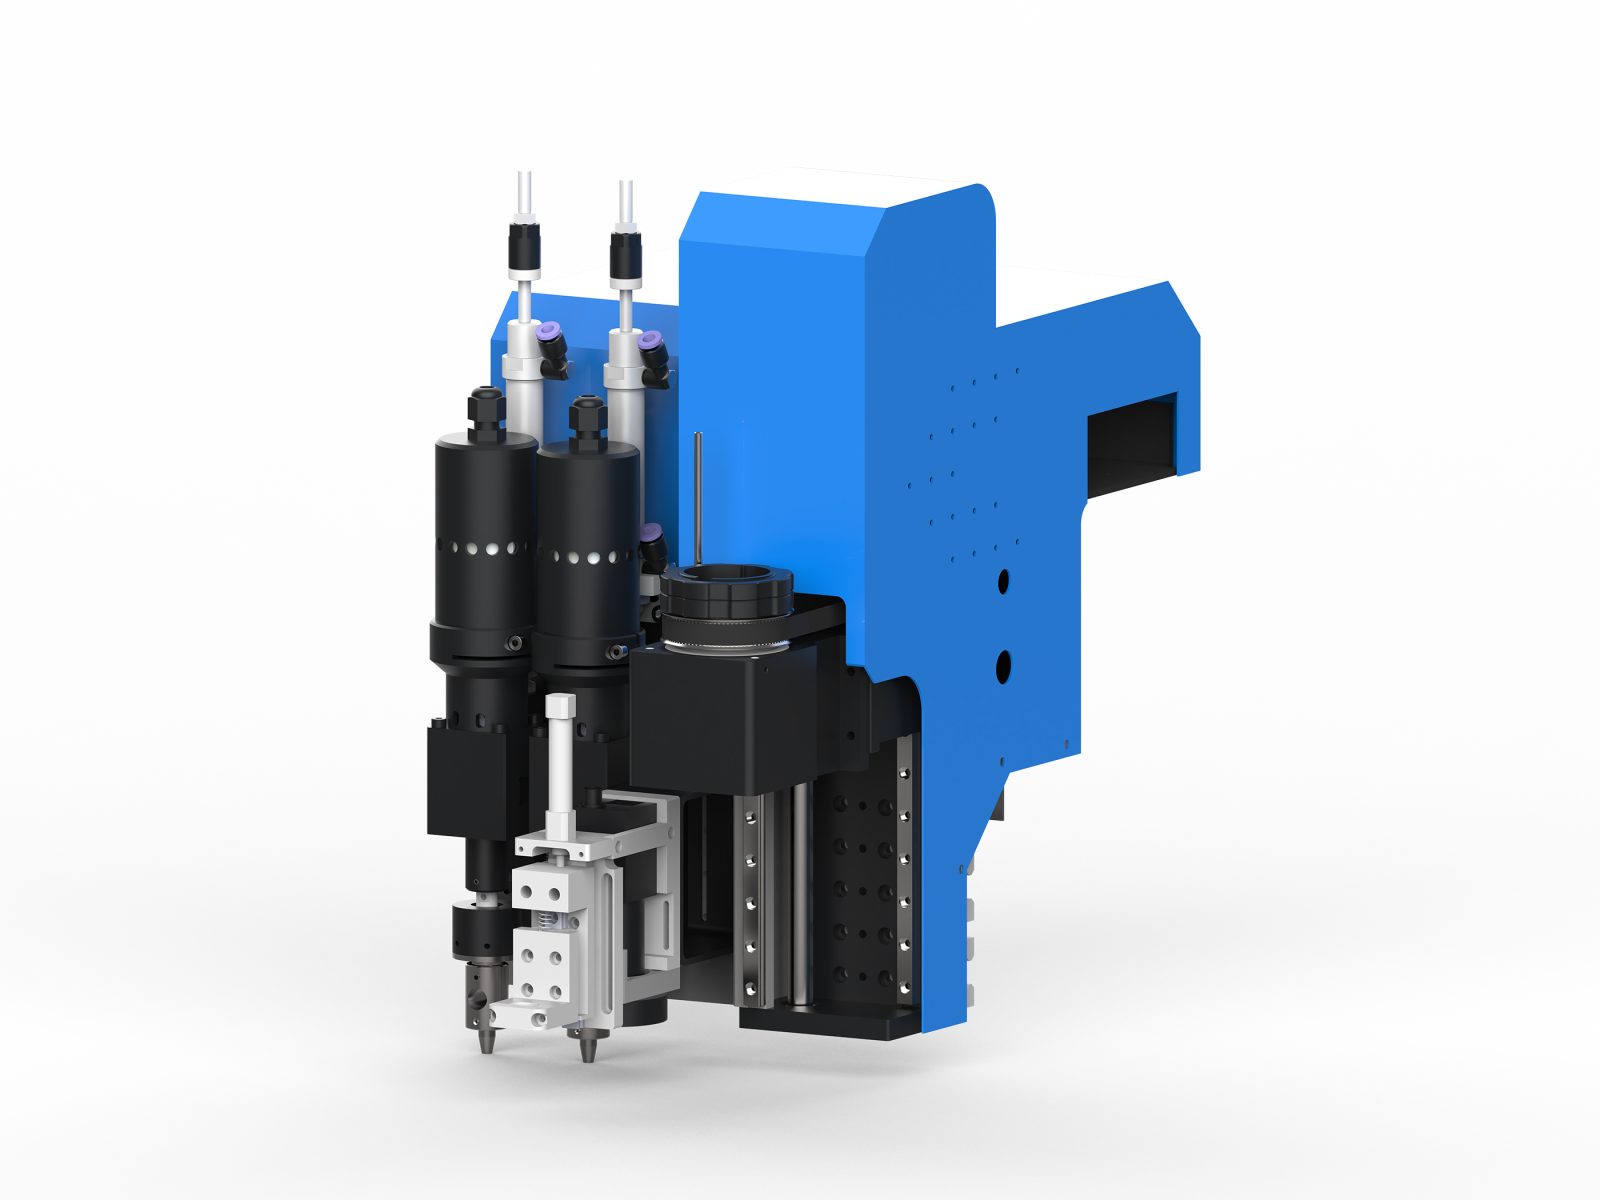
La combinaison de tête C2A est une solution de configuration de tête modulaire destinée aux machines de découpe à lame oscillante, composée d’un porte-lame unique et de deux modules d’emporte-pièce circulaires, et pouvant être associée selon les besoins du procédé à des modules tels que lame oscillante, lame de coupe inclinée, broche, composant de vision CCD, tête jet d’encre, etc. Cette combinaison intègre la découpe de contour et le poinçonnage de trous standard dans une même tête : le porte-lame est chargé de la découpe et du façonnage des contours externes et internes, les deux ensembles d’emporte-pièce circulaires correspondant respectivement à deux diamètres de perçage, les coordonnées des trous étant contrôlées par programme, le poinçonnage s’effectuant en synchronisation pendant la découpe, ce qui élimine les opérations manuelles de perçage secondaire et de transfert, et convient à la production en série de trous réguliers tels que trous de suspension, trous d’aération, trous de fixation à clips.
Caractéristiques principales
- Travail collaboratif des deux emporte-pièce circulaires : les deux ensembles d’emporte-pièce circulaires peuvent être configurés avec des diamètres différents, appelés selon les besoins dans un même programme d’usinage, permettant de réaliser en un seul passage le poinçonnage de deux spécifications de trous, réduisant ainsi les changements de matrice et les temps d’arrêt.
- Découpe de contour par porte-lame unique : le porte-lame équipé d’une lame oscillante ou autre effectue la découpe de contour, partageant le même système de coordonnées avec les modules d’emporte-pièce circulaires, les bords de coupe et les positions de perçage restant alignés, évitant les écarts dus à un second serrage.
- Précision des positions de trous contrôlée par programme : les coordonnées des trous sont générées directement par le logiciel de découpe et transmises, l’action de poinçonnage étant synchronisée avec la trajectoire de découpe, la cohérence des entraxes et des distances aux bords étant garantie par le programme, sans dépendre d’un traçage manuel.
- Configuration modulaire à la demande : la tête adopte une structure modulaire, les modules tels qu’emporte-pièce circulaires, porte-lame, composant de vision CCD, tête jet d’encre pouvant être combinés de manière flexible selon la structure des commandes, facilitant l’extension ou l’ajustement de la configuration lors de changements ultérieurs de procédé.
- Suppression de l’opération manuelle de perçage : le poinçonnage et la découpe s’effectuent en continu sur l’équipement, réduisant les étapes manuelles de perçage, d’alignement et de transfert, ce qui convient aux scénarios de production en moyennes et grandes séries avec un grand nombre de trous et des spécifications uniformes.
Matériaux et industries applicables
Cette combinaison est adaptée à la découpe et au perçage de matériaux souples en feuilles tels que le cuir, le cuir synthétique, le tissu, le non-tissé, le carton, le carton rigide, le PVC, l’EVA, la mousse, la feuille de caoutchouc et certains matériaux composites. Les applications typiques incluent les trous de suspension et les trous de fixation pour sacs et sacs à main, les trous d’aération et les trous de positionnement pour matériaux de chaussures, les trous d’étiquettes pour accessoires de vêtement, les trous de montage pour pièces d’intérieur automobile, ainsi que la production de pièces nécessitant une découpe de contour et un perçage standard en une seule opération dans les secteurs de l’emballage, de la publicité et des articles d’ameublement.
Recommandations de sélection et de configuration
Lorsque la pièce à usiner nécessite simultanément une découpe de contour extérieur et deux types de trous de diamètre fixe, avec un nombre élevé de trous et des spécifications relativement uniformes, la combinaison de tête C2A est appropriée ; si les trous sont principalement de forme irrégulière ou de grande dimension, il est possible d’envisager d’ajuster la configuration des poinçons circulaires ou d’opter pour une autre solution modulaire. En termes de configuration, elle peut être associée à un système d’alimentation automatique, à une plateforme d’alimentation en rouleaux ou en feuilles, ainsi qu’à un logiciel de découpe doté de fonctions d’édition de matrices de trous et d’optimisation de trajectoire, afin de tirer parti de l’efficacité de la collaboration entre les doubles poinçons circulaires et le porte-lame.
Paramètres techniques clés
- Modèle de tête : version C2A (combinaison de tête)
- Hauteur d’usinage : 60 mm (standard)
- Configuration de la combinaison : double poinçon circulaire + porte-lame simple
- Modules interchangeables : porte-lame / lame oscillante / lame à découpe oblique servo / poinçon circulaire / broche / composant de vision CCD / tête jet d’encre (en option selon la prise en charge du modèle)
- Matériaux applicables : tissu, cuir, mousse, EVA, matériaux composites, carton, acrylique, bois, etc. (selon le module choisi)
- Procédés applicables : découpe de contour, perçage, rainurage, rainurage, fraisage, découpe avec positionnement visuel, marquage jet d’encre (selon le module choisi)
- Modèles compatibles : série de machines de découpe à lame oscillante Dingniu (plaque de tête personnalisée selon le modèle)
- Remarque : la tête de coupe peut être personnalisée et combinée selon les matériaux et le procédé ; la configuration spécifique est définie par le plan de sélection
FAQ
Quel est le diamètre maximal de perçage de la combinaison de têtes C2A ?
Le diamètre maximal de perçage peut atteindre 30 mm, selon la configuration du module d’emporte-pièce circulaire.
Quelle est la plage d’épaisseur de coupe de cette combinaison de têtes ?
La plage d’épaisseur de coupe est de 0,5 à 50 mm, adaptée à divers matériaux souples en feuille.
Quelle est la précision de positionnement de la combinaison de têtes C2A ?
La précision de positionnement des trous peut atteindre ±0,1 mm, garantissant la cohérence de l’entraxe et de la distance au bord.
Le positionnement visuel CCD est-il pris en charge ?
Oui, il peut être associé à un module de vision CCD, avec une précision de positionnement visuel pouvant atteindre 0,05 mm.
Quel gain de productivité cette combinaison peut-elle apporter ?
Par rapport au perçage manuel traditionnel, le gain de productivité peut atteindre plus de 30 %, selon les conditions d’usinage.
Pour en savoir plus
- Guide pratique de réglage de la précision de la machine de découpe à couteau oscillant
- Méthode de sélection des lames et de détermination de la période de remplacement pour la machine de découpe à couteau oscillant
- Dingniu a participé avec succès à la 25e exposition internationale chinoise du cuir, avec des signatures continues sur place