
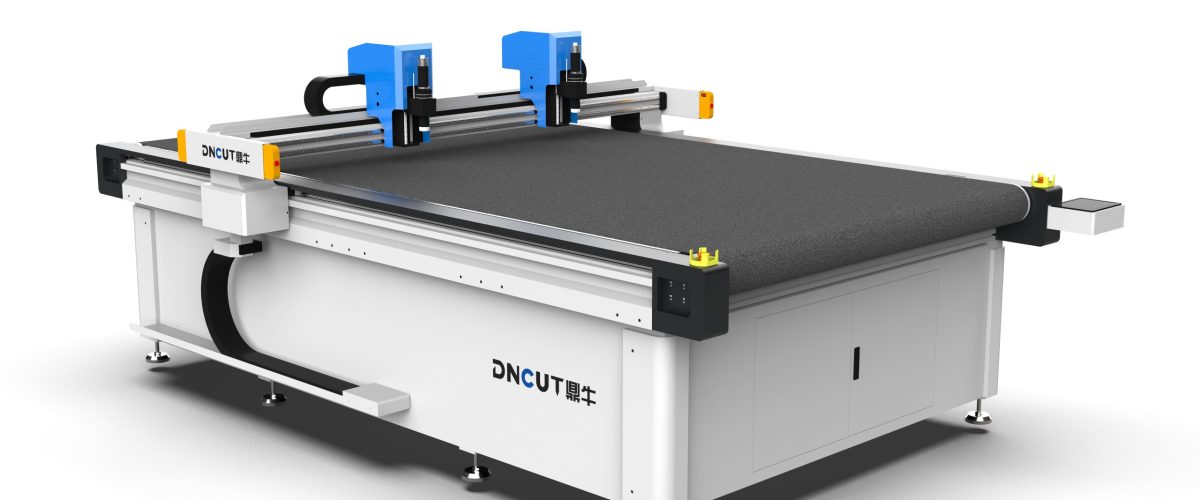
개스킷 재단기: 유형 및 작동 원리
개스킷 재단기는 고무, 석면, 폴리테트라플루오로에틸렌(PTFE), 비석면판, 흑연, 코르크 등 비금속 소재를 특정 형상의 개스킷으로 절단하는 장비입니다. 절단 원리에 따라 주로 세 가지로 분류됩니다:
- 진동날 재단기(오실레이팅 나이프 커팅 머신): 날이 고주파로 진동(분당 약 20000회)하며 절단 정밀도가 높아 복잡한 형상과 얇은 소재(두께 ≤10mm)에 적합합니다.
- 레이저 재단기: 레이저 빔으로 소재를 용융 또는 기화시키며 절단 폭이 좁지만 탄화 가장자리가 발생할 수 있어 PTFE 등 소재에 적합하며 두께는 보통 ≤5mm입니다.
- 금형 재단기(다이 커팅 머신): 맞춤형 칼날 금형으로 프레스하여 효율이 높고 대량의 단순 형상에 적합하지만 금형 비용이 높습니다.
그중 진동날 재단기는 금형이 필요 없고 소량 다품종에 적응할 수 있어 주류 선택이 되었습니다. 핵심 부품으로는 진동날 헤드, 서보 제어 시스템, 진공 흡착 플랫폼 및 이송 시스템이 있습니다.
선정 핵심 파라미터
1. 절단 두께 및 소재
소재에 따라 날과 출력 요구가 다릅니다. 예를 들어:
- 고무 개스킷: 두께 1-20mm, 진동날(출력 ≥1.5kW) 또는 고압 워터젯(단, 워터젯은 비용이 높음)을 권장합니다.
- 석면판: 두께 1-10mm, 진동날에는 초경합금 날을 장착하여 분진 비산을 방지해야 합니다.
- PTFE: 두께 0.5-5mm, 레이저 절단 또는 진동날 모두 가능하나 레이저는 환기에 주의해야 합니다.
- 흑연 복합판: 두께 1-3mm, 진동날 절단 시 진동 주파수를 제어하여 층 분리를 방지해야 합니다.
선정 시 주요 사용 소재 및 두께 범위를 명확히 하여 장비 능력이 이를 포괄하도록 해야 합니다.
2. 절단 정밀도 및 속도
개스킷은 일반적으로 치수 공차 ±0.2mm 이내를 요구합니다. 진동날 재단기의 반복 위치 정밀도는 ±0.05mm에 달하며 절단 속도는 소재에 따라 10-60m/min 사이입니다. 예를 들어 3mm 두께 고무 개스킷 절단 시 속도를 30m/min으로 설정할 수 있고, 1mm 두께 PTFE 절단 시 50m/min까지 높일 수 있습니다.
3. 작업대 면적
일반적인 개스킷 치수에 따라 선택합니다. 소형 개스킷(예: DN50 플랜지 개스킷)은 600×600mm 작업대를 선택할 수 있고, 대형 개스킷(예: 열교환기 개스킷)은 1200×2400mm 이상이 필요합니다. 작업대에는 진공 흡착 구역을 갖추어 소재 고정을 보장해야 합니다.
4. 소프트웨어 및 자동화
현대 개스킷 재단기는 보통 CAD/CAM 소프트웨어와 함께 제공되며 DXF, DWG 형식 가져오기를 지원하고 절단 경로를 자동 생성합니다. 자동 배열 기능은 소재 활용률을 10%-30% 향상시킬 수 있습니다. 또한 자동 이송 시스템은 연속 절단을 구현하여 수동 개입을 줄입니다.
조작 기법 및 파라미터 설정
1. 날 선택 및 교체
Oscillating knife cutting machines commonly use the following types of blades:
- 첨단 날: 정밀 윤곽 및 얇은 소재용.
- 원형 날: 두꺼운 소재(>10mm) 및 직선 절단용.
- 톱니 날: 섬유 강화 소재(예: 비석면판)용으로 실 늘어짐을 방지합니다.
날이 마모되면 적시에 교체해야 하며, 일반적으로 고무 소재 절단 시 8시간마다 한 번 점검합니다.
2. 절단 파라미터 최적화
진동날을 예로 들면 주요 파라미터는 다음과 같습니다:
- 진동 주파수: 고무 소재는 18000-22000회/분 권장; PTFE는 25000회/분 이상 권장.
- 하강 깊이: 보통 소재 두께의 1.1-1.2배로 설정하여 완전히 절단하되 작업대 마모를 과도하게 하지 않도록 합니다.
- 이송 속도: 소재 경도에 따라 조정하며, 경질 소재(예: 석면판)는 10-15m/min으로 낮추고 연질 고무는 40m/min까지 높일 수 있습니다.
먼저 시험 절단을 하고 확대경으로 절단 가장자리 품질을 검사하여 버(Burr)와 층 분리가 없도록 파라미터를 조정할 것을 권장합니다.
3. 소재 고정
진공 흡착이 일반적인 방식이며 작업대 밀봉이 양호해야 합니다. 다공성 소재(예: 코르크)의 경우 필름을 한 겹 덮은 후 흡착할 수 있습니다. 흡착 부압은 -0.6~-0.8bar를 권장합니다.
유지 및 보수
정기 유지보수는 장비 수명을 연장합니다:
- 매일 작업대와 가이드 레일을 청소하고 절단 칩을 제거합니다.
- 매주 날 헤드 고정 나사와 전동 벨트 장력을 점검합니다.
- 매월 리니어 가이드와 볼스크류에 윤활(리튬 기반 그리스 사용)합니다.
- 매분기 원점 센서와 서보 모터를 교정합니다.
주의: 석면 등 분진 함유 소재 절단 시 집진 장치를 갖추고 필터를 정기적으로 청소해야 합니다.
일반적인 문제 및 해결 방안
1. 절단 가장자리가 매끄럽지 않음
가능한 원인: 날 마모, 진동 주파수 과저, 이송 속도 과다. 해결 방안: 날 교체, 주파수를 20000회/분 이상으로 높임, 속도 20% 감소.
2. 소재 이동
진공 흡착 실패 여부 또는 소재 표면 유분을 점검합니다. 작업대를 청소하고 흡착 구역이 켜져 있는지 확인합니다.
3. 절단 치수 편차
전동 벨트 이완 여부 또는 소프트웨어 보정 설정 오류를 점검합니다. 장비를 재교정하고 날 경로 보정 값을 확인합니다.
적용 시나리오 및 효과
개스킷 재단기는 석유화학, 전력, 선박, 제약 등 산업의 설비 밀봉 유지보수에 널리 사용됩니다. 전통적인 수동 절단에 비해 CNC 절단은 효율을 5-10배 향상시키고 소재 활용률을 20% 이상 높이며 개스킷 일관성을 보장하여 누설 위험을 줄입니다. 다품종 소량 생산에는 진동날 재단기가 최적의 선택이며, 대량의 단순 형상은 비용 절감을 위해 금형 재단기를 고려할 수 있습니다.
구매 시 상용 소재 샘플을 지참하여 제조사에서 시험 절단하고 장비 성능과 소프트웨어 사용 편의성을 현장에서 확인할 것을 권장합니다. 동시에 애프터서비스 및 기술 지원 능력에 주목하여 장비의 장기 안정적 운행을 보장해야 합니다.