
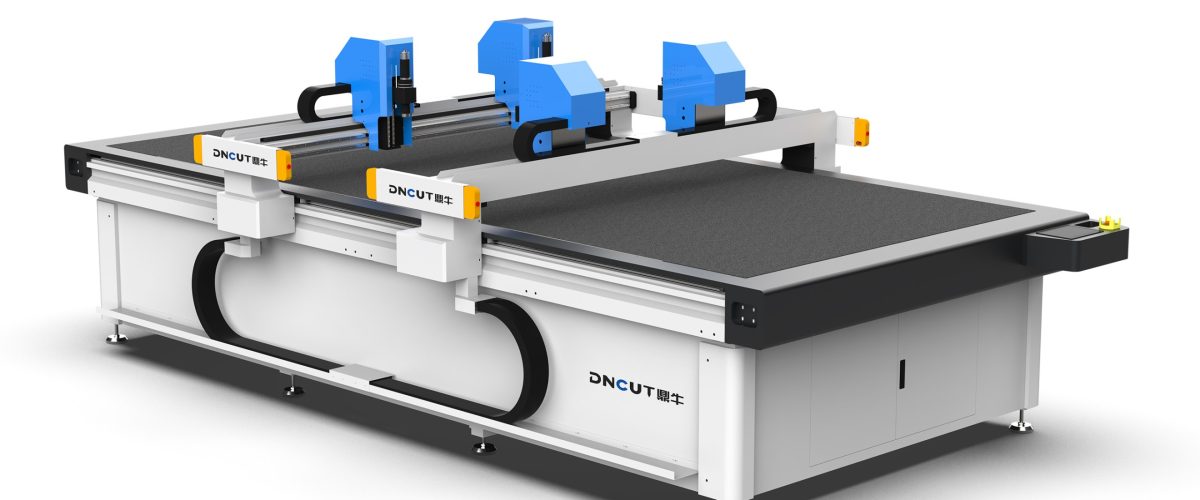
羊皮切割的工艺特点与设备选型逻辑
羊皮属于典型的柔性材料,厚度通常在0.5-2.0mm之间,具有延伸率高、边缘易卷曲、毛面摩擦系数大等特点。传统手工裁剪依赖样板和剪刀,效率低且一致性差。数控振荡刀切割机通过高频振动的刀片(每分钟8000-12000次)实现冷切割,无热影响区,特别适合羊皮这类热敏性天然材料。选型时需重点关注三个参数:切割精度(±0.1mm为行业基准)、最大切割厚度(建议≥25mm以兼容多层裁剪)和有效切割范围(常见1600×2500mm或2100×3100mm)。
核心部件:刀头与传动系统的匹配
1. 刀片类型选择
羊皮切割推荐使用尖头振荡刀(角度15°-20°),刀片材质为硬质合金或高速钢。对于厚度超过1.5mm的羊皮,可选用圆头刀以减少毛面拉扯。切割毛面朝上的羊皮时,建议搭配气动压脚(压力0.2-0.4MPa),防止材料随刀片上下振动而移位。
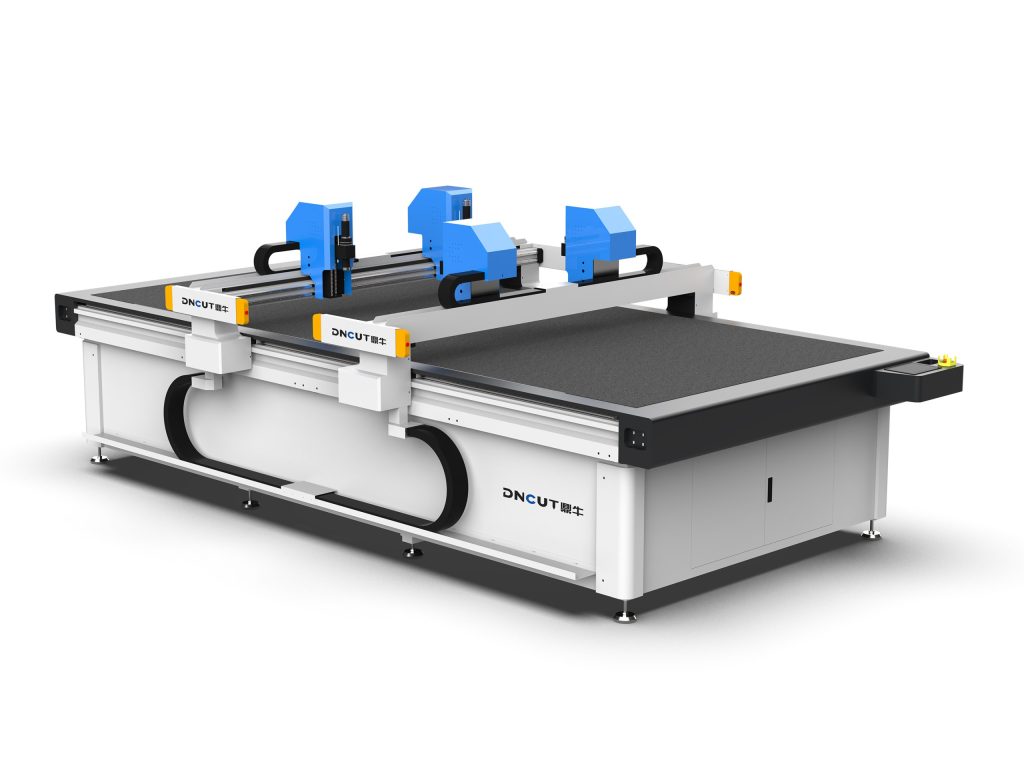
2. 传动与导轨
采用齿轮齿条传动(重复定位精度±0.05mm)的机型更适合羊皮的高精度裁剪需求。避免选用皮带传动,因其在高速往复运动中易产生弹性变形,导致切割轮廓偏差。导轨需配备自动润滑系统,减少羊皮纤维粉尘对轨道的磨损。
真空吸附系统:羊皮固定的关键
羊皮透气性因部位而异(腹部透气性高于背部),需配置分区可控真空吸附台。建议真空泵功率≥5.5kW,吸附负压≥-0.06MPa,并配备分区阀门(至少4区),以便根据裁片大小单独开启吸附区域。实际操作中,在羊皮下方铺设透气毡(厚度3-5mm,透气量200-400L/m²·s)可均衡吸附力,防止局部过吸导致材料变形。对于超薄羊皮(<0.8mm),可在透气毡上覆盖一层PVC薄膜(厚度0.05mm)以增强吸附效果。

切割参数设置与工艺优化
1. 基础参数参考
- 切割速度:单层羊皮建议800-1200mm/s;多层(3-5层)时降至400-600mm/s。
- 振动频率:薄羊皮(<1mm)用10000-12000次/分钟;厚羊皮用8000-9000次/分钟。
- 刀压:根据材料厚度调整,通常0.3-0.6MPa,以切口无毛边、无熔融为准。
- 过切量:设置0.5-1.0mm过切,确保转角处完全切断。
2. 多层裁剪的层间固定
多层羊皮裁剪时,层间易滑动。建议每层之间喷洒少量水性临时固定胶(用量10-15g/m²),或使用双面胶带点粘。切割完成后,用冷风枪(温度≤30℃)吹拂切口,减少纤维粘连。
常见问题与解决方案
1. 切口毛边或纤维拉扯
原因:刀片钝化(使用超过200小时未更换)或振动频率过低。对策:建立刀片寿命台账,每150-200小时更换;将振动频率提高10%-15%。
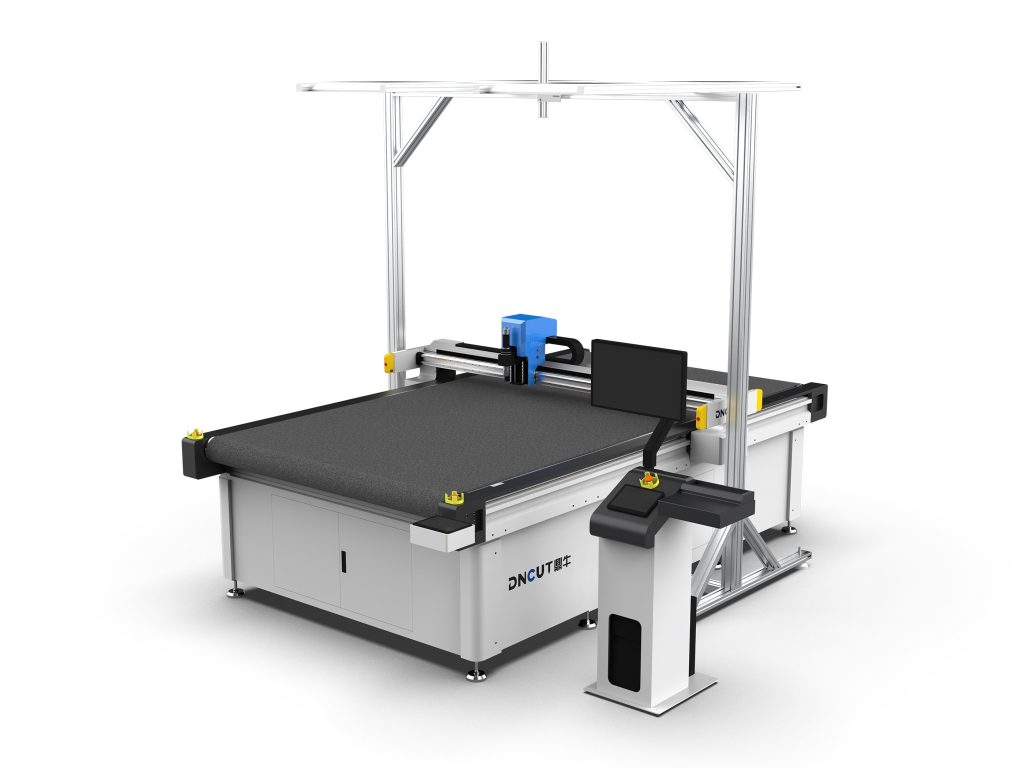
2. 裁片尺寸偏差
原因:真空吸附力不足或透气毡老化。对策:检查真空泵负压是否达到-0.06MPa;每3个月更换透气毡;校准X/Y轴补偿值(通常±0.1mm)。
3. 材料边缘卷曲
原因:切割速度过快导致刀片侧向挤压。对策:降低切割速度至600mm/s以下;在排版时增加微连接(0.3-0.5mm)固定裁片边缘,切割后手工分离。
设备维护与安全规范
- 每日:清理台面羊皮纤维粉尘,检查刀片紧固螺丝(扭矩2.5N·m)。
- 每周:用压缩空气(0.4MPa)吹净导轨和齿条,涂抹锂基润滑脂。
- 每月:检查真空管路密封性,更换过滤器滤芯(精度5μm)。
- 安全:设备必须接地(电阻≤4Ω);操作时禁止手部进入切割区域;配备急停按钮和光栅保护(响应时间≤20ms)。
选型建议与成本分析
对于日产量500-1000片羊皮裁片的中小型企业,推荐配置:1600×2500mm台面、5.5kW真空泵、齿轮齿条传动、分区吸附的振荡刀切割机,市场价格约12-18万元。若需切割多层(5层以上)或大幅面(2100×3100mm),预算需增加至25-35万元。相比激光切割(边缘焦化、异味大)和水刀切割(羊皮吸水变形),振荡刀切割机在羊皮加工中具有明显优势,且运行成本仅为激光的1/3(主要耗材为刀片,单价30-50元/片)。
实际采购前,建议携带羊皮样品(包含腹部和背部不同部位)到设备厂家进行试切测试,重点验证:最小切圆直径(应≤3mm)、尖角切割效果(30°尖角无断裂)、以及连续运行4小时的精度稳定性(偏差≤0.15mm)。