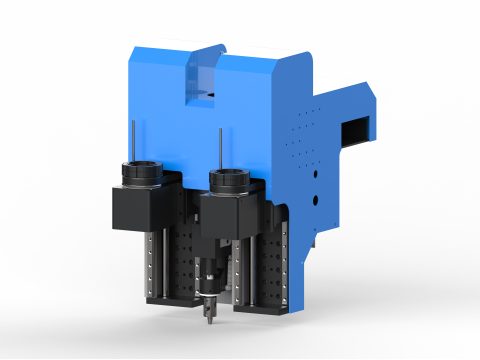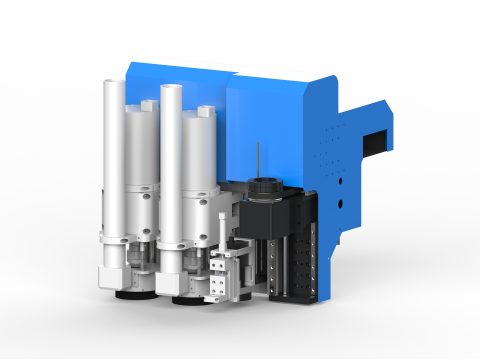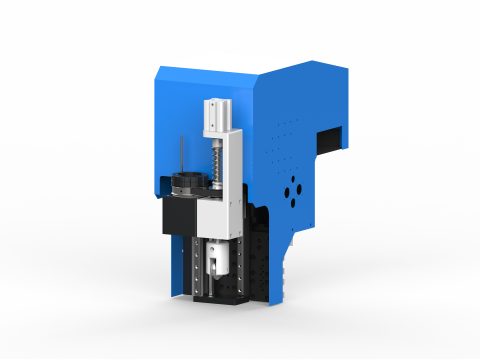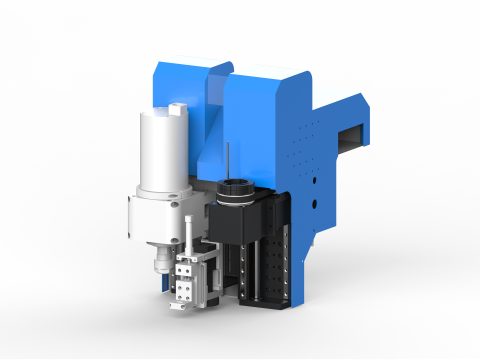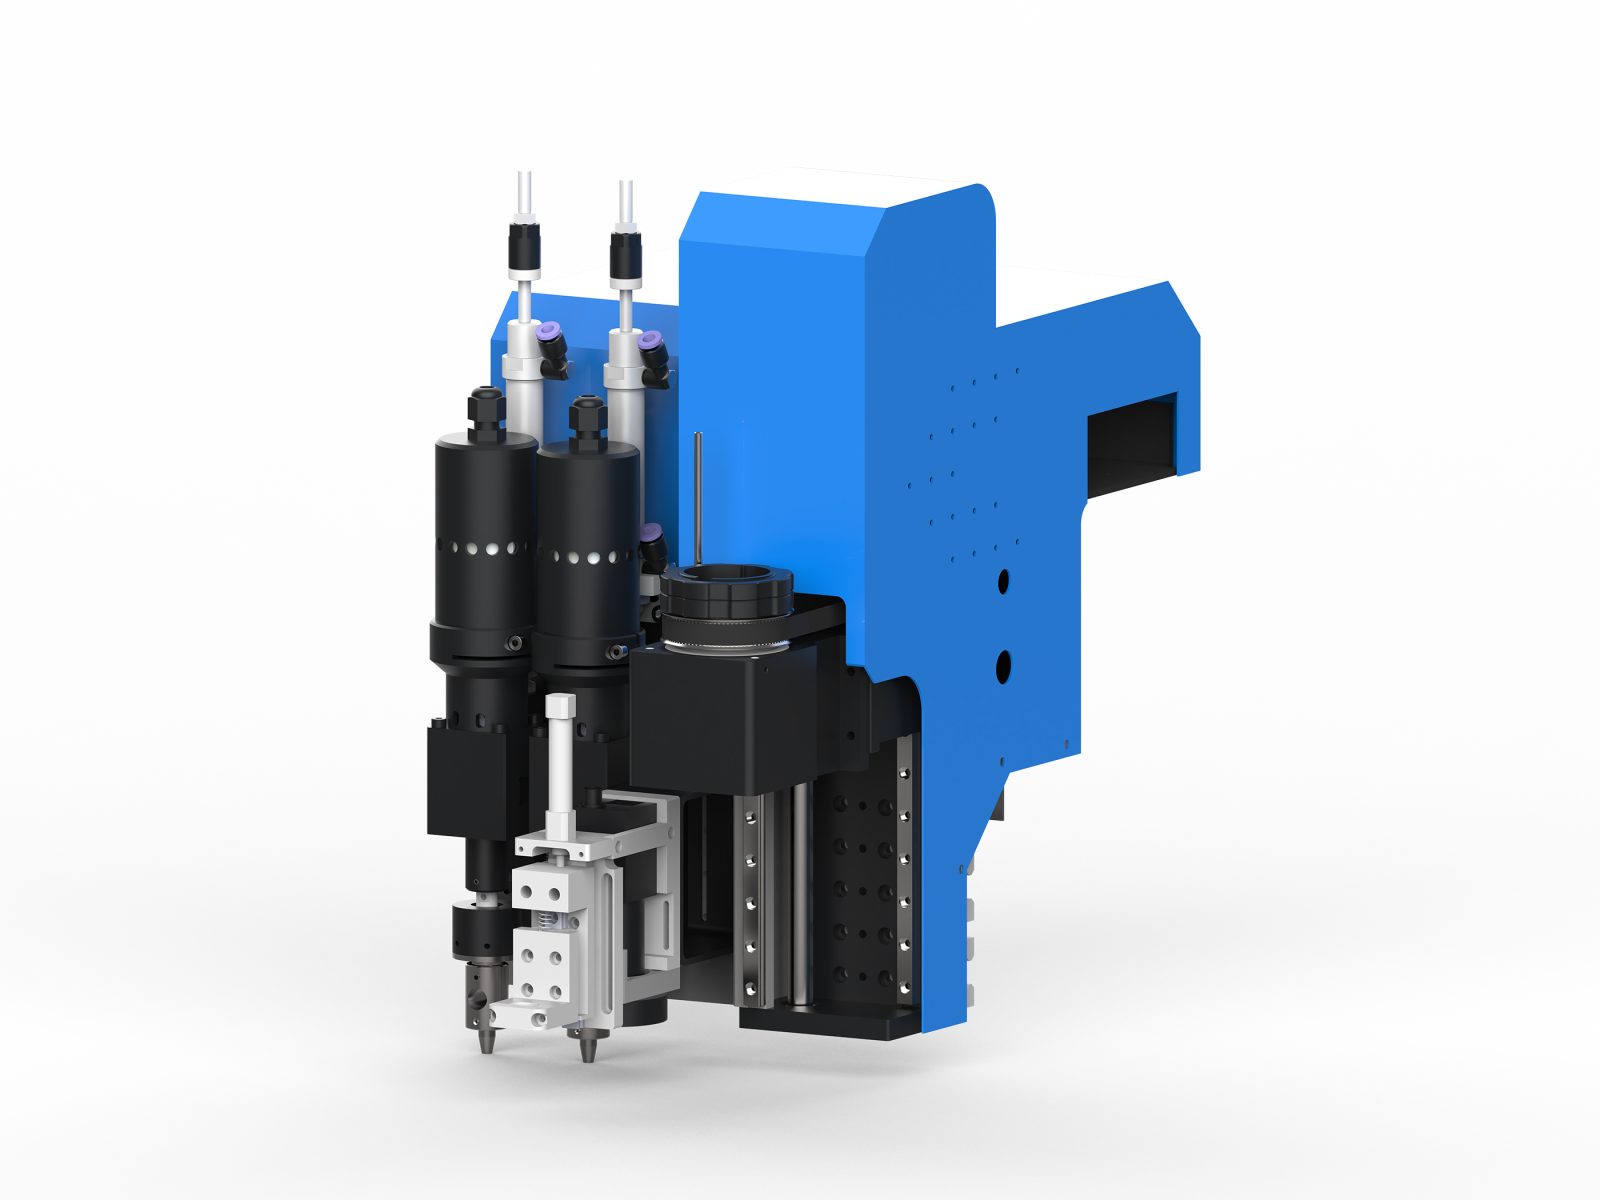
C2A款机头组合是面向振动刀切割机的模块化机头配置方案,由单刀座与双圆冲模组拼配而成,并可按工艺需要搭配振动刀、斜切刀、主轴、CCD视觉组件、喷墨头等模组。该组合将轮廓切割与标准孔位冲切集成于同一机头:刀座负责外轮廓与内轮廓的切割成型,两套圆冲模组分别对应两种孔径,由程序控制孔位坐标,在切割过程中同步完成冲孔,省去人工二次打孔与转运工序,适合挂孔、气孔、扣位孔等规则孔位的批量加工。
核心特点
- 双圆冲协同作业:两套圆冲模组可分别配置不同孔径,在同一加工程序中按需调用,一次走位即可完成两种规格孔位的冲切,减少换模与停机时间。
- 单刀座轮廓切割:刀座搭载振动刀等刀片完成轮廓切割,与圆冲模组共用同一坐标系,切割边与冲孔位保持位置一致,避免二次装夹带来的偏差。
- 程序控制孔位精度:孔位坐标由切割软件直接生成并下发,冲孔动作与切割路径联动,孔距与边距的一致性由程序保证,不依赖人工划线定位。
- 模块化按需拼配:机头采用模块化结构,圆冲、刀座、CCD视觉组件、喷墨头等模组可按订单结构灵活组合,后续工艺变化时便于扩展或调整配置。
- 省去人工打孔工序:冲孔与切割在设备上连续完成,减少人工打孔、对位与周转环节,适合孔位数量多、规格统一的中大批量加工场景。
适用材料与行业
该组合适用于皮革、人造革、布料、无纺布、纸板、卡纸、PVC、EVA、泡棉、橡胶片及部分复合材料等柔性片材的切割与冲孔加工。典型应用包括箱包手袋的挂孔与扣位孔、鞋材的气孔与定位孔、服装辅料的吊牌孔、汽车内饰件的安装孔,以及包装、广告、家居用品等行业中需要轮廓切割与标准孔位一次成型的零部件生产。
选型与配套建议
当加工件同时存在外轮廓切割与两种固定孔径的孔位需求,且孔位数量较多、规格相对统一时,C2A款机头组合较为合适;若孔型以异形孔或大尺寸孔为主,可考虑调整圆冲配置或改用其他模组方案。配套方面,可与自动送料系统、卷材或片材进料平台联用,并配合具备孔位阵列编辑与路径优化功能的切割软件,以发挥双圆冲与刀座协同作业的效率优势。
关键技术参数
- 机头型号:C2A款(机头组合)
- 加工高度:60mm(标准)
- 组合配置:双圆冲+单刀座
- 可换模组:刀座 / 振动刀 / 伺服斜切刀 / 圆冲 / 主轴 / CCD 视觉组件 / 喷墨头(按机型支持情况选配)
- 适用材料:布料、皮革、泡棉、EVA、复合材料、纸板、亚克力、木板等(按所选模组而定)
- 适用工艺:轮廓切割、冲孔、压痕、开槽、铣削、视觉定位切割、喷墨标识(按所选模组而定)
- 适用机型:鼎牛振动刀切割机系列(机头板按机型定制安装)
- 备注:机头可按材料与工艺定制组合,具体配置以选型方案为准
FAQ
C2A款机头组合的最大冲孔直径是多少?
最大冲孔直径可达30mm,具体取决于圆冲模组配置。
该机头组合的切割厚度范围是多少?
切割厚度范围为0.5-50mm,适用于多种柔性片材。
C2A款机头组合的定位精度如何?
孔位定位精度可达±0.1mm,确保孔距与边距的一致性。
是否支持CCD视觉定位?
支持,可搭配CCD视觉组件,视觉定位精度可达0.05mm。
该组合能提升多少生产效率?
相比传统人工打孔,效率提升可达30%以上,具体因加工条件而异。