
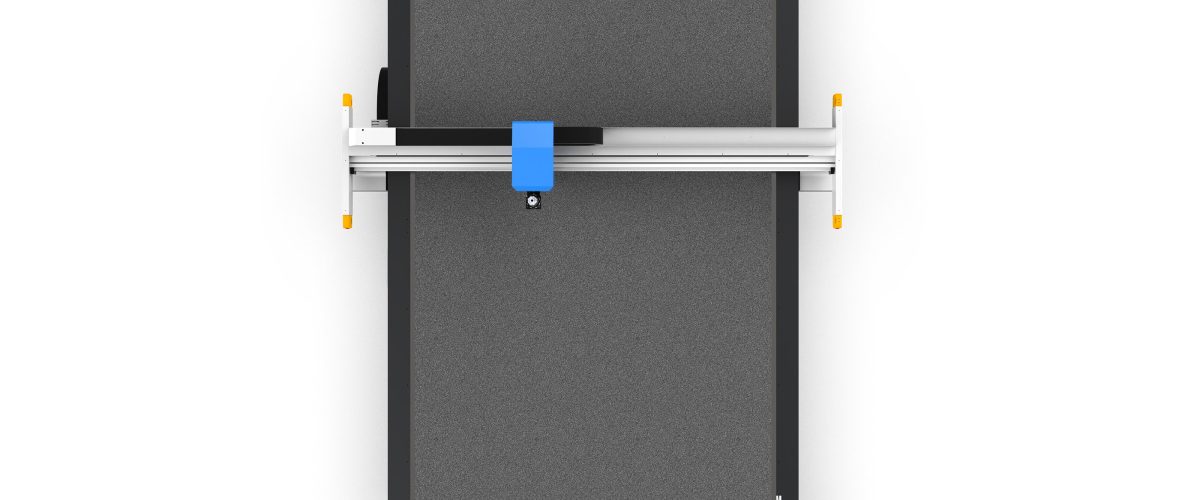
آلة قطع ألياف الكربون: دليل شامل من اختيار الطراز إلى الإنتاج عالي الكفاءة
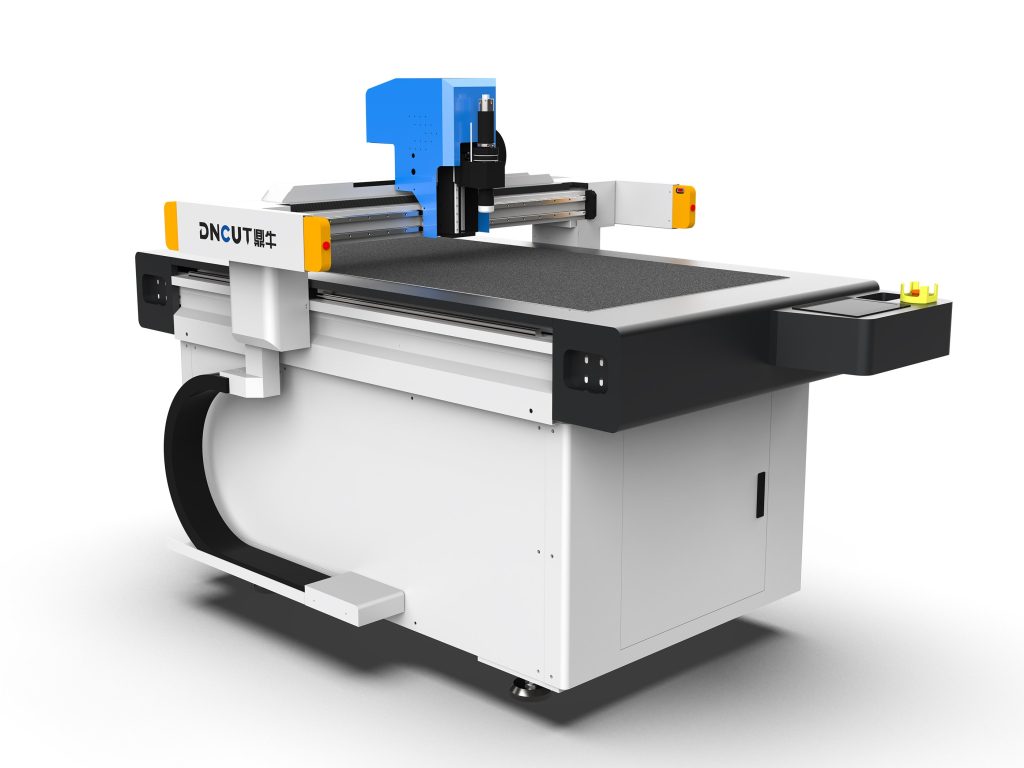
نظرًا لخصائصها خفيفة الوزن وعالية القوة، تزداد استخدامات المواد المركبة من ألياف الكربون على نطاق واسع في مجالات الطيران والفضاء والسيارات والمعدات الرياضية. ومع ذلك، تواجه معالجة قطع ألياف الكربون تحديات عديدة: كثرة الغبار، وسرعة تآكل الأدوات، ومتطلبات عالية لدقة القطع. وبفضل خصائصها المتمثلة في القطع البارد وعدم التأثير الحراري والدقة العالية، أصبحت آلة قطع ألياف الكربون (أي آلة القطع CNC بالسكين المتذبذب) المعدات الرئيسية لمعالجة مواد مثل ألياف الكربون المسبقة التشريب والألواح المتصلبة والأقمشة. سيتناول هذا المقال معايير اختيار طراز آلة قطع ألياف الكربون ونقاط التشغيل واستراتيجيات الصيانة، ويقدم مرجعًا عمليًا قابلًا للتطبيق.
أولًا: تحليل المعايير التقنية الأساسية لآلة قطع ألياف الكربون
عند شراء آلة قطع ألياف الكربون، تحدد المعايير التالية بشكل مباشر قدرة القطع وكفاءة الإنتاج، ويجب تقييمها بشكل شامل بالاقتران مع خصائص المواد الخاصة بك ومتطلبات الطاقة الإنتاجية.
1. أنواع رؤوس القطع والسعة
عادةً ما تكون ماكينات قص ألياف الكربون مجهزة بشفرة متذبذبة (تُعرف أيضًا بالسكين الاهتزازي) أو شفرة سحب. بالنسبة للبريبريغ أو الأقمشة بسمك ≤5 مم، يمكن للسكين الاهتزازي عالي التردد منخفض السعة (السعة 0.5-1.5 مم، التردد 8000-12000 مرة/دقيقة) تقليل فصل الطبقات والنتوءات؛ أما بالنسبة للألواح المتصلبة بسمك 5-15 مم، فيجب اختيار سعة كبيرة (2-3 مم) أو سكين هوائي. تدعم بعض الطرازات الراقية تبديل رؤوس القطع السريع للتكيف مع عمليات مختلفة.
2. دقة التموضع ودقة التكرار
غالبًا ما تتميز أجزاء ألياف الكربون بتفاوتات صارمة في الكونتور، ويُنصح باختيار معدات بدقة تحديد موضع ≤±0.1mm ودقة تكرار ≤±0.05mm. يمكن أن يضمن الهيكل المكوّن من محرك سيرفو + مخفض سرعة دقيق + أدلة خطية الاستقرار على المدى الطويل. في السيناريوهات التي تتطلب القطع متعدد الطبقات (مثل تكديس البريبريغ)، تكون دقة التكرار بالغة الأهمية، وإلا فإن الانحراف بين الطبقات سيؤدي إلى إتلاف الأجزاء.

3. سطح العمل ونظام الشفط
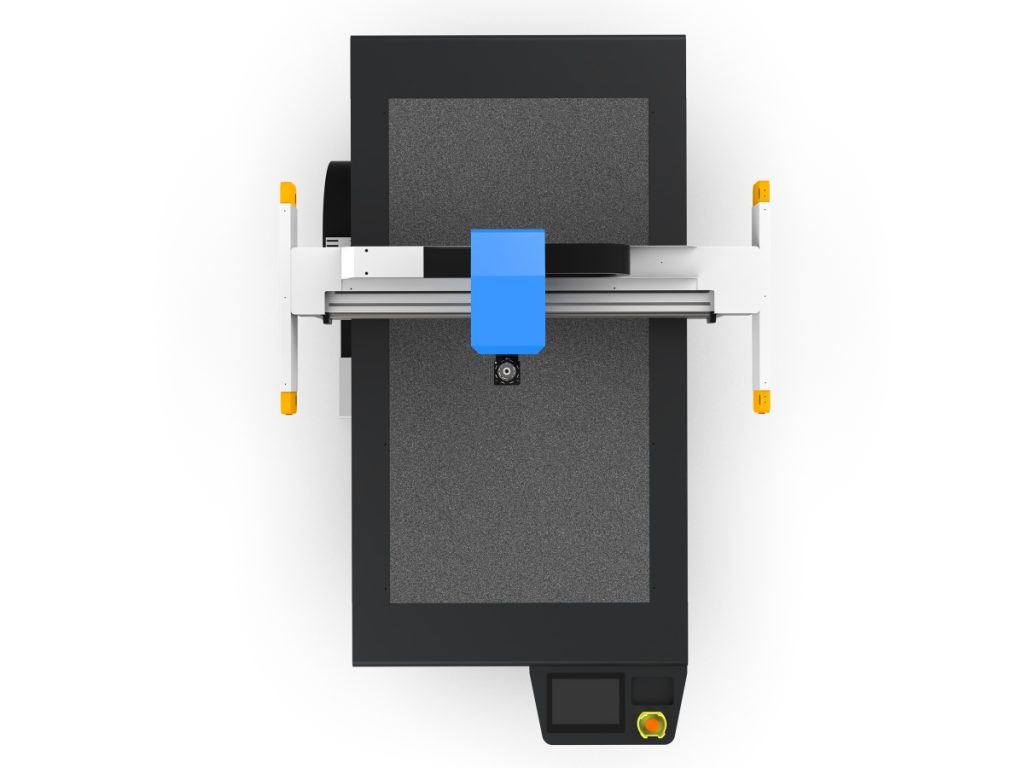
يجب تحديد أبعاد سطح الطاولة وفقًا لأقصى أبعاد قطعة العمل، والمواصفات الشائعة هي 1600 مم × 2500 مم و2000 مم × 3000 مم. ينتج عن قطع ألياف الكربون كمية كبيرة من الغبار، لذا يجب تجهيز النظام بنظام شفط فراغي مقسم إلى مناطق، بقوة شفط ≥20 كيلو باسكال، لضمان عدم انزلاق المادة أثناء عملية القطع. يجب استبدال لبادة الطاولة بشكل دوري لتجنب انغراس الغبار فيها وتأثيره على فعالية الشفط.
4. سرعة القطع والتسارع
تتأثر سرعة القطع بسماكة المادة ونوع الأداة وتعقيد النمط. بالنسبة لمادة ألياف الكربون المسبقة التشريب بسماكة 1 مم، يمكن أن تصل سرعة القطع بالسكين المتذبذب إلى 30-50 م/دقيقة؛ أما بالنسبة للألواح المتصلبة بسماكة 5 مم، تنخفض السرعة إلى 5-10 م/دقيقة. يُوصى بأن يكون التسارع ≥1g لتقليل وقت الحركة غير الفعالة وتحسين الكفاءة الإجمالية. لكن يجب الانتباه إلى أن التسارع المفرط قد يتسبب في اهتزاز الطاولة، مما يؤثر على جودة القطع.
5. نظام إزالة الغبار
غبار ألياف الكربون موصل للكهرباء وسهل الطفو، لذا يجب تجهيز الجهاز بمنظومة فعالة لإزالة الغبار. يُنصح باختيار موديل مزود بغطاء شفط غبار متحرك، مع جعل فتحة الشفط قريبة قدر الإمكان من نقطة القطع، وبمعدل تدفق هواء ≥2000m³/h ودقة ترشيح ≤5μm. ضعف فعالية إزالة الغبار لا يضر بالصحة فحسب، بل يؤدي أيضًا إلى تراكم الغبار على القضبان المسننة والجريدة المسننة، مما يسرّع تآكل المعدات.
ثانيًا، مهارات تشغيل ماكينة قطع ألياف الكربون وتحسين العمليات
يمكن لطرق التشغيل الصحيحة وإعدادات معاملات العملية المناسبة أن تحسّن جودة القطع وعمر الأداة بشكل ملحوظ.
1. اختيار الأداة ودورة الاستبدال
يوصى باستخدام سكين اهتزازي من الكربيد الصلب لقطع ألياف الكربون المشبعة مسبقًا، بزاوية حافة من 30° إلى 45°، مما يوفر حدة أعلى؛ أما لقطع الألواح المتصلبة فيُختار أداة مطلية بالماس، مما يزيد مقاومة التآكل بمقدار 3-5 أضعاف. بعد تآكل الأداة تزداد قوة القطع، مما يؤدي إلى ظهور نتوءات وتقشر على حواف المادة، ويُنصح بفحص الحافة كل 200-300 متر (للمواد المشبعة مسبقًا) أو 50-80 مترًا (للألواح المتصلبة)، واستبدالها في الوقت المناسب. يمكن الحكم على درجة التآكل من خلال الاستماع إلى صوت القطع أو ملاحظة شكل الرقائق.
2. مطابقة معلمات القطع
بأخذ مادة الكربون المسبقة التشريب بسماكة 1 مم كمثال: تردد التذبذب 10000 مرة/دقيقة، سعة الاهتزاز 1 مم، سرعة التغذية 40 م/دقيقة، ضغط الشفط الفراغي 25 كيلوباسكال. بالنسبة للوح المقسى بسماكة 3 مم: التردد 8000 مرة/دقيقة، سعة الاهتزاز 2 مم، سرعة التغذية 8 م/دقيقة، يُنصح بالقطع الطبقي (كل طبقة 1-1.5 مم) لتجنب التصدع الحدي الناتج عن القطع الكامل دفعة واحدة. يجب ضبط المعلمات الفعلية بدقة بناءً على محتوى الراتنج في المادة واتجاه الألياف، ويُوصى بإجراء قطع تجريبي أولاً.
3. تحسين التخطيط والمسارات
استخدام برامج CAD/CAM للتنسيق الذكي، لتحسين معدل استغلال المواد. بالنسبة لأقمشة ألياف الكربون، انتبه إلى تأثير اتجاه السداة واللحمة على جودة القطع، وحاول جعل مسار القطع بزاوية معينة مع اتجاه الألياف (مثل 15°-30°)، لتقليل شد الألياف. استخدام القطع المشترك والربط الجسري يمكن أن يقلل من حركة الخمول ويحسن الكفاءة. بالنسبة للثقوب الصغيرة والزوايا الحادة، يمكن تقليل سرعة التغذية إلى 50%-70% من القيمة الطبيعية، واستخدام انتقال قوسي.
4. التحكم بين الطبقات في القطع متعدد الطبقات
عند قطع البريبريغ متعدد الطبقات، يسهل انزلاق الطبقات. بالإضافة إلى زيادة قوة الامتصاص بالفراغ، يمكن اتخاذ التدابير التالية: رش كمية صغيرة من الماء أو مادة لاصقة مخصصة بين الطبقات؛ استخدام لوح ضغط مسنن؛ تقليل سرعة القطع لتقليل القوة الجانبية. يُنصح عمومًا بألا يتجاوز التكديس الواحد 10 طبقات (البريبريغ)، مع تساوي سمك كل طبقة.
ثالثًا، نقاط الصيانة والعناية لطاولة القطع بألياف الكربون
غبار ألياف الكربون موصل للكهرباء وكاشط، والصيانة الدورية هي مفتاح ضمان عمر الجهاز ودقته.
1. التنظيف اليومي
بعد نهاية كل وردية، نظّف الغبار من سطح العمل والقضبان الموجّهة والمسننات ومنطقة رأس القطع باستخدام المكنسة الكهربائية. لا تستخدم الهواء المضغوط للتنظيف، لتجنب دخول الغبار إلى الخزانة الكهربائية. تحقق من انسداد خطوط الشفط ونظّف صندوق تجميع الغبار.
2. الفحص الأسبوعي
افحص الفجوة الهوائية لآلية اهتزاز رأس القطع (عادةً 0.05-0.1mm)، فقد يؤدي تجاوزها للحد إلى عدم استقرار السعة؛ افحص شد الحزام المتزامن، فالارتخاء المفرط يؤدي إلى انحراف في تحديد الموضع؛ نظّف القضبان الموجّهة الخطية وادهنها بشحم تشحيم مخصص (مثل شحم الليثيوم)، مع تجنب الإفراط الذي يجذب الغبار.
3. الصيانة الشهرية
افحص فلتر مضخة التفريغ، ونظّف أو استبدل عنصر الفلتر؛ افحص مروحة تبريد خزانة الكهرباء وأزل الغبار المتراكم؛ عاير نقطة الصفر والتوازي للجهاز، واستخدم مقياساً دقيقاً (ميكرومتر) لفحص استواء سطح الطاولة (الخطأ ≤0.1mm/m). بالنسبة للمعالجة عالية الدقة، يُنصح بإجراء فحص دقة بمقياس التداخل الليزري مرة كل ربع سنة.
4. إدارة الأدوات
أنشئ سجلاً لعمر الأدوات، ودوّن طول القطع ونوع المادة لكل أداة. يمكن تخفيض تصنيف الأدوات المتآكلة لاستخدامها في القطع الخشن أو الأجزاء غير الحرجة. عند تخزين الأدوات استخدم علبة أدوات مخصصة لتجنب ارتطام الحدود القاطعة.
رابعاً: المشكلات الشائعة والحلول
- نتوءات أو انفصال في حواف القطع: افحص ما إذا كانت الأداة متآكلة، وقلّل سرعة التغذية، وارفع تردد التذبذب، وتأكد من كفاية قوة الشفط بالتفريغ.
- انخفاض دقة القطع: تحقق من تشحيم الأدلة وشد الحزام المتزامن، عاير نقطة الأصل، نظف تراكم الغبار على الجريدة المسننة.
- انتشار الغبار بشكل خطير: تحقق من محاذاة غطاء شفط الغبار مع نقطة القطع، وما إذا كان تدفق هواء الشفط كافيًا، وما إذا كان الأنبوب يسرّب الهواء.
- ضوضاء غير طبيعية من رأس القطع: تحقق من تلف محامل آلية الاهتزاز، أو زيادة الفجوة الهوائية، أو ارتخاء براغي التثبيت.
خامسًا: توصيات اختيار الطراز والخلاصة
يجب أن يتم اختيار ماكينة القطع لمواد ألياف الكربون بناءً على نوع المادة ونطاق السماكة ومتطلبات الدقة وتخطيط الطاقة الإنتاجية. بالنسبة للمستخدمين الذين يركزون بشكل أساسي على قطع المواد المسبقة التشريب، ينبغي إيلاء الأولوية لنظام السكين الاهتزازي عالي التردد ونظام إزالة الغبار؛ أما بالنسبة لمعالجة الألواح المتصلبة، فيجب التركيز على سطح العمل الصلب ورأس السكين ذي السعة الكبيرة. يُنصح بتقديم عينات من المواد لإجراء قطع تجريبي قبل الشراء للتحقق من فعالية القطع الفعلية للجهاز. في الاستخدام اليومي، فإن التنفيذ الصارم لخطة التنظيف والصيانة يمكن أن يطيل عمر الجهاز بأكثر من 30%. من خلال الإدارة المعقولة للسكاكين وتحسين معلمات العملية، يمكن لماكينة القطع لمواد ألياف الكربون تحقيق إنتاج قطع عالي الجودة والكفاءة بشكل مستقر.