
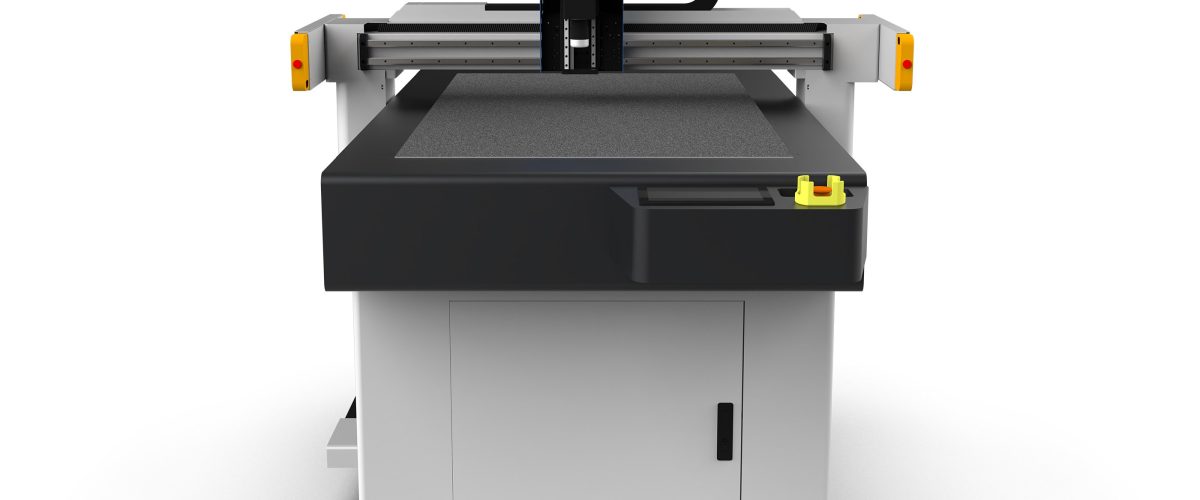
ماكينة قص ألياف الكربون: دليل عملي من اختيار الطراز إلى الصيانة
تتزايد استخدامات المواد المركبة من ألياف الكربون في مجالات الطيران والفضاء والسيارات والمعدات الرياضية، إلا أن عملية قصها تواجه تحديات عديدة: تآكل الأدوات بسبب الألياف، وانبعاث غبار دقيق أثناء القص، والت stickiness للprepreg بالسكين، وسهولة انفصال الطبقات وتكوّن الوبر عند القطع. يصعب على القص اليدوي التقليدي أو ماكينات القص العادية تلبية متطلبات الدقة والكفاءة، ومن هنا ظهرت ماكينة قص ألياف الكربون. يستند هذا المقال إلى خبرة الإنتاج الفعلية، ويقدّم مراجعة منهجية لمعايير اختيار ماكينة قص ألياف الكربون ونقاط التشغيل ومواصفات الصيانة، لتوفير مرجع لشراء معداتكم وإدارة الإنتاج.
أولاً: المعايير التقنية الأساسية لماكينة قص ألياف الكربون
عند شراء ماكينة قص ألياف الكربون، لا يمكن الاعتماد على العلامة التجارية والسعر فقط، بل يجب الانتباه إلى المؤشرات الإلزامية التالية:
- دقة القطع: يجب أن تكون دقة التكرار الموضعي ≤±0.05mm، ودقة محيط القطع ≤±0.1mm. بالنسبة للبريغ المسبق التشريب بمستوى الطيران والفضاء، يُنصح باختيار طراز عالي الدقة بدقة ±0.03mm.
- سرعة القطع: سرعة الحركة بدون حمل ≥60m/min، وسرعة القطع قابلة للتعديل بين 5-30m/min حسب سماكة المادة. يمكن للطرازات عالية السرعة زيادة الطاقة الإنتاجية بأكثر من 30%.
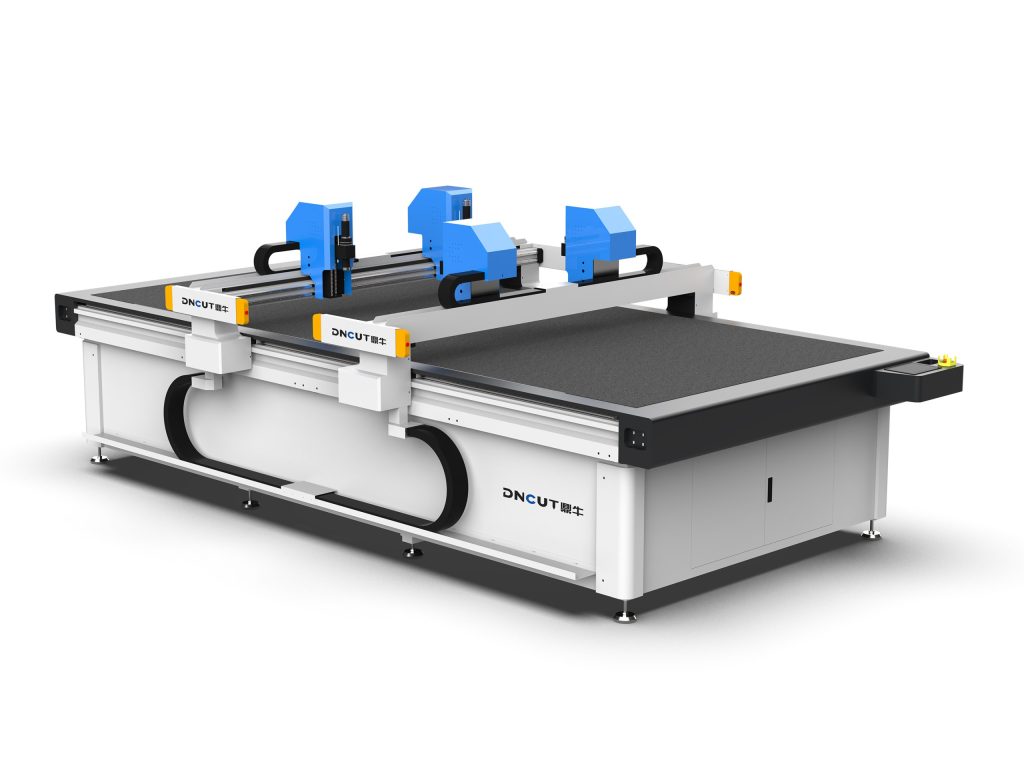
- مساحة العمل الفعالة للقطع: المواصفات الشائعة تشمل 1600mm×2500mm، 2000mm×3000mm وغيرها. يجب الاختيار بناءً على أكبر حجم للقطعة وكفاءة الترتيب، مع ترك هامش 10%-20%.
- نظام القطع: يُستخدم عادةً في قطع ألياف الكربون السكين الاهتزازي والسكين الدائري والسكين بالموجات فوق الصوتية. يتراوح تردد السكين الاهتزازي عادةً بين 10000-20000 مرة/دقيقة، مع سعة اهتزاز قابلة للتعديل من 0.5-2mm.
- نظام الشفط الفراغي: قوة الشفط ≥20kPa، مع تحكم مناطقي لا يقل عن 4 مناطق، لضمان تثبيت موثوق للطبقات الرقيقة من المواد المركّبة الأولية.
- جهاز إزالة الغبار: يجب تجهيزه بجامع غبار عالي الكفاءة، بمعدل تدفق هواء ≥2000m³/h، ودقة ترشيح ≤5μm، لمنع أضرار غبار ألياف الكربون على الصحة.
ثانيًا: النقاط الرئيسية لاختيار ماكينة قص ألياف الكربون
1. اختيار السكين وفقًا لخصائص المادة
البريغ المصمغ بألياف الكربون (مثل القائم على راتنج الإيبوكسي) يكون لزجًا نسبيًا في درجة حرارة الغرفة، ويميل إلى الالتصاق بالسكين. يُوصى باستخدام سكين القطع بالموجات فوق الصوتية، الذي يقلل من الاحتكاك والالتصاق بالسكين من خلال الاهتزاز عالي التردد، ويكون القطع مرتبًا دون حواف خشنة. أما بالنسبة لألواح ألياف الكربون المتصلبة، فيجب استخدام سكين دائري من الكربيد المغطى بالماس أو القطع بالليزر (لكن الليزر ينتج منطقة متأثرة حرارياً، لذا يجب الحذر).
2. الاهتمام بالتغذية وبرنامج التخطيط
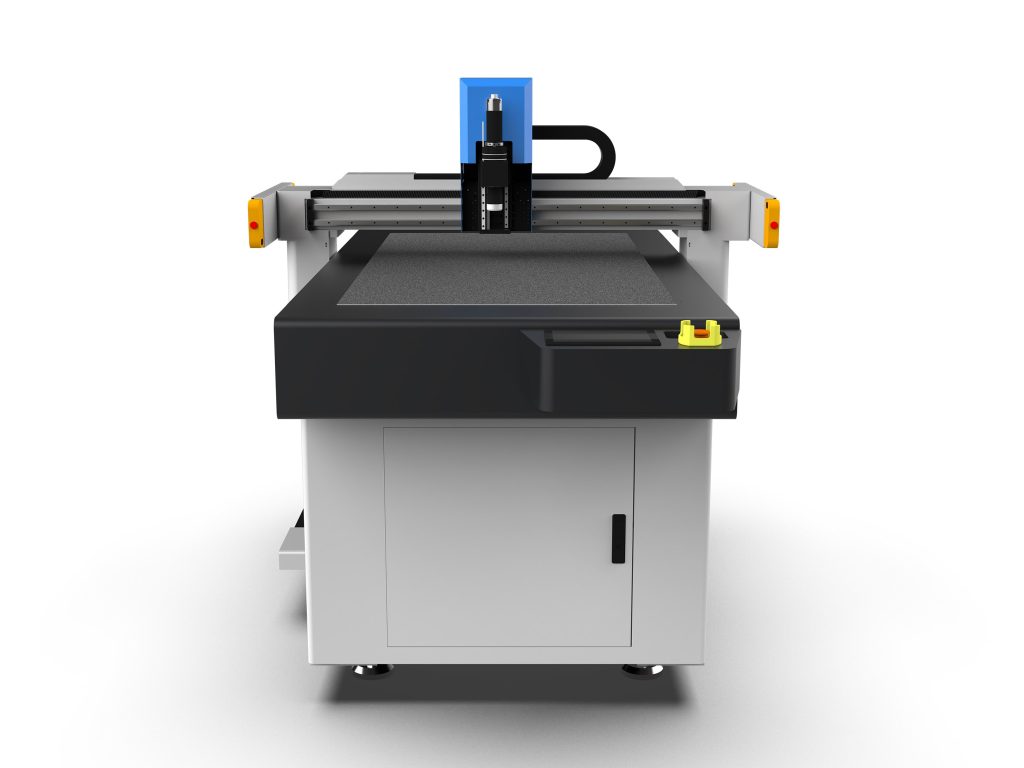
يجب أن تكون آلة القص الفعالة مجهزة بنظام تغذية تلقائي وبرنامج تنسيق ذكي. يجب أن يضمن نظام التغذية أن تكون المواد المسبقة التشريب مستوية وخالية من التجاعيد، بدقة تحكم في الشد ±2N. يجب أن يدعم برنامج التنسيق التحسين التلقائي للمسار والقص المشترك والجسور، مما يمكن أن يرفع معدل استخدام المواد إلى أكثر من 85%.
3. تقييم إزالة الغبار وتكوين الأمان
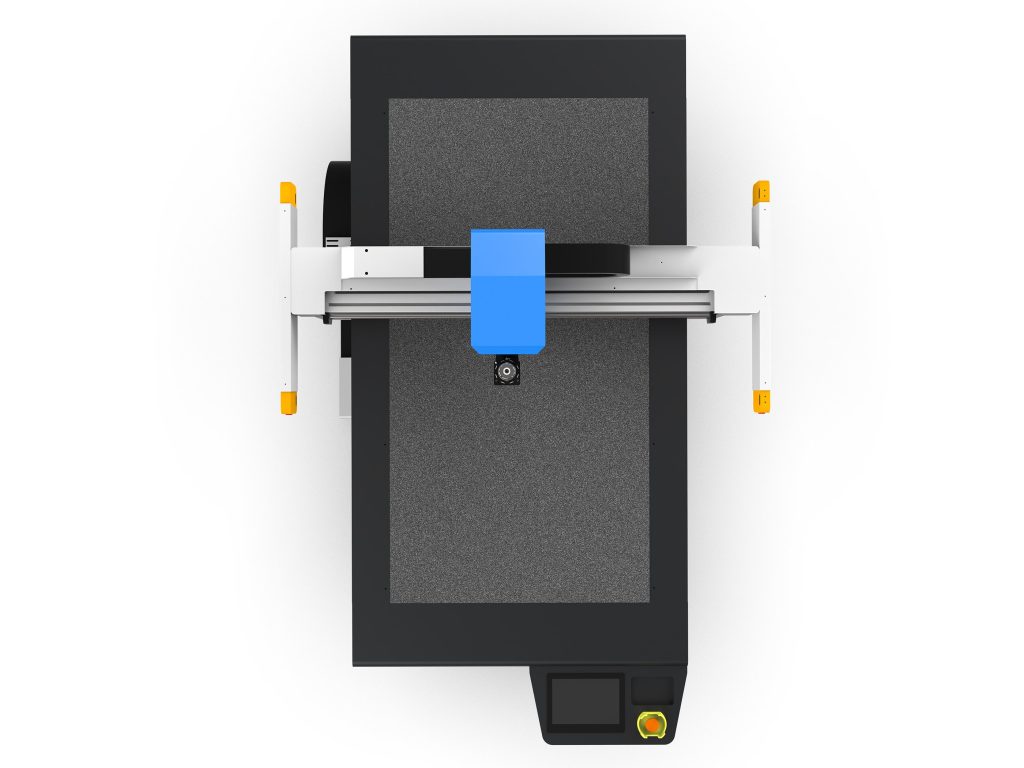
غبار ألياف الكربون موصل للكهرباء وسهل التسبب في الحساسية، يجب أن تدمج المعدات إزالة الغبار بالضغط السلبي، بحيث لا يتجاوز تركيز الغبار في منطقة العمل 1mg/m³. في الوقت نفسه، يجب أن تكون المعدات مجهزة بحماية الحاجز الضوئي وأزرار التوقف الطارئ وواقي أدوات القطع، بما يتوافق مع معايير السلامة CE.
ثالثًا، تقنيات التشغيل وإعدادات المعلمات
معلمات التشغيل الصحيحة هي المفتاح لضمان جودة القص. فيما يلي المعلمات الموصى بها للمواد المسبقة التشريب من ألياف الكربون (سماكة الطبقة الواحدة 0.125mm، محتوى راتنج الإيبوكسي 35%):
- تردد السكين المتذبذب: 18000 مرة/دقيقة
- السعة: 1.2mm
- سرعة القطع: 15m/min (خط مستقيم)، 8m/min (منحنى)
- ضغط السكين: 0.3MPa (يُضبط حسب عدد الطبقات، تزداد 0.05MPa لكل طبقة إضافية)
- الشفط الفراغي: -25kPa، تشغيل بالمناطق
- عمق القطع: أكبر قليلاً من السماكة الإجمالية للمادة (مثلاً مادة بسماكة 2mm تُضبط على 2.2mm)، لضمان القطع الكامل دون الإضرار بالغشاء السفلي
ملاحظات أثناء التشغيل:
- نظّف الشفرة بالكحول قبل القطع لإزالة بقايا الراتنج.
- افحص تآكل الشفرة كل 50-100 متر قطع؛ ألياف الكربون تُسرّع تآكل حد الشفرة، ويُوصى بالاستبدال أو السنّ لكل وردية.
- بالنسبة للبريغ المتعدد الطبقات (مثل 8 طبقات)، استخدم استراتيجية القطع الطبقي بعمق قطع 0.3mm لكل طبقة، لتجنّب القطع الكامل دفعة واحدة الذي يسبب الانفصال الطبقي.
- نظّف سطح الطاولة بالمكنسة الكهربائية فورًا بعد القطع، لمنع شظايا ألياف الكربون من خدش المادة.
رابعًا: المشكلات الشائعة والحلول
1. تَنَدُّف حواف القطع وسحب الألياف
السبب: تثلم الشفرة، أو انخفاض تردد الاهتزاز، أو سرعة القطع المفرطة. الحل: استبدل الشفرة بأخرى جديدة، وارفع التردد إلى 20000 مرة/دقيقة، وقلّل السرعة بنسبة 20%.
2. التصاق البريغ بالشفرة
السبب: درجة حرارة الراتنج مرتفعة جدًا أو الشفرة بدون طلاء. الحل: التحكم في درجة حرارة الورشة عند 20±2°م، واستخدام شفرة مطلية بالتفلون، أو تشغيل المساعدة بالموجات فوق الصوتية.
3. انحراف أبعاد القص
السبب: عدم ثبات الشفط الفراغي مما يؤدي إلى انحراف المادة، أو تآكل القضبان الموجهة. الحل: فحص شرائط إحكام الإغلاق في مناطق الشفط، والتأكد من أن درجة الفراغ ≥-20kPa؛ تشحيم القضبان الموجهة بانتظام، ومعايرة الدقة مرة كل نصف عام.
4. تراكم الغبار
السبب: عدم كفاية تدفق هواء إزالة الغبار أو انسداد الفلتر. الحل: تنظيف الفلتر كل أسبوعين، وفحص إحكام إغلاق مجاري الهواء شهرياً، والتأكد من أن تدفق الهواء لا يقل عن 80% من القيمة المقدرة.
خامساً: خطة الصيانة
يعتمد عمر ماكينة القطع للبلاستيك المقوى بألياف الكربون على الصيانة اليومية. يُنصح بتنفيذ الخطة التالية:
- يومياً: تنظيف سطح العمل والشفرات وفتحة الشفط؛ فحص ما إذا كان ضغط الفراغ مطابقاً للمعايير.
- أسبوعيًا: تنظيف فلتر إزالة الغبار؛ فحص تآكل الأداة وشحذها عند الضرورة؛ تشحيم الأدلة الخطية.
- شهريًا: معايرة دقة القطع (باستخدام اختبار الدائرة القياسية)؛ فحص شد الحزام؛ تنظيف الغبار من خزانة التحكم الكهربائي.
- كل نصف سنة: استبدال شرائط إحكام الشفط الفراغي؛ معايرة استواء الجهاز بشكل شامل؛ فحص تآكل الكابلات.
بالإضافة إلى ذلك، يُنصح بإبرام عقد صيانة سنوي مع المورد لضمان استبدال المكونات الرئيسية (مثل محرك السيرفو ورأس القطع بالسكين المتذبذب) في الوقت المناسب.
سادسًا، الخاتمة
آلة القطع بالكرتون المقوى بألياف الكربون هي المعدات الأساسية لتحسين جودة وكفاءة قطع المواد المركبة. عند اختيار الطراز، يجب التركيز على ثلاثة عناصر رئيسية: الدقة، وأدوات القطع، وإزالة الغبار؛ أثناء التشغيل، يجب ضبط المعلمات بدقة وتنفيذ خطة الصيانة بصرامة. فقط من خلال الجمع بين أداء المعدات وتفاصيل العملية، يمكن تحقيق إنتاج عالي الجودة ومنخفض التكلفة لأجزاء ألياف الكربون. إذا كنتم ترغبون في مزيد من المناقشة حول حلول القطع لمواد محددة (مثل الأراميد والألياف الزجاجية)، فنرحب بتواصلكم مع فريقنا الفني.