
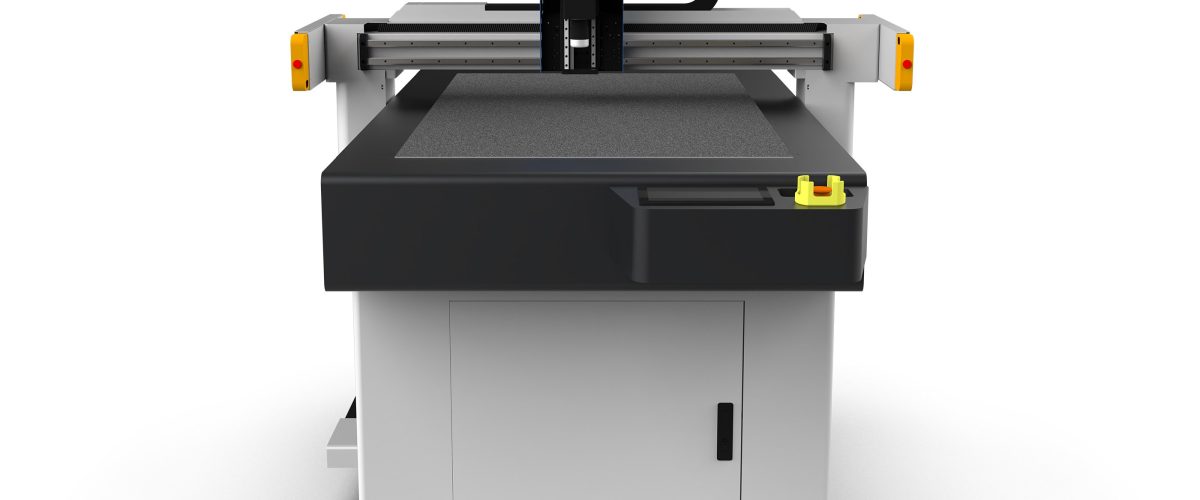
Machine de découpe de fibres de carbone : guide pratique du choix à la maintenance
Les composites en fibre de carbone sont de plus en plus utilisés dans l’aérospatiale, l’automobile, les équipements sportifs et d’autres domaines, mais leur découpe pose de nombreux défis : les fibres usent les outils, la découpe génère des micro-poussières, les préimprégnés collent à la lame et les bords de coupe se délaminent et peluchent facilement. La découpe manuelle traditionnelle ou les machines de découpe ordinaires ne peuvent pas répondre aux exigences de précision et d’efficacité, d’où l’émergence des machines de découpe de fibres de carbone. Basé sur l’expérience réelle de production, cet article présente systématiquement les paramètres de sélection, les points clés d’utilisation et les normes de maintenance des machines de découpe de fibres de carbone, afin de fournir une référence pour l’achat de vos équipements et la gestion de votre production.
I. Paramètres techniques essentiels des machines de découpe de fibres de carbone
Lors de l’achat d’une machine de découpe de fibres de carbone, il ne faut pas se contenter de la marque et du prix, mais impérativement prendre en compte les indicateurs techniques suivants :
- Précision de coupe : la précision de répétition doit être ≤±0,05 mm et la précision du contour de coupe ≤±0,1 mm. Pour les préimprégnés de qualité aérospatiale, il est recommandé de choisir un modèle à haute précision de ±0,03 mm.
- Vitesse de coupe : vitesse à vide ≥60 m/min, vitesse de coupe réglable entre 5 et 30 m/min selon l’épaisseur du matériau. Les modèles à grande vitesse peuvent augmenter la capacité de production de plus de 30 %.
- Zone de coupe utile : les formats courants sont 1600 mm×2500 mm, 2000 mm×3000 mm, etc. Il faut choisir en fonction de la dimension maximale de la pièce et de l’efficacité d’imbrication, en prévoyant une marge de 10 % à 20 %.
- Système de coupe : Pour la découpe de fibre de carbone, on utilise couramment une lame oscillante, une lame circulaire ou une lame à ultrasons. La fréquence de la lame oscillante est généralement de 10 000 à 20 000 coups/minute, avec une amplitude réglable de 0,5 à 2 mm.
- Système d’aspiration sous vide : Force d’aspiration ≥ 20 kPa, contrôle par zones d’au moins 4 zones, garantissant une fixation fiable des préimprégnés en couches minces.
- Dispositif de dépoussiérage : Doit être équipé d’un collecteur de poussière à haut rendement, débit d’air ≥ 2000 m³/h, précision de filtration ≤ 5 μm, afin de prévenir les risques sanitaires liés aux poussières de fibre de carbone.
II. Points clés pour le choix d’une table de découpe pour fibre de carbone
1. Choisir la lame en fonction des caractéristiques du matériau
Les préimprégnés de fibre de carbone (tels que ceux à base de résine époxy) ont une viscosité élevée à température ambiante et adhèrent facilement à la lame. Il est recommandé d’utiliser une lame de coupe à ultrasons, qui réduit le frottement et l’adhérence de la lame grâce à une vibration à haute fréquence, pour une coupe nette sans bavures. Pour les plaques de fibre de carbone durcies, il faut utiliser une lame circulaire en carbure cémenté à revêtement diamanté ou la découpe laser (mais le laser produit une zone affectée thermiquement, à utiliser avec prudence).
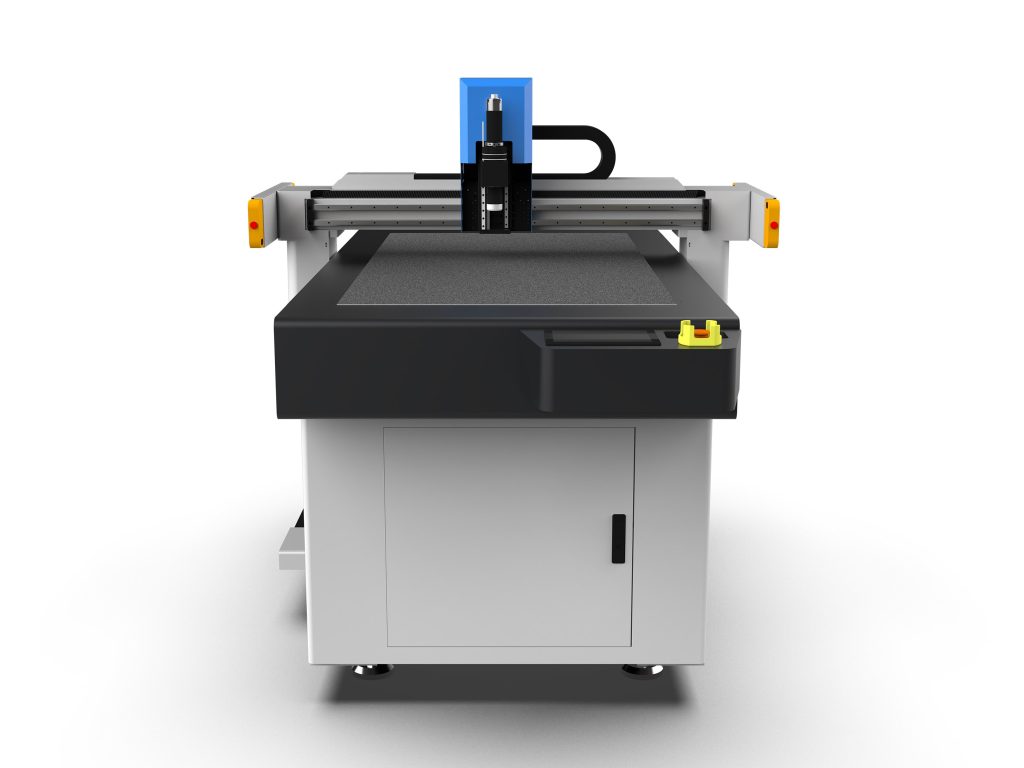
2. Attention à l’alimentation et au logiciel de mise en page
Une table de découpe efficace doit être équipée d’un système d’alimentation automatique et d’un logiciel d’imbrication intelligent. Le système d’alimentation doit garantir que le préimprégné est plat et sans plis, avec une précision de contrôle de tension de ±2N. Le logiciel d’imbrication doit prendre en charge l’optimisation automatique des trajectoires, la découpe à bords partagés et le pontage, ce qui permet d’augmenter le taux d’utilisation des matériaux à plus de 85 %.
3. Évaluer la configuration de dépoussiérage et de sécurité
La poussière de fibre de carbone est conductrice et peut facilement provoquer des allergies ; l’équipement doit intégrer un dépoussiérage par pression négative, avec une concentration de poussière dans la zone de travail ≤1mg/m³. Par ailleurs, l’équipement doit disposer d’une protection par barrière immatérielle, d’un bouton d’arrêt d’urgence et d’un capot de protection de l’outil, conformément à la norme de sécurité CE.
III. Techniques d’opération et réglage des paramètres
Des paramètres d’opération corrects sont essentiels pour garantir la qualité de coupe. Voici les paramètres recommandés pour le préimprégné en fibre de carbone (épaisseur d’une couche de 0,125 mm, teneur en résine époxy de 35 %) :
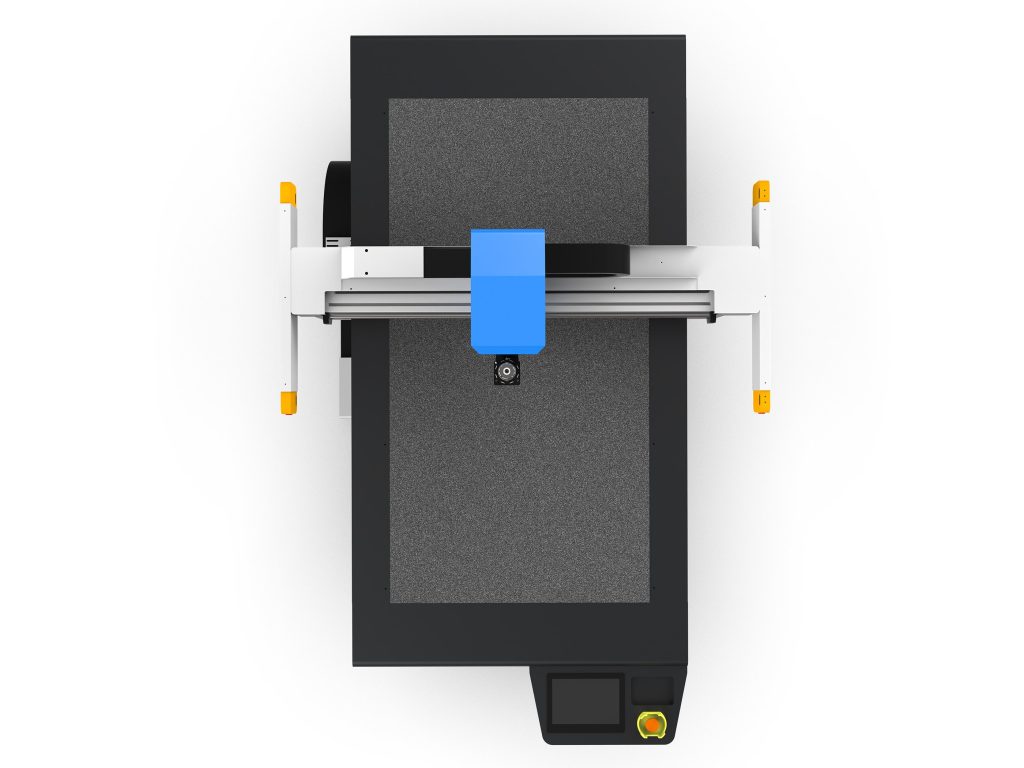
- Fréquence de la lame oscillante : 18 000 coups/minute
- Amplitude : 1,2 mm
- Vitesse de coupe : 15 m/min (ligne droite), 8 m/min (courbe)
- Pression de la lame : 0,3 MPa (ajustée selon le nombre de couches, augmenter de 0,05 MPa par couche supplémentaire)
- Aspiration sous vide : -25 kPa, activation par zones
- Profondeur de coupe : légèrement supérieure à l’épaisseur totale du matériau (par exemple, régler 2,2 mm pour un matériau de 2 mm d’épaisseur), afin de garantir la découpe sans endommager le film de fond
Attention lors de l’utilisation :
- Nettoyer la lame à l’alcool avant la coupe pour éliminer les résidus de résine.
- Vérifier l’usure de la lame tous les 50 à 100 mètres coupés ; la fibre de carbone use rapidement le tranchant, il est recommandé de remplacer ou d’affûter la lame à chaque poste.
- Pour les préimprégnés multicouches (par exemple 8 couches), adopter une stratégie de coupe par couches, avec une profondeur de coupe de 0,3 mm par couche, afin d’éviter un délaminage dû à une coupe traversante en une seule passe.
- Après la coupe, nettoyer rapidement la table avec un aspirateur pour éviter que les débris de fibre de carbone ne rayent le matériau.
IV. Problèmes courants et solutions
1. Bords de coupe pelucheux, fibres arrachées
Cause : lame émoussée, fréquence de vibration trop basse ou vitesse de coupe trop élevée. Solution : remplacer la lame, augmenter la fréquence à 20 000 coups/minute et réduire la vitesse de 20 %.
2. Adhérence du préimprégné à la lame
Cause : température de la résine trop élevée ou lame sans revêtement. Solution : contrôler la température de l’atelier à 20±2 °C, utiliser une lame à revêtement téflon, ou activer l’assistance ultrasonique.
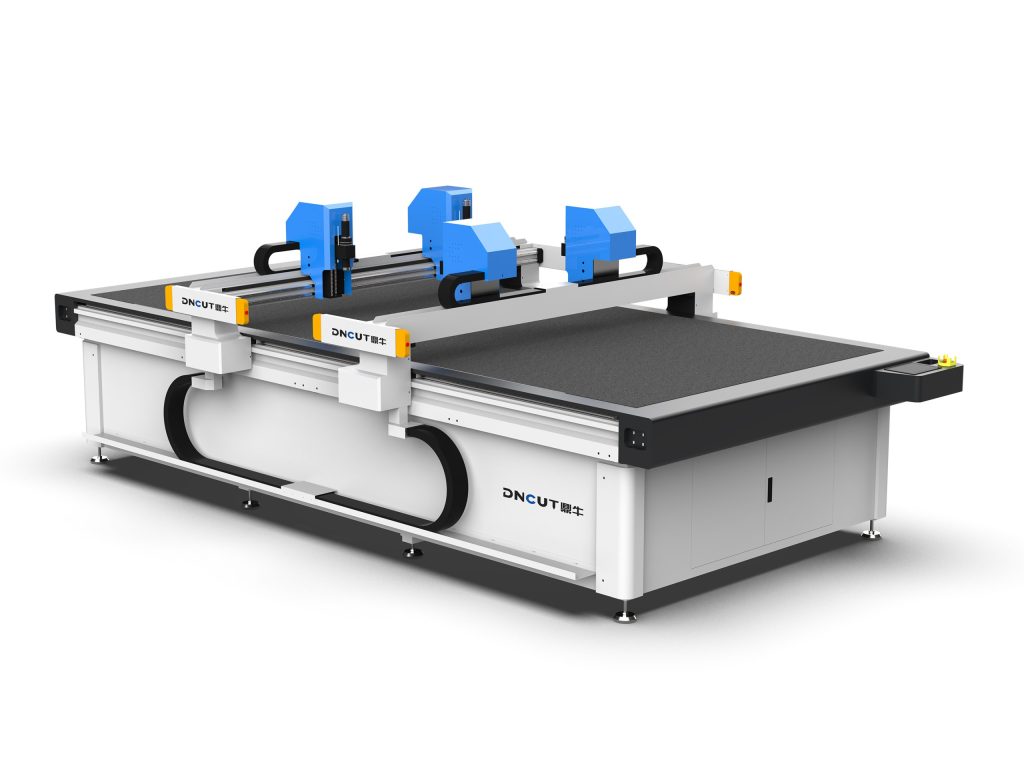
3. Écart de dimensions de découpe
Cause : une aspiration sous vide insuffisante entraîne un déplacement du matériau, ou une usure des rails de guidage. Solution : vérifier les joints d’étanchéité des zones d’aspiration, s’assurer que le niveau de vide est ≥ -20 kPa ; lubrifier régulièrement les rails de guidage et calibrer la précision une fois tous les six mois.
4. Accumulation de poussière
Cause : débit d’air d’extraction insuffisant ou filtre obstrué. Solution : nettoyer le filtre toutes les deux semaines, vérifier l’étanchéité des conduits d’air chaque mois et s’assurer que le débit d’air n’est pas inférieur à 80 % de la valeur nominale.
V. Plan de maintenance
La durée de vie d’une table de découpe pour fibre de carbone dépend de l’entretien quotidien. Il est recommandé d’appliquer le plan suivant :
- Quotidien : nettoyer la surface de la table, la lame et l’orifice d’aspiration ; vérifier que la pression de vide atteint la valeur requise.
- Chaque semaine : nettoyer les cartouches de filtration de dépoussiérage ; vérifier l’usure des lames, les affûter si nécessaire ; lubrifier les guides linéaires.
- Chaque mois : calibrer la précision de coupe (test avec un cercle standard) ; vérifier la tension des courroies ; nettoyer la poussière dans l’armoire électrique.
- Chaque semestre : remplacer les joints d’étanchéité de l’aspiration sous vide ; calibrer entièrement l’horizontalité de l’équipement ; vérifier l’usure des câbles.
De plus, il est recommandé de signer un contrat de maintenance annuel avec le fournisseur afin de garantir le remplacement rapide des composants clés (tels que les servomoteurs et la tête de couteau oscillant).
VI. Conclusion
La table de découpe pour fibre de carbone est l’équipement essentiel pour améliorer la qualité et l’efficacité de la découpe des matériaux composites. Lors du choix du modèle, il faut se concentrer sur trois éléments clés : la précision, l’outil de coupe et l’extraction des poussières ; pendant l’utilisation, il convient d’ajuster finement les paramètres et d’appliquer strictement le plan de maintenance. Ce n’est qu’en combinant les performances de l’équipement avec les détails du processus que l’on peut parvenir à une production de pièces en fibre de carbone de haute qualité et à faible coût. Pour approfondir les solutions de découpe de matériaux spécifiques (tels que l’aramide, la fibre de verre), n’hésitez pas à contacter notre équipe technique.