
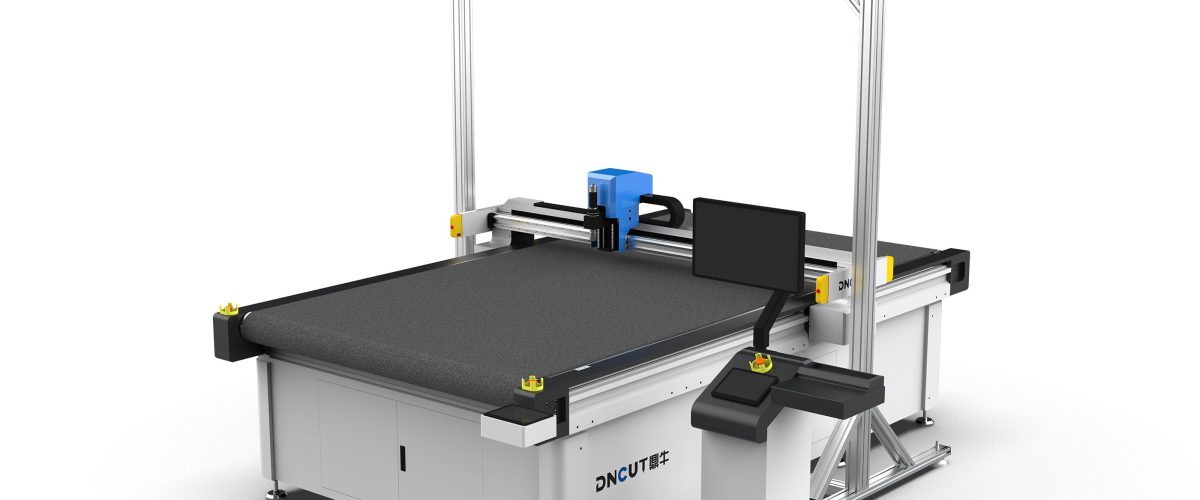
خصائص مادة EVA وتحديات القص
EVA (م copolymer إيثيلين-فينيل أسيتات) هي مادة رغوية ذات بنية مسام مغلقة، ويتراوح كثافتها عادة بين 0.03-0.3 g/cm³، وصلابتها shore C بين 18-70. وتقدم خصائصها الناعمة والمرنة والقابلة للانضغاط ثلاثة تحديات رئيسية للقص: أولاً، تتشوه المادة بسهولة عند تعرضها للقوة مما يؤدي إلى انخفاض دقة الأبعاد؛ ثانياً، تولد الشفرة حرارة احتكاك أثناء القطع تؤدي إلى انصهار EVA موضعياً والتصاقها بالشفرة؛ ثالثاً، تميل البنية المسامية المغلقة إلى إنتاج نتوءات أو تمزق عند حواف القطع. لذلك، يجب تصميم ماكينة قص EVA خصيصاً لهذه الخصائص.
الأنواع الرئيسية لماكينات قص EVA واختيارها
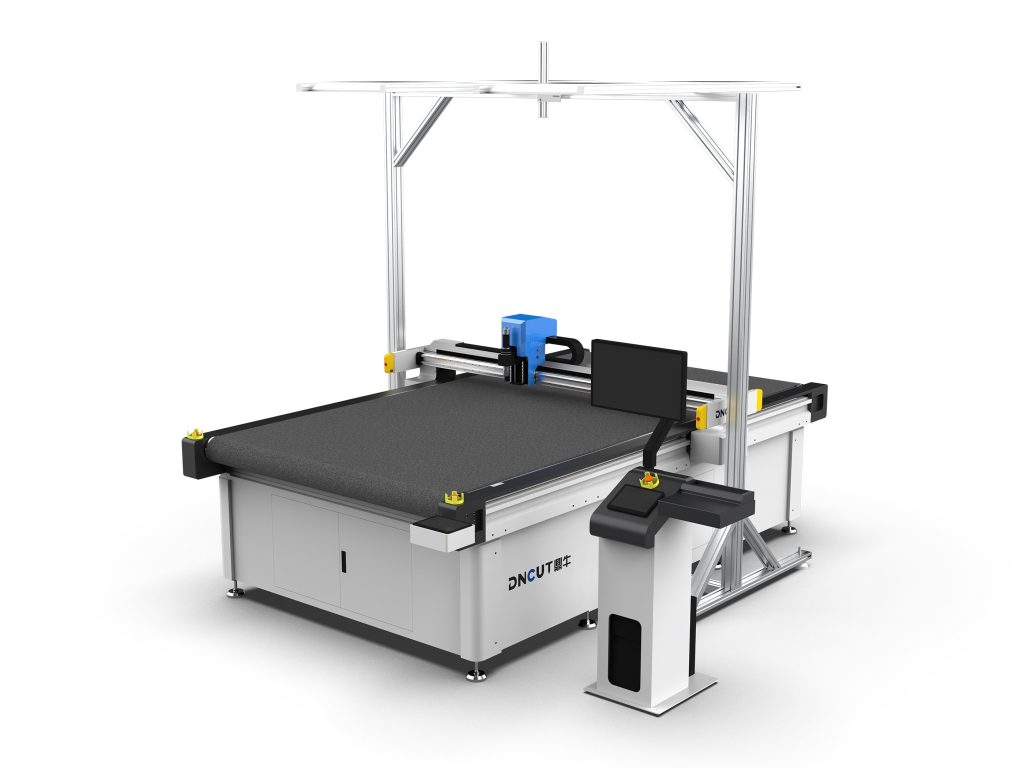
1. ماكينة القص بالسكين الاهتزازي
تستخدم شفرة عالية التردد (8000-12000 مرة في الدقيقة) للقطع، بسعة اهتزاز للشفرة تتراوح بين 0.5-2mm. مناسبة لألواح EVA بسمك 1-50mm، ويمكن أن تصل سرعة القص إلى 60-120m/min. يمارس السكين الاهتزازي ضغطاً منخفضاً على المادة، وتكون حواف القطع مستوية، وهو الخيار السائد لقص EVA. عند الاختيار يجب الانتباه إلى نطاق تعديل تردد الاهتزاز، ونظام تبريد الشفرة (يمكن تجهيزه بتبريد هوائي)، وقوة شفط منصة الشفط الفراغي (يُنصح بـ ≥-0.08MPa).
2. ماكينة القص بالليزر
تستخدم ليزر CO2 (بقدرة 60-150W) للقطع بالصهر، بعرض قطع ضيق (0.1-0.3mm) ودون إجهاد ميكانيكي. لكن قص EVA بالليزر ينتج دخاناً ضاراً (يحتوي على غاز حمض الأسيتيك)، مما يتطلب نظام تهوية وتنقية عالي الكفاءة. بالإضافة إلى ذلك، تشكل حواف القص بالليزر حافة منصهرة قد تؤثر على اللصق اللاحق. مناسبة للقص الدقيق بسمك ≤10mm، بسرعة حوالي 10-30m/min.
3. ماكينة القص بالموجات فوق الصوتية
تعمل على صهر المادة موضعياً بواسطة اهتزاز الموجات فوق الصوتية (20-40kHz)، مع ختم الحواف أثناء القص لمنع تناثر الحواف. مناسبة لألواح EVA بسمك 0.5-5mm، بسرعة قص 5-15m/min. يكون القص بالموجات فوق الصوتية فعالاً بشكل ملحوظ مع مواد EVA المركبة متعددة الطبقات، لكن تكلفة المعدات أعلى.
4. ماكينة القص بالسكين الدائري
مناسبة للقص المستمر للفات EVA بسمك ≤5mm، بسرعة شفرة 200-600rpm، مع نظام تحكم في الشد. بنيتها بسيطة وصيانتها مريحة، لكن جودة حواف القطع متوسطة، وتُستخدم غالباً للقص الخشن أو الحالات التي لا تتطلب دقة عالية.
توصيات الاختيار: للسمك >10mm ومتطلبات دقة ضمن ±0.2mm يُفضل السكين الاهتزازي؛ للأنماط الدقيقة على الألواح الرقيقة يُفضل الليزر؛ للحاجة إلى ختم الحواف يُفضل الموجات فوق الصوتية؛ للإنتاج الكمي من الفاف يُفضل السكين الدائري.
إعدادات معلمات العملية الرئيسية
معلمات السكين الاهتزازي
- تردد الاهتزاز: للمواد الرقيقة (≤5mm) يُستخدم تردد عالٍ (10000-12000 مرة/دقيقة)، وللمواد السميكة (>20mm) يُستخدم تردد منخفض (8000-9000 مرة/دقيقة) لتقليل حرارة الاحتكاك.
- سرعة القص: تتناسب عكسياً مع السمك، يمكن ضبطها 80-120m/min لما دون 5mm، ويُنصح بـ 30-50m/min لما فوق 20mm.
- زاوية الشفرة: الشائعة 15°، 22°، 30°. تُستخدم 15° للمواد الرقيقة لتقليل مقاومة القص، و30° للمواد السميكة لضمان صلابة الشفرة.
- الشفط الفراغي: يُضبط حسب كثافة المادة، EVA منخفضة الكثافة (0.05g/cm³) تتطلب قوة شفط ≥-0.06MPa، وعالية الكثافة (0.2g/cm³) يمكن خفضها إلى -0.04MPa.
معلمات الليزر
- القدرة: تزداد القدرة 10-15W لكل 1mm زيادة في السمك، مثلاً EVA بسمك 5mm يستخدم 80W.
- سرعة القص: تتوافق مع القدرة، عند 80W تكون السرعة حوالي 15m/min.
- الغاز المساعد: هواء مضغوط (0.2-0.4MPa) للنفخ، لتقليل التصاق المواد المنصهرة.
معلمات الموجات فوق الصوتية
- التردد: 20kHz للمواد السميكة، و40kHz للمواد الرقيقة.
- سعة الاهتزاز: 20-50μm، تُضبط حسب السمك.
- ضغط القص: 0.2-0.5MPa، الضغط الزائد يؤدي إلى تشوه المادة.
المشكلات الشائعة والحلول
1. نتوءات على حواف القطع
الأسباب: تثلم الشفرة، انخفاض تردد الاهتزاز، ارتفاع محتوى الرطوبة في المادة. الحل: فحص حدة الشفرة كل 8 ساعات، واستخدام مبرد ألماسي؛ زيادة تردد الاهتزاز بنسبة 10%-20%؛ تجفيف EVA عند 40℃ لمدة ساعتين قبل القص، والتحكم في محتوى الرطوبة ≤0.5%.
2. التصاق المادة بالشفرة
الأسباب: حرارة الاحتكاك تؤدي إلى تليين EVA (درجة الحرارة >60℃). الحل: تقليل سرعة القص بنسبة 15%-30%؛ تشغيل التبريد الهوائي للشفرة (ضغط هواء 0.1-0.2MPa)؛ اختيار شفرات ذات طلاء سطحي (مثل طلاء DLC).
3. تجاوز دقة الأبعاد للتسامح
الأسباب: عدم كفاية الشفط الفراغي، انحراف الشفرة، انزلاق آلية التغذية. الحل: فحص حشوات إحكام منصة الشفط، والتأكد من فراغ ≥-0.08MPa؛ ضبط تمركز تثبيت الشفرة (انحراف ≤0.02mm)؛ تغليف أسطوانة التغذية بالمطاط (صلابة Shore A50).
4. كثرة الدخان في القص بالليزر
الأسباب: عدم كفاية حجم العادم، انسداد نظام الترشيح. الحل: حجم العادم 200m³/h لكل 100W قدرة؛ تنظيف قطن الترشيح كل أسبوعين، واستبدال الكربون المنشط كل ثلاثة أشهر.
نقاط الصيانة
- يومياً: تنظيف بقايا القص من السطح، فحص تآكل الشفرة (بمراقبة الحد باستخدام عدسة مكبرة)، تشحيم الأدلة (باستخدام شحم ليثيوم).
- أسبوعياً: معايرة استواء منصة الشفط الفراغي (خطأ ≤0.1mm)، فحص شد حزام النقل (الضغط لأسفل 10mm مناسب).
- شهرياً: استبدال شفرة الاهتزاز (حتى لو لم تثلم، يُنصح بالاستبدال بعد 300 ساعة استخدام متواصل)، تنظيف عدسات الليزر (بالإيثانول اللامائي).
- ربع سنوياً: فحص معاوقة محول الموجات فوق الصوتية (يجب الاستبدال إذا تجاوز الانحراف 10%)، معايرة مشفر محرك السيرفو.
ملاحظات السلامة والبيئة
يجب معالجة الغبار الناتج عن عملية قص EVA (خاصة دخان القص بالليزر) بتنقية، ويجب التحكم في تركيز الغبار عند أقل من 1mg/m³. يجب أن تكون المعدات مؤرضة جيداً (مقاومة التأريض ≤4Ω)، وتركيب حماية ضوئية في منطقة السكين الاهتزازي، وأبواب تعشيق في منطقة الليزر. يرتدي المشغلون كمامات واقية من الغبار (مستوى KN95) وقفازات مضادة للكهرباء الساكنة.
الخاتمة
يتطلب اختيار ماكينة قص EVA وتحسين العملية مراعاة شاملة لسمك المادة ومتطلبات الدقة وكفاءة الإنتاج والسلامة البيئية. من خلال الاختيار المعقول للطراز والضبط الدقيق للمعلمات وتنفيذ الصيانة المعيارية، يمكن تحسين جودة القص وعمر المعدات بشكل ملحوظ. يُنصح بإجراء اختبارات على عينات صغيرة قبل الإنتاج الكمي لتحديد نافذة العملية المثلى.