
خصائص مادة EVA وتحديات القص
EVA (إيثيلين-فينيل أسيتات كوبوليمر) هي مادة رغوية ذات بنية خلوية مغلقة، تتراوح كثافتها عادةً بين 0.03-0.3 g/cm³، وصلابتها shore C 18-70. خصائصها الناعمة والمرنة وسهلة الانضغاط تفرض ثلاثة تحديات رئيسية على القص: أولاً، المادة تتشوه بسهولة عند التعرض للقوة، مما يؤدي إلى انخفاض دقة الأبعاد؛ ثانياً، تنتج حرارة احتكاك أثناء قطع الشفرة، مما يسبب انصهار EVA موضعياً والتصاقها بالشفرة؛ ثالثاً، البنية الخلوية المغلقة تميل إلى إنتاج نتوءات أو تمزق عند حواف القطع. لذلك، يجب تصميم ماكينة قص EVA خصيصاً لهذه الخصائص.
الأنواع الرئيسية لماكينات قص EVA واختيارها
1. ماكينة القص بالسكين المتذبذب
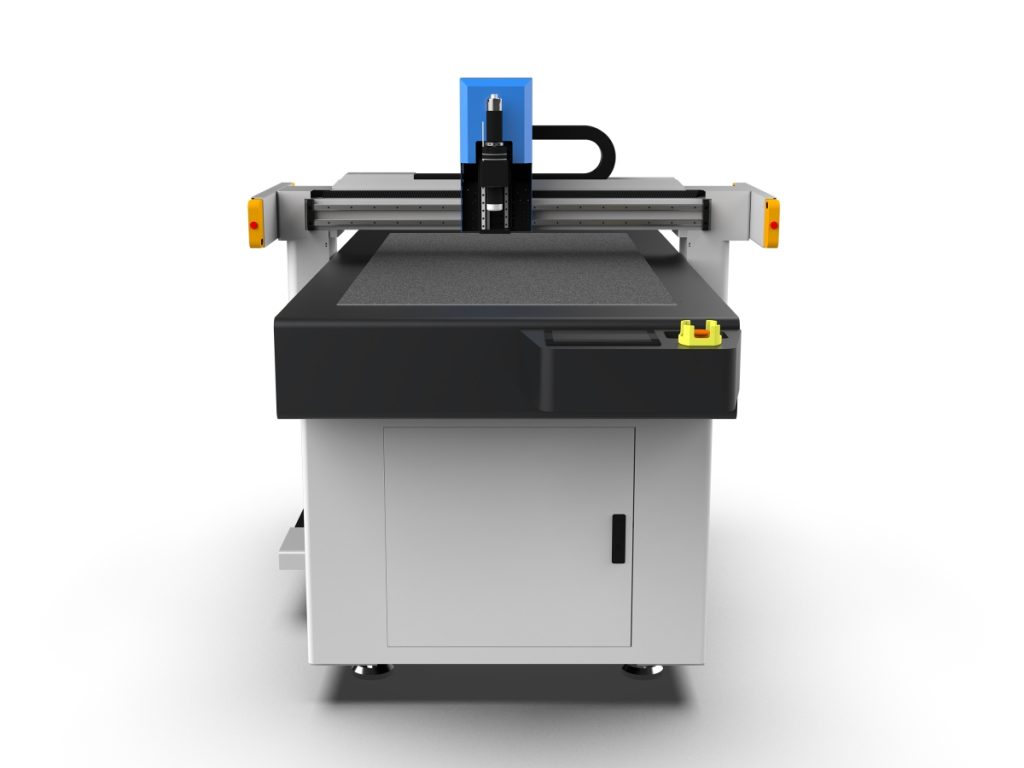
يتم القطع باستخدام شفرة ذات اهتزاز عالي التردد (8000-12000 مرة في الدقيقة)، بسعة اهتزاز للشفرة تتراوح بين 0.5-2mm. مناسبة لألواح EVA بسمك 1-50mm، ويمكن أن تصل سرعة القطع إلى 60-120m/min. يمارس السكين الاهتزازي ضغطًا منخفضًا على المادة، ويكون خط القطع مستويًا، وهو الخيار السائد لقص EVA. عند اختيار الطراز يجب الانتباه إلى نطاق تردد الاهتزاز القابل للضبط، ونظام تبريد الشفرة (يمكن تجهيزه بتبريد هوائي اختياريًا)، وقوة الشفط لمنصة الشفط الفراغي (يُنصح بـ ≥-0.08MPa).
2. آلة القطع بالليزر
يستخدم قطع الصهر بليزر CO2 (بقدرة 60-150 واط)، وعرض القطع ضيق (0.1-0.3 مم)، دون إجهاد ميكانيكي. لكن قطع EVA بالليزر ينتج دخانًا ضارًا (يحتوي على غاز حمض الأسيتيك)، مما يتطلب نظام شفط وعادم عالي الكفاءة. بالإضافة إلى ذلك، تشكل حواف القطع بالليزر حوافًا منصهرة قد تؤثر على اللصق اللاحق. مناسب للقطع الدقيق بسمك ≤10 مم، بسرعة حوالي 10-30 م/دقيقة.
3. ماكينة القطع بالموجات فوق الصوتية
من خلال الاهتزاز بالموجات فوق الصوتية (20-40 كيلوهرتز)، تقوم الشفرة بصهر المادة موضعياً، مما يقطع ويغلق الحواف في آن واحد، لمنع تناثر الحواف. مناسبة لألواح EVA بسمك 0.5-5 مم، بسرعة قطع 5-15 م/دقيقة. القطع بالموجات فوق الصوتية فعال بشكل ملحوظ مع مواد EVA المركبة متعددة الطبقات، لكن تكلفة المعدات مرتفعة نسبياً.
4. ماكينة القطع بالسكين الدائري
مناسبة للقطع المستمر لملفات EVA بسمك ≤5 مم، سرعة دوران الشفرة 200-600 دورة/دقيقة، مع نظام التحكم في الشد. الهيكل بسيط والصيانة مريحة، لكن جودة القطع عادية، وتُستخدم غالباً للقطع الخشن أو في الحالات التي لا تتطلب دقة عالية.
توصيات الاختيار: للأسمك >10 مم ومتطلبات دقة ضمن ±0.2 مم، يُفضل السكين الاهتزازي؛ للأشكال الدقيقة على الألواح الرقيقة، يُفضل الليزر؛ عند الحاجة لإغلاق الحواف، يُفضل الموجات فوق الصوتية؛ للإنتاج الكمي للملفات، يُفضل السكين الدائري.
إعدادات معلمات العملية الرئيسية
معلمات السكين الاهتزازي
- تردد الاهتزاز: للمواد الرقيقة (≤5mm) استخدم ترددًا عاليًا (10000-12000 مرة/دقيقة)، وللمواد السميكة (>20mm) استخدم ترددًا منخفضًا (8000-9000 مرة/دقيقة) لتقليل حرارة الاحتكاك.
- سرعة القطع: تتناسب عكسيًا مع السماكة، يمكن ضبطها على 80-120m/min لما دون 5mm، ويُوصى بـ 30-50m/min لما فوق 20mm.
- زاوية الشفرة: الشائعة 15°، 22°، 30°. تُستخدم 15° للمواد الرقيقة لتقليل مقاومة القطع، و30° للمواد السميكة لضمان صلابة الشفرة.
- الشفط الفراغي: يُضبط حسب كثافة المادة، EVA منخفضة الكثافة (0.05g/cm³) تتطلب قوة شفط ≥-0.06MPa، وعالية الكثافة (0.2g/cm³) يمكن خفضها إلى -0.04MPa.
معلمات الليزر
- الطاقة: لكل زيادة 1 مم في السماكة، تزداد الطاقة بمقدار 10-15 واط، على سبيل المثال 5 مم EVA تستخدم 80 واط.
- سرعة القطع: تتوافق مع الطاقة، عند 80 واط تكون السرعة حوالي 15 م/دقيقة.
- الغاز المساعد: هواء مضغوط (0.2-0.4 ميجا باسكال) للتنظيف، لتقليل التصاق المواد المنصهرة.
معلمات الموجات فوق الصوتية
- التردد: 20 كيلوهرتز للمواد السميكة، 40 كيلوهرتز للمواد الرقيقة.
- السعة: 20-50 ميكرومتر، تُعدل حسب السماكة.
- ضغط القطع: 0.2-0.5 ميجا باسكال، الضغط الزائد يؤدي إلى تشوه المادة.
المشاكل الشائعة والحلول
1. نتوءات على حواف القطع
السبب: تبلد الشفرة، تردد اهتزاز منخفض جدًا، محتوى رطوبة عالٍ في المادة. الحل: افحص حدة الشفرة كل 8 ساعات، واستخدم مبرد ألماس؛ ارفع تردد الاهتزاز بنسبة 10%-20%؛ جفف EVA عند 40℃ لمدة ساعتين قبل القص، واضبط محتوى الرطوبة ≤0.5%.
2. التصاق المادة بالشفرة
السبب: حرارة الاحتكاك تؤدي إلى تليين EVA (درجة الحرارة >60℃). الحل: خفّض سرعة القطع بنسبة 15%-30%؛ شغّل التبريد الهوائي للشفرة (ضغط الهواء 0.1-0.2MPa)؛ استخدم شفرة ذات طلاء سطحي (مثل طلاء DLC).
3. تجاوز تفاوت دقة الأبعاد
السبب: عدم كفاية الشفط الفراغي، انحراف الشفرة، انزلاق آلية التغذية. الحل: فحص شريط إحكام منصة الشفط، والتأكد من أن درجة الفراغ ≥-0.08MPa؛ ضبط تمركز تثبيت الشفرة (الانحراف ≤0.02mm)؛ تغليف سطح أسطوانة التغذية بالمطاط (صلابة شور A50).
4. الدخان الكثيف الناتج عن القطع بالليزر
السبب: كمية سحب الهواء غير كافية، نظام الفلترة مسدود. الحل: كمية سحب الهواء تُحدد بـ 200m³/h لكل 100W من القدرة؛ تنظيف قطن الفلترة كل أسبوعين، واستبدال الكربون المنشط كل ثلاثة أشهر.
نقاط الصيانة الدورية
- يومياً: تنظيف بقايا القصاصات من سطح العمل، فحص تآكل الشفرة (باستخدام عدسة مكبرة لملاحظة حافة القطع)، تشحيم الأدلة (باستخدام شحم الليثيوم).
- أسبوعياً: معايرة استواء منصة الشفط الفراغي (الخطأ ≤0.1mm)، فحص شد حزام النقل (الضغط لأسفل بمقدار 10mm مناسب).
- شهرياً: استبدال شفرة القطع الاهتزازي (حتى لو لم تكن ثلمة، يُنصح بالاستبدال بعد 300 ساعة استخدام متواصل)، تنظيف عدسات الليزر (باستخدام الإيثانول اللامائي).
- كل ربع سنة: فحص معاوقة محول الطاقة بالموجات فوق الصوتية (يجب الاستبدال إذا تجاوز الانحراف >10%)، معايرة مشفر محرك السيرفو.
ملاحظات السلامة وحماية البيئة
يجب معالجة الغبار الناتج عن عملية قطع EVA (خاصة الدخان الناتج عن القطع بالليزر) من خلال التنقية، ويجب التحكم في تركيز الغبار عند مستوى أقل من 1mg/m³. يجب أن يكون الجهاز مؤرضًا جيدًا (مقاومة التأريض ≤4Ω)، ويجب تركيب حماية ضوئية في منطقة السكين الاهتزازي، وضبط أبواب إنترلوك في منطقة الليزر. يجب على المشغلين ارتداء أقنعة واقية من الغبار (مستوى KN95) وقفازات مضادة للكهرباء الساكنة.
الخاتمة
يتطلب اختيار ماكينة قطع EVA وتحسين العملية مراعاة شاملة لسماكة المادة ومتطلبات الدقة وكفاءة الإنتاج والسلامة البيئية. من خلال الاختيار المعقول للطراز والضبط الدقيق للمعاملات وتنفيذ الصيانة المعيارية، يمكن تحسين جودة القطع وعمر الجهاز بشكل كبير. يُنصح بإجراء اختبارات على عينات صغيرة قبل الإنتاج بالجملة لتحديد نافذة العملية المثلى.