
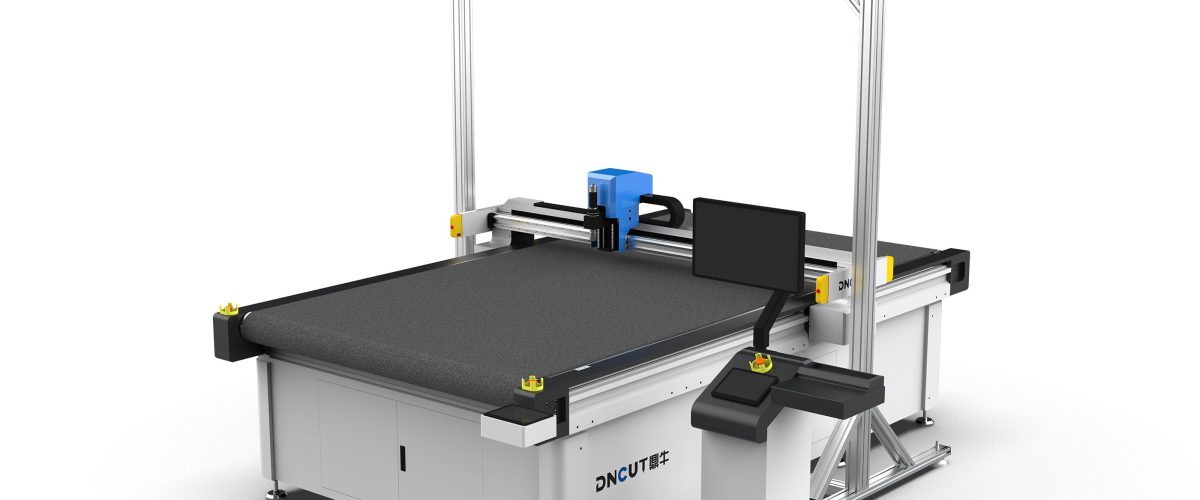
ゴムガスケット切断の業界課題と設備選定
ゴムガスケットは自動車、電子機器、配管シールなどの分野で広く使用されており、材質はNBR(ニトリルゴム)、シリコーンゴム(VMQ)、フッ素ゴム(FKM)、EPDM(三元エチレンプロピレンゴム)など多岐にわたります。従来の金型打ち抜き方式では金型製作が必要で、リードタイムが長くコストが高く、小ロット多品種の受注には不経済です。振動刀切断機(oscillating knife cutting machine)は高周波振動する刃物による冷切断で、金型不要、CADデータに基づいて直接切断できるため、ゴムガスケット加工の有力な選択肢となっています。
しかしゴム材料は高弾性、低硬度、変形しやすいなどの特性を持つため、切断時に刃物への付着、切り口のバリ、寸法偏差などの問題が発生しやすくなります。選定を誤ると効率低下や良品率の低下を招きます。本記事では設備パラメータ、加工の要点、よくある問題などについて実践的なガイドを提供します。
ゴムガスケット切断機の主要性能パラメータ
設備を選定する際は、以下のパラメータに注目し、ゴムガスケットの加工要件を満たすことを確認してください。
1. 切断精度と繰り返し位置決め精度
ゴムガスケットは通常±0.1mm以内の寸法公差が要求され、高精密な場面では±0.05mmに達する必要があります。設備の繰り返し位置決め精度は≤0.02mmであるべきで、ロット間の一致性を確保します。サーボモータ+精密ボールねじ駆動の機種はステッピングモータより優れています。
2. 振動数とストローク
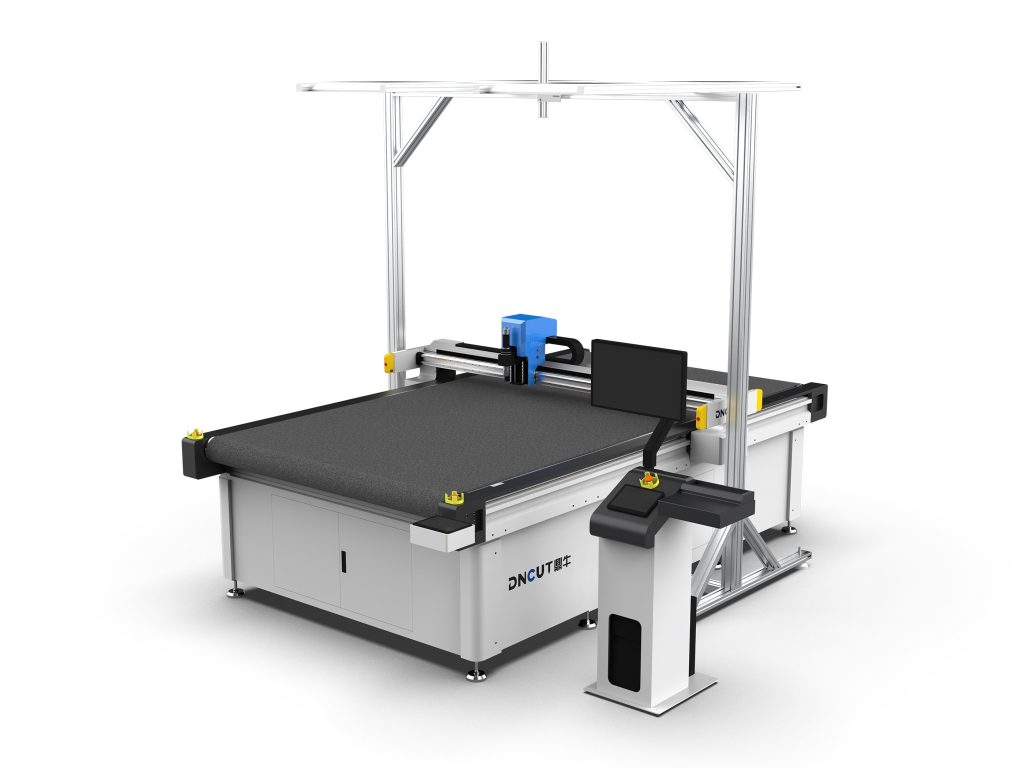
振動刀は高周波の上下振動で切断し、振動数は通常1000~3000回/分、ストロークは調整可能(0.5~5mm)です。ゴムを切断する場合、振動数2000~2500回/分、ストローク1~2mmを推奨します。振動数が低すぎると切断抵抗が大きくなり切り口が粗くなり、高すぎると材料の溶融(一部のゴム)を引き起こす可能性があります。
3. 刃物の種類と材質
ゴム用として一般的な刃物は以下の通りです:
- 振動尖刀:薄いゴムガスケット(厚さ≤3mm)に適し、切り口が精細。
- 振動円刀:厚いゴム(3~10mm)に適し、切断抵抗が小さいが内角半径に制限あり。
- エアナイフ:高硬度ゴムや複合材料用で、切断力が大きい。
刃物材質は超硬合金(タングステン鋼)を推奨し、耐摩耗性が良く寿命が長いです。シリコーンゴムを切断する場合、付着を減らすためにコーティング刃物(テフロンコーティングなど)の使用を推奨します。
4. 切断速度と加速度
ゴムの切断速度は速すぎない方が良く、一般的に50~200mm/sに制御します。速度が速すぎると切り口の撕裂や寸法超過を招きます。設備は円弧補間とコーナー減速機能を備え、尖角部の品質を確保する必要があります。加速度は≥500mm/s²を推奨し、効率を向上させます。
5. 吸着テーブルと真空ゾーン分割
ゴム材料は柔らかいため、切断時にしっかり固定する必要があります。真空吸着テーブルは必須構成で、吸着力≥-80kPaが必要です。小寸法のガスケットにはゾーン分割吸着を推奨し、切断領域のみ真空をオンにして材料の変形を防ぎます。テーブル表面は平坦で硬度が高いもの(アルミニウム合金陽極酸化など)とし、傷を防ぎます。
6. 刃物冷却と付着防止対策
一部のゴム(未加硫ゴムなど)を切断する際、刃物に付着しやすくなります。エアブロー冷却付きの刃物ホルダを選ぶか、微量潤滑(シリコーンオイルスプレーなど)を施します。一部の高級機種には超音波刃物が装備され、高周波振動で摩擦を低減し、粘着性の高い材料に適しています。
ゴムガスケット切断の加工パラメータ推奨値
以下のパラメータは一般的なゴム材料(硬度50~80 Shore A、厚さ1~5mm)の振動刀切断に基づく参考値です。
- 振動数:2000~2500回/分
- 振動ストローク:1.0~1.5mm
- 切断速度:80~150mm/s(直線部)、コーナー部は30~50mm/sに低減
- 刃物突出長さ:材料厚さより0.5~1mm多く
- 真空吸着:-70~-90kPa
- 刃物角度:尖刀15°~20°(薄材料)、円刀は角度なし
実際のパラメータは材料硬度、厚さ、設備性能に応じて微調整が必要です。まず試し切りを行い、投影機や画像測定機で寸法を検査し、段階的に最適化することを推奨します。
よくある切断問題と解決策
問題1:切り口にバリや撕裂がある
原因:刃物の鈍化、振動数の低さ、切断速度の速さ、材料の押さえ不足。
解決:刃物を交換;振動数を2500回/分に上げる;切断速度を80mm/sに下げる;真空吸着が有効か確認し、押さえローラを追加。
問題2:刃物にゴムが付着する
原因:ゴムの生ゴム含有量が高い、刃物温度の上昇、冷却なし。
解決:コーティング刃物を使用;エアブロー冷却をオン;振動数を下げて摩擦熱を低減;刃物表面にタルクパウダーを塗布(一時的措置)。
問題3:寸法偏差が公差を超える
原因:材料の反発、刃物補正の未設定、テーブルの不平。
解決:CADで刃物半径補正を追加(通常0.1~0.2mm);テーブルの平面度≤0.1mm/mを確保;高弾性ゴムの場合、切断速度を適度に下げて材料変形を低減。
問題4:小穴切断の変形
原因:穴径が刃物幅より小さい、吸着力不足。
解決:より細い刃物(幅0.6mmなど)を選定;螺旋下刀方式を採用;局所真空吸着を追加;穴径<2mmの穴にはレーザーまたは打ち抜きへの変更を推奨。
設備のメンテナンスと保守の要点
定期的なメンテナンスにより設備寿命を延ばし、切断精度を確保できます。
- 毎日:テーブルと刃物ホルダを清掃、刃物の摩耗を確認(拡大鏡で刃先を観察)、真空吸着孔を清掃。
- 毎週:伝動ベルト/ボールねじの潤滑を確認、ガイドレールを清掃、原点を校正。
- 毎月:振動モータのカーボンブラシ(あれば)を確認、吸着力をテスト、切断精度を検証(標準円を切断してテスト)。
- 刃物管理:刃物寿命の記録を作成、通常超硬合金刃物のゴム切断寿命は8~12時間(連続作業)、摩耗後は速やかに交換。
選定の推奨とまとめ
ゴムガスケット切断機を購入する際は、以下の構成を優先的に検討してください:
- サーボ駆動+精密ボールねじ、繰り返し位置決め精度≤0.02mm;
- 振動数の調整範囲1000~3000回/分;
- ゾーン制御付き真空吸着テーブル;
- 刃物半径補正と円弧減速に対応;
- エアブロー冷却または超音波刃物をオプションで選択可能。
厚さ10mmを超えるゴム板には高圧ウォータージェットまたはレーザー切断を推奨;高精度の小穴には複合工法を検討。振動刀切断機は中小ロット・多品種のゴムガスケット生産において顕著な優位性があり、適切な選定と加工最適化により±0.1mmの精度を達成でき、効率は金型打ち抜きより50%以上向上します。
実際の購入前に、必ず材料サンプルを設備メーカーに提供して試し切りを行い、切り口品質と寸法精度を検証してください。同時に、後付けでCCDビジョン位置決めや自動刃物交換などの機能を追加できるかなど、設備の拡張性も考慮してください。