
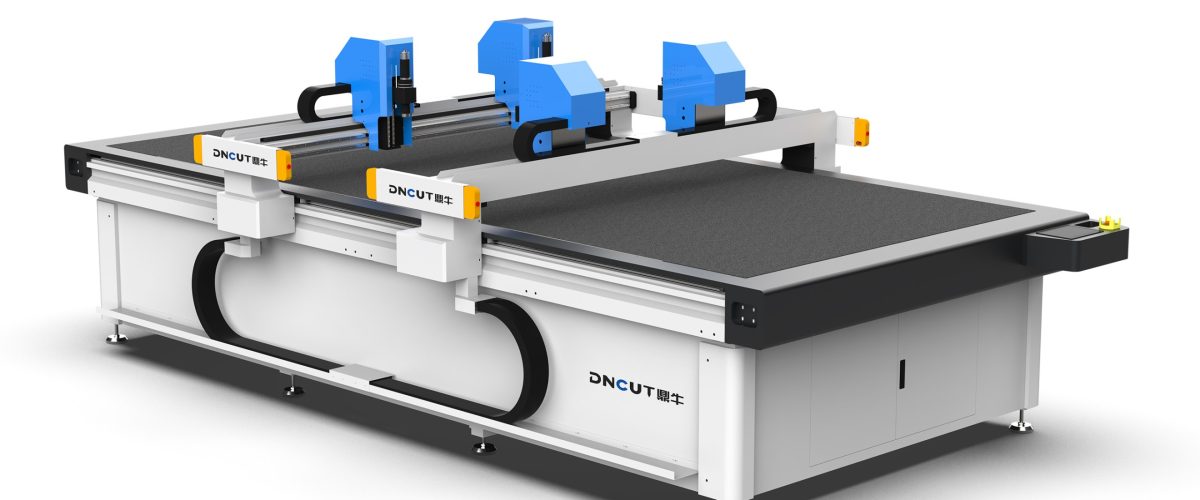
Máquina de corte de amostras de caixas de embalagem: análise de todo o processo, da seleção ao uso eficiente
No setor de embalagens e impressão, a etapa de prova afeta diretamente a velocidade de fechamento de pedidos e a satisfação do cliente. O corte manual de amostras depende de facas de corte e escultura manual, e uma amostra complexa de caixa de embalagem geralmente leva de 2 a 3 horas, além de ser difícil garantir a precisão. A máquina de corte de amostras de caixas de embalagem (também conhecida como máquina de prova de modelos de caixas, máquina de corte plana) realiza a produção rápida e precisa de amostras por meio de controle digital, tornando-se um equipamento fundamental para as empresas de embalagem aumentarem sua competitividade. Partindo da aplicação prática, este artigo explica sistematicamente a seleção de equipamentos, parâmetros de operação, problemas comuns e pontos de manutenção.
I. Principais tipos de máquinas de corte de amostras de caixas de embalagem e cenários de aplicação
De acordo com o princípio e a estrutura de corte, os equipamentos convencionais dividem-se em três categorias:
- Máquina de corte com faca oscilante: a lâmina vibra em alta frequência (frequência normalmente de 8000-15000 vezes/minuto), adequada para papelão ondulado, cartão e cartão cinza. A espessura de corte pode atingir 15mm (cartão cinza), com boa verticalidade das bordas, sendo o principal modelo para prova de caixas de embalagem.
- Máquina de corte a laser: adequada para corte preciso de cartão fino (≤2mm), com corte estreito (0,1-0,2mm), mas as bordas apresentam carbonização e amarelamento, além de baixa eficiência no corte de cartão cinza, sendo mais usada para forros de caixas de luxo.
- Máquina de corte com faca circular: corta por meio de lâminas rotativas, adequada para materiais flexíveis como filme PET e PP, mas tende a produzir rebarbas ao cortar papelão rígido.
Para a criação de protótipos de caixas de embalagem, a máquina de corte por faca oscilante é a primeira escolha. As suas vantagens incluem: capacidade de cortar diversos materiais (cartão, cartão ondulado, cartão cinzento, PVC, papel autoadesivo), realizar vinco, linha tracejada, meio corte e outros processos sem necessidade de trocar a lâmina, e compatibilidade de software com os principais formatos de design de caixas (como ArtiosCAD, AutoCAD).
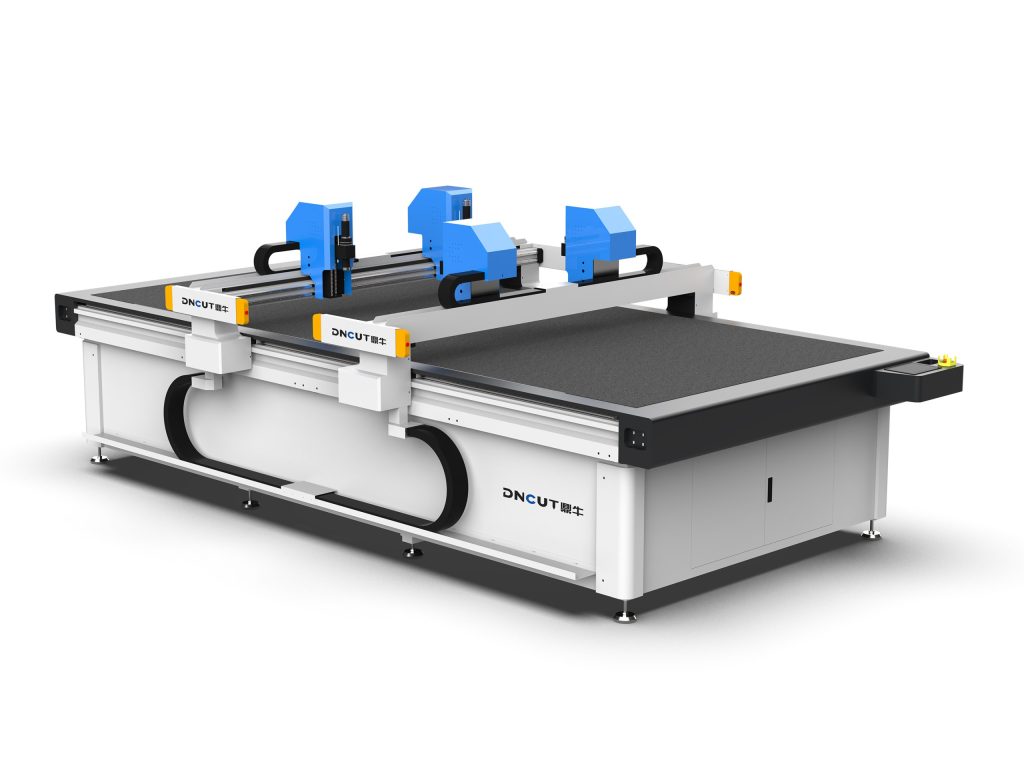
II. Interpretação dos parâmetros-chave e recomendações de seleção
Ao selecionar, é necessário focar nos seguintes parâmetros para evitar ser induzido por publicidade vaga:
- Área efetiva de corte: as especificações comuns são 600×400mm, 900×600mm, 1200×800mm. Recomenda-se escolher ≥900×600mm, que pode cobrir o formato A3 e a maioria dos desenhos planificados de caixas de embalagem. Se frequentemente produzir caixas de exibição de grande porte, é necessário escolher acima de 1300×1000mm.
- Precisão de corte: a precisão de reposicionamento repetido deve ser ≤0,05mm, e a precisão real de corte ≤0,1mm. Precisão insuficiente causará desvio da linha de vinco, resultando em corpo da caixa torto após a dobra.
- Velocidade de corte: a velocidade em vazio pode atingir mais de 1000mm/s, mas a velocidade real de corte é afetada pelo material. O papelão ondulado geralmente fica em 300-500mm/s, e o papelão cinza em 200-300mm/s. Atenção: equipamentos que anunciam “alta velocidade” mas têm baixa aceleração não apresentam eficiência real elevada.
- Configuração de ferramentas: deve ter no mínimo faca oscilante, roda de vinco, faca de linha tracejada e faca de meio corte. Modelos de alto padrão vêm com sistema de troca automática de ferramentas (como 6 posições), o que reduz a intervenção manual.
- Adsorção a vácuo: força de adsorção ≥-60kPa, garantindo que papéis finos não se desloquem. Para papelão ondulado, é necessária adsorção por zonas para economizar energia.
- Funções do software: deve suportar importação direta de DXF, AI e PDF, com capacidade de identificar automaticamente linhas de corte, linhas de vinco e camadas de linhas tracejadas. Alguns softwares podem gerar automaticamente modelos de caixa (design paramétrico), aumentando significativamente a eficiência.
Recomendações de seleção: para fábricas de embalagens de pequeno e médio porte ou estúdios de design, priorize o modelo de faca oscilante de 900×600mm, com orçamento de aproximadamente 80 a 150 mil yuans; para grandes empresas ou cenários de prototipagem de alta frequência, pode-se optar pelo modelo de 1300×1000mm com troca automática de ferramentas e posicionamento visual CCD, com orçamento de 200 a 400 mil yuans.
III. Dicas de operação: como garantir a qualidade e a eficiência da prototipagem
1. Processamento de arquivos e otimização de trajetórias
Os arquivos de design devem ser organizados em camadas por cor: linha de corte (vermelho), linha de vinco (azul), linha tracejada (verde), meio corte (amarelo). Após importar para o software, verifique se as linhas estão fechadas e sobrepostas. Use a função “otimização de trajetória” para reduzir o deslocamento sem carga, o que pode aumentar a eficiência em mais de 20%. Para papelão ondulado, a linha de corte deve ser 0,2-0,3 mm mais curta que a linha de vinco, para evitar que a superfície do papel estoure ao dobrar.
2. Configuração de ferramentas e parâmetros
Corte de papel cartão com faca oscilante: ângulo da ponta da lâmina 30°, frequência de vibração 10000 vezes/minuto, profundidade de corte 0,5mm (0,1mm além da espessura do papel), velocidade 400mm/s. Corte de papelão cinza: ângulo da ponta da lâmina 45°, frequência 12000 vezes/minuto, profundidade 1,2mm (espessura do papel 1,0mm), velocidade 250mm/s. Vinco: pressão da roda de vinco 0,3-0,5MPa, velocidade 500mm/s, largura da linha de vinco 1,0-1,5mm (ajustada conforme a espessura do papel).
3. Fixação e adsorção do material
Papel fino (≤0,5 mm) requer ativação da sucção em toda a área e cobertura com uma película permeável ao ar (como a película de sucção importada dos EUA), para evitar que a superfície do papel enrugue. Para papelão ondulado, a força de sucção deve ser ajustada para -40 kPa; valores excessivos podem amassar as ondas. Para amostras de pequenas dimensões, pode-se usar fita crepe para auxiliar na fixação das bordas.
4. Inspeção da primeira peça e consistência em lote
Após a conclusão da primeira peça, meça as dimensões críticas com um paquímetro (como comprimento, largura e altura da caixa); o erro deve ser ≤0,2 mm. Teste de dobra: dobrar 180° na linha de vinco sem trincas. Se aparecerem rebarbas, verifique se a lâmina está desgastada (normalmente é necessário trocar a lâmina após cortar 200-300 folhas de cartão).
IV. Perguntas frequentes e soluções
- Bordas de corte ásperas: lâmina desgastada ou frequência de vibração muito baixa. Substitua a lâmina e aumente a frequência para mais de 12000 vezes/minuto.
- Ruptura na dobra da linha de vinco: pressão de vinco excessiva ou roda de vinco muito estreita. Reduza a pressão para 0,3MPa e substitua por uma roda de vinco de 1,5mm de largura. Para papelão cinza, pode-se fazer meio corte primeiro e depois vincar.
- Deslocamento do material: força de sucção insuficiente ou poeira na superfície do papel. Limpe a superfície da mesa de sucção, verifique a vedação da bomba de vácuo e, se necessário, aumente as zonas de sucção.
- Corte incompleto: profundidade de corte insuficiente ou ângulo da ponta da lâmina muito grande. Aumente a profundidade em 0,1mm e use uma ponta de lâmina de 30°.
- Erro de reconhecimento do software: cores de linha não padronizadas ou camadas confusas. Use cores padrão RGB de forma consistente e mescle linhas sobrepostas no CAD.
V. Manutenção e gestão de consumíveis
Antes de ligar diariamente, verifique se a lâmina está solta, limpe as guias e aplique graxa de lítio. Semanalmente, limpe os detritos da mesa de sucção a vácuo e verifique se há danos nas mangueiras de ar. Mensalmente, calibre o sensor de origem e o deslocamento da ferramenta uma vez (corte uma cruz com um arquivo de teste padrão, meça o desvio e compense).
Em termos de consumíveis: a vida útil da lâmina oscilante é de cerca de 200-500 folhas (dependendo do material), e a vida útil da roda de vinco é de cerca de 1000 vincos. Recomenda-se manter sempre 2-3 conjuntos de lâminas em stock e registar o momento da substituição. A placa de corte (base de feltro) deve ser substituída a cada 3-6 meses, caso contrário afeta o efeito de sucção e a consistência da profundidade de corte.
VI. Análise do retorno do investimento
Tomando como exemplo uma máquina de corte de amostras de faca oscilante de 100 mil yuans, é possível concluir 30-50 amostras de caixas de embalagem por dia (incluindo processamento de ficheiros e corte), enquanto o corte manual de amostras realiza apenas 5-8. Calculando a 50-100 yuans por amostra, o rendimento diário é de 1500-5000 yuans; deduzindo mão de obra e consumíveis, o período de retorno do investimento é de cerca de 3-6 meses. Mais importante ainda, a prototipagem rápida pode aumentar significativamente a taxa de conversão de encomendas dos clientes e reduzir perdas por retrabalho causadas por erros nas amostras.
Resumo: A seleção da máquina de corte de amostras de caixas de embalagem deve estar intimamente ligada ao tipo de material, aos requisitos de precisão e à demanda de capacidade produtiva. Durante a operação, atenção à separação de camadas dos arquivos, à correspondência de parâmetros e à inspeção da primeira peça, juntamente com a manutenção periódica, permite alcançar uma prototipagem eficiente e precisa. Para as empresas de embalagem, este equipamento não é apenas uma ferramenta, mas sim uma arma para encurtar o ciclo de entrega e conquistar pedidos.