
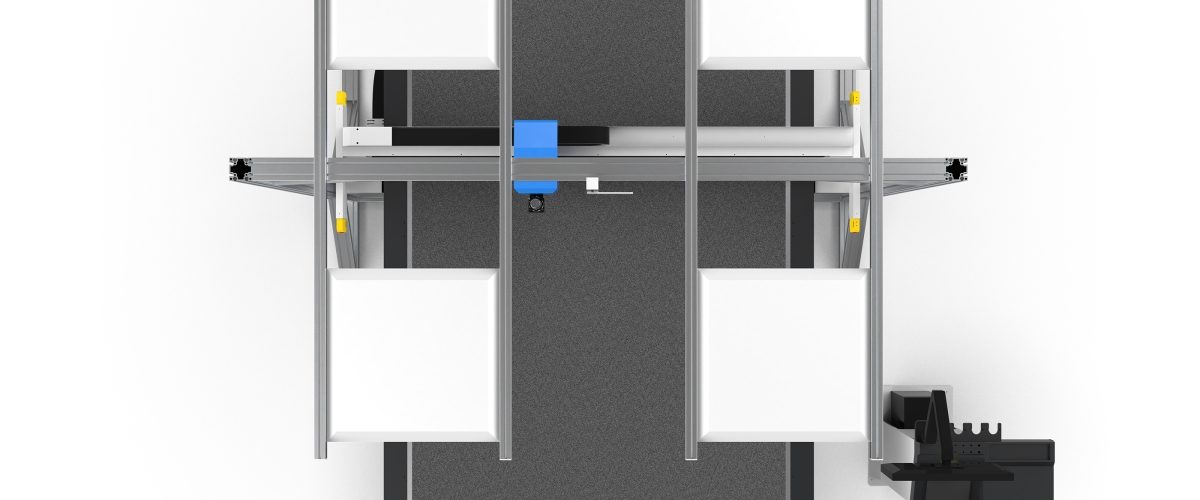
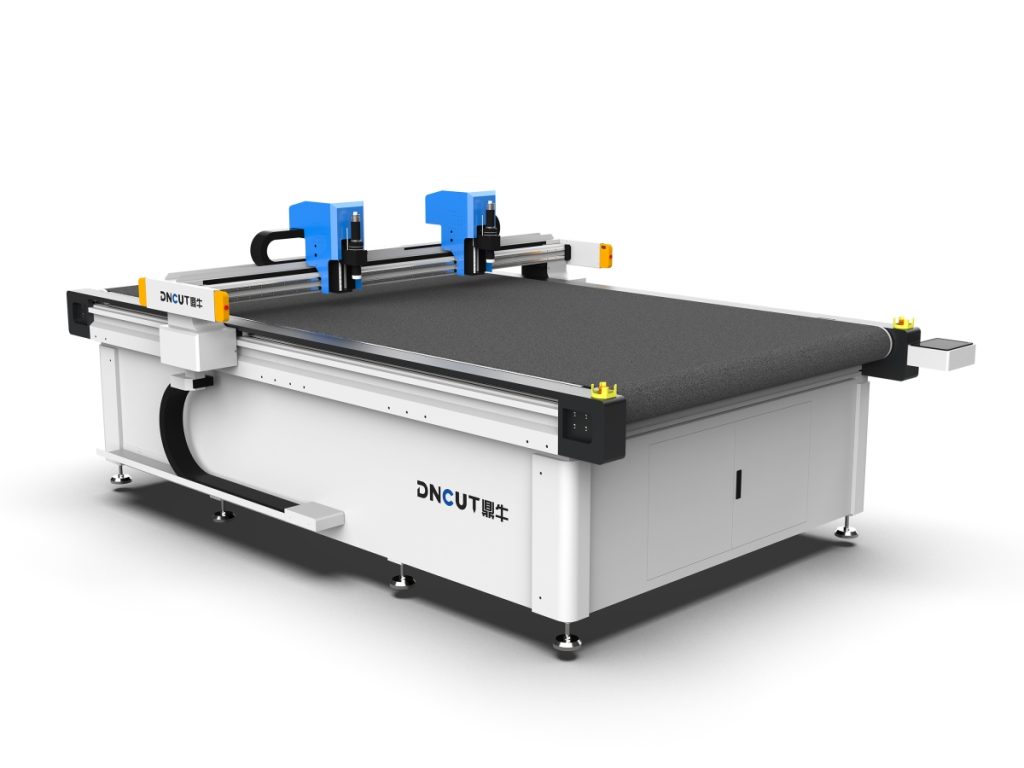
La macchina da taglio a lama oscillante è un’apparecchiatura industriale che esegue tagli a controllo numerico su materiali flessibili e semirigidi tramite una lama con movimento alternativo ad alta frequenza.
- Prima della selezione è necessario definire tre numeri: la lista dei materiali, l’intervallo di spessore (0,1–100 mm) e i requisiti di precisione (da ±0,3 mm a ±0,05 mm).
- La precisione di ripetizione del posizionamento nel settore è normalmente ±0,02–0,05 mm e riflette la coerenza della produzione in serie meglio della precisione di posizionamento nominale.
- La velocità di taglio effettiva è limitata dall’accelerazione (0,5G–1,5G); per tagliare EVA da 3 mm è tipicamente 200–400 mm/s, mentre per il cartone a nido d’ape è solo 100–200 mm/s.
- Le dimensioni comuni del piano sottovuoto vanno da 1600×2500 mm a 2500×3500 mm, la potenza della pompa per vuoto è di 5,5–11 kW e sono necessarie 4–8 zone indipendenti.
- Le stazioni della testa di taglio sono comunemente 3–5 con cambio automatico, la frequenza della lama oscillante è di 3000–12000 colpi/minuto e la precisione di regolazione della profondità della lama da mezzo taglio raggiunge il livello di 0,01 mm.
- Fasce di budget: livello base 80.000–150.000 yuan, livello intermedio 150.000–300.000 yuan, livello alto 300.000–600.000 yuan; il livello alto include visione CCD e integrazione MES.
Primo passo: tradurre le esigenze in tre numeri
La macchina da taglio a lama oscillante non è un’apparecchiatura universale: è difficile che la stessa macchina tagli bene sia una pellicola PET da 0,1 mm sia un cartone a nido d’ape da 100 mm. Prima della selezione occorre determinare tre cose, così il fornitore potrà proporti una configurazione.
- Distinta materiali: cartone ondulato, cartone alveolare, schiuma EPE/EVA, pelle, tessuti per interni automobilistici, film in PVC/acrilico, prepreg in fibra di carbonio, tessuto in fibra di vetro, lastre in gomma; durezza ed elasticità variano enormemente e determinano direttamente il tipo di lama e la pressione di taglio.
- Intervallo di spessore: le stratificazioni comuni sono 0,1–3 mm (film, prepreg), 3–20 mm (schiuma, pelle), 20–100 mm (pannelli alveolari, schiuma spessa). Attraversare due intervalli richiede di solito due set di teste di taglio o addirittura due macchine.
- Requisiti di precisione: per il settore pubblicitario e dell’imballaggio sono sufficienti ±0,3 mm; per i materiali ausiliari elettronici e i componenti per interni automobilistici si richiede per lo più ±0,1 mm; il taglio dei prepreg richiede ±0,05 mm e va valutata la ripetibilità piuttosto che la dimensione del singolo pezzo.
Aggiungi un dato di produttività: l’area di taglio da completare ogni ora (㎡/h) o il numero di pezzi al giorno. Questo dato, più della “velocità massima”, determina la potenza del servo che devi acquistare e il numero di zone del piano aspirante.
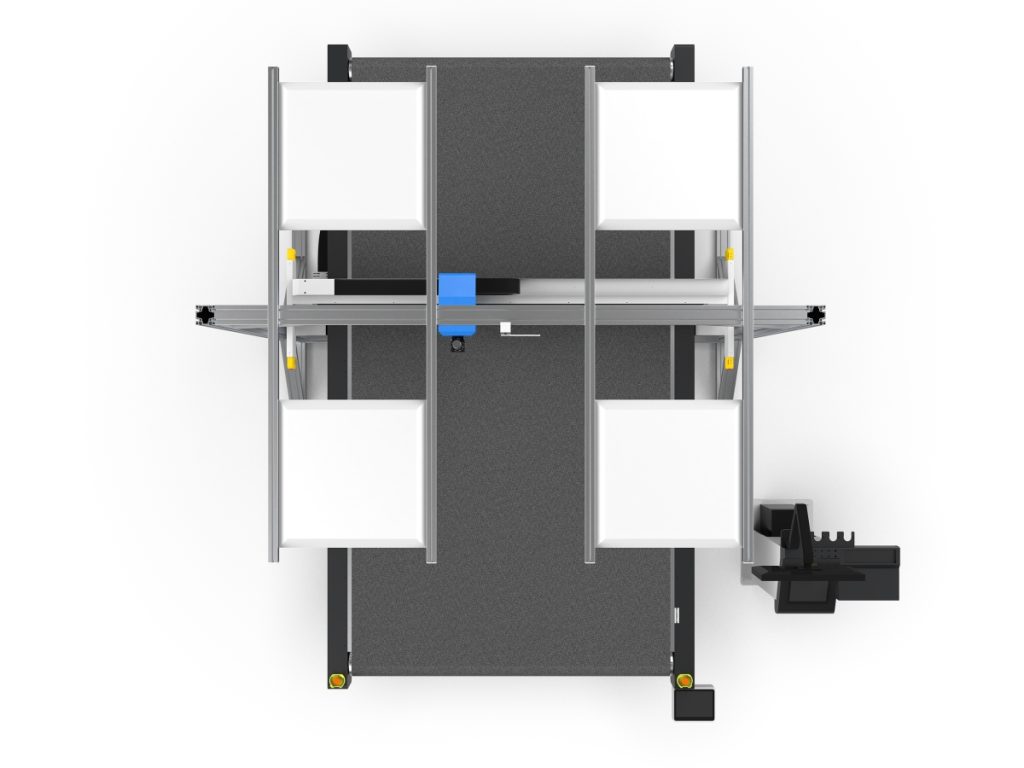
Come leggere i parametri principali
Precisione: distinguere la precisione di posizionamento dalla precisione di ripetizione del posizionamento
Il “±0,05 mm” riportato sui campioni è per lo più una precisione di posizionamento a vuoto, bassa velocità e asse singolo. Ciò che influisce realmente sulla produzione di massa è la precisione di ripetizione del posizionamento, il cui livello standard del settore è ±0,02–0,05 mm. Quando si parla di precisione è indispensabile chiedere le condizioni di prova: quale materiale, quale spessore, se l’aspirazione sottovuoto è attiva, quale velocità di taglio. Nel taglio di materiali espansi di 25 mm di spessore, la flessione laterale della lama provoca uno scostamento reale superiore a 0,2 mm: si tratta di un problema di processo, non di precisione della macchina.
Velocità: guardare l’accelerazione, non il picco
Il valore nominale 0–1800 mm/s è la velocità a vuoto. La velocità effettiva dipende dall’accelerazione (tipicamente 0,5G–1,5G) e dalla strategia di decelerazione in curva. Nel taglio di EVA da 3 mm, la velocità di taglio effettiva si colloca di solito tra 200 e 400 mm/s; nel taglio di cartone alveolare, a causa dei limiti di evacuazione dei trucioli da parte della lama, spesso si raggiungono solo 100–200 mm/s. Il metodo di valutazione è semplice: chiedere al fornitore di eseguire dal vivo un tratto con il vostro materiale e il vostro disegno (inclusi raccordi piccoli e fitti) e misurare il tempo ciclo effettivo.
Piano di lavoro e aspirazione sottovuoto
Le dimensioni del piano di lavoro sono comunemente 1600×2500 mm, 2100×3100 mm, 2500×3500 mm. La potenza della pompa per vuoto è generalmente 5,5–11 kW; il punto chiave è il numero di zone: con 4–8 zone sottovuoto attivabili indipendentemente, nel taglio di pezzi piccoli basta aprire le zone corrispondenti per ottenere l’aspirazione. Per quanto riguarda la struttura del piano, verificare se è dotata di strato sacrificabile in feltro e di pannelli sostituibili: il degrado della planarità dopo un uso prolungato influisce direttamente sulla profondità di incisione iniziale.
Trasmissione e struttura
Per gli assi X/Y preferire cremagliere rettificate abbinate a guide lineari, con potenza servo a partire da 1,2–2 kW; i motori passo-passo tendono a perdere passi dopo tagli continui prolungati. Per la trave del portale si consiglia una struttura in acciaio saldato con trattamento di stabilizzazione o in fusione; il peso proprio della macchina è direttamente correlato alla rigidità, e macchine sotto le 2 tonnellate mostrano vibrazioni più evidenti nel taglio di materiali spessi.
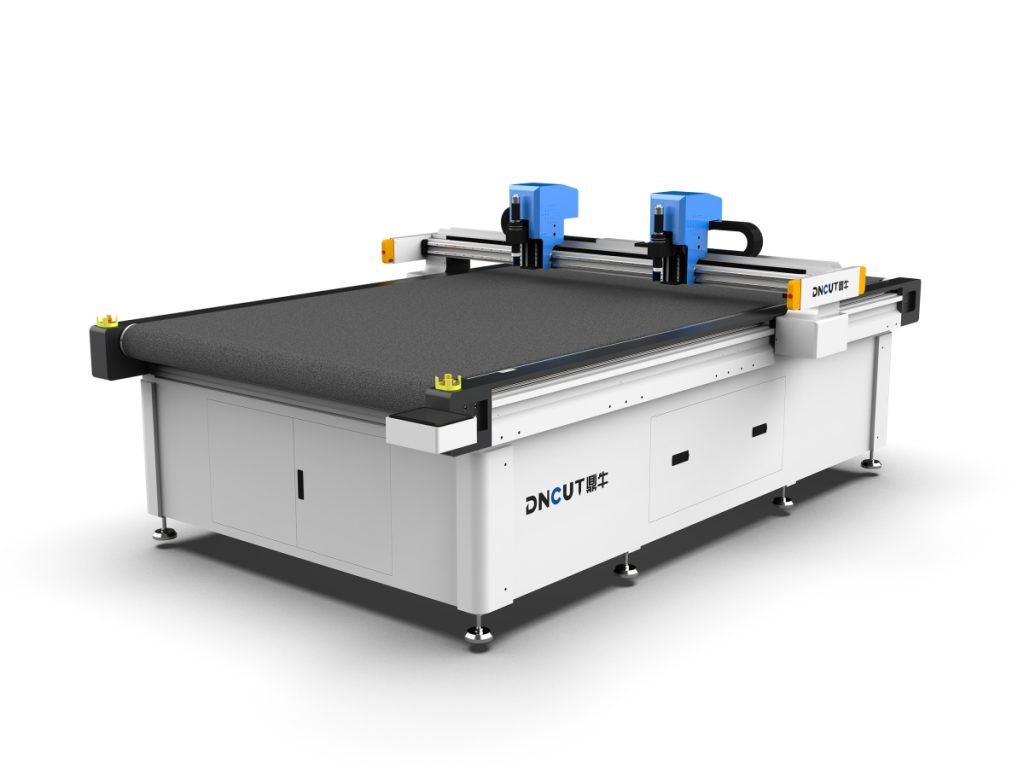
La configurazione delle teste di taglio determina ciò che puoi tagliare
Il numero di postazioni delle teste di taglio influisce sull’applicabilità più del marchio della macchina base; le configurazioni comuni prevedono 3–5 postazioni a cambio automatico:
- Lama oscillante: il cavallo di battaglia universale, adatta a schiuma, pelle, cartone alveolare, gomma, con frequenza di oscillazione 3000–12000 colpi/minuto, regolabile per adattarsi a diversi materiali.
- Lama trainata/lama circolare: film, tessuti, non tessuti, taglio netto senza stiramento.
- Lama a mezzo taglio (kiss cut): etichette, nastri adesivi, materiali autoadesivi, taglia solo il materiale superficiale preservando il supporto, con precisione di regolazione della profondità a livello 0,01 mm.
- Ruota di cordonatura: linee di piegatura per cartone ondulato e cartoncino, la larghezza della cordonatura deve corrispondere allo spessore della carta.
- Lama a V: scanalatura a V di 30°/45°, per angoli piegati di cartoncino spesso e pannelli alveolari.
- Punzonatura e penna: marcature di posizionamento e foratura, spesso abbinate a visione CCD.
Bisogna anche verificare se la pressione della lama è programmabile (impostata per layer), se il sollevamento della testa lama è pneumatico o elettrico e se il cambio lama richiede utensili. Questi tre elementi determinano l’efficienza del cambio ordine.
Capacità software e di nesting
Per quanto la macchina sia precisa, un software di nesting debole erode i margini. È indispensabile verificare: supporto all’importazione di DXF/DWG/PLT/AI/PDF/HPGL con assegnazione automatica della testa lama per layer; supporto al taglio a bordi condivisi, alle connessioni a ponte e al nesting automatico (un nesting razionale può aumentare l’utilizzo del materiale del 5%–15%); parametri di processo salvabili per materiale (velocità, pressione lama, frequenza di oscillazione, overcut). Se c’è esigenza di integrazione ERP/MES, verificare se sono fornite interfacce e gestione delle fasi tramite codice a barre.
Dettagli facilmente trascurati
- Attacco aspirazione polvere: il taglio di schiuma e cartone genera polvere; è necessario prevedere bocchettoni di aspirazione, altrimenti la polvere entra nelle guide.
- Trattamento antistatico: per il taglio di film è indispensabile una barra eliminastatica, altrimenti il materiale aderisce e si sposta.
- Configurazione di sicurezza: barriere fotoelettriche di sicurezza, arresto di emergenza e carter di protezione sono requisiti di collaudo, non optional.
- Rumore: in funzionamento normale deve essere inferiore a 75 dB; la pompa del vuoto è la principale fonte di rumore, verificare se è in locale separato o se è previsto insonorizzamento.
- Costo dei consumabili: prezzo unitario e durata delle lame (tagliando EVA tipicamente si cambiano ogni decine di ore), da convertire nel costo in base alla produzione annua.
- Assistenza post-vendita: disponibilità di tecnici in loco e tempi di consegna dei ricambi di uso comune (lame, feltro, filtri della pompa del vuoto).
Lista di prova di taglio per il collaudo
Prima di firmare il contratto, portare i propri materiali ed eseguire una prova di taglio in loco, registrando voce per voce i seguenti punti:
- Taglia 20 pezzi per ciascuno dei tre materiali rappresentativi, misura le dimensioni critiche con un calibro e calcola la distribuzione degli scostamenti invece di guardare solo il singolo pezzo.
- Grafici con piccoli raccordi fitti e spigoli vivi: verifica tagli eccessivi, cedimento dei raccordi e bave negli angoli.
- Quando si taglia il pezzo più piccolo (ad esempio 20×20 mm), verificare se è trattenuto saldamente dal vuoto e se si sposta.
- Funzionamento continuo per 2 ore, osservare se si verificano perdite di passi, allarmi o cali del grado di vuoto.
- Tempo effettivo per passare dal materiale A al materiale B (inclusi cambio utensile e modifica parametri).
- Dopo spegnimento e riavvio, è possibile riprendere il taglio dal punto di interruzione.
Riferimento per fasce di budget
- Livello base (80.000–150.000 yuan): testa singola, motori passo-passo o servo di piccola potenza, fino a 4 zone, adatto per insegne pubblicitarie e imballaggi in piccoli lotti.
- Livello intermedio (150.000–300.000 yuan): 3 postazioni, trasmissione servo a cremagliera, vuoto a 6–8 zone, copre il cambio di più materiali come schiuma, pelle e cartone ondulato.
- Livello alto (300.000–600.000 yuan): 5 postazioni, visione CCD, alimentazione automatica, integrazione MES, per interni auto, materiali ausiliari elettronici e taglio di prepreg.
Ci sono tre malintesi comuni: confrontare i modelli usando la velocità di punta; sostituire la verifica con taglio di prova usando la precisione nominale; tagliare le postazioni della testa per risparmiare sul budget, con il risultato che ogni cambio ordine richiede il cambio manuale dell’utensile. Rispettando questi tre punti, la selezione non presenterà grandi deviazioni.
FAQ
Quale indicatore di precisione considerare per una macchina da taglio a lama oscillante?
Per una macchina da taglio a lama oscillante occorre prestare particolare attenzione alla precisione di ripetibilità del posizionamento, il cui livello standard di settore è ±0,02–0,05 mm, e non alla precisione di posizionamento a vuoto riportata sul catalogo.
Come determinare la velocità di taglio effettiva di una macchina da taglio a lama oscillante?
La velocità effettiva di una macchina da taglio a lama oscillante dipende dall’accelerazione e dalla strategia di decelerazione negli angoli; è necessario richiedere al fornitore di eseguire un taglio di prova sul posto con i tuoi materiali e grafici per misurare il ritmo di produzione.
Quante postazioni testa utensile deve avere una macchina da taglio a lama oscillante?
La configurazione comune di una macchina da taglio a lama oscillante prevede 3–5 postazioni a cambio automatico; il numero di postazioni influisce sulla gamma di materiali applicabili e sull’efficienza di cambio ordine più del marchio della macchina.
Quali voci verificare durante il taglio di prova di accettazione di una macchina da taglio a lama oscillante?
Per il collaudo di una tagliatrice a lama oscillante si dovrebbero tagliare tre materiali, 20 pezzi ciascuno, misurando la distribuzione degli scostamenti, verificando il taglio eccessivo sugli angoli piccoli, l’aspirazione dei pezzi più piccoli, la stabilità in funzionamento continuo per 2 ore e il tempo di cambio materiale.
Qual è la fascia di budget di una tagliatrice a lama oscillante?
Una tagliatrice a lama oscillante entry-level costa 80.000–150.000 RMB, quella di fascia media 150.000–300.000 RMB, quella di fascia alta 300.000–600.000 RMB; la configurazione di fascia alta include 5 postazioni, visione CCD e integrazione MES.