
Herausforderungen beim Schneiden von Schafsleder und Geräteauswahl
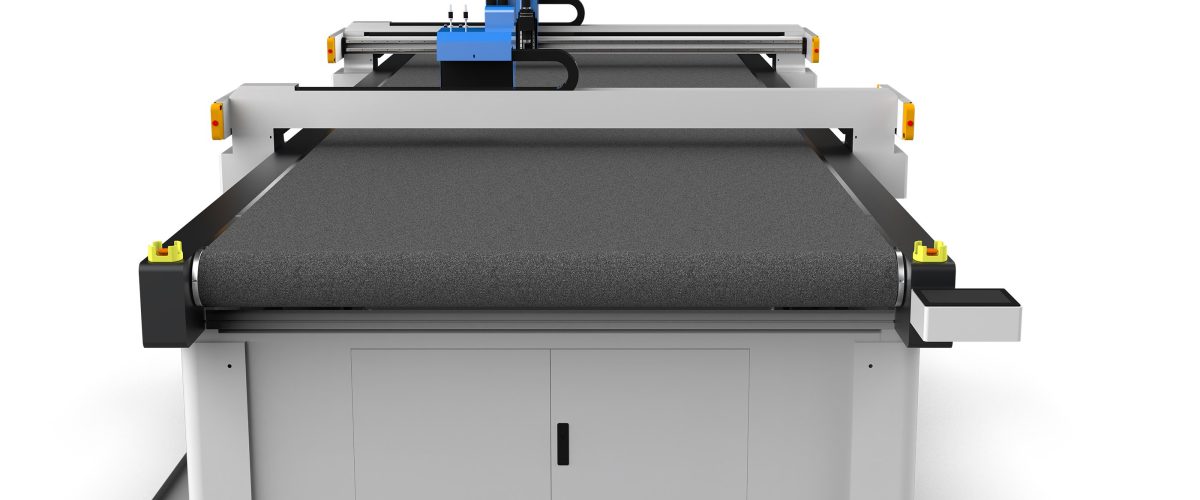
Schafsleder ist ein Lederwerkstoff mit pelziger Oberfläche, der häufig für Schuhe, Bekleidung und Kfz-Innenausstattung verwendet wird. Die Schneidherausforderungen liegen darin: Die Pelzschicht lässt sich leicht zerdrücken, die Klinge erwärmt sich leicht und verursacht Brandkanten, und die unterschiedliche Dehnbarkeit von Echtleder-Unterlage und Pelzschicht führt leicht zu Maßabweichungen. Traditionelles Stanzen oder manuelles Schneiden ist ineffizient und ungenau, während die Oszillationsmesser-Schneidemaschine (auch als Schwingmesser-Schneidemaschine bezeichnet) durch hochfrequente Mikroamplitude-Schwingklingen die oben genannten Probleme wirksam lösen kann. Bei der Auswahl sind folgende Kernparameter zu beachten:
- Arbeitsbereich: Gängige Spezifikationen sind 1600mm×2500mm und 2100mm×3100mm, auszuwählen nach Materialgröße und Layout-Anforderungen. Ein zu großer Arbeitsbereich beeinträchtigt die Steifigkeit, ein zu kleiner verschwendet Material.
- Schwingungsfrequenz: Empfohlen wird ein Hochfrequenzmodell mit 8000-12000 Hüben pro Minute. Je höher die Frequenz, desto glatter die Schnittfläche, jedoch muss sie auf die Materialdicke abgestimmt sein.
- Messertyp: Für Schafsleder (Wollschaffell) wird ein Spitzmesser (Winkel 15°-20°) oder ein Rundmesser empfohlen. Das Spitzmesser eignet sich für feine Konturen, das Rundmesser für lange gerade Schnitte.
- Absaugsystem: Es muss mit einer zonierten Vakuumabsaugung ausgestattet sein, um sicherzustellen, dass die Florlage während des Schneidens nicht angehoben wird. Die Saugkraft sollte ≥0,06 MPa betragen.
- Antriebsart: Zahnstangengetriebe mit einer Genauigkeit von ±0,1 mm, geeignet für die meisten Anwendungen; Linearmotorantrieb mit einer Genauigkeit von ±0,05 mm, geeignet für hochpräzise Automobil-Innenraumteile.
Darüber hinaus sollte das Gerät über eine automatische Nesting-Software verfügen, die Formate wie DXF und PLT unterstützt und das Nesting entsprechend der Florrichtung optimieren kann, um Verschwendung zu reduzieren.
Werkzeugauswahl und Parametereinstellung
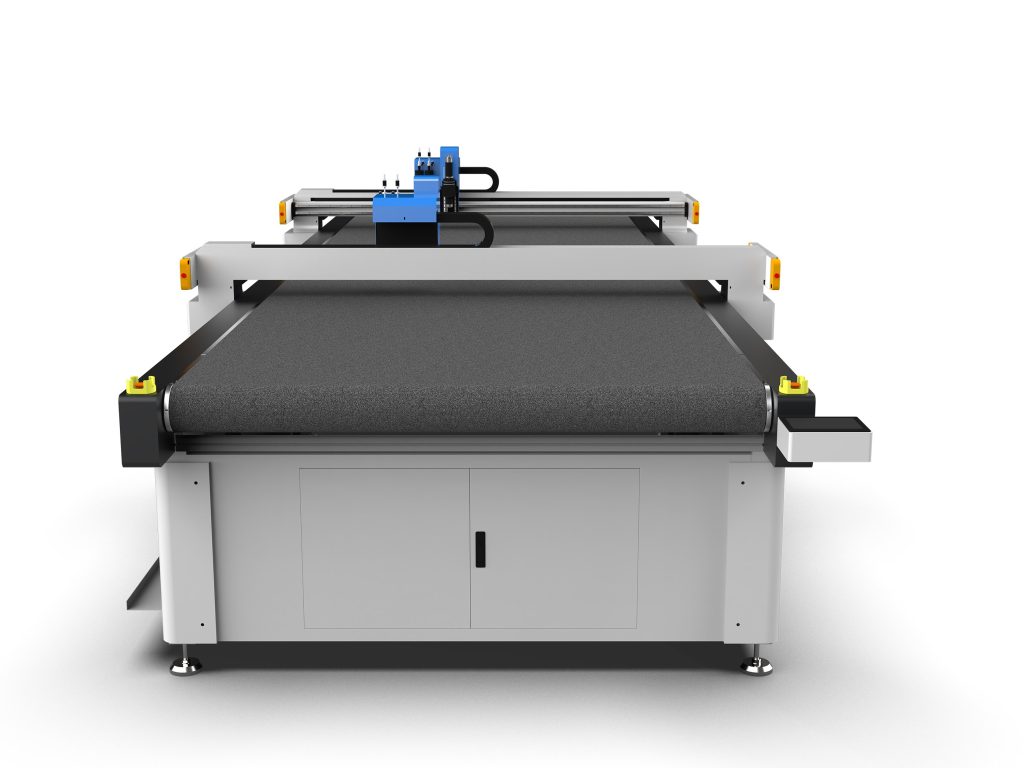
Die Schnittqualität von Schafsleder hängt weitgehend von der Abstimmung des Messers und der Parameter ab. Nachfolgend finden Sie empfohlene Lösungen aus der Praxis:
1. Messerauswahl
- Spitzmesser (15°): Geeignet für komplexe Kurven und kleine Radiuskonturen (z. B. Schuhoberflächen-Dekorelemente). Die Schneide ist scharf, nutzt sich jedoch schnell ab; empfohlen wird eine Prüfung alle 200–300 Meter Schnittlänge.
- Rundmesser (Durchmesser 25 mm): Geeignet für lange Geraden und große Konturen, mit langer Standzeit, jedoch eingeschränktem Wendekreis (minimal R5 mm).
- Oszillierendes Messer (mit Sägezahnung): Bei dickem Flor (Florhöhe ≥ 8 mm) wird das Ziehen des Flors reduziert, allerdings ist die Schnittkante etwas rauer.
2. Einstellung der Schlüsselparameter
- Schwingungsfrequenz: Für dünnes Material (Florhöhe ≤5mm) 10000-12000 Hübe/min; für dickes Material (Florhöhe 5-10mm) 8000-10000 Hübe/min. Eine zu hohe Frequenz kann zu Überhitzung der Klinge führen.
- Schnittgeschwindigkeit: Für geradlinige Abschnitte können 300-500mm/s eingestellt werden, für Kurvenabschnitte auf 150-250mm/s reduziert werden. Eine zu hohe Geschwindigkeit führt zu ausgefransten Schnittkanten.
- Klingendruck: Je nach Materialdicke einstellen, in der Regel 0,2-0,5MPa. Ein zu hoher Klingendruck kann den Flor zerdrücken, ein zu niedriger Druck schneidet die unterste Schicht nicht durch.
- Saugkraft: Zonenabsaugung, Saugkraft im Schneidbereich 0,04-0,06 MPa, nicht schneidende Bereiche können zur Energieeinsparung abgeschaltet werden.
- Klingenkompensation: Bei Spitzklingen muss eine Werkzeugradiuskompensation von 0,1-0,2 mm eingestellt werden, bei Rundklingen eine Kompensation von 0,5-1,0 mm, um die Maßgenauigkeit zu gewährleisten.
Hinweis: Vor dem ersten Schnitt unbedingt einen Probeschnitt mit Verschnittmaterial durchführen und prüfen, ob die Schnittkante glatt ist, keine Brandränder vorhanden sind und die Maße stimmen. Es wird empfohlen, die Parameter bei jedem Materialwechsel pro Charge neu zu kalibrieren.
Bedienablauf und Tipps
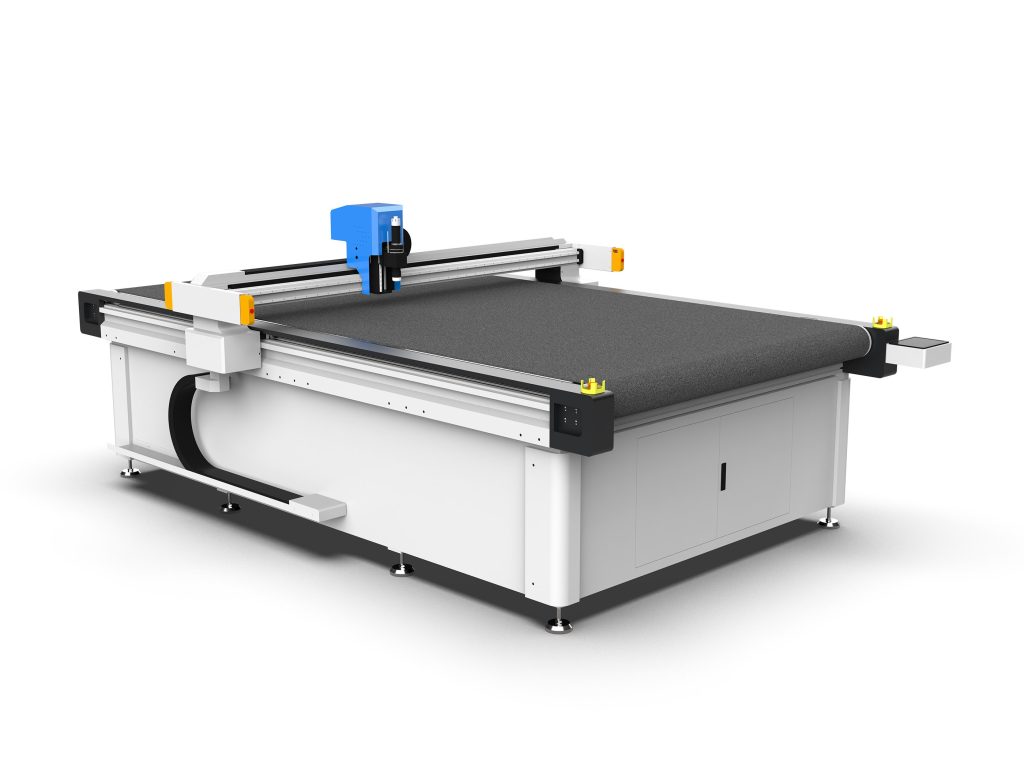
Ein standardisierter Bedienablauf kann die Schnittqualität und die Lebensdauer des Geräts deutlich verbessern. Im Folgenden finden Sie die empfohlenen Schritte:
1. Materialvorbereitung
- Feuchtigkeitsgehalt des Schafsleders prüfen und auf 8%-12% einstellen. Zu feucht führt zu Klingenkleben, zu trocken erzeugt elektrostatische Anziehung der Fasern.
- Material flach auf dem Schneidtisch auslegen, Faserrichtung einheitlich (in der Regel in Strichrichtung des Fells anordnen).
- Fasern mit einer Borstenbürste auskämmen, Verunreinigungen und lose Fasern entfernen, um ein Einziehen in die Klinge beim Schneiden zu vermeiden.
2. Layout und Fixierung
- Layout-Software zur Optimierung der Anordnung verwenden, Faserrichtung berücksichtigen; Anordnung in gleicher Richtung reduziert Farbunterschiede.
- Vakuumansaugung einschalten, um vollständige Auflage des Materials auf dem Tisch sicherzustellen. Bei stark luftdurchlässigem Schafsleder kann eine dünne PE-Folie über dem Material die Ansaugwirkung verstärken.
3. Schneidprozess
- Zuerst die Innenkontur schneiden, dann die Außenkontur, um Materialverschiebung zu vermeiden.
- Bei dickem Material Schichtschneiden anwenden (Tiefe pro Schicht ≤3mm), um die Messerbelastung zu reduzieren.
- Schnittqualität in Echtzeit beobachten; bei Fransigkeit oder Brandkanten sofort Geschwindigkeit oder Frequenz anpassen.
4. Zuschnitt und Reinigung
- Nach dem Schneiden die Absaugung ausschalten und die Tischfläche mit einer weichen Bürste von Flusen reinigen, um Rückstände zu vermeiden, die den nächsten Schnitt beeinträchtigen.
- Die Klinge regelmäßig mit einem speziellen Reinigungsmittel abwischen, um Flusen und Fett zu entfernen.
Häufige Probleme und Lösungen
Basierend auf Kundenfeedback sind die häufigsten Probleme beim Schneiden von Schafsleder-Vlies und deren Gegenmaßnahmen wie folgt:
- Schnittkanten ausfransen: Ursache kann eine stumpfe Klinge, eine zu niedrige Schwingungsfrequenz oder eine zu hohe Geschwindigkeit sein. Lösung: Klinge wechseln, Frequenz auf über 10000 Hübe/min erhöhen, Geschwindigkeit auf unter 200 mm/s reduzieren.
- Brandkanten (Verbrennungen): Meist durch Überhitzung der Klinge verursacht. Prüfen, ob die Schwingungsfrequenz zu hoch ist (über 12000 Hübe/min), Frequenz reduzieren und kontinuierliche Schnittzeit verringern, bei Bedarf eine Blaskühlung nachrüsten.
- Maßabweichungen: Prüfen, ob die Werkzeugkompensation korrekt eingestellt ist, ob die Saugkraft ausreichend ist (empfohlen ≥0,05 MPa) und ob der Antriebsriemen locker ist.
- Flor wird zusammengedrückt: Der Messerdruck ist zu hoch oder der Klingenwinkel zu stumpf. Stellen Sie den Messerdruck auf 0,2–0,3 MPa ein und verwenden Sie eine scharfe Spitzklinge.
- Materialverschiebung: Die Saugkraft ist unzureichend oder das Layout zu dicht. Erhöhen Sie die Saugzonen oder legen Sie eine luftdurchlässige Filzschicht unter das Material, um die Gleichmäßigkeit der Saugwirkung zu verbessern.
Wenn das Problem weiterhin besteht, wird empfohlen, sich an den Gerätehersteller für eine Parameterdiagnose zu wenden und gegebenenfalls das Steuerungssystem zu aktualisieren (z. B. durch Hinzufügen einer servogesteuerten Messerdruckregelung).
Wartung und Sicherheitsvorschriften
Eine korrekte Wartung verlängert die Lebensdauer des Geräts und erhält die Schnittpräzision. Wesentliche Punkte der täglichen Wartung:
- Täglich: Reinigen Sie die Tischoberfläche von Flusen, prüfen Sie den Klingenverschleiß (Schneidkante mit Lupe betrachten) und reinigen Sie das Absaugfiltergewebe.
- Wöchentlich: Schmieren Sie Führungsschienen und Zahnstangen (mit Lithiumfett), prüfen Sie die Riemenspannung (Durchdrücken um 10 mm ist angemessen) und kalibrieren Sie den Nullpunkt.
- Monatlich: Prüfen Sie die elektrischen Verbindungen, reinigen Sie den Schaltschrank von Staub und testen Sie die Funktion des Not-Aus-Tasters.
- Klingenverwaltung: Führen Sie ein Klingenverwendungsprotokoll. Spitzklingen alle 500 Schneidmeter oder bei Fransigkeit austauschen, Rundklingen alle 1000 Meter. Bei der Lagerung die Schneidkante nach oben halten, um Anstoßen zu vermeiden.
Sicherheit: Beim Betrieb ist das Tragen von Handschuhen verboten (Einzugsgefahr), lange Haare müssen zusammengebunden werden; während des Gerätebetriebs dürfen die Hände nicht in den Schneidbereich gelangen; ein Messerwechsel darf nur bei ausgeschalteter Stromversorgung erfolgen; bei unbestückter Vakuumtischfläche darf das Vakuum nicht eingeschaltet werden, um eine Motorüberlastung zu vermeiden.
Bei Einhaltung der oben genannten Richtlinien kann die Schafsleder-Schneidemaschine stabil eine Schnittgenauigkeit von ±0,2 mm erreichen, die Schnittkanten sind glatt und ohne Brandspuren, und die Effizienz ist 5- bis 8-mal höher als bei manueller Arbeit. In der tatsächlichen Produktion müssen die Parameter je nach Materialchargenabweichung feinjustiert und ein Prozessdatenblatt angelegt werden.