
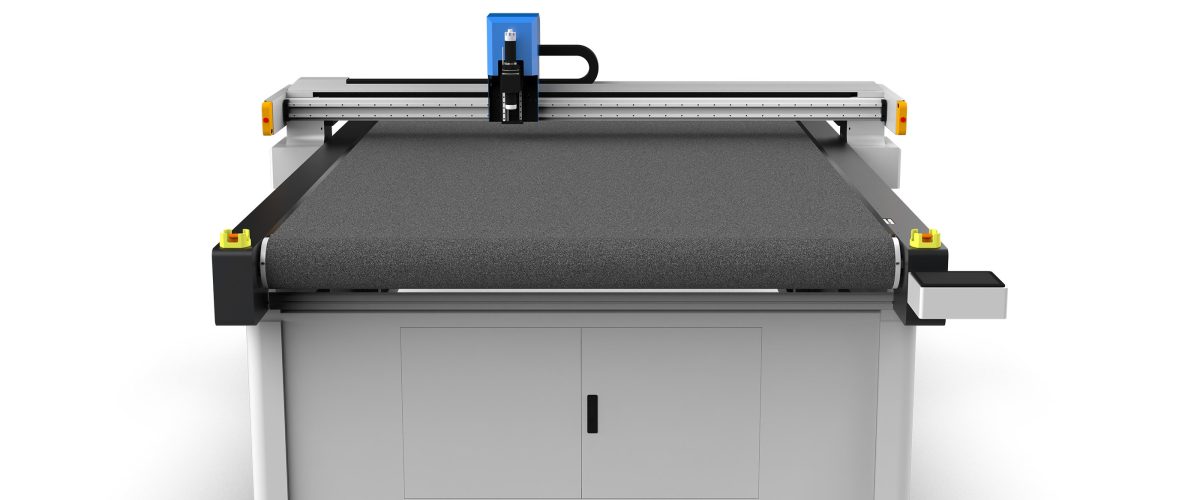
布切割设备的核心类型与工作原理
布切割设备主要分为机械刀切割和激光切割两大类。机械刀切割中以振荡刀切割最为常见,其原理是通过高速上下振荡的刀片(频率通常为2000-5000次/分钟)对布料进行冷切割,适用于棉、麻、化纤、皮革等多种材料。激光切割则利用高能量激光束(功率通常为60-150W)熔化或气化材料,适合精细图案和复杂轮廓,但会产生热影响区,对某些布料(如含涤纶)可能造成边缘发黄。
此外,还有圆刀切割机(适用于直线大批量裁剪)和超声波切割(通过高频振动使材料局部熔化,适合热塑性材料)。选择时需根据材料特性、切割精度和产量综合考量。
关键选型参数与性能指标
选购布切割设备时,应重点关注以下参数:
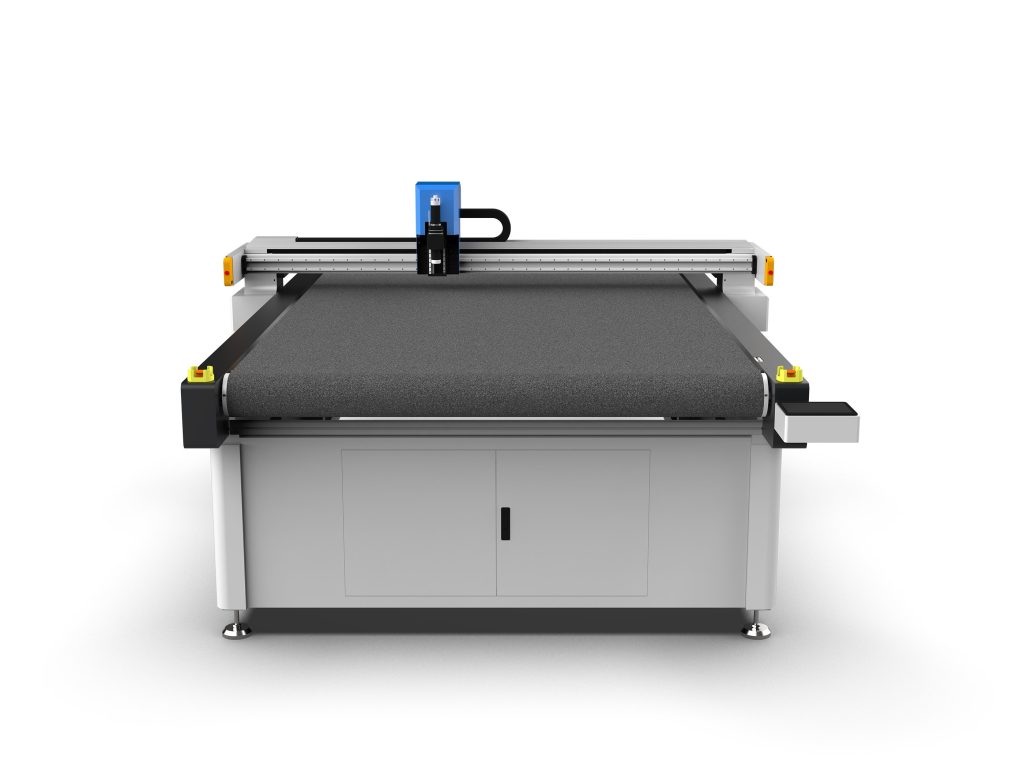
- 切割厚度:振荡刀通常可切1-50mm(视材料密度),激光切割一般不超过20mm。若需切割多层布料(如服装裁剪),应选择带自动送料系统的振荡刀设备。
- 切割精度:重复定位精度应≤0.1mm,激光切割可达±0.05mm。对于图案复杂的汽车内饰布,建议选择高精度伺服控制系统。
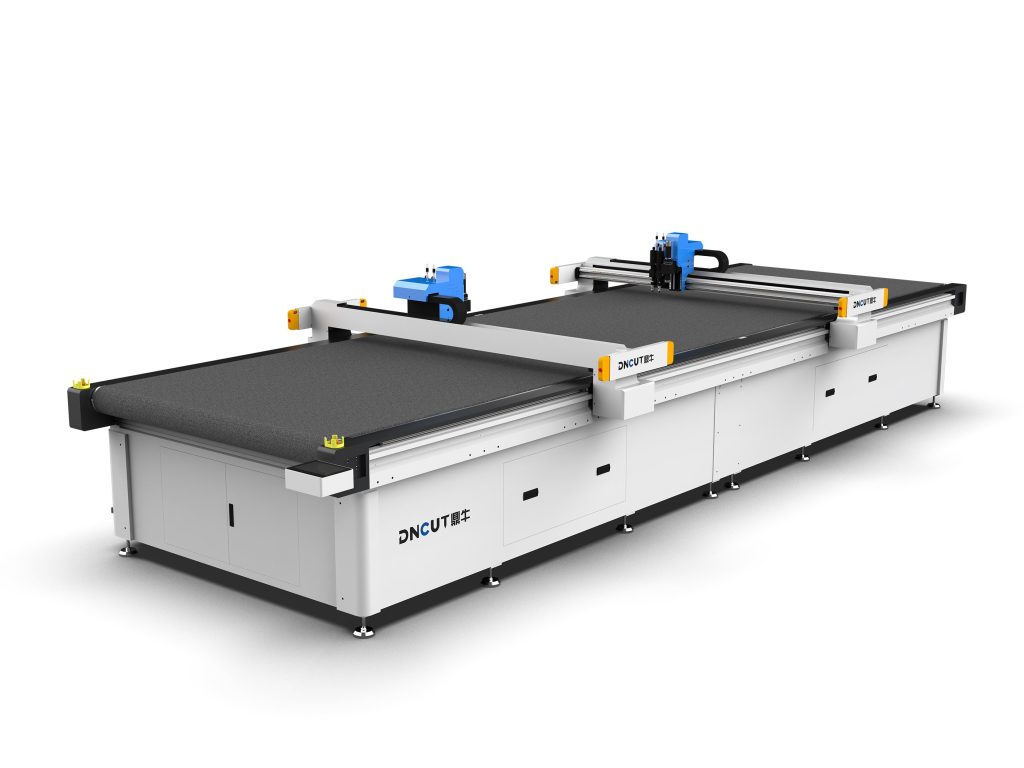
- 工作台尺寸:常见规格有1600×2500mm、2000×3000mm等,需根据最大布料幅宽选择。若切割卷材,需配置自动送料架。
- 切割速度:振荡刀最大速度可达1200mm/s,激光切割可达1000mm/s,但实际速度受材料厚度和图案复杂度影响。
- 控制系统:优先选择支持CAD/CAM软件导入(如DXF、PLT格式)的数控系统,并具备自动排版功能以节省材料。
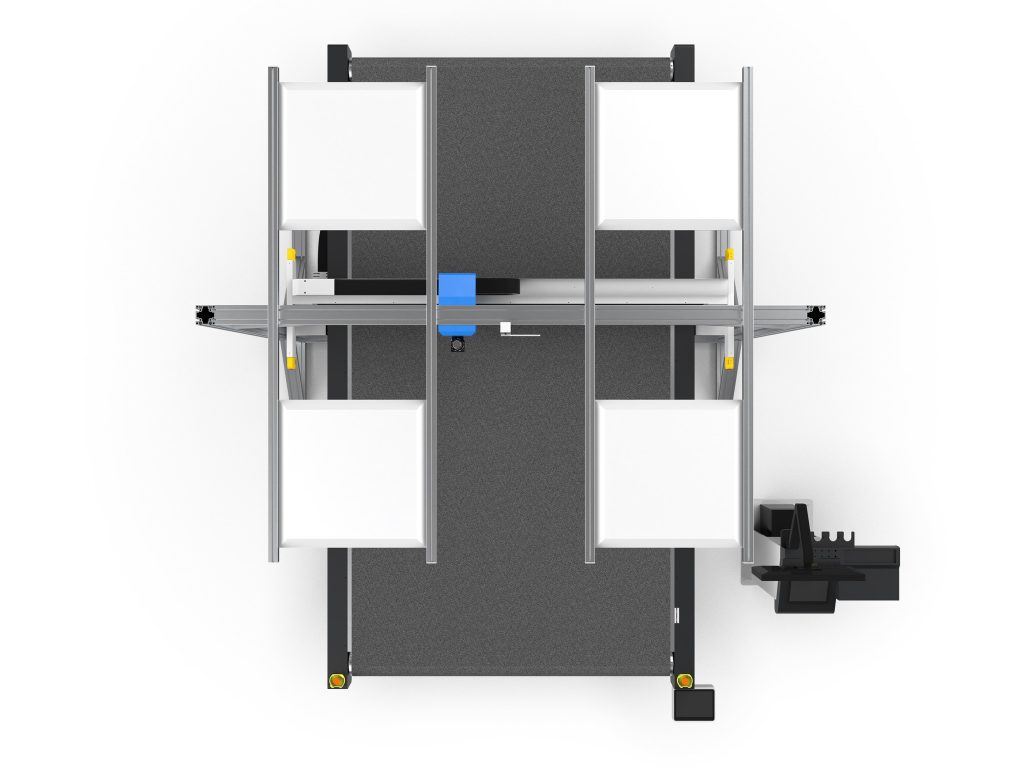
- 吸风固定装置:对于轻薄布料(如丝绸、无纺布),必须配备分区真空吸附台面,确保切割过程中材料不移位。
不同布料的切割工艺要点
棉麻类织物
棉麻布料易产生毛边,建议使用锯齿刀片(波形刃)进行振荡切割,可减少纤维拉丝。切割速度控制在800-1000mm/s,真空吸附压力设为0.4-0.6MPa。若采用激光切割,需注意边缘碳化,可增加辅助吹气(如氮气)减少烧焦。
化纤与混纺面料
化纤材料熔点多在200-260℃,激光切割时热影响区明显,建议使用低功率多次切割(如30W功率,重复2-3次)以减少发黄。振荡刀切割则无热影响,但需注意刀片锋利度,每切割2-3小时应更换刀片或研磨。
皮革与人造革
皮革切割常用振动刀或圆刀,厚度可达10mm。对于真皮,建议使用带自动对刀功能的设备,避免切透底布。激光切割皮革会产生刺激性气味,需配备排烟系统。
无纺布与工业滤布
无纺布易起毛,推荐使用超声波切割或热切刀(温度200-300℃)封边。振荡刀切割时需降低速度至600mm/s,并使用专用锋利刀片。
操作流程与效率提升技巧
标准操作流程:材料固定→导入切割文件→设置参数→试切→批量切割→下料。提升效率的关键点:
- 自动排版:利用软件优化排样,材料利用率可提升5%-15%。例如,对于服装裁片,采用嵌套排版可减少浪费。
- 多层切割:振荡刀可一次切割多层(如10层棉布),但需确保每层之间用薄纸隔离,防止粘连。层数过多会影响精度,建议不超过15层。
- 连续送料:配置自动送料架和收料架,实现卷材连续切割,减少上下料时间。送料精度应达±0.5mm。
- 刀具管理:建立刀片寿命记录,根据材料磨损性设定更换周期(如切割碳纤维布每4小时更换)。使用涂层刀片(如TiN涂层)可延长寿命30%。
日常维护与常见故障排除
设备维护直接影响切割质量和寿命:
- 每日:清洁台面吸附孔,检查刀片是否松动,清理导轨碎屑。
- 每周:润滑直线导轨和丝杠(使用锂基润滑脂),检查气路过滤器排水。
- 每月:校准切割精度(用标准圆测试),检查皮带张力(挠度≤5mm)。
常见故障:切割边缘不齐——检查刀片是否磨损或真空吸附不足;尺寸偏差——重新校准伺服电机或检查同步带;激光切割发黄——降低功率、提高切割速度或增加吹气压力。
安全规范与环保要求
操作布切割设备时,必须遵守:
- 佩戴防切割手套和护目镜,长发束起,禁止戴手套操作旋转部件。
- 激光设备需配备全封闭防护罩和联锁装置,确保激光泄漏量<1mW。
- 切割化纤材料时开启排烟系统,保持车间通风(换气次数≥6次/小时)。
- 设备接地电阻≤4Ω,定期检查急停按钮功能。
环保方面,激光切割产生的废气需经活性炭过滤后排放;振荡刀切割的边角料可分类回收。
选型建议与成本分析
根据生产需求选择:小批量多品种(如定制服装)宜选1600×2500mm振荡刀设备,价格约8-15万元;大批量单品种(如汽车内饰)可考虑激光切割机,价格20-50万元,但运行成本较高(电耗约3-5kW)。振荡刀设备运行成本低(仅刀片和电耗),适合大多数布料切割场景。建议优先选择具备自动排版和远程诊断功能的品牌,以降低长期使用成本。