
纤维裁切机:从选型到高效生产的完整指南
复合材料、纺织、汽车内饰、航空航天などの業界では、繊維材料の裁断品質が製品性能と材料利用率に直接影響します。従来の手作業による裁断や金型による打ち抜きでは、多品種少量生産のニーズに対応するのが困難ですが、数値制御の繊維裁切机はoscillating knife(振動刀)技術により、高精度・高効率な柔軟材料の裁断を実現します。本記事では、設備選定、主要パラメータ、操作実務、保守管理を中心に、実践的な参考情報を提供します。
一、繊維裁切机の主要タイプと適用シーン
裁断原理により、繊維裁切机は主に振動刀、レーザー、超音波、丸刃などのタイプに分類されます。技術ごとに繊維材料への適応性は大きく異なります:
- 振動刀裁切機:高周波で上下に振動する刃物で切断し、炭素繊維、ガラス繊維、アラミド、プリプレグ、不織布などに適しています。裁断エッジは整然としており、熱影響域がなく、特に多層重ね裁断(材料の厚さに応じて10~20層まで可能)に適しています。
- レーザー裁切機:高エネルギーのレーザービームで材料を溶融または気化させるため高速ですが、繊維に熱損傷を与え、エッジが炭化するため、熱に敏感な繊維(アラミド、一部の熱可塑性プリプレグなど)には適していません。
- 超音波裁切機:超音波振動により材料を局部的に溶融・分離させ、エッジの封止効果が良好で、熱可塑性繊維に適していますが、厚さに制限があります(通常5mm以下)。
- 円刀裁切機:連続巻材の縦方向スリットに適しており、効率は高いが、複雑な輪郭の裁切はできません。
多品種・複雑形状の繊維裁切には、振動刀裁切機が総合性能で最適な選択です。dncut が提供する振動刀設備はサーボ制御システムを採用しており、裁切精度は±0.1mm、繰り返し位置決め精度は±0.05mmに達します。
二、選定時に必ず注目すべき6つの技術パラメータ
繊維裁切機を購入する際は、価格やブランドだけで判断せず、以下のパラメータが設備がお客様の生産ニーズを満たせるかを直接左右します:
1. 裁切厚さと層数
振動ナイフの裁断能力は、ブレードの振幅と材料特性によって決まります。例えば、炭素繊維プリプレグ(単層厚さ0.2mm)を裁断する場合、一度に10~15層を裁断できます。ガラス繊維布(0.5mm)を裁断する場合、8層以下を推奨します。装置のパラメータ表には、最大裁断厚さ(例:20mm)と推奨積層裁断層数を明記する必要があります。厚手の複合材料(例:30mm以上のFRP)を裁断する必要がある場合は、大振幅(≥8mm)の重型振動ナイフを選択してください。
2. 裁断精度と繰り返し位置決め精度
繊維の裁断は精度要求が高く、特に航空宇宙分野の構造部品では重要です。通常、設備の裁断精度は≤±0.2mm、繰り返し位置決め精度は≤±0.1mmであるべきです。高精度設備は研削級ラック&ピニオンとリニアガイドを採用し、サーボモーターのクローズドループ制御と組み合わせています。例えば、dncutの高精度シリーズはX/Y軸にデュアルドライブサーボを採用し、動的応答が速く、複雑な曲線の高速裁断に適しています。
3. 最大裁断速度
裁断速度は材料の種類、厚さ、輪郭の複雑さに影響されます。振動刀の一般的な裁断速度は100-2000mm/sです。薄手の繊維布(例:0.1mm不織布)では、速度は1500mm/sに達することができます。厚手のプリプレグでは、エッジ品質を確保するために300-600mm/sに制御することを推奨します。設備は速度の段階設定をサポートし、コーナー部で自動的に減速する必要があります。
4. 作業台面寸法
一般的な裁断片のサイズに応じて台面を選択します。例えば、自動車内装部品の裁断では1600mm×2500mmの台面が一般的に使用され、航空宇宙分野の小型部品では1200mm×1200mmを使用できます。ロール材を裁断する場合は、自動送りシステムを装備する必要があり、台面の長さは3000mm以上に拡張できます。
5. 刃物とツールシステム
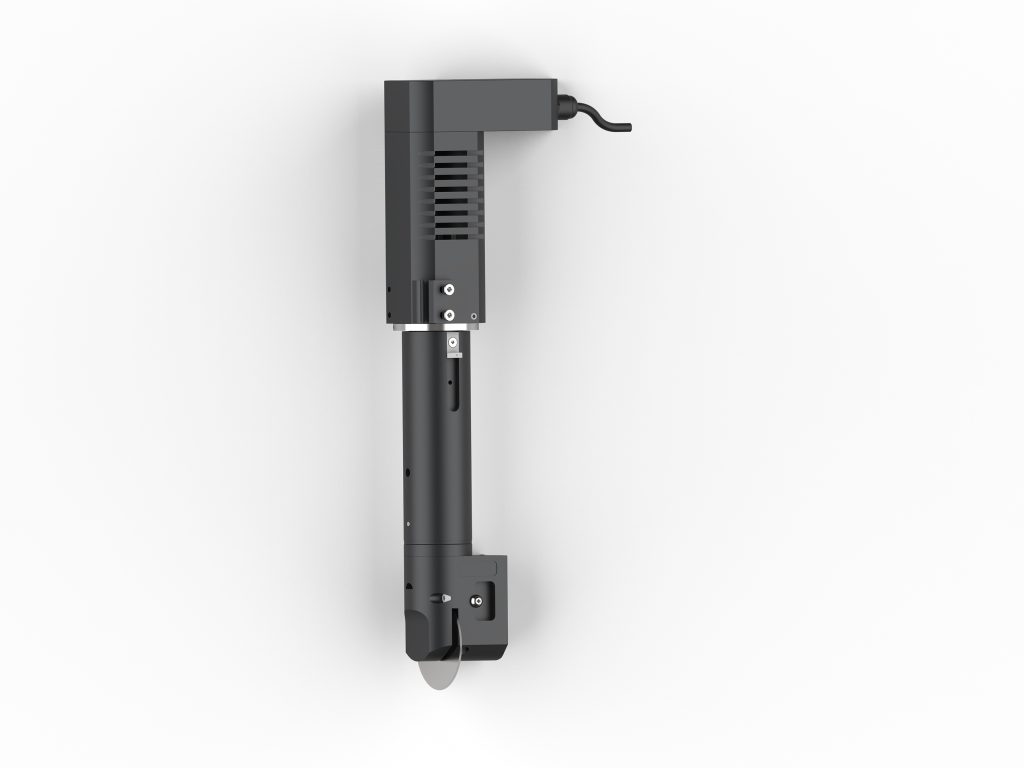
繊維の裁断に一般的に使用される刃物には、振動刀(汎用)、丸刀(厚層または高密度材料用)、拖刀(薄型材料用)、パンチング刀(穴あけ用)があります。設備には自動工具交換機能(ツールマガジン容量≥8)を備え、工具交換時間を短縮する必要があります。さらに、刃物の寿命に注意する必要があります。炭素繊維を裁断する場合、超硬合金刃の寿命は約800~1200メートルの裁断長さであり、予備の刃物を用意することをお勧めします。
6. 真空吸着とゾーン制御
繊維材料は軽く薄いため、裁断時に位置ずれしやすいので、真空吸着システムを必ず装備する必要があります。吸着力は0.06MPa以上であるべきで、作業台は複数の独立制御ゾーン(例えば8ゾーン)に分かれているため、小さな片を裁断する際に対応するゾーンのみをオンにでき、省エネかつ吸着力が強すぎて材料が変形するのを防げます。
三、操作テクニック:裁切品質と効率を向上させる5つの方法
1. 適切なネスティングとパス最適化
CAD/CAMソフトウェアを使用した自動ネスティングにより、材料利用率を5%~15%向上させることができます。裁切断路は「先に内側、後に外側、先に小さく、後に大きく」の原則に従うべきであり、裁断過程中の材料応力解放による位置ずれを避けることが重要です。多層重ね裁断の場合、「ブリッジ」方式で各層を接続し、小さなピースが散らばるのを防ぐことを推奨します。
2. パラメータマッチング:速度、振幅、刃物
異なる繊維材料には異なるパラメータの組み合わせが必要です。例えば:
- 炭素繊維プリプレグ(0.2mm/層、10層):振動数1800回/分、振幅6mm、裁断速度400mm/s、先端の尖った振動刃を使用。
- ガラス繊維布(0.5mm/層、5層):振動数1500回/分、振幅8mm、裁切速度600mm/s、丸刃または振動刀を使用。
- アラミド不織布(0.3mm/層、3層):振動数2000回/分、振幅4mm、裁切速度800mm/s、引き刃を使用。
本番生産前に試し裁切を行い、エッジ品質(バリ、層間剥離)を観察してパラメータを微調整することを推奨します。
3. 真空吸着の適切な使用
多孔繊維材料(ガラス繊維布など)の場合、真空吸着により材料が吸い抜けて裁切精度に影響を与える可能性があります。材料の下に通気膜を敷くか、ゾーン別吸着を採用して吸着力を低減してください。プリプレグの場合、吸着力が強すぎると材料がテーブル面に粘着するため、中程度の吸着力(0.04-0.05MPa)を使用することを推奨します。
4. 刃物摩耗の監視と交換
刃物の摩耗を定期的に点検し、裁切エッジにバリが発生したり裁切抵抗が増大した場合は、速やかに交換してください。500~800メートル裁切するごとに刃先を点検することを推奨し、超硬合金刃物は2~3回再研磨できます。刃物寿命管理システムを使用して各刃物の裁切長を記録し、交換を自動的に通知します。
5. 環境制御
繊維材料は湿度と温度に敏感で、特に炭素繊維プリプレグは注意が必要です。工場の温度は20±3℃、相対湿度は50±10%に保つことを推奨します。設備は十分に接地し、静電気による材料への粉塵吸着を防いでください。
四、メンテナンス:設備寿命を延ばす鍵
繊維裁断機は精密設備であり、日常のメンテナンスは欠かせません。以下は毎週および毎月のメンテナンスリストです:
毎週のメンテナンス
- 作業台面と真空吸着孔を清掃し、繊維粉塵を除去します。
- 刃物の取り付けが確実か、刃こぼれがないかを確認します。
- ガイドレールとラックの粉塵を清掃し、専用グリースを塗布します。
- エアフィルターを点検し、排水します。
毎月のメンテナンス
- サーボモーターとドライバーの接続ケーブルが緩んでいないか確認してください。
- 装置の原点と平行度を校正してください(ダイヤルゲージを使用し、誤差≤0.05mm)。
- 真空ポンプの油量とベルトテンションを確認してください。
- 制御ソフトウェアを更新し、パラメータをバックアップしてください。
さらに、半年ごとにガイドレールのグリースと真空ポンプ油を交換し、専門家による電気系統の点検を受けてください。
五、よくある問題と解決策
問題1:裁切エッジにバリや層間剥離が発生する
原因:刃物の摩耗、速度が速すぎる、または振幅が不足している。解決策:ブレードを交換し、裁切速度を10%-20%低下させ、振幅を1-2mm増加させてください。
問題2:裁切寸法の偏差
原因:真空吸着が不十分なため材料が移動する、またはガイドレールが摩耗している。解決策:吸着ゾーンの設定を確認し、吸着孔を清掃する。ガイドレールの直線度を確認し、必要に応じてスライダーを交換する。
問題3:裁切中に材料が浮き上がる
原因:材料の内部応力の解放、または吸着力の不均一。解決策:ブリッジ配置を採用し、吸着領域を増やす、または材料の上に薄板を1枚被せる。
六、まとめ
繊維裁断機の選定には、材料特性、裁断厚さ、精度要件、生産効率を総合的に考慮する必要があります。振動刀技術は、熱損傷がなく、高精度で、多層裁断に適応する特徴により、繊維材料加工の主流の選択肢となっています。適切なパラメータ設定、規範的なメンテナンス、継続的なプロセス最適化により、裁断品質を大幅に向上させ、材料の無駄を削減できます。dncut は各種仕様の繊維裁断機を提供し、お客様の具体的なニーズに合わせてソリューションをカスタマイズできます。さらなる技術相談が必要な場合は、弊社のエンジニアチームまでお気軽にお問い合わせください。