
آلة قطع الكرتون المضلع: دليل شامل من اختيار الطراز إلى الإنتاج عالي الكفاءة
يُعد قطع الكرتون المضلع عملية أساسية في صناعات التعبئة، وعروض الإعلانات، وقوالب البناء. ولا تضمن آلة قطع الكرتون المضلع المناسبة جودة القطع فحسب، بل تخفض أيضًا تكاليف المواد الاستهلاكية بشكل ملحوظ. واستنادًا إلى بيانات الإنتاج الفعلية، ينظّم هذا المقال بشكل منهجي معايير اختيار آلة قطع الكرتون المضلع، وقواعد التشغيل، ونقاط الصيانة، وذلك لمرجعية العاملين في شراء المعدات وإدارة الإنتاج.
أولًا: الأنواع الرئيسية لآلات قطع الكرتون المضلع وسيناريوهات استخدامها
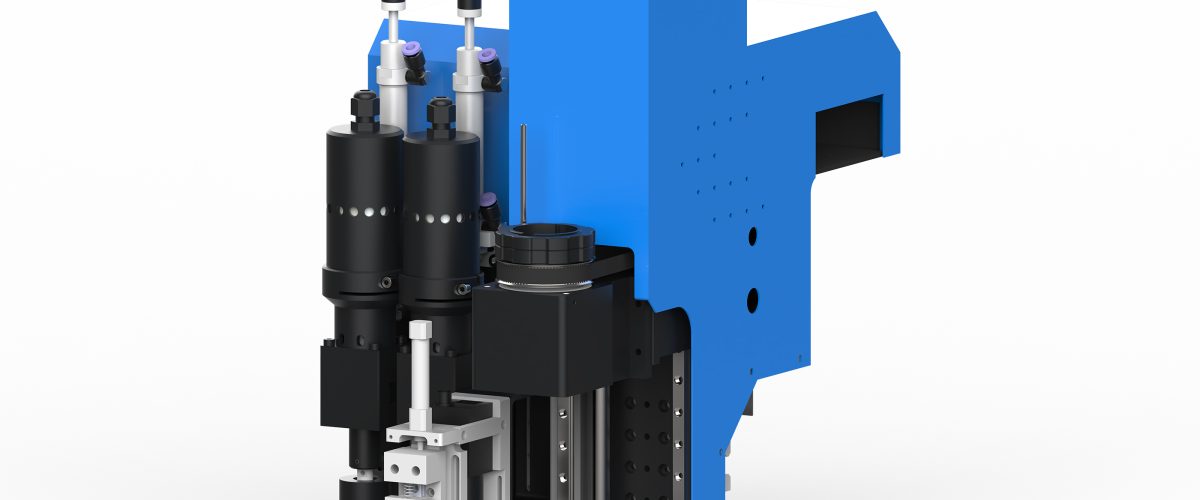
وفقًا لمبدأ القطع، تنقسم آلات قطع الكرتون المضلع بشكل رئيسي إلى نوع الشفرة الميكانيكية، ونوع الليزر، ونوع السكين المتذبذب. يناسب النوع الميكانيكي ذو الشفرة القطع الخطي بكميات كبيرة، فهو سريع لكنه أقل مرونة؛ أما نوع الليزر فمقطعه دقيق لكنه يحمل خطر احتراق الحواف، كما أن تكلفة المعدات مرتفعة؛ بينما يقوم نوع السكين المتذبذب (oscillating knife) بالقطع عبر الاهتزاز عالي التردد، مع تأثير ضغط ضئيل على الكرتون المضلع وبدون احتراق للحواف، مما يجعله مناسبًا للإنتاج متعدد الأصناف وبكميات صغيرة، وهو الخيار السائد حاليًا لقطع المواد المرنة.
بأخذ آلة قطع الكرتون المضلع بالسكين المتذبذب 1270.0.0.1 كمثال، يتراوح نطاق سمك القطع لديها بين 1-10mm، ويمكن أن تصل سرعة القطع إلى 1200mm/s، ودقة التموضع المتكرر ±0.1mm، مما يلبي احتياجات الإنتاج لغالبية صناديق الكرتون المضلع ورفوف العرض.
ثانيًا، 6 معاملات رئيسية يجب الانتباه إليها عند اختيار الطراز
1. عمق القطع وقابلية التكيف مع المواد
تشمل أنواع التمويج الشائعة في الكرتون المضلع A وB وC وE وF وغيرها، ويتراوح سمكها من 1 مم إلى 10 مم. عند الشراء، يجب التأكد من الحد الأقصى لعمق القطع للجهاز، والانتباه إلى متطلبات أنواع التمويج المختلفة فيما يتعلق بزاوية الشفرة وتردد الاهتزاز. على سبيل المثال، تمويج E (بسمك حوالي 1.5 مم) مناسب للقطع بتردد عالٍ وسعة منخفضة، بينما يتطلب تمويج A (بسمك حوالي 5 مم) تردد اهتزاز أقل وسعة أكبر.
2. دقة القطع ودقة التكرار في تحديد الموضع
تؤثر دقة القطع مباشرة على تناسق أبعاد المنتج النهائي. بالنسبة لمنتجات الكرتون المضلع، عادةً ما يُشترط أن تكون ضمن ±0.5mm؛ وبالنسبة لوحدات العرض الدقيقة، يُنصح باختيار طراز عالي الدقة بدقة ±0.1mm. أما دقة التموضع المتكرر فتؤثر على الاستقرار أثناء الإنتاج بالجملة، ويجب ألا تقل عن ±0.05mm.
3. أقصى سرعة قطع
يجب أن تتوافق السرعة مع إيقاع الإنتاج. عادةً ما تصل سرعة الحركة الحرة لماكينة القطع بالسكين المتذبذب إلى 1000-1500mm/s، وتتأثر سرعة القطع الفعلية بسماكة المادة ومدى تعقيد الرسم. يُنصح بالتحقق عبر إجراء قطع تجريبي على المادة الفعلية، بدلاً من الاعتماد على القيمة الاسمية فقط.
4. أبعاد سطح العمل
تشمل أحجام الطاولات الشائعة 1300×2500mm و1600×2500mm و2100×3000mm وغيرها. عند الاختيار يجب مراعاة الحد الأقصى لأبعاد المنتج النهائي مع ترك هامش إضافي. على سبيل المثال، لإنتاج صناديق كرتونية قياسية (1000×800mm) يمكن اختيار طاولة 1300×2500mm، حيث يمكن قطع عدة تصاميم في وقت واحد.
5. نظام التحكم وتوافق البرمجيات
تدعم الأجهزة السائدة صيغ DXF وPLT وAI وغيرها، ويمكنها قراءة ملفات CAD مباشرة. يُنصح باختيار نظام تحكم مزود بوظائف الترتيب التلقائي وتحسين المسارات، مما يقلل من المسارات الفارغة ويزيد الكفاءة بنسبة 10%-20%. بالإضافة إلى ذلك، فإن دعم التحديد البصري CCD أمر بالغ الأهمية للقطع بعد الطباعة.
6. نظام السكاكين وتكلفة المواد الاستهلاكية
شفرات القطع الاهتزازية تُعد من المواد الاستهلاكية، ويتراوح سعر الوحدة من عشرات إلى مئات اليوانات، وتتأثر مدة صلاحيتها بمدى كشط المادة. ينبغي الاهتمام بسهولة استبدال الشفرة وتكلفة الشفرة الواحدة. على سبيل المثال، عند قطع الكرتون المموج العادي، يمكن للشفرة الواحدة أن تعمل بشكل متواصل لمدة 8-12 ساعة؛ وعند قطع الكرتون المعاد تدويره المحتوي على شوائب كثيرة، قد تقصر مدة الصلاحية إلى 4-6 ساعات.
ثالثًا، مهارات التشغيل: تحسين جودة القطع والكفاءة
1. مبادئ ضبط المعلمات
يجب أن يتوافق تردد الاهتزاز مع سرعة القطع: فالتردد المرتفع جدًا يؤدي إلى تسخين الشفرة وتسريع تآكلها؛ أما التردد المنخفض جدًا فيجعل حافة القطع خشنة. يُوصى بالإعدادات الأولية التالية: تردد 18000-22000 مرة/دقيقة، وتُضبط السرعة وفقًا لسماكة المادة (المواد الرقيقة 800-1200مم/ث، والمواد السميكة 400-600مم/ث). في الإنتاج الفعلي ينبغي تحديد أفضل توليفة من خلال القطع التجريبي.
2. اختيار الشفرة وتركيبها
تُستخدم شفرات 30° و45° و60° بشكل شائع لقطع الكرتون المضلع. تناسب شفرة 30° الرسومات الدقيقة والمواد الرقيقة، بينما تناسب شفرة 60° المواد السميكة والقطع المستقيم. عند التركيب، يجب التأكد من أن عزم شد الشفرة معتدل (عادةً 2-3N·m)، فالارتخاء المفرط يؤدي إلى انحراف القطع، بينما الشد المفرط قد يتلف حامل الشفرة.
3. تثبيت المواد والشفط الفراغي
الكرتون المضلع خفيف الوزن وسهل الانزياح أثناء القطع. يُنصح باستخدام طاولة شفط فراغي بدرجة فراغ لا تقل عن -0.06MPa. بالنسبة للقطع الصغيرة، يمكن إضافة أجهزة تثبيت مساعدة أو استخدام شريط لاصق مزدوج الوجه. يجب تنظيف فتحات الشفط في الطاولة بانتظام لمنع انسدادها ببقايا الورق مما يؤثر على قوة الشفط.
4. تحسين المسار وترتيب التصميم
باستخدام وظيفة الترتيب التلقائي في البرنامج، يمكن تدوير الأشكال وعكسها ترتيبياً لتقليل هدر المواد الطرفية. بالنسبة للطلبات بالجملة، فإن استخدام القطع المشترك (تشارك الأشكال المتجاورة خط القطع) يمكن أن يوفر 5%-15% من المواد. في الوقت نفسه، اضبط خطوط الدخول والخروج بشكل معقول لتجنب تشقق نقطة دخول السكين.
رابعاً: المشكلات الشائعة والحلول
1. ظهور نتوءات أو أسنان منشارية على حافة القطع
قد يكون السبب تآكل الشفرة، أو انخفاض تردد الاهتزاز، أو سرعة القطع المفرطة. الحل: استبدل الشفرة، وارفع التردد إلى أكثر من 20000 مرة/دقيقة، وقلل السرعة بنسبة 10%-20%.
2. انحراف أبعاد القطع
افحص شد حزام النقل (يجب أن يبقى عند 200-300N)، ونظف الدليل الخطي وقم بتزييته، وعاير مشفر محرك السيرفو. إذا كان الانحراف منتظماً، فتحقق من معاملات التعويض في البرنامج.
3. عمر الشفرة قصير جدًا
تحقق من وجود شوائب معدنية في المادة، ويمكن إضافة عملية إزالة الشوائب؛ قلل تردد الاهتزاز إلى 18000 مرة/دقيقة؛ استخدام شفرات مطلية (مثل طلاء TiN) يمكن أن يطيل العمر بأكثر من 30%.
4. قوة الشفط الفراغي غير كافية
تحقق من مستوى زيت المضخة الفراغية (يجب أن يكون في منتصف نافذة العرض)، ونظف الفلتر، وتحقق من إحكام sealing الأنابيب. بالنسبة للكرتون المضلع ذي النفاذية العالية، يمكن تغطية سطح الطاولة بطبقة رقيقة من فيلم PET، مع كشف منطقة القطع فقط.
خامسًا: خطة الصيانة
- يوميًا: تنظيف سطح الطاولة والقضبان الموجهة، فحص تآكل الشفرة، تنظيف صندوق جمع الغبار.
- أسبوعيًا: فحص شد الحزام، تشحيم القضبان الخطية، تنظيف مرشح الفراغ.
- شهريًا: معايرة دقة القطع (باستخدام نمط اختبار قياسي)، فحص التوصيلات الكهربائية، استبدال فرش الكربون المتآكلة (إن وجدت).
- كل ثلاثة أشهر: استبدال زيت مضخة الفراغ، فحص حالة تشغيل محرك السيرفو، نسخ معلمات النظام احتياطيًا.
إن اتباع خطة الصيانة أعلاه يضمن التشغيل المستقر طويل الأمد للمعدات ويقلل من التوقف غير المخطط له.
سادسًا: الخلاصة
يتطلب اختيار آلة قطع الكرتون المضلع مراعاة شاملة لخصائص المواد ومتطلبات الدقة وإيقاع الإنتاج وتكاليف المواد الاستهلاكية. أصبحت تقنية الشفرة التذبذبية الخيار السائد للإنتاج متعدد الأصناف بفضل مرونتها وجودة القطع. من خلال إعدادات المعلمات المعقولة وطرق التشغيل القياسية والصيانة الدورية، يمكن تعظيم كفاءة المعدات وتقليل تكلفة القطعة الواحدة. يُنصح بإجراء قطع تجريبي باستخدام المواد الفعلية قبل الشراء، والاحتفاظ باحتياطي قدرة إنتاجية لا يقل عن 10% لمواكبة نمو الطلبات المستقبلية.