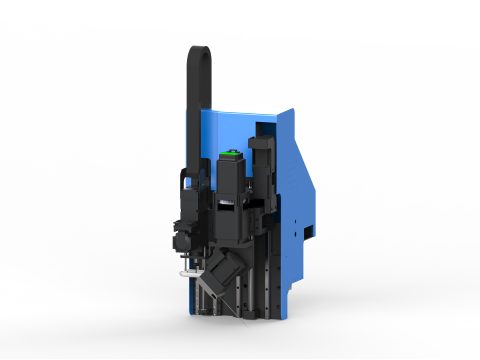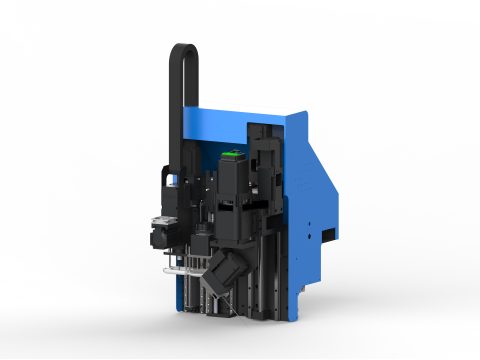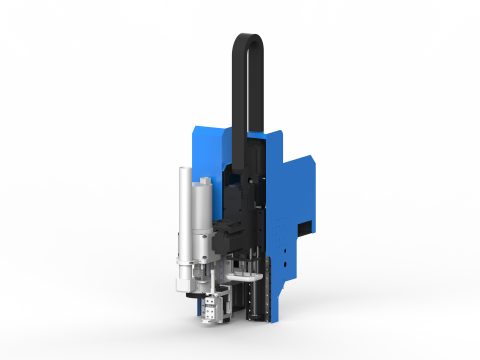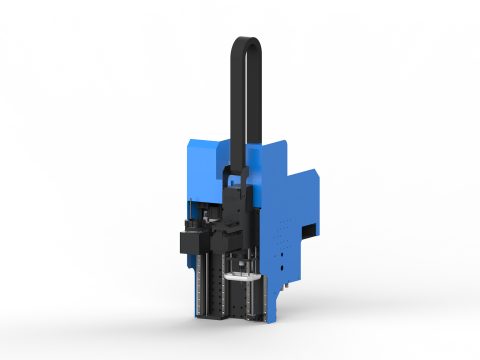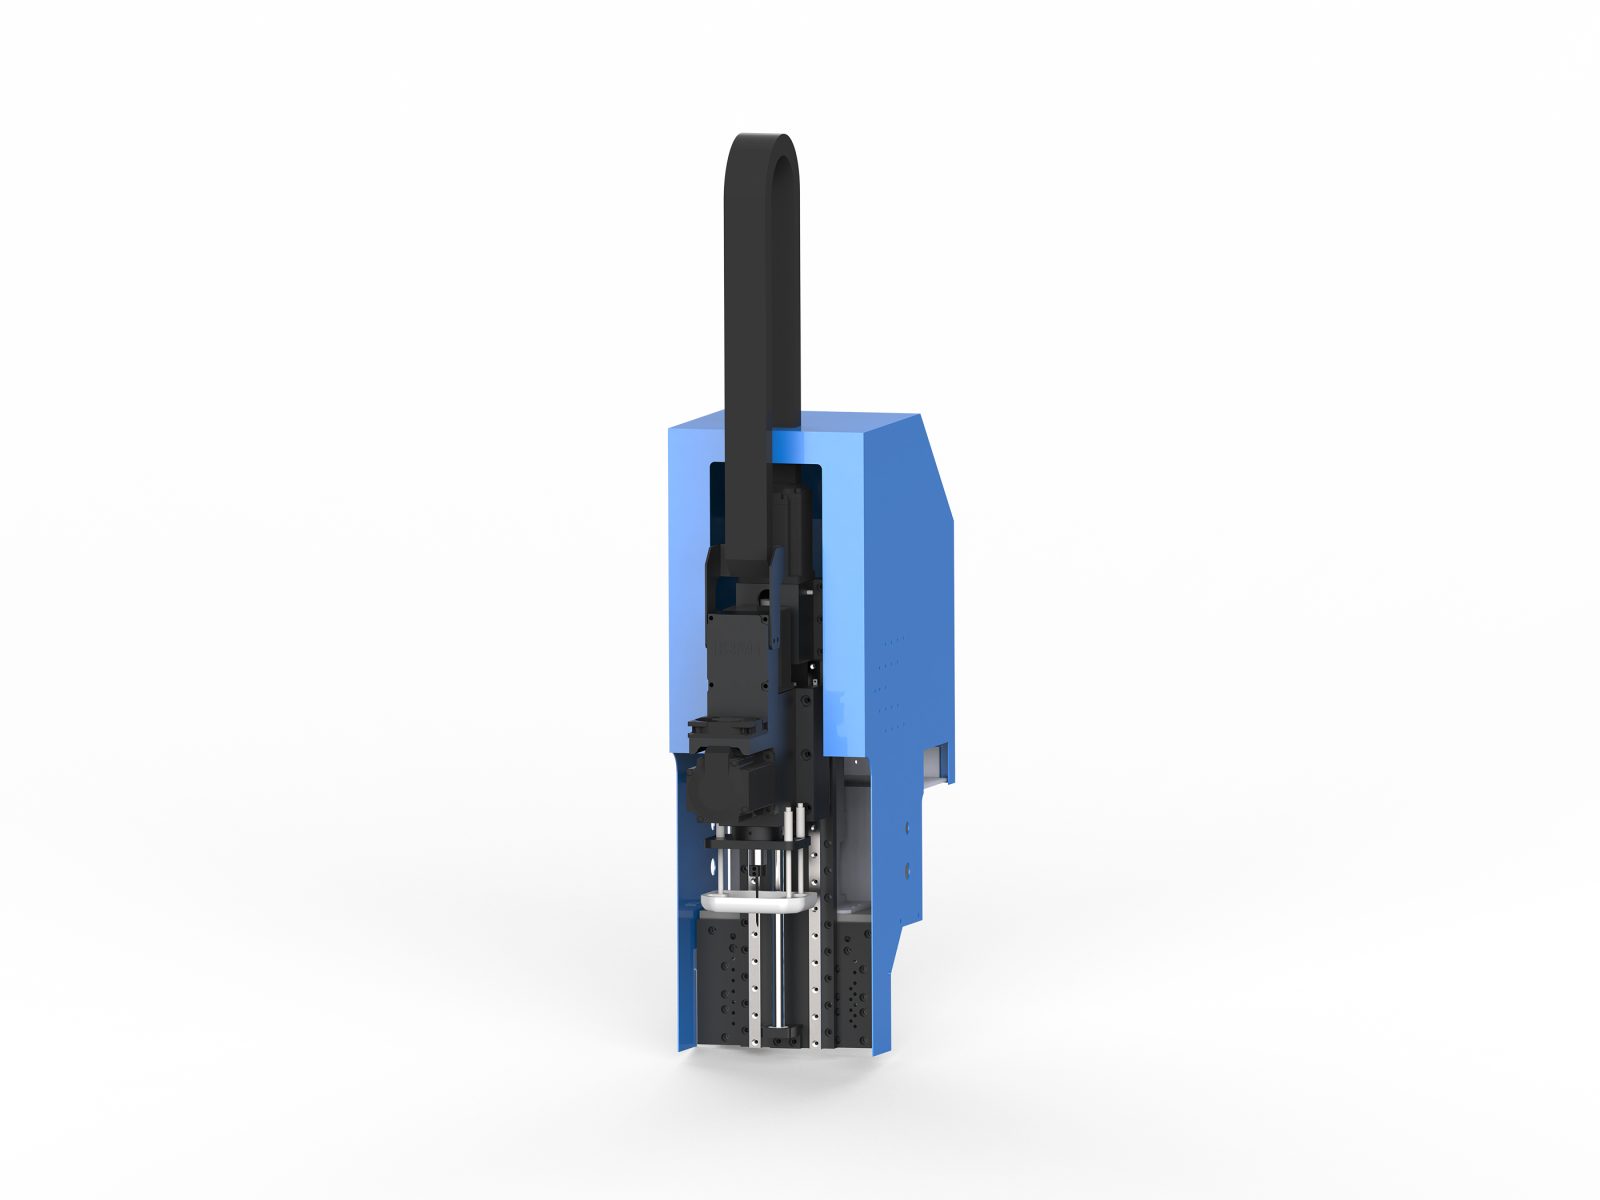
A combinação de cabeçote modelo D-H é um esquema de configuração de cabeçote modular com uma faca oscilante servo integrada como núcleo, composta por assento de faca oscilante com acionamento direto servo, faca oscilante, faca de corte oblíquo, punção circular, eixo principal, componente de visão CCD e cabeçote de jato de tinta, entre outros módulos, combinados conforme as necessidades do processo. Esta combinação foca no corte de alta qualidade de materiais macios, melhorando a velocidade de resposta e a força de corte do cabeçote através da estrutura de acionamento direto servo, garantindo a qualidade da superfície de corte enquanto considera a eficiência produtiva, sendo adequada para usuários que utilizam principalmente o processo de faca oscilante, desejam reduzir pontos de manutenção e manter uma estrutura compacta.
Características principais
- Faca oscilante com acionamento direto servo: O cabeçote é acionado diretamente por motor servo, com resposta rápida de partida e parada, saída de força de corte estável, adequado para corte de contorno de alta velocidade e contínuo de materiais macios.
- Módulo de faca de corte oblíquo: Pode realizar corte em ângulo oblíquo e processamento de contorno em ângulos especiais, combinado com a faca oscilante para conformação única de gráficos complexos, reduzindo o processo de rebarbação secundária.
- Módulo de punção circular e eixo principal: A punção circular é usada para perfuração, furos de posicionamento e processamento de pequenos furos circulares, o eixo principal pode expandir processos de fresagem, permitindo que a mesma combinação de cabeçote cubra necessidades de corte, perfuração e fresagem leve.
- Componente de visão CCD: Usado para identificar pontos de marcação ou padrões impressos no material, auxiliando no corte de registro, melhorando a precisão de alinhamento, adequado para materiais estampados e cenários de processamento que requerem rastreamento de contorno.
- Módulo de cabeçote de jato de tinta: Pode realizar marcação, numeração ou impressão de posicionamento antes e depois do corte, facilitando a identificação e rastreabilidade em processos subsequentes, reduzindo etapas de marcação manual.
Materiais e indústrias aplicáveis
Esta combinação é adequada para corte, perfuração e marcação de materiais macios e semirrígidos como couro, tecido, não tecido, espuma, EVA, papelão, etiquetas, filmes e materiais compostos. As indústrias típicas de aplicação incluem interiores automotivos, materiais para calçados e bolsas, vestuário e têxteis lar, embalagens e impressão, sinalização publicitária, materiais auxiliares eletrônicos e produtos de proteção médica, entre outros, especialmente adequada para cenários de processamento em lote com altos requisitos de qualidade da superfície de corte, velocidade de corte e precisão de registro.
Recomendações de seleção e configuração
A combinação é equipada com uma faca oscilante servo integrada de acionamento direto por motor servo, com frequência de vibração de 3500 rotações/minuto e amplitude de 5mm. A grande amplitude proporciona forte força de corte por impacto alternado, sendo adequada para o corte de materiais macios e espessos como couro, espuma e materiais compostos.
Se o processamento for principalmente corte com faca oscilante e necessitar de operações auxiliares como corte em bisel, perfuração, registro visual ou marcação por jato de tinta, a combinação de cabeçote modelo D-H é uma escolha mais adequada; se for principalmente fresamento pesado ou materiais espessos de grande formato, recomenda-se avaliar outras configurações de cabeçote. Em termos de acessórios, pode ser utilizada em conjunto com sistema de alimentação automática, suporte de desenrolamento de rolos e software de corte e nesting, permitindo alimentação contínua e nesting automático; os módulos de visão e jato de tinta podem ser adicionados ou removidos conforme o processo real. Recomenda-se, antes da seleção, definir claramente o tipo de material, a complexidade do gráfico de corte e os requisitos de registro, para configurar racionalmente a combinação de módulos.
Parâmetros técnicos principais
- Modelo do cabeçote: modelo D-H (combinação de cabeçote)
- Altura de processamento: 100mm (série H ampliada)
- Tipo de faca oscilante: faca oscilante servo integrada
- Frequência de vibração: 3500 rotações/minuto
- Amplitude: 5mm
- Configuração da combinação: cabeçote de faca oscilante servo integrado
- Módulos substituíveis: suporte de faca / faca oscilante / faca de corte em bisel servo / perfurador circular / eixo principal / componente de visão CCD / cabeçote de jato de tinta (opcional conforme suporte do modelo)
- Materiais aplicáveis: tecido, couro, espuma, EVA, materiais compostos, papelão, acrílico, madeira, etc. (conforme o módulo selecionado)
- Processos aplicáveis: corte de contorno, perfuração, vinco, ranhura, fresamento, corte com posicionamento visual, marcação por jato de tinta (conforme o módulo selecionado)
- Modelos compatíveis: série de máquinas de corte com faca oscilante DINGNIU (a placa de montagem da cabeça é personalizada de acordo com o modelo da máquina)
- Observação: a cabeça pode ser personalizada e combinada de acordo com o material e o processo; a configuração específica está sujeita ao plano de seleção
FAQ
Para quais materiais é adequada a combinação de cabeça modelo D-H?
Adequada para materiais macios e semirrígidos, como couro, tecido, não tecido, espuma, EVA, papelão, etiquetas, filmes e materiais compostos.
Quais são as vantagens da faca oscilante com acionamento direto por servo?
Com acionamento direto por motor servo, a resposta de partida e parada é rápida, a saída de força de corte é estável, sendo adequada para corte contínuo de contornos em alta velocidade, reduzindo pontos de manutenção.
Qual é a função do componente de visão CCD?
Identifica pontos de marcação ou padrões impressos no material, auxiliando no corte com registro e melhorando a precisão de alinhamento; é adequado para materiais estampados e rastreamento de contornos.
É possível expandir a função de fresagem?
Sim, o módulo do eixo principal pode expandir operações de fresagem, permitindo que a mesma combinação de cabeça atenda às necessidades de corte, perfuração e fresagem leve.
Quais parâmetros devem ser definidos na seleção?
É necessário definir o tipo de material, a complexidade do gráfico de corte e os requisitos de registro, para configurar racionalmente combinações de módulos como visão e jato de tinta.
Leitura complementar
- Análise completa dos materiais aplicáveis à máquina de corte com faca oscilante
- Guia de compra da máquina de corte com faca oscilante: parâmetros e aceitação
- Princípio de funcionamento e configuração de parâmetros da máquina de corte com faca oscilante
A combinação de cabeçote modelo D-H tem como núcleo a tecnologia de faca oscilante com acionamento direto por servo. Em comparação com o acionamento pneumático tradicional ou por excêntrico, o acionamento direto por servo elimina os elos de transmissão intermediários, reduzindo o tempo de resposta de partida e parada do cabeçote para menos de 5 milissegundos, com frequência de corte podendo atingir dezenas de vezes por segundo. Essa vibração de alta frequência, combinada com o controle preciso do eixo Z, permite obter superfícies de corte lisas em materiais macios como couro e tecido, evitando bordas queimadas ou rebarbas. Ao mesmo tempo, o sistema servo pode fornecer feedback em tempo real da força de corte, ajustando automaticamente a amplitude de acordo com a espessura do material, garantindo a consistência entre diferentes lotes de material. Para materiais estampados que exigem registro de alta precisão, o componente de visão CCD trabalha em conjunto com o sistema servo, realizando compensação dinâmica e mantendo o erro de registro dentro de 0,01 milímetro.
O design modular é outro grande destaque da combinação de cabeçote modelo D-H. O usuário pode selecionar flexivelmente módulos como faca de corte em ângulo, punção circular, eixo principal, visão CCD e cabeçote de jato de tinta, de acordo com as necessidades do processo. Por exemplo, no corte de interiores automotivos, frequentemente é necessária a faca de corte em ângulo para realizar o chanfro das bordas, a punção circular para usinar furos de montagem e o cabeçote de jato de tinta para imprimir códigos de rastreabilidade; já no corte de tecidos para vestuário, a visão CCD é usada para alinhar xadrezes e listras, e o cabeçote de jato de tinta para marcar a numeração das peças cortadas. Essa forma de configuração sob demanda evita redundância de funções e reduz o custo do equipamento. Além disso, todos os módulos utilizam interface de troca rápida, com tempo de substituição não superior a 2 minutos, facilitando a troca rápida entre diferentes pedidos e aumentando a taxa de utilização do equipamento.
Na produção real, a combinação de cabeçote modelo D-H pode ser integrada perfeitamente com sistema de alimentação automática, suporte de desenrolamento de material em rolo e software de nesting e corte. O sistema de alimentação automática garante o transporte contínuo do material, reduzindo a intervenção manual; o software de nesting otimiza a trajetória de corte, aumentando a taxa de aproveitamento do material. Para diferentes materiais, recomenda-se ajustar a frequência de vibração e a velocidade de corte: por exemplo, ao cortar couro com espessura de 1 milímetro, definir a frequência de vibração em 200 hertz e a velocidade em 800 milímetros/segundo; ao cortar espuma com 5 milímetros, reduzir a frequência para 150 hertz e a velocidade para 600 milímetros/segundo. Em termos de manutenção periódica, é necessário limpar a guia do suporte da faca e verificar o encoder do motor servo a cada 500 horas, para garantir operação estável a longo prazo. Para usuários que desejam reduzir pontos de manutenção e manter a estrutura compacta, a combinação de cabeçote modelo D-H é a escolha ideal.