
【Mesin pemotong pisau osilasi】adalah peralatan CNC yang menggunakan bilah pisau bergetar frekuensi tinggi untuk memotong material fleksibel, digerakkan oleh sistem servo untuk menggerakkan kepala pisau, cocok untuk material non-logam seperti busa EVA, kulit, kain, dengan akurasi pemotongan biasanya dikendalikan dalam ±0,1mm.
Penyebab Umum Penurunan Akurasi Mesin Pemotong Pisau Bergetar
Setelah penggunaan jangka panjang, penurunan akurasi pemotongan pada mesin pemotong pisau bergetar merupakan masalah umum.Penurunan akurasi biasanya ditunjukkan oleh penyimpangan dimensi pemotongan, potongan yang tidak tegak lurus, dan akurasi posisi berulang yang memburuk.
Berdasarkan data perawatan aktual, sekitar 70% masalah akurasi berasal dari keausan komponen mekanis atau pengaturan parameter yang tidak tepat.Berikut analisis penyebab dari enam aspek, disertai metode kalibrasi spesifik.
1. Keausan Rel Panduan dan Blok Geser
Rel panduan dan blok geser adalah komponen inti yang menjamin akurasi gerakan kepala pemotong.Ketika pelumasan rel panduan kurang atau debu masuk, keausan meningkat, menyebabkan celah gerakan membesar.Gejala khasnya adalah munculnya pola bergelombang atau pergeseran dimensi saat memotong garis lurus.
Metode pemeriksaan: dorong kepala pemotong dengan tangan, rasakan apakah ada hambatan atau kelonggaran;ukur kelurusan rel panduan dengan dial indicator, kesalahan harus kurang dari 0,02mm/300mm.Metode kalibrasi: bersihkan rel panduan dan lumasi kembali (gunakan gemuk lithium), jika blok geser aus parah (celah lebih dari 0,05mm), ganti blok geser.
Setelah penggantian, sesuaikan kembali gaya pramuat rel panduan untuk memastikan tidak ada celah tetapi gerakan tetap lancar.
2. Keausan Bilah Pisau atau Pemasangan yang Tidak Tepat
Setelah bilah pisau bergetar aus, resistensi pemotongan meningkat, menyebabkan bilah pisau menyimpang dan potongan menjadi miring.Selain itu, bilah pisau yang tidak dijepit dengan benar saat pemasangan atau adanya benda asing di dalam selongsong penjepit juga dapat menyebabkan penurunan akurasi.Metode pemeriksaan: amati apakah potongan memiliki gerinda atau sisi miring;
periksa keausan ujung pisau dengan kaca pembesar, jika keausan melebihi 0,1mm perlu diganti.Metode kalibrasi: saat mengganti bilah pisau, bersihkan selongsong penjepit dan dudukan bilah pisau, pastikan tidak ada serpihan;gunakan kunci torsi sesuai spesifikasi pabrikan (biasanya 2-3N·m) untuk mengencangkan selongsong penjepit.
Setelah pemasangan, ukur runout radial ujung pisau dengan dial indicator, harus kurang dari 0,03mm.
3. Celah Sabuk Transmisi atau Bola Ulir
Untuk model dengan transmisi sabuk, sabuk yang kendor akan menyebabkan celah balik membesar;untuk model dengan transmisi bola ulir, keausan mur bola ulir akan menghasilkan celah aksial.Manifestasi khasnya adalah penyimpangan diagonal yang besar saat memotong persegi.
Metode pemeriksaan: tahan kepala pemotong dengan dial indicator, gerakkan maju-mundur secara manual, baca nilai celah, jika lebih dari 0,05mm perlu disesuaikan.Metode kalibrasi: untuk transmisi sabuk, sesuaikan roda tensioner sehingga defleksi sabuk 5-10mm;untuk transmisi bola ulir, sesuaikan pramuat mur atau ganti bola ulir.
Setelah penyesuaian, lakukan kompensasi celah balik, atur nilai kompensasi pada parameter sistem kontrol (biasanya 0,01-0,05mm).
4. Masalah Motor Servo dan Encoder
Kontaminasi atau kerusakan pada encoder motor servo akan menyebabkan kesalahan umpan balik posisi, yang mengakibatkan posisi tidak akurat.Selain itu, kopling yang longgar antara motor dan ball screw juga dapat menimbulkan kesalahan.Metode pemeriksaan: amati apakah motor beroperasi dengan suara tidak normal;
gunakan perangkat lunak diagnostik untuk memeriksa apakah sinyal encoder stabil.Metode kalibrasi: bersihkan encoder (gunakan alkohol anhidrat), ganti jika rusak;periksa apakah sekrup kopling sudah dikencangkan, ganti kopling elastis jika perlu.Setelah penggantian, perlu dilakukan auto-tuning parameter servo ulang.
5. Pengaturan parameter pemotongan yang tidak tepat
Ketidaksesuaian parameter seperti frekuensi getaran, kecepatan pemotongan, dan kedalaman pemotongan akan menyebabkan penurunan akurasi pemotongan.Misalnya, frekuensi getaran yang terlalu tinggi akan membuat bilah pisau memanas dan berubah bentuk, sedangkan frekuensi yang terlalu rendah menyebabkan resistensi pemotongan besar.
Metode pemeriksaan: bandingkan dengan tabel parameter proses, pastikan parameter saat ini berada dalam rentang yang direkomendasikan.Metode kalibrasi: lakukan uji potong, sesuaikan parameter secara bertahap.
Sebagai contoh pemotongan EVA foam setebal 5mm, frekuensi getaran yang direkomendasikan adalah 12000-15000 kali/menit, kecepatan pemotongan 200-300mm/s, kedalaman pemotongan 0,5-1mm.Temukan kombinasi terbaik melalui uji potong, dan catat ke dalam pustaka proses.
6. Permukaan meja kerja tidak rata atau daya hisap tidak memadai
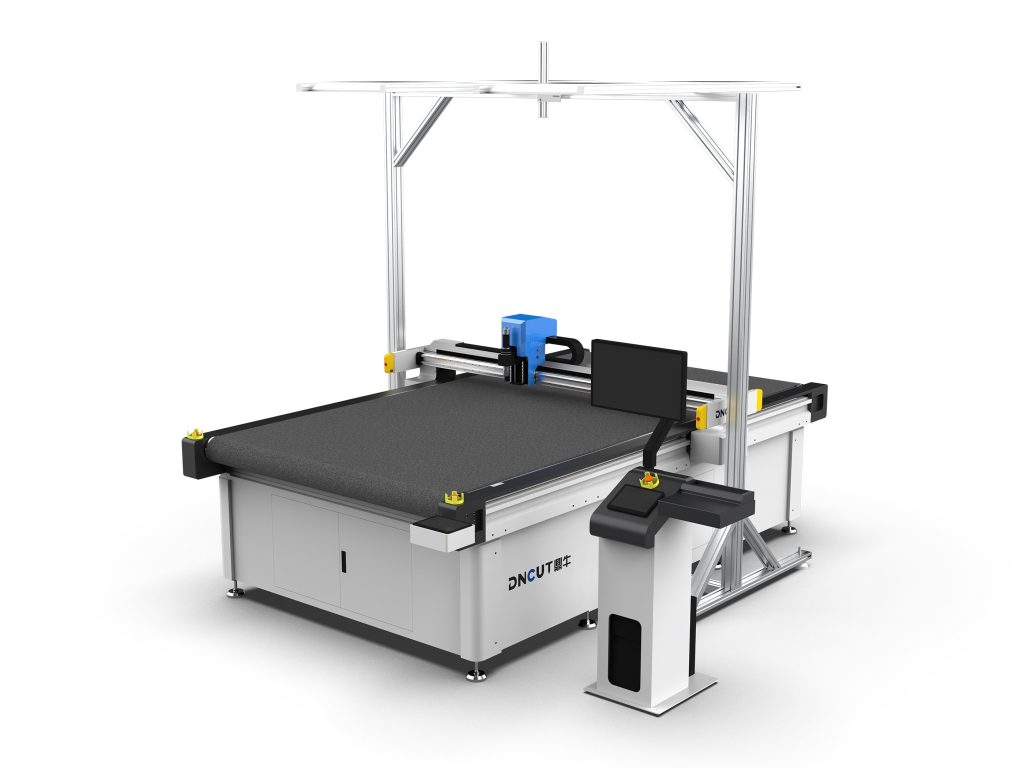
Permukaan meja kerja yang tidak rata akan menyebabkan celah antara material dan meja tidak konsisten, mempengaruhi keseragaman kedalaman pemotongan.Daya hisap yang tidak memadai menyebabkan material bergeser, menimbulkan deviasi dimensi.Metode pemeriksaan: periksa kerataan permukaan meja menggunakan penggaris dan feeler gauge, kesalahan harus kurang dari 0,1mm/m²;
periksa tekanan vakum hisap, harus mencapai -0,06MPa atau lebih.Metode kalibrasi: frais ulang permukaan meja (gunakan frais khusus, kedalaman potong 0,1-0,2mm);periksa apakah ada kebocoran pada jalur vakum, bersihkan filter, tambah daya pompa vakum jika perlu.
Proses kalibrasi sistematis
Ketika akurasi menurun, disarankan melakukan kalibrasi sistematis dengan langkah-langkah berikut:
- Langkah 1: Pembersihan dan pemeriksaan: Bersihkan secara menyeluruh rel pemandu, ball screw, dudukan bilah pisau, periksa keausan setiap komponen.
- Langkah 2: Kalibrasi akurasi mekanik: Sesuaikan secara berurutan kelurusan rel pemandu, backlash ball screw, runout radial bilah pisau.
- Langkah 3: Kalibrasi parameter elektrik: Periksa encoder motor servo, lakukan auto-tuning parameter, atur kompensasi backlash.
- Langkah 4: Optimasi parameter proses: Sesuaikan frekuensi getaran, kecepatan, kedalaman melalui uji potong, catat parameter terbaik.
- Langkah 5: Verifikasi dan pencatatan: Potong pola uji standar (seperti persegi 100mm×100mm), ukur deviasi dimensi, harus dikendalikan dalam ±0,1mm. Catat data kalibrasi dan komponen yang diganti, buat arsip pemeliharaan.
Saran pemeliharaan preventif
Untuk mempertahankan akurasi jangka panjang, disarankan membersihkan dan melumasi rel pemandu setiap 500 jam, memeriksa bilah pisau dan sabuk setiap 2000 jam, serta mengkalibrasi akurasi mekanik setiap enam bulan. Selain itu, jaga suhu lingkungan pada 20±5℃, kelembaban 40%-70%, hindari masuknya debu ke komponen transmisi.
Poin utama
- Sekitar 70% masalah akurasi berasal dari keausan komponen mekanik atau pengaturan parameter yang tidak tepat, perlu pemeriksaan berkala celah rel pemandu dan blok geser.
- Kesalahan kelurusan rel pemandu harus kurang dari 0,02mm/300mm, blok geser perlu diganti ketika celah lebih dari 0,05mm.
- Keausan bilah yang melebihi 0,1mm perlu diganti, setelah pemasangan runout radial ujung bilah harus kurang dari 0,03mm.
- Kelenturan sabuk transmisi harus disesuaikan menjadi 5-10mm, nilai kompensasi celah balik ulir bola biasanya 0,01-0,05mm.
- Untuk memotong busa EVA setebal 5mm direkomendasikan frekuensi osilasi 12000-15000 kali/menit, kecepatan 200-300mm/s.
- Kesalahan kerataan permukaan meja kerja harus kurang dari 0,1mm/m², tekanan hisap vakum harus mencapai di atas -0,06MPa.
Pertanyaan Umum
Apa saja manifestasi umum penurunan presisi mesin pemotong pisau osilasi?
Penurunan presisi mesin pemotong pisau osilasi biasanya ditunjukkan dengan deviasi dimensi pemotongan, potongan tidak tegak lurus, akurasi posisi berulang yang memburuk, serta munculnya gelombang atau pergeseran dimensi saat memotong garis lurus.
Bagaimana cara memeriksa apakah rel pemandu mesin pemotong pisau osilasi perlu dikalibrasi?
Dorong kepala pemotong dengan tangan untuk merasakan apakah ada hambatan atau kelonggaran, dan ukur kelurusan rel pemandu dengan dial indicator, kesalahan harus kurang dari 0,02mm/300mm, jika melebihi maka perlu dibersihkan dan dilumasi atau ganti blok geser.
Apa yang perlu diperhatikan saat memasang bilah pisau osilasi?
Saat memasang bilah pisau osilasi, bersihkan selongsong penjepit dan dudukan bilah, pastikan tidak ada serpihan, gunakan kunci torsi untuk mengencangkan selongsong penjepit pada 2-3N·m, setelah pemasangan runout radial ujung bilah harus kurang dari 0,03mm.
Apa parameter yang direkomendasikan untuk memotong busa EVA setebal 5mm?
Untuk memotong busa EVA setebal 5mm direkomendasikan frekuensi osilasi 12000-15000 kali/menit, kecepatan pemotongan 200-300mm/s, kedalaman potong 0,5-1mm, perlu dioptimalkan melalui uji potong.
Berapa periode perawatan preventif mesin pemotong pisau osilasi?
Mesin pemotong pisau osilasi disarankan dibersihkan dan dilumasi rel pemandunya setiap 500 jam, diperiksa bilah dan sabuknya setiap 2000 jam, dikalibrasi presisi mekaniknya setiap setengah tahun, suhu lingkungan dijaga 20±5℃.