
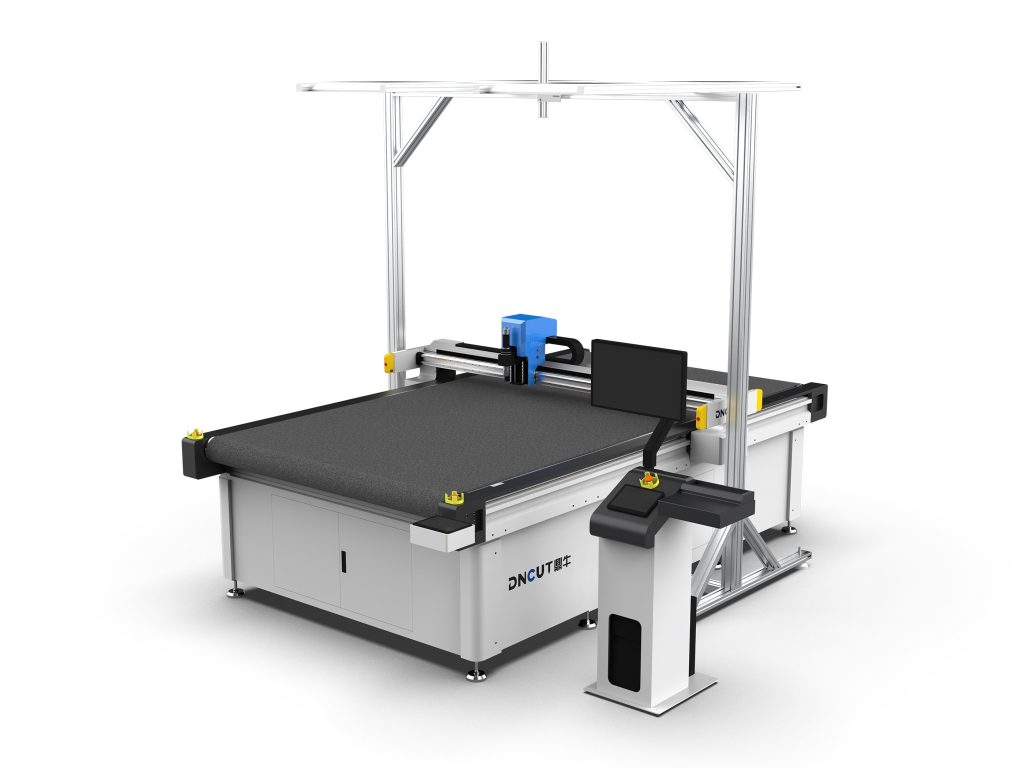
【La macchina da taglio a lama oscillante】è un’apparecchiatura a controllo numerico che utilizza una lama vibrante ad alta frequenza per tagliare materiali flessibili, con la testa di taglio azionata da un sistema servo, adatta perEVAfoam, leather, tessuto e altri materiali non metallici, con precisione di taglio generalmente controllata entro±0.
1mmCause comuni della diminuzione di precisione della macchina da taglio a lama oscillante。
La macchina da taglio a lama oscillanteCause comuni della diminuzione di precisione
La macchina da taglio a lama oscillanteDopo un uso prolungato, la diminuzione della precisione di taglio è un problema comune.La diminuzione della precisione si manifesta solitamente come deviazione delle dimensioni di taglio, incisione non perpendicolare, peggioramento della precisione di posizionamento ripetuto, ecc.
Secondo i dati reali di manutenzione, circa70%Usura delle guide e dei pattini。
1. Usura delle guide e dei pattini
Le guide e i pattini sono i componenti chiave per garantire la precisione di movimento della testa di taglio.Quando la lubrificazione delle guide è insufficiente o penetra polvere, l’usura aumenta, causando un aumento del gioco di movimento.I sintomi tipici sono la comparsa di ondulazioni o derive dimensionali durante il taglio in linea retta.
Metodo di controllo: spingere manualmente la testa di taglio per percepire se vi sono inceppamenti o allentamenti;misurare la rettilineità delle guide con un comparatore, l’errore deve essere inferiore a0.02mm/300mm。Metodo di calibrazione: pulire le guide e rilubrificare (utilizzando grasso al litio), se i pattini sono gravemente usurati (gioco superiore a0.
05mm),è necessario sostituire i pattini.Dopo la sostituzione, regolare nuovamente il precarico delle guide per garantire assenza di gioco ma movimento fluido。
2. Usura della lama o installazione impropria
Dopo l’usura della lama oscillante, la resistenza al taglio aumenta, causando l’oscillazione della lama e tagli obliqui.Inoltre, se la lama non è serrata correttamente durante l’installazione o vi sono corpi estranei nel mandrino, si verifica anche una diminuzione della precisione.Metodo di controllo: osservare se il taglio presenta bave o bordi obliqui;
esaminare con una lente d’ingrandimento l’usura della punta, se supera0.1mmè necessario sostituire.Metodo di calibrazione: durante la sostituzione della lama, pulire il mandrino e la sede della lama per garantire l’assenza di trucioli;
utilizzare una chiave dinamometrica per serrare il mandrino secondo la coppia specificata dal produttore (solitamente2-3N·m)Dopo l’installazione, misurare il runout radiale della punta con un comparatore, deve essere inferiore a0.03mm。
3. Gioco della cinghia di trasmissione o della vite a ricircolo
Per i modelli a trasmissione a cinghia, l’allentamento della cinghia causa un aumento del gioco inverso;per i modelli a trasmissione a vite, l’usura della chiocciola della vite produce gioco assiale.La manifestazione tipica è una grande deviazione diagonale durante il taglio di quadrati.
Metodo di controllo: posizionare un comparatore contro la testa di taglio, muoverla manualmente in avanti e indietro, leggere il valore del gioco, se superiore a0.05mmè necessario regolare.Metodo di calibrazione: per la trasmissione a cinghia, regolare il tenditore in modo che l’inflessione della cinghia sia compresa tra5-10mm;
per la trasmissione a vite, regolare il precarico della chiocciola o sostituire la vite a ricircolo di sfere.Dopo la regolazione, eseguire la compensazione del gioco inverso, impostando il valore di compensazione nei parametri del sistema di controllo (solitamente0.01-0.05mm)。
4. Problemi del servomotore e dell’encoder
La contaminazione o il danneggiamento dell’encoder del motore servo provoca errori nel feedback di posizione, causando imprecisioni nel posizionamento.Inoltre, l’allentamento del giunto tra motore e vite a ricircolo di sfere genera errori.Metodo di controllo: osservare se il motore presenta rumori anomali durante il funzionamento;
utilizzare il software di diagnostica per verificare la stabilità del segnale dell’encoder.Metodo di calibrazione: pulire l’encoder (con alcol anidro), sostituirlo se danneggiato;verificare che le viti del giunto siano serrate, sostituire il giunto elastico se necessario.Dopo la sostituzione è necessario eseguire nuovamente l’autotaratura dei parametri servo.
5. Impostazione errata dei parametri di taglio
La mancata corrispondenza di parametri quali frequenza di vibrazione, velocità di taglio e profondità di incisione provoca un calo della precisione di taglio.Ad esempio, una frequenza di vibrazione troppo alta surriscalda e deforma la lama, mentre una frequenza troppo bassa aumenta la resistenza al taglio.
Metodo di controllo: confrontare con la tabella dei parametri di processo per verificare che i parametri attuali rientrino nell’intervallo raccomandato.Metodo di calibrazione: eseguire tagli di prova e regolare gradualmente i parametri.
Prendendo come esempio il taglio di schiuma EVA di 5 mm di spessore, la frequenza di vibrazione raccomandata è 12000-15000 volte/minuto, la velocità di taglio 200-300 mm/s, la profondità di incisione 0,5-1 mm.Trovare la combinazione ottimale tramite tagli di prova e registrarla nella libreria dei processi.
6. Piano di lavoro non livellato o forza di aspirazione insufficiente
Un piano di lavoro non livellato provoca un’intercapedine non uniforme tra materiale e piano, compromettendo l’uniformità della profondità di taglio.Una forza di aspirazione insufficiente fa muovere il materiale, causando deviazioni dimensionali.Metodo di controllo: verificare la planarità del piano con righello e spessimetro, l’errore deve essere inferiore a 0,1 mm/m²;
verificare la pressione di aspirazione sottovuoto, che deve raggiungere almeno -0,06 MPa.Metodo di calibrazione: fresare nuovamente il piano (con fresa dedicata, profondità di taglio 0,1-0,2 mm);verificare eventuali perdite nel circuito del vuoto, pulire il filtro e, se necessario, aumentare la potenza della pompa del vuoto.
Procedura di calibrazione sistematica
Quando la precisione diminuisce, si consiglia di eseguire una calibrazione sistematica secondo i seguenti passaggi:
- Passaggio 1: Pulizia e controllo: pulire accuratamente guide, viti a ricircolo di sfere e portautensile, verificare l’usura dei componenti.
- Passaggio 2: Calibrazione della precisione meccanica: regolare in sequenza la rettilineità delle guide, il gioco inverso della vite e il runout radiale della lama.
- Passaggio 3: Calibrazione dei parametri elettrici: controllare l’encoder del motore servo, eseguire l’autotaratura dei parametri, impostare la compensazione del gioco inverso.
- Passaggio 4: Ottimizzazione dei parametri di processo: regolare frequenza di vibrazione, velocità e profondità tramite tagli di prova, registrare i parametri ottimali.
- Passaggio 5: Verifica e registrazione: tagliare una figura di test standard (ad esempio un quadrato di 100 mm×100 mm), misurare la deviazione dimensionale, che deve essere contenuta entro ±0,1 mm. Registrare i dati di calibrazione e i componenti sostituiti, creare un archivio di manutenzione.
Raccomandazioni per la manutenzione preventiva
Per mantenere la precisione nel tempo, si consiglia di pulire e lubrificare le guide ogni 500 ore, controllare lama e cinghie ogni 2000 ore e calibrare la precisione meccanica una volta ogni sei mesi. Inoltre, mantenere la temperatura ambiente a 20±5 °C, l’umidità al 40%-70% ed evitare l’ingresso di polvere nei componenti di trasmissione.
Punti chiave
- Circa il 70% dei problemi di precisione deriva dall’usura dei componenti meccanici o da un’impostazione errata dei parametri; è necessario controllare periodicamente il gioco tra guide e pattini.
- L’errore di rettilineità delle guide deve essere inferiore a 0,02 mm/300 mm; quando il gioco del pattino supera 0,05 mm è necessario sostituirlo.
- Le lame devono essere sostituite quando l’usura supera 0,1 mm; dopo l’installazione, il runout radiale della punta deve essere inferiore a 0,03 mm.
- L’abbassamento della cinghia di trasmissione deve essere regolato a 5-10 mm; il valore di compensazione del gioco inverso della vite a ricircolo è solitamente 0,01-0,05 mm.
- Per il taglio di schiuma EVA spessa 5 mm si consiglia una frequenza di vibrazione di 12000-15000 colpi/min e una velocità di 200-300 mm/s.
- L’errore di planarità del piano di lavoro deve essere inferiore a 0,1 mm/m² e la pressione di aspirazione sottovuoto deve raggiungere almeno -0,06 MPa.
Domande frequenti
Quali sono i sintomi più comuni del calo di precisione di una taglierina a lama oscillante?
Il calo di precisione di una taglierina a lama oscillante si manifesta solitamente con deviazioni dimensionali di taglio, taglio non perpendicolare, peggioramento della precisione di riposizionamento e comparsa di ondulazioni o derive dimensionali durante il taglio in linea retta.
Come verificare se le guide di una taglierina a lama oscillante necessitano di calibrazione?
Spingere manualmente la testina di taglio per percepire eventuali impuntamenti o giochi, e misurare la rettilineità delle guide con un comparatore: l’errore deve essere inferiore a 0,02 mm/300 mm; in caso contrario, pulire e lubrificare o sostituire i pattini.
A cosa prestare attenzione durante l’installazione della lama oscillante?
Durante l’installazione della lama oscillante, pulire il mandrino di serraggio e la sede della lama assicurandosi che non vi siano trucioli, serrare il mandrino con una chiave dinamometrica a 2-3 N·m; dopo l’installazione, il runout radiale della punta deve essere inferiore a 0,03 mm.
Quali sono i parametri consigliati per il taglio di schiuma EVA spessa 5 mm?
Per il taglio di schiuma EVA spessa 5 mm si consiglia una frequenza di vibrazione di 12000-15000 colpi/min, una velocità di taglio di 200-300 mm/s e una profondità di penetrazione di 0,5-1 mm; ottimizzare la combinazione mediante tagli di prova.
Qual è il ciclo di manutenzione preventiva di una taglierina a lama oscillante?
Per una taglierina a lama oscillante si consiglia di pulire e lubrificare le guide ogni 500 ore, controllare lama e cinghie ogni 2000 ore, calibrare la precisione meccanica una volta ogni sei mesi e mantenere una temperatura ambiente di 20±5 °C.