
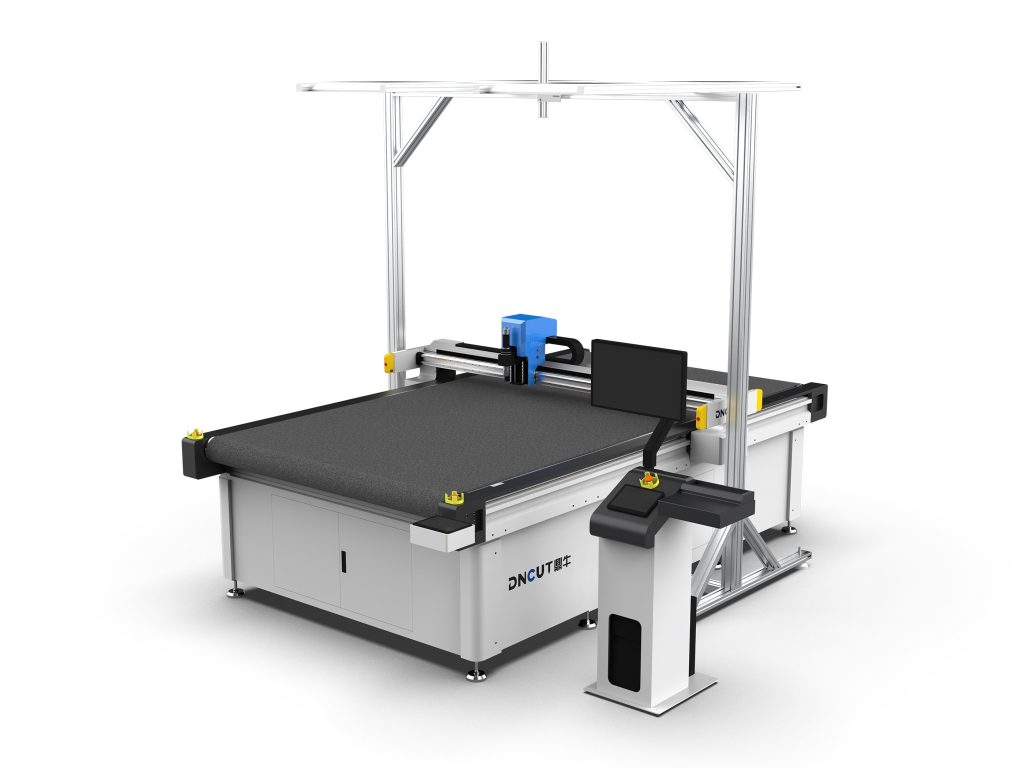
【Máquina de corte por cuchilla oscilante】es un equipo de control numérico que utiliza una cuchilla de alta frecuencia para cortar materiales flexibles, accionado por un sistema servo que mueve el cabezal de corte, adecuado para materiales no metálicos como espuma EVA, cuero y tela, con una precisión de corte normalmente controlada dentro de ±0,1 mm.
Causas comunes de la disminución de precisión en la máquina de corte por cuchilla oscilante
Después de un uso prolongado, la disminución de la precisión de corte en la máquina de corte por cuchilla oscilante es un problema común.La pérdida de precisión suele manifestarse como desviación en las dimensiones de corte, cortes no perpendiculares y deterioro de la precisión de repetibilidad.
Según datos reales de mantenimiento, aproximadamente el 70% de los problemas de precisión se originan por desgaste de componentes mecánicos o ajustes inadecuados de parámetros.A continuación se analizan las causas desde seis aspectos y se proporcionan métodos de calibración específicos.
1. Desgaste de guías y patines
Las guías y los patines son los componentes centrales que garantizan la precisión del movimiento del cabezal de corte.Cuando la lubricación de las guías es insuficiente o entra polvo, el desgaste se agrava, aumentando la holgura de movimiento.Los síntomas típicos son la aparición de ondulaciones o deriva dimensional al cortar líneas rectas.
Método de inspección: empujar manualmente el cabezal de corte para comprobar si hay atascos o holgura;medir la rectitud de la guía con un comparador de carátula, el error debe ser inferior a 0,02 mm/300 mm.Método de calibración: limpiar las guías y volver a lubricarlas (usar grasa lubricante de litio);
si el desgaste de los patines es grave (holgura superior a 0,05 mm), es necesario sustituirlos.Tras el cambio, se debe reajustar la precarga de las guías para garantizar ausencia de holgura pero con movimiento suave.
2. Desgaste de la cuchilla o instalación incorrecta
Cuando la cuchilla oscilante se desgasta, la resistencia de corte aumenta, provocando el balanceo de la cuchilla y cortes inclinados.Además, si la cuchilla no se sujeta firmemente durante la instalación o hay cuerpos extraños en el portacuchillas, también se produce una disminución de la precisión.
Método de inspección: observar si aparecen rebabas o bordes biselados en el corte;examinar con una lupa el desgaste de la punta de la cuchilla, si supera 0,1 mm es necesario cambiarla.Método de calibración: al cambiar la cuchilla, limpiar el portacuchillas y el asiento de la cuchilla para asegurar que no haya virutas;
apretar el portacuchillas con una llave dinamométrica según el par especificado por el fabricante (normalmente 2-3 N·m).Tras la instalación, medir la excentricidad radial de la punta de la cuchilla con un comparador de carátula, debe ser inferior a 0,03 mm.
3. Holgura de la correa de transmisión o del husillo
En los modelos de transmisión por correa, el aflojamiento de la correa aumenta la holgura inversa;en los modelos de transmisión por husillo, el desgaste de la tuerca del husillo genera holgura axial.La manifestación típica es una gran desviación diagonal al cortar cuadrados.
Método de inspección: apoyar un comparador de carátula contra el cabezal de corte, mover manualmente en ambos sentidos y leer el valor de holgura;si supera 0,05 mm es necesario ajustar.Método de calibración: en transmisión por correa, ajustar el tensor para que la flecha de la correa esté entre 5-10 mm;
en transmisión por husillo, ajustar la precarga de la tuerca o sustituir el husillo de bolas.Tras el ajuste, se debe realizar la compensación de holgura inversa, configurando el valor de compensación en los parámetros del sistema de control (normalmente 0,01-0,05 mm).
4. Problemas del servomotor y del codificador
La contaminación o el daño del encoder del servomotor provoca errores en la retroalimentación de posición, causando un posicionamiento inexacto.Además, el aflojamiento del acoplamiento entre el motor y el husillo también genera errores.Método de inspección: observar si hay ruidos anómalos durante el funcionamiento del motor;
usar software de diagnóstico para verificar si la señal del encoder es estable.Método de calibración: limpiar el encoder (con alcohol anhidro), reemplazarlo si está dañado;verificar si los tornillos del acoplamiento están apretados, reemplazar el acoplamiento elástico si es necesario.
Después del reemplazo, se debe realizar nuevamente la autosintonización de parámetros del servo.
5. Configuración inadecuada de los parámetros de corte
La falta de coincidencia entre parámetros como la frecuencia de vibración, la velocidad de corte y la profundidad de penetración de la cuchilla provoca una disminución de la precisión de corte.Por ejemplo, una frecuencia de vibración demasiado alta hace que la cuchilla se caliente y deforme, mientras que una frecuencia demasiado baja genera una gran resistencia al corte.
Método de inspección: comparar con la tabla de parámetros del proceso para confirmar si los parámetros actuales están dentro del rango recomendado.Método de calibración: realizar cortes de prueba y ajustar los parámetros gradualmente.
Tomando como ejemplo el corte de espuma EVA de 5 mm de espesor, la frecuencia de vibración recomendada es de 12000-15000 veces/min, la velocidad de corte de 200-300 mm/s y la profundidad de penetración de la cuchilla de 0.5-1 mm.Encontrar la mejor combinación mediante cortes de prueba y registrarla en la biblioteca de procesos.
6. Superficie de la mesa de trabajo desnivelada o fuerza de succión insuficiente
Una superficie de la mesa de trabajo desnivelada provoca que el espacio entre el material y la mesa no sea uniforme, afectando la uniformidad de la profundidad de corte.Una fuerza de succión insuficiente hace que el material se desplace, causando desviaciones dimensionales.
Método de inspección: verificar la planitud de la superficie de la mesa con una regla y un calibrador de espesores, el error debe ser inferior a 0.1 mm/m²;verificar la presión de succión de vacío, que debe alcanzar -0.06 MPa o más.Método de calibración: refrentar nuevamente la superficie de la mesa (usando una fresa especial, con una profundidad de corte de 0.1-0.2 mm);
verificar si hay fugas en las tuberías de vacío, limpiar el filtro y, si es necesario, aumentar la potencia de la bomba de vacío.
Proceso de calibración sistemática
Cuando la precisión disminuye, se recomienda realizar una calibración sistemática siguiendo estos pasos:
- Paso 1: Limpieza e inspección: limpiar a fondo las guías, el husillo y el porta-cuchillas, e inspeccionar el desgaste de cada componente.
- Paso 2: Calibración de precisión mecánica: ajustar sucesivamente la rectitud de las guías, el juego inverso del husillo y la excentricidad radial de la cuchilla.
- Paso 3: Calibración de parámetros eléctricos: verificar el encoder del servomotor, realizar la autosintonización de parámetros y configurar la compensación del juego inverso.
- Paso 4: Optimización de parámetros del proceso: ajustar la frecuencia de vibración, la velocidad y la profundidad mediante cortes de prueba, y registrar los mejores parámetros.
- Paso 5: Verificación y registro: cortar una figura de prueba estándar (como un cuadrado de 100 mm×100 mm), medir la desviación dimensional, que debe mantenerse dentro de ±0.1 mm. Registrar los datos de calibración y las piezas reemplazadas, y establecer un archivo de mantenimiento.
Recomendaciones de mantenimiento preventivo
Para mantener la precisión a largo plazo, se recomienda limpiar y lubricar las guías cada 500 horas, inspeccionar la cuchilla y la correa cada 2000 horas, y calibrar la precisión mecánica una vez cada seis meses. Asimismo, mantener la temperatura ambiente en 20±5 °C, la humedad entre 40 % y 70 %, y evitar que el polvo entre en los componentes de transmisión.
Puntos clave
- Aproximadamente el 70 % de los problemas de precisión se originan por el desgaste de componentes mecánicos o la configuración inadecuada de parámetros, por lo que es necesario verificar periódicamente el juego entre las guías y los patines.
- El error de rectitud de las guías debe ser inferior a 0.02 mm/300 mm; cuando el juego del patín supere 0.05 mm, se debe reemplazar el patín.
- Las cuchillas deben reemplazarse cuando el desgaste supere 0,1 mm; tras la instalación, el descentramiento radial de la punta de la cuchilla debe ser inferior a 0,03 mm.
- La flecha de la correa de transmisión debe ajustarse a 5-10 mm; el valor de compensación del juego inverso del husillo suele ser de 0,01-0,05 mm.
- Para cortar espuma EVA de 5 mm de espesor se recomienda una frecuencia de vibración de 12000-15000 veces/min y una velocidad de 200-300 mm/s.
- El error de planitud de la superficie de la mesa de trabajo debe ser inferior a 0,1 mm/m², y la presión de sujeción por vacío debe alcanzar -0,06 MPa o más.
Preguntas frecuentes
¿Cuáles son las manifestaciones comunes de la disminución de precisión en una máquina de corte por cuchilla oscilante?
La disminución de precisión de una máquina de corte por cuchilla oscilante suele manifestarse como desviación en las dimensiones de corte, corte no perpendicular, deterioro de la precisión de repetibilidad de posicionamiento y aparición de marcas onduladas o deriva dimensional al cortar líneas rectas.
¿Cómo comprobar si las guías lineales de una máquina de corte por cuchilla oscilante necesitan calibración?
Empuje manualmente el cabezal de corte para sentir si hay atascos o holgura, y mida la rectitud de la guía con un comparador de carátula; el error debe ser inferior a 0,02 mm/300 mm; si se supera, es necesario limpiar y lubricar o reemplazar el patín.
¿Qué se debe tener en cuenta al instalar la cuchilla oscilante?
Al instalar la cuchilla oscilante se deben limpiar el portacuchillas y el asiento de la cuchilla, asegurando que no haya virutas; apriete el portacuchillas con una llave dinamométrica a 2-3 N·m; tras la instalación, el descentramiento radial de la punta de la cuchilla debe ser inferior a 0,03 mm.
¿Cuáles son los parámetros recomendados para cortar espuma EVA de 5 mm de espesor?
Para cortar espuma EVA de 5 mm de espesor se recomienda una frecuencia de vibración de 12000-15000 veces/min, una velocidad de corte de 200-300 mm/s y una profundidad de penetración de 0,5-1 mm; la combinación debe optimizarse mediante cortes de prueba.
¿Cuál es el ciclo de mantenimiento preventivo de una máquina de corte por cuchilla oscilante?
Para una máquina de corte por cuchilla oscilante se recomienda limpiar y lubricar las guías cada 500 horas, revisar las cuchillas y la correa cada 2000 horas, calibrar la precisión mecánica una vez cada seis meses y mantener la temperatura ambiente en 20±5 ℃.