
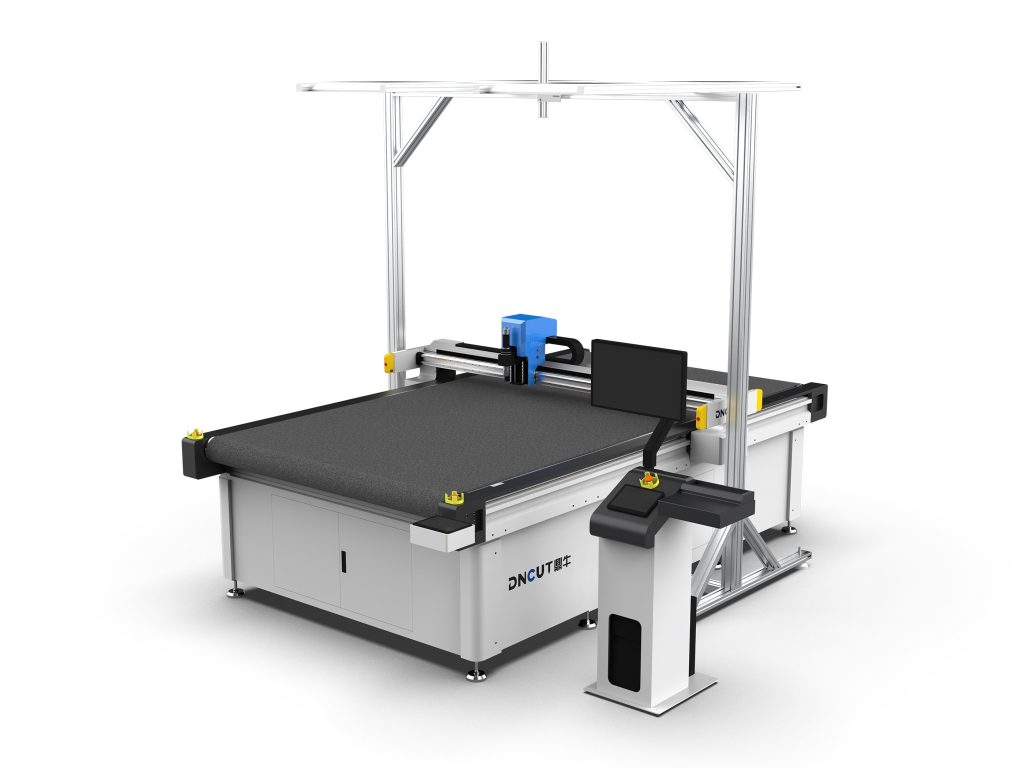
【เครื่องตัดมีดสั่น】เป็นอุปกรณ์ควบคุมด้วยระบบตัวเลข (CNC) ที่ใช้ใบมีดสั่นความถี่สูงในการตัดวัสดุอ่อนนุ่ม โดยขับเคลื่อนหัวมีดด้วยระบบเซอร์โว เหมาะสำหรับวัสดุไม่ใช่โลหะ เช่น โฟม EVA หนัง ผ้า โดยความแม่นยำในการตัดมักควบคุมให้อยู่ภายใน±0.1mm ภายใน
สาเหตุทั่วไปที่ทำให้ความแม่นยำของเครื่องตัดมีดสั่นลดลง
หลังจากใช้งานเป็นเวลานาน ความแม่นยำในการตัดของเครื่องตัดมีดสั่นลดลงเป็นปัญหาที่พบบ่อย อาการที่แสดงออกมักได้แก่ ขนาดการตัดคลาดเคลื่อน รอยตัดไม่ตั้งฉาก ความแม่นยำในการระบุตำแหน่งซ้ำแย่ลง จากข้อมูลการซ่อมบำรุงจริง ประมาณ 70% ของปัญหาความแม่นยำเกิดจากการสึกหรอของชิ้นส่วนกลไกหรือการตั้งค่าพารามิเตอร์ไม่เหมาะสม ต่อไปนี้จะวิเคราะห์สาเหตุจากหกด้านพร้อมวิธีสอบเทียบที่เฉพาะเจาะจง
1. รางนำและบล็อกเลื่อนสึกหรอ
รางนำและบล็อกเลื่อนเป็นชิ้นส่วนหลักที่รับประกันความแม่นยำในการเคลื่อนที่ของหัวตัด เมื่อรางนำได้รับการหล่อลื่นไม่เพียงพอหรือมีฝุ่นเข้าไป จะทำให้การสึกหรอรุนแรงขึ้น ส่งผลให้ช่องว่างในการเคลื่อนที่เพิ่มขึ้น อาการทั่วไปคือเกิดลายคลื่นหรือขนาดคลาดเคลื่อนเมื่อตัดเป็นเส้นตรง วิธีตรวจสอบ: ใช้มือดันหัวตัด รู้สึกว่ามีการติดขัดหรือหลวมหรือไม่ ใช้นาฬิกาวัด (dial gauge) วัดความตรงของรางนำ ค
่าคลาดเคลื่อนควรน้อยกว่า 0.
02mm/300mm วิธีสอบเทียบ: ทำความสะอาดรางนำและหล่อลื่นใหม่ (ใช้จาระบีลิเธียม) หากบล็อกเลื่อนสึกหรอมาก (ช่องว่างมากกว่า 0.05mm) ต้องเปลี่ยนบล็อกเลื่อน หลังเปลี่ยนต้องปรับแรงพรีโหลดของรางนำใหม่ ให้แน่ใจว่าไม่มีช่องว่างแต่เคลื่อนที่ได้ลื่น
2. ใบมีดสึกหรอหรือติดตั้งไม่ถูกต้อง
เมื่อใบมีดสั่นสึกหรอ ความต้านทานในการตัดจะเพิ่มขึ้น ทำให้ใบมีดเบี่ยงเบนและรอยตัดเอียง นอกจากนี้ หากไม่ได้ขันใบมีดให้แน่นเมื่อติดตั้งหรือมีสิ่งแปลกปลอมในปลอกจับ ก็จะทำให้ความแม่นยำลดลงได้ วิธีตรวจสอบ: สังเกตว่าขอบการตัดมีเสี้ยนหรือขอบเอียงหรือไม่ ใช้แว่นขยายตรวจสอบปริมาณการสึกหรอของปลายมีด หากสึกหรอเกิน 0.
1mm ต้องเปลี่ยน วิธีสอบเทียบ: เมื่อเปลี่ยนใบมีด ให้ทำความสะอาดปลอกจับและฐานใบมีด ให้แน่ใจว่าไม่มีเศษวัสดุ ใช้ประแจวัดแรงบิดขันปลอกจับตามแรงบิดที่ผู้ผลิตกำหนด (โดยทั่วไป 2-3N·m) หลังติดตั้ง ใช้มาตรวัดละเอียด (micrometer gauge) วัดการเบี่ยงเบนแนวรัศมีของปลายมีด ควรน้อยกว่า 0.03mm
3. ช่องว่างของสายพานส่งกำลังหรือสกรูนำ
สำหรับรุ่นที่ขับด้วยสายพาน สายพานหย่อนจะทำให้ช่องว่างย้อนกลับเพิ่มขึ้น สำหรับรุ่นที่ขับด้วยสกรูนำ การสึกหรอของน็อตสกรูนำจะทำให้เกิดช่องว่างตามแนวแกน อาการทั่วไปคือเมื่อตัดเป็นรูปสี่เหลี่ยมจัตุรัสจะมีความคลาดเคลื่อนของเส้นทแยงมุมมาก วิธีตรวจสอบ: ใช้มาตรวัดละเอียด (dial gauge) วัดที่หัวตัด เลื่อนด้วยมือทั้งไปและกลับ อ่านค่าช่องว่าง หากมากกว่า 0.
05mm ต้องปรับ วิธีสอบเทียบ: สำหรับขับด้วยสายพาน ปรับลูกรอกปรับความตึงให้สายพานหย่อน 5-10mm สำหรับขับด้วยสกรูนำ ปรับแรงพรีโหลดของน็อตหรือเปลี่ยนสกรูนำแบบลูกปืน หลังปรับต้องชดเชยช่องว่างย้อนกลับ โดยตั้งค่าชดเชยในพารามิเตอร์ของระบบควบคุม (โดยทั่วไป 0.01-0.05mm)
4. ปัญหาของมอเตอร์เซอร์โวและเอนโคเดอร์
การปนเปื้อนหรือความเสียหายของเอนโคดเดอร์มอเตอร์เซอร์โวจะทำให้เกิดข้อผิดพลาดในการป้อนกลับตำแหน่ง ส่งผลให้กำหนดตำแหน่งไม่แม่นยำ นอกจากนี้ ข้อต่อระหว่างมอเตอร์กับลีดสกรูที่หลวมก็ทำให้เกิดความคลาดเคลื่อนได้เช่นกัน วิธีการตรวจสอบ: สังเกตว่ามอเตอร์ทำงานมีเสียงผิดปกติหรือไม่ ใช้ซอฟต์แวร์วินิจฉัยตรวจสอบว่าสัญญาณเอนโคดเดอร์เสถียรหรือไม่ วิธีการปรับเทียบ: ทำความสะอาดเอนโคดเดอร์ (ใช้อัลกอ
ฮอล์ปราศจากน้ำ) หากเสียหายต้องเปลี่ยนใหม่ ตรวจสอบว่าสกรูข้อต่อขันแน่นหรือไม่ เปลี่ยนข้อต่อแบบยืดหยุ่นหากจำเป็น หลังเปลี่ยนแล้วต้องทำการปรับตั้งพารามิเตอร์เซอร์โวอัตโนมัติใหม่
5. ตั้งค่าพารามิเตอร์การตัดไม่เหมาะสม
ความถี่การสั่น ความเร็วในการตัด ความลึกในการกดใบมีด และพารามิเตอร์อื่นๆ ที่ไม่สอดคล้องกันจะทำให้ความแม่นยำในการตัดลดลง ตัวอย่างเช่น ความถี่การสั่นสูงเกินไปจะทำให้ใบมีดร้อนและเสียรูป ความถี่ต่ำเกินไปจะทำให้แรงต้านในการตัดสูง วิธีการตรวจสอบ: เปรียบเทียบกับตารางพารามิเตอร์กระบวนการ ยืนยันว่าพารามิเตอร์ปัจจุบันอยู่ในช่วงที่แนะนำหรือไม่ วิธีการปรับเทียบ: ทำการทดลองตัด ปรับพารามิเตอร
์ทีละขั้น ตัวอย่างการตัดโฟม EVA หนา 5mm แนะนำความถี่การสั่น 12000-15000 ครั้ง/นาที ความเร็วในการตัด 200-300mm/s ความลึกในการกดใบมีด 0.
5-1mm หาชุดค่าที่ดีที่สุดจากการทดลองตัด และบันทึกลงในคลังกระบวนการ
6. พื้นผิวโต๊ะทำงานไม่เรียบหรือแรงดูดไม่เพียงพอ
พื้นผิวโต๊ะทำงานที่ไม่เรียบจะทำให้ช่องว่างระหว่างวัสดุกับพื้นโต๊ะไม่สม่ำเสมอ ส่งผลต่อความสม่ำเสมอของความลึกในการตัด แรงดูดไม่เพียงพอจะทำให้วัสดุเคลื่อนที่ ทำให้เกิดความคลาดเคลื่อนของขนาด วิธีการตรวจสอบ: ใช้ไม้บรรทัดและฟีลเลอร์เกจตรวจสอบความเรียบของพื้นโต๊ะ ข้อผิดพลาดควรน้อยกว่า 0.1mm/m² ตรวจสอบแรงดันดูดสุญญากาศ ควรถึง -0.
06MPa ขึ้นไป วิธีการปรับเทียบ: ปรับผิวโต๊ะใหม่ (ใช้ดอกกัดเฉพาะ ความลึกในการตัด 0.1-0.2mm) ตรวจสอบท่อสุญญากาศว่ามีการรั่วหรือไม่ ทำความสะอาดแผ่นกรอง เพิ่มกำลังปั๊มสุญญากาศหากจำเป็น
ขั้นตอนการปรับเทียบอย่างเป็นระบบ
เมื่อความแม่นยำลดลง แนะนำให้ทำการปรับเทียบอย่างเป็นระบบตามขั้นตอนต่อไปนี้:
- ขั้นตอนที่ 1: ทำความสะอาดและตรวจสอบ: ทำความสะอาดรางนำ ลีดสกรู ที่ยึดใบมีดอย่างทั่วถึง ตรวจสอบสภาพการสึกหรอของชิ้นส่วนต่างๆ
- ขั้นตอนที่ 2: ปรับเทียบความแม่นยำทางกล: ปรับความตรงของรางนำ ช่องว่างย้อนกลับของลีดสกรู การเบี้ยวศูนย์กลางของใบมีดตามลำดับ
- ขั้นตอนที่ 3: ปรับเทียบพารามิเตอร์ทางไฟฟ้า: ตรวจสอบเอนโคดเดอร์มอเตอร์เซอร์โว ทำการปรับตั้งพารามิเตอร์อัตโนมัติ ตั้งค่าชดเชยช่องว่างย้อนกลับ
- ขั้นตอนที่ 4: ปรับปรุงพารามิเตอร์กระบวนการ: ปรับความถี่การสั่น ความเร็ว ความลึกผ่านการทดลองตัด บันทึกพารามิเตอร์ที่ดีที่สุด
- ขั้นตอนที่ 5: ตรวจสอบและบันทึก: ตัดรูปทรงทดสอบมาตรฐาน (เช่น สี่เหลี่ยมจัตุรัส 100mm×100mm) วัดความคลาดเคลื่อนของขนาด ควรควบคุมให้อยู่ภายใน±0.1mm ภายใน บันทึกข้อมูลการปรับเทียบและชิ้นส่วนที่เปลี่ยน สร้างแฟ้มประวัติการบำรุงรักษา
คำแนะนำการบำรุงรักษาเชิงป้องกัน
เพื่อรักษาความแม่นยำในระยะยาว แนะนำให้ทำความสะอาดและหล่อลื่นรางนำทุก 500 ชั่วโมง ตรวจสอบใบมีดและสายพานทุก 2000 ชั่วโมง ปรับเทียบความแม่นยำทางกลทุกครึ่งปี พร้อมกันนี้ รักษาอุณหภูมิสภาพแวดล้อมที่ 20±5℃ ความชื้น 40%-70% ป้องกันฝุ่นเข้าสู่ชิ้นส่วนส่งกำลัง
ประเด็นสำคัญ
- ประมาณ 70% ของปัญหาความแม่นยำเกิดจากการสึกหรอของชิ้นส่วนทางกลหรือการตั้งค่าพารามิเตอร์ไม่เหมาะสม ต้องตรวจสอบช่องว่างระหว่างรางนำกับสไลเดอร์เป็นประจำ
- ข้อผิดพลาดความตรงของรางนำควรน้อยกว่า 0.02mm/300mm เมื่อช่องว่างสไลเดอร์มากกว่า 0.05mm ต้องเปลี่ยนสไลเดอร์
- ใบมีดที่สึกหรอเกิน 0.1mm ต้องเปลี่ยน และหลังการติดตั้งการเบี่ยงเบนแนวรัศมีของปลายใบมีดควรน้อยกว่า 0.03mm
- ระยะหย่อนของสายพานส่งกำลังควรปรับให้อยู่ที่ 5-10mm ค่าชดเชยระยะฟรีกลับของสกรูนำโดยทั่วไปอยู่ที่ 0.01-0.05mm
- การตัดโฟม EVA หนา 5mm แนะนำความถี่การสั่น 12000-15000 ครั้ง/นาที ความเร็ว 200-300mm/s
- ค่าความคลาดเคลื่อนความเรียบของพื้นโต๊ะทำงานควรน้อยกว่า 0.1mm/m² แรงดันดูดด้วยสุญญากาศต้องถึง -0.06MPa ขึ้นไป
คำถามที่พบบ่อย
อาการทั่วไปที่ความแม่นยำของเครื่องตัดมีดสั่นลดลงมีอะไรบ้าง?
ความแม่นยำของเครื่องตัดมีดสั่นที่ลดลงมักแสดงออกมาเป็นขนาดตัดเบี่ยงเบน รอยตัดไม่ตั้งฉาก ความแม่นยำการจัดตำแหน่งซ้ำแย่ลง และเกิดลายคลื่นหรือขนาดคลาดเคลื่อนเมื่อตัดเป็นเส้นตรง
จะตรวจสอบได้อย่างไรว่ารางนำของเครื่องตัดมีดสั่นจำเป็นต้องปรับเทียบหรือไม่?
ใช้มือดันหัวตัดเพื่อรู้สึกว่ามีการติดขัดหรือหลวมหรือไม่ และใช้เกจวัดแบบไดอัลวัดความตรงของรางนำ โดยค่าความคลาดเคลื่อนควรน้อยกว่า 0.02mm/300mm หากเกินต้องทำความสะอาด หล่อลื่น หรือเปลี่ยนสไลด์บล็อก
ควรระวังอะไรบ้างเมื่อติดตั้งใบมีดสั่น?
เมื่อติดตั้งใบมีดสั่นควรทำความสะอาดปลอกจับและฐานใบมีด ให้แน่ใจว่าไม่มีเศษตัด ใช้ประแจวัดแรงบิดขันปลอกจับให้แน่นที่ 2-3N·m และหลังการติดตั้งการเบี่ยงเบนแนวรัศมีของปลายใบมีดควรน้อยกว่า 0.03mm
พารามิเตอร์ที่แนะนำสำหรับการตัดโฟม EVA หนา 5mm คืออะไร?
การตัดโฟม EVA หนา 5mm แนะนำความถี่การสั่น 12000-15000 ครั้ง/นาที ความเร็วตัด 200-300mm/s ความลึกในการตัดลง 0.5-1mm ต้องปรับให้เหมาะสมผ่านการทดลองตัด
รอบการบำรุงรักษาเชิงป้องกันของเครื่องตัดมีดสั่นนานเท่าใด?
เครื่องตัดมีดสั่นแนะนำให้ทำความสะอาดรางนำและหล่อลื่นทุก 500 ชั่วโมง ตรวจสอบใบมีดและสายพานทุก 2000 ชั่วโมง ปรับเทียบความแม่นยำเชิงกลทุกครึ่งปี และรักษาอุณหภูมิสภาพแวดล้อมที่ 20±5℃