
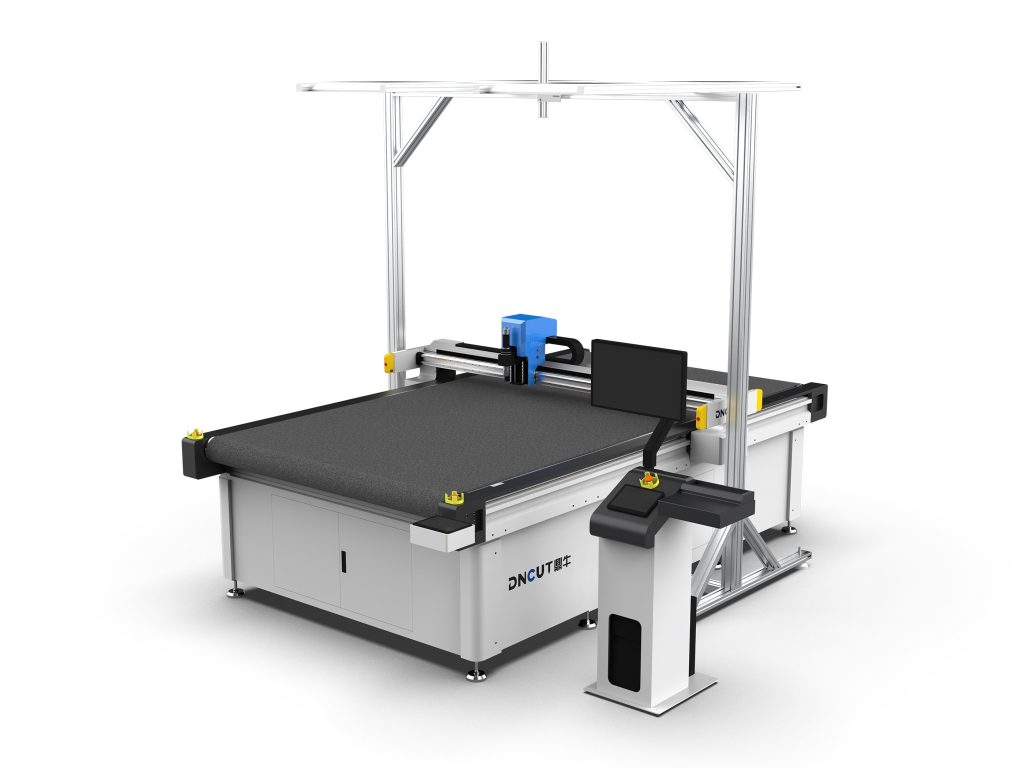
【Oscillating Knife Cutting Machine】is a CNC device that uses a high-frequency vibrating blade to cut flexible materials. Driven by a servo system, the knife head moves precisely, making it suitable for non-metallic materials such as EVA foam, leather, and fabric. The cutting accuracy is typically maintained within ±0.1mm.
Common Causes of Reduced Precision in Oscillating Knife Cutting Machines
After prolonged use, reduced cutting precision is a common issue with oscillating knife cutting machines. This manifests as dimensional deviations, non-perpendicular cuts, and degraded repeat positioning accuracy. According to actual repair data, approximately 70% of precision issues stem from mechanical component wear or improper parameter settings. Below are six key factors analyzed, along with specific calibration methods.
1. Wear on Guides and Slides
가이드레일과 슬라이드는 커팅헤드의 운동 정밀도를 보장하는 핵심 부품입니다. 가이드레일의 윤활이 부족하거나 먼지가 유입되면 마모가 심해져 운동 간극이 증가합니다. 대표적인 증상은 직선 커팅 시 파형 무늬 또는 치수 이탈입니다. 점검 방법: 커팅헤드를 손으로 밀어 카트팅이나 허점이 있는지 확인; 백분율계로 가이드레일의 직선도를 측정하여 300mm당 오차가 0.02mm 이하인지 확인하세요. 보정 방법: 가이드레일을 청소하고 재윤활(리튬 기반 윤활제 사용), 슬라이드의 마모가 심할 경우(간격이 0.05mm 이상) 슬라이드 교체 필요. 교체 후 다시 가이드레일의 전단력을 조정하여 간격이 없으면서도 움직임이 부드럽게 되도록 해야 합니다.
2. Blade Wear or Improper Installation
오실레이팅 나이프가 마모되면 절단 저항이 증가하여 나이프의 흔들림이 발생하고, 절단선이 기울어집니다. 또한 나이프를 설치할 때 고정하지 않거나 클램프 내부에 이물질이 있을 경우 정밀도 저하가 발생합니다. 점검 방법: 절단면에 털어나거나 기울어진 가장자리가 있는지 관찰하세요; 확대경을 사용하여 나이프 끝부분의 마모량을 확인하세요. 마모량이 0.1mm를 초과하면 교체해야 합니다. 보정 방법: 나이프 교체 시 클램프와 나이프 받침대를 청소하여 절단 잔여물이 없도록 하세요. 제조사에서 권장하는 토크(일반적으로 2-3N·m)로 토크 렌치를 사용하여 클램프를 조이세요. 설치 후 천분도계로 나이프 끝의 반경 방향 흔들림을 측정하여 0.03mm 이하인지 확인하세요.
3. 전달 벨트 또는 스크류 샤프트 간극
벨트 전달 방식 기계의 경우, 벨트가 느슨해지면 역방향 간극이 증가합니다. 리드 스크류 전달 방식 기계의 경우, 리드 스크류 너트 마모로 인해 축방향 간극이 발생할 수 있습니다. 대표적인 현상은 사각형을 자를 때 대각선 편차가 크다는 것입니다. 점검 방법: 백분률계를 커팅헤드에 고정한 후 손으로 정반대 방향으로 이동시키며 간극 값을 측정합니다. 만약 0.05mm 이상이라면 조정이 필요합니다. 보정 방법: 벨트 전달 방식에서는 타이트닝 휠을 조절하여 벨트 하중 하강량을 5~10mm로 유지합니다. 리드 스크류 전달 방식에서는 너트의 예압을 조정하거나 볼 나사 리드 스크류를 교체합니다. 조정 후 역방향 간극 보상이 필요하며, 제어 시스템 파라미터에서 보상값(일반적으로 0.01~0.05mm)을 설정해야 합니다.
4. 서보 모터 및 인코더 문제
서보 모터 인코더의 오염 또는 손상은 위치 피드백 오류를 유발하여 정밀 위치 조정에 문제가 생길 수 있습니다. 또한 모터와 스파이럴 샤프트의 커플러가 느슨해지면 오차가 발생할 수 있습니다. 점검 방법: 모터 작동 시 이상한 소리가 나는지 확인하세요. 진단 소프트웨어를 이용해 인코더 신호가 안정적인지 확인합니다. 보정 방법: 인코더를 청소(무수 알코올 사용), 손상 시 교체; 커플러 볼트가 제대로 조여져 있는지 확인하고, 필요 시 탄성 커플러 교체. 교체 후 서보 파라미터 자동 정렬을 다시 수행해야 합니다.
5. 자르는 파라미터 설정이 적절하지 않음
진동 주파수, 절단 속도, 하강 깊이 등의 파라미터가 일치하지 않으면 절단 정밀도가 저하될 수 있습니다. 예를 들어, 진동 주파수가 너무 높으면 칼날이 과열 변형되며, 주파수가 낮을 경우 절단 저항력이 커집니다. 점검 방법: 공정 파라미터 표와 비교하여 현재 파라미터가 추천 범위 내에 있는지 확인합니다. 보정 방법: 시험 절단을 실시하고 파라미터를 단계적으로 조정합니다. 5mm 두께의 EVA 폼을 절단하는 경우, 추천 진동 주파수는 분당 12,000~15,000회, 절단 속도는 분당 200~300mm, 하강 깊이는 0.5~1mm입니다. 시험 절단을 통해 최적의 조합을 찾은 후 공정 라이브러리에 기록합니다.
6. Uneven Worktable Surface or Insufficient Vacuum Suction
작업대면이 평행하지 않으면 재료와 작업대 사이의 간격이 일정하지 않아 절단 깊이의 균일성이 저하됩니다. 진공 흡착력이 부족하면 재료가 움직이며 치수 오차가 발생합니다. 점검 방법: 직자름과 세이지르를 사용하여 작업대의 평면도를 확인하며, 오차는 0.1mm/m² 이하로 유지해야 합니다. 진공 흡착 압력을 점검할 경우 -0.06MPa 이상이어야 합니다. 보정 방법: 작업대를 다시 밀링 처리(전용 밀링 드릴 사용, 절삭 깊이 0.1~0.2mm); 진공 배관에 누수가 있는지 확인하고, 필터를 청소하며 필요 시 진공 펌프 출력을 증가시킵니다.
체계적인 보정 절차
정확도가 저하된 경우 아래 단계에 따라 체계적인 보정을 권장합니다:
- 단계1: 청소 및 점검:가이드레일, 리드스크류, 칼날베이스를 철저히 청소하고 각 부품의 마모 상태를 점검합니다.
- 단계2: 기계 정밀도 보정:가이드레일 직선도, 리드스크류 역방향 간극, 칼날 방사형 흔들림을 차례로 조정합니다.
- 단계3: 전기적 파라미터 보정:서보모터 인코더를 점검하고 파라미터 자동 정렬을 수행하며, 역방향 간극 보상 설정을 합니다.
- 단계4: 공정 파라미터 최적화:시편 절단을 통해 진동 주파수, 속도, 깊이를 조정하고 최적 파라미터를 기록합니다.
- 단계5: 검증 및 기록:표준 테스트 도형(예: 100mm×100mm 정사각형)을 절단하여 치수 편차를 측정하고, ±0.1mm 이내로 제어합니다. 보정 데이터 및 교체 부품을 기록하여 유지보수 아카이브를 구축합니다.
예방 정비 권고사항
장기적인 정밀도를 유지하기 위해, 가이드레일을 500시간마다 청소하고 윤활을 실시하며, 2,000시간마다 칼날 및 벨트를 점검하고, 반기별로 기계 정밀도를 보정하는 것을 권고합니다. 또한 환경 온도를 20±5℃로 유지하고 습도는 40%-70% 사이에 유지하여 전달 부품에 먼지가 유입되지 않도록 해야 합니다.
핵심 사항
- 약 70%의 정밀도 문제는 기계 부품의 마모 또는 파라미터 설정 불량에서 비롯되며, 정기적으로 가이드레일과 슬라이드 간격을 점검해야 합니다.
- 가이드레일의 직선도 오차는 300mm당 0.02mm 이내로 유지되어야 하며, 슬라이드 간격이 0.05mm를 초과할 경우 슬라이드 교체가 필요합니다.
- 날카움 마모가 0.1mm를 초과하면 교체해야 하며, 설치 후 날끝의 방사형 흔들림은 0.03mm 이내여야 합니다.
- 전달 벨트의 처짐량은 5~10mm로 조정해야 하며, 스레드 샤프트의 역방향 간극 보상값은 일반적으로 0.01~0.05mm입니다.
- 두께 5mm의 EVA 폼 사출재를 자르는 경우, 진동 주파수는 분당 12,000~15,000회, 속도는 200~300mm/s를 권장합니다.
- 작업대면의 평면도 오차는 1㎡당 0.1mm 이내여야 하며, 진공 흡착 압력은 -0.06MPa 이상으로 유지되어야 합니다.
자주 묻는 질문
진동날 커팅기의 정밀도 저하가 나타나는 주요 징후는 무엇인가요?
진동날 커팅기의 정밀도 저하는 일반적으로 커팅 치수 오차, 절단면이 수직이 아님, 반복 위치 정밀도 저하, 그리고 직선 커팅 시 파도 모양 또는 치수 이동 현상으로 나타납니다.
진동날 커팅기의 가이드레일이 보정이 필요한지 확인하는 방법은 무엇인가요?
커팅 헤드를 손으로 밀어 카트링 또는 느슨함 여부를 확인하고, 백분률계로 가이드레일의 직선도를 측정합니다. 오차는 300mm당 0.02mm 미만이어야 하며, 이를 초과할 경우 가이드레일을 청소하고 윤활하거나 슬라이드 블록을 교체해야 합니다.
진동날을 설치할 때 주의해야 할 사항은 무엇인가요?
진동날을 설치할 때는 클램프 및 날 대를 깨끗이 닦아 조각이나 불순물이 없도록 하고, 토크 렌치를 사용하여 2~3N·m의 토크로 클램프를 고정합니다. 설치 후 나이프 끝의 방향 진동(라디얼 휘어짐)은 0.03mm 미만이어야 합니다.
5mm 두께의 EVA 폼을 자르는 데 추천되는 파라미터는 무엇인가요?
5mm 두께의 EVA 폼을 자르는 데 권장되는 진동 주파수는 분당 12,000~15,000회이며, 절단 속도는 분당 200~300mm, 하강 깊이는 0.5~1mm입니다. 최적의 조합을 위해 시험 절단이 필요합니다.
진동 나이프 절단기의 예방 정비 주기는 얼마나 되나요?
진동 나이프 절단기는 500시간마다 가이드레일을 청소하고 윤활을 실시하는 것이 좋으며, 2,000시간마다 나이프와 벨트를 점검하고, 반기마다 기계 정밀도를 보정해야 합니다. 환경 온도는 20±5℃로 유지해야 합니다.